


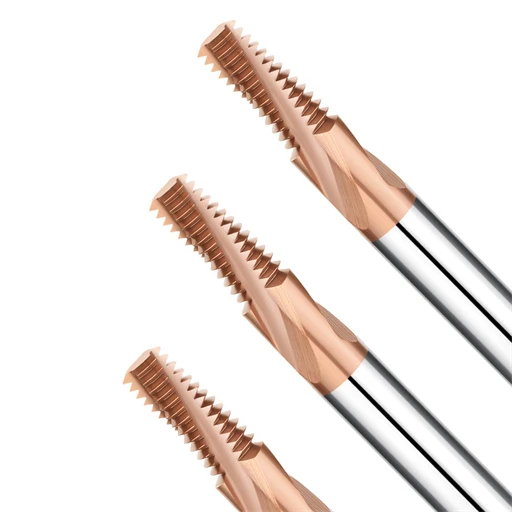
На прошлой неделе мы провели срочный ночной видеозвонок с давним клиентом из аэрокосмической отрасли в Германии. Они использовали наши резьбофрезы HRC65 для обработки партии термообработанной сверхвысокопрочной легированной стали с твердостью UNC. Результаты в цеху оказались катастрофическими. Хотя инструменты не сломались, резьбовой калибр «Проходной» заклинил после всего двух витков резьбы, а калибр «Непроходной» провернулся без проблем.
Это классический сценарий отказа, с которым мы неоднократно сталкиваемся при фрезеровании высокотвердой стали. При использовании твердосплавных резьбофрез на закаленной стали с твердостью выше HRC60 вы вступаете в борьбу на микронном уровне между отклонением инструмента и компенсацией ЧПУ. Под воздействием этих экстремальных сил резания стандартная резьбофреза для стали легко отклоняется, оставляя незаметный конус внутри отверстия.
Во многих цехах по умолчанию используется стандартная одношаговая прямозаводная программа или игнорируется коэффициент преобразования между центральной подачей инструмента и периферийной подачей при работе с резьбофрезами UNC. Это упущение приводит к неполным профилям резьбы, обрывам резьбы или выходу диаметров шага за пределы допустимых значений. Для глубоких отверстий или интегрированной снятия фаски стандартные инструменты полностью не справляются со своей задачей, что вынуждает нас разрабатывать резьбофрезы на заказ с переменными углами спирали и усиленными сердечниками для устранения вибрации.
Выход из строя контрольных шаблонов, поломка зубьев и аномальное отслоение покрытия не могут быть решены с помощью теоретических рассуждений из учебников. В реальных условиях обработки колебания температуры охлаждения, корректировка радиальной глубины резания ( AE ) или дуговой вход с «заходом» определяют, станет ли поковка стоимостью 5,000 долларов готовым изделием или ломом металла. Часто ли вы сталкиваетесь с такими неприятными ситуациями в цеху, когда контрольный шаблон не подходит, но регулировка смещения инструмента приводит к мгновенному выходу из строя неподходящего шаблона?
Проходимость/непроходимость: основная проблема при использовании резьбофрез HRC65 на закаленной стали.
При обработке закаленной стали отказы проходных/непроходных калибров являются постоянной и дорогостоящей проблемой. Когда твердость заготовки достигает HRC65, сопротивление сдвигу материала возрастает экспоненциально, усиливая любое незначительное отклонение от процесса. Мы часто видим, как токари многократно корректируют компенсацию радиуса инструмента, и обнаруживают, что проходной калибр застревает на входе в отверстие, а непроходной неожиданно легко входит.
Как производители инструментов, мы знаем, что подобные сбои при контроле качества редко связаны с неправильными размерами инструмента. Вместо этого они обычно указывают на критическую нехватку жесткости при экстремальных нагрузках резания. Здесь нет универсальной формулы; для решения этой проблемы необходимо сделать прагматичный, реальный выбор между эффективностью резания, сроком службы инструмента и точностью на микронном уровне.
Проблемы деформации инструмента и конусности: баланс жесткости и сил резания при обработке резьбофрезами из твердосплава при высокой твердости.
Агрессивная резка стали HRC65 создает огромные силы отталкивания между инструментом и заготовкой. Хотя твердосплавные резьбофрезы обладают исключительной твердостью, их модуль упругости все же имеет физические ограничения при высоких радиальных нагрузках. Следовательно, большой вылет инструмента вызывает небольшое отклонение на кончике инструмента, создавая едва заметный конус там, где глубина резьбы в нижней части отверстия недостаточна.
Минимизация выступа инструмента редко является возможным решением при работе с фиксированными, сложными геометрическими формами заготовок. Наш производственный опыт показывает, что наилучшее решение заключается в оптимизации геометрии инструмента за счет уменьшения ширины кромки и увеличения угла зазора для снижения сопротивления резанию. Кроме того, ваша программа ЧПУ должна использовать спиральную траекторию отвода, применяя стратегию «фрезерования с вытягиванием», чтобы использовать присущую шпинделю станка жесткость.
Выход за пределы допуска диаметра шага резьбы: преодоление проблем с точностью при обработке резьбофрез UNC с помощью точной настройки смещения на станке с ЧПУ.
При обработке унифицированной крупной резьбы широкий угол профиля в 60 градусов приводит к быстрому расширению зоны контакта режущего инструмента с увеличением глубины. Многие инженеры, привыкшие к стандартной углеродистой стали, ошибочно применяют большие, однопроходные корректировки радиуса на своих ЧПУ-контроллерах. Однако при работе с резьбофрезами унифицированной крупной резьбы из стали HRC65 такие грубые корректировки вызывают резкие колебания тока шпиндельного двигателя, что приводит к волнообразному диаметру шага резьбы.
Мы настоятельно рекомендуем использовать многопроходный, пошаговый подход при регулировке среднего диаметра резьбы. Каждое изменение смещения износа инструмента (значение D в G41) не должно превышать 0.02 мм при тщательном контроле процента нагрузки на шпиндель. Если вам необходимо чрезмерно увеличить компенсацию инструмента только для того, чтобы проходной калибр прошел проверку, остановитесь и проверьте конусность направляющего отверстия, вместо того чтобы слепо бороться с панелью управления.
Пружинное восстановление: разрушение при проверке точности высокопрочной закаленной стали и стратегия «пропуска пружины».
Помимо деформации инструмента, физические свойства специализированных инструментальных сталей представляют собой сложную, невидимую переменную. Некоторые инструментальные стали сохраняют высокую склонность к упругой деформации даже после закалки до предельной твердости. Когда резьбофрезерный станок для стали завершает свой запрограммированный путь, металл подвергается микровосстановлению, мгновенно возвращаясь в исходное положение в тот момент, когда режущая кромка удаляется.
Физическое «возвратное пружинение» означает, что готовое резьбовое пространство меньше, чем фактический путь, пройденный инструментом, что приводит к заеданию проходного калибра. Для решения этой проблемы мы всегда добавляем «проход с пружинным механизмом» — чистовой цикл с нулевой радиальной подачей — после стандартного цикла обработки. Он основан исключительно на остаточной жесткости инструмента, которая снимает этот упругий материал, обеспечивая плавное прохождение проходного калибра без ослабления непроходимой стороны.

Плохое качество поверхности и повреждение резьбы: практические методы оптимизации обработки резьбы.
При работе с чрезвычайно твердыми металлами качество обработки поверхности резьбы определяет усталостную прочность и точность сборки. Вид оборванных боковых поверхностей, заусенцев или неровных профилей вместо зеркальной поверхности означает, что термомеханический баланс в зоне резания нарушен. Многие цеха пытаются исправить это, бездумно увеличивая скорость вращения шпинделя, но на стали HRC65 это приводит к обратному эффекту, генерируя локальное тепло трения и ускоряя термическое повреждение.
Основываясь на нашем богатом опыте работы с заказами на высокоточную экспортную обработку, мы считаем, что для улучшения качества поверхности необходимо оценивать силы, возникающие при образовании стружки. Закаленная сталь образует невероятно хрупкую, острую как бритва стружку, которая мгновенно вызывает разрыв, если попадает в глухое отверстие и подвергается повторной резке. Мы решаем эту проблему, регулируя три взаимосвязанных параметра: направление резания, контроль термического удара и микрогеометрию режущей кромки.
Выбор между фрезерованием вверх и фрезерованием попутным движением: наблюдения за удалением стружки во время цеховых испытаний резьбофрез для стали.
При программировании внутренней резьбы в закаленных сплавах направление резания определяет успешность удаления стружки. В наших цеховых испытаниях использование обычной резьбофрезы для стали в традиционном режиме восходящего фрезерования заставляло режущую кромку переходить от тонкой к толстой. Это трение вызывает сильное упрочнение материала и отбрасывает горячую стружку вперед, на пути инструмента, что приводит к повторному резанию стружки и микроразрывам.
Поэтому мы рекомендуем стратегию попутного фрезерования практически для всех применений с высокой твердостью. Попутное фрезерование входит в металл по направлению толщины, обеспечивая более чистое скручивание стружки и удаление обломков в открытое, готовое резьбовое пространство. Просто убедитесь, что ваш станок с ЧПУ имеет минимальный люфт шарикового винта, поскольку старые направляющие могут страдать от вибрации и скольжения под воздействием усилий при попутном фрезеровании.
Как избежать ошибок в стратегиях охлаждения: почему слепое использование эмульсионного охлаждающего агента приводит к термическому растрескиванию резьбофрез HRC65
Многие токари, увидев дым в зоне резания, инстинктивно заливают отверстие водорастворимой эмульсией. Однако при работе с резьбофрезами HRC65 эта традиционная практика катастрофически сокращает срок службы инструмента. Экстремальный нагрев, возникающий на режущей кромке, с последующим мгновенным охлаждением во время прерывистой круговой интерполяции, создает сильный термический удар, быстро вызывая растрескивание нижележащего слоя.
Наши проверки и устранение неисправностей в мастерских США подтверждают, что термическое микрорастрескивание разрушает режущие кромки всего за несколько шагов резьбы. Для таких экстремальных уровней твердости мы настоятельно рекомендуем сухую резку в сочетании с обдувом воздухом под высоким давлением (выше 6 бар) или использованием минимального количества смазки (MQL). Это позволяет поддерживать стабильную тепловую среду и использовать высокую скорость для полного удаления горячей, закаленной стружки из отверстия.
Микросколы на режущей кромке: анализ расслоения покрытия на высококачественных твердосплавных резьбофрезах при большом увеличении.
Когда покрытие резьбы внезапно изнашивается, а инструмент выглядит целым, виновник скрывается на микроскопическом уровне. При 100-кратном увеличении на использованных твердосплавных резьбофрезах мы часто видим пятнистое отслоение нанопокрытия или микроскопические сколы вдоль края подложки. Эти микроскопические зазубренные дефекты действуют как крошечные пилы, мгновенно царапая и разрушая гребни резьбы заготовки.
Преждевременное разрушение покрытия обычно происходит из-за неправильного баланса между остротой и прочностью кромки. Чрезмерно острые кромки мгновенно скалываются при ударах с твердостью HRC65, в то время как чрезмерно пассивированные кромки генерируют тепло трения, вызывающее отслоение покрытия. Мы используем запатентованный процесс полировки с суспензией для контроля радиуса кромки в строгом микронном диапазоне, однако биение инструмента все равно должно быть менее 0.005 мм, чтобы предотвратить неравномерную нагрузку на зубья.
Поврежденная резьба и неполные профили: корректировка программирования для резьбофрез с большим шагом и резьбофрез UNC.
Обработка резьбы с большим шагом часто приводит к сильной деформации профиля и разрыву боковых поверхностей. Больший шаг резьбы требует большей радиальной глубины резания и большего зацепления инструмента, что приводит к экспоненциальному увеличению требуемого крутящего момента шпинделя. Когда на предприятиях обнаруживаются сплющенные гребни на грубой резьбе, они часто винят в этом дефекты изготовления инструмента, но проведенные нашей командой проверки доказывают, что почти всегда проблема кроется в логике траектории движения инструмента на станке с ЧПУ.
При экстремальных значениях твердости старые методы программирования должны уступить место ограничениям, связанным с физическими силами. Невозможно разбить твердую сталь с большим шагом спирали за один проход интерполяции, не разрушив при этом карбидную микроструктуру инструмента. Для устранения разрывов профиля необходимо использовать программный код для сглаживания начальных ударных сил, уменьшения радиальных зацеплений и компенсации кинематики круговой интерполяции.
Улучшение траектории движения инструмента: отказ от прямого радиального ввода в пользу дугового ввода (поворотного ввода).
Вдавливание инструмента прямо вдоль радиальной линии в закаленную сталь подвергает передние зубья сильному удару. Этот внезапный скачок нагрузки является основной причиной сколов передних кромок на резьбофрезах с большим шагом резьбы UNC. Прямое радиальное вдавливание пробивает материал, вызывая мгновенный скачок тока шпинделя и оставляя локальный след вибрации в начальной точке, который портит остальную часть круговой траектории.
Чтобы устранить эту проблему, мы рекомендуем нашим клиентам переписать траектории ввода инструмента, используя тангенциальный дуговой ввод или метод «вкатывания». Эта техника позволяет инструменту плавно входить в зону резания по радиусу, обеспечивая постепенное увеличение толщины стружки от нуля до запрограммированной скорости подачи. Хотя ручное программирование G02/G03 для этого метода требует дополнительных вычислений, оно обеспечивает стабильную загрузку инструмента и чистое вхождение резьбы.
Многопроходное фрезерование: рекомендуемая радиальная глубина резания (ae) для высокопрочной стали
Попытка черновой обработки стали HRC60+ за один проход на всю глубину — это огромный риск для вашего инструментального бюджета. При работе стандартной резьбофрезой по стали чрезмерная радиальная глубина резания ( ae ) создает боковое давление, которое физически деформирует корпус фрезы. Эта деформация проявляется в виде конусообразной, не соответствующей спецификации формы резьбы, которая плотно затянута внизу и свободно держится вверху, и это можно исправить только с помощью многопроходной обработки.
Наши шестнадцатилетние данные испытаний твердых инструментальных сталей показывают, что для резьбы с большим шагом требуется от трех до четырех радиальных проходов. Обычно мы выполняем первый черновой проход, удаляя от 50% до 60% общей глубины резьбы, за которым следует второй проход, удаляющий 30%. Затем мы выделяем заключительный чистовой проход, строго ограниченный 0.05 мм, который устраняет упругое возвращение материала, не подвергая инструмент чрезмерной боковой нагрузке.
Неправильный расчет скорости подачи периферийных устройств: предотвращение перегрузки инструментального центра в системах ЧПУ.
Это классическая ошибка, связанная с угловой скоростью, в которую попадают более 90% программистов и операторов станков. Ваш контроллер ЧПУ рассчитывает внутреннюю круговую интерполяцию на основе траектории центральной линии инструмента, а не периферии режущей кромки. Если вы введете исходную периферийную скорость подачи непосредственно из руководства по инструменту в качестве значения F, центр станка будет перемещаться слишком быстро, перегружая зубья.
Когда высокопроизводительные твердосплавные резьбофрезы ломаются сразу после входа в отверстие, это почти всегда происходит из-за неправильно рассчитанной скорости подачи по оси. Необходимо уменьшить скорость подачи в программе в зависимости от соотношения диаметра отверстия и диаметра инструмента. Формула проста: Центральная подача = Контурная подача * (Диаметр отверстия – Диаметр инструмента) / Диаметр отверстия. Перед запуском цикла дважды проверьте результат работы вашей CAM-системы, сравнив его с этим расчетом.
Неожиданные поломки инструмента и короткий срок его службы: экстремальные стратегии планирования при обработке глубоких отверстий или специальных сталей.
В производстве прецизионных пресс-форм и стали военного назначения внезапный поломка инструмента — это настоящий кошмар. Особенно это актуально, когда глубина обработки превышает двукратный диаметр резьбы ( >2D ). В таких узких глубоких отверстиях стружка легко забивается, вызывая резкое увеличение тепловыделения из-за трения. Многие предприятия, работающие в условиях жестких сроков, слепо применяют стандартные циклы обработки, игнорируя постепенное увеличение сопротивления резанию.
Эта недоработка приводит к тому, что срок службы инструмента не соответствует ожиданиям, а также к частым заклиниваниям инструмента. Для продления срока службы инструмента недостаточно просто снизить скорость вращения шпинделя; необходимо контролировать условия предварительного сверления и компенсировать значительный дефицит жесткости по отношению к диаметру. Распределяя физическую нагрузку между предыдущими этапами процесса, можно добиться стабильного серийного производства даже при экстремальных требованиях к срокам выполнения.
Доведение размеров предварительного сверления отверстий до предела: снижение начальных нагрузок резания для резьбофрез HRC65.
При обработке сверхтвердых металлов специалисты часто строго придерживаются нижних пределов, указанных в таблицах предварительного сверления отверстий. Однако сверление слишком маленького отверстия при работе с резьбофрезами HRC65 приводит к тому, что наконечник инструмента удаляет избыток металла у основания во время черновой обработки. Эта начальная перегрузка резания действует как скрытый катализатор преждевременной термической усталости, приводя к внезапному и неожиданному выходу инструмента из строя.
При условии соблюдения допусков на окончательную резьбу мы рекомендуем корректировать размер предварительного сверления отверстия в сторону его верхнего допустимого предела. Незначительное увеличение диаметра пилотного отверстия может уменьшить объем металла, удаляемого при радиальном врезании, почти на 20%. Эта оптимизация на доли миллиметра улучшает начальный отвод стружки и снижает ток шпинделя, позволяя инструментам высокой твердости плавно взаимодействовать с материалом.
Дребезжание, вызванное длинным вылетом заготовки: переход на резьбофрезы, изготовленные на заказ, с регулируемой толщиной сердечника и переменным углом наклона спирали.
По мере увеличения глубины резьбы стандартные выступы инструмента в конечном итоге превышают критическое соотношение жесткости, что делает вибрацию неизбежной. Эта периодическая вибрация оставляет некрасивые неровности на боковых поверхностях резьбы и вызывает быстрое разрушение кромки из-за неравномерных ударных нагрузок. Многие американские обрабатывающие центры сталкиваются с этой проблемой, когда соотношение длины к диаметру превышает 3:1, поскольку стандартные стратегии снижения скорости снижают эффективность, не устраняя резонанс.
Для решения проблем, связанных с глубокими отверстиями, мы отходим от стандартных каталогов и разрабатываем резьбофрезы на заказ, адаптированные к динамике шпинделя станка. В этих конструкциях мы увеличиваем диаметр сердечника инструмента у основания для повышения жесткости на изгиб и используем переменные углы спирали. Такая геометрия подавляет гармонический резонанс во время резания, снижая вибрацию и позволяя поддерживать стандартные скорости подачи.
Предотвращение поломок и образования отходов: почему резьбофрезы для стали превосходят твердосплавные метчики при обработке дорогостоящих заготовок
При обработке аэрокосмических заготовок стоимостью в тысячи долларов поломка одного инструмента может привести к порче всей детали. Отделы закупок часто задаются вопросом, почему мы избегаем использования твердосплавных метчиков для ускорения цикла обработки. С точки зрения снижения рисков, если метчик сломается внутри закаленной стали из-за перегрузки крутящим моментом, его жесткая резьба прочно заклинит в отверстии, что сделает извлечение практически невозможным без повреждения полуфабриката.
Напротив, выбор высококачественной резьбофрезы для стали — это самый разумный путь к нулевому проценту брака. Поскольку диаметр режущей кромки меньше диаметра резьбового отверстия, имеется достаточный геометрический зазор для отвода. Если отключение электроэнергии или ошибка оператора приведут к поломке, обломок твердосплавного инструмента не застрянет в резьбе, что позволит специалистам легко извлечь его пинцетом.
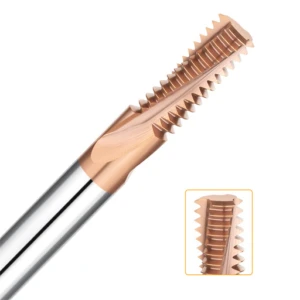
Решения для экстремальных, нестандартных условий: когда следует переходить от стандартных инструментов к резьбофрезам специального назначения.
После решения проблем с калибровкой, качеством поверхности и компенсацией шага нам приходится сталкиваться с суровой реальностью цеха. Каким бы идеальным ни казался стандартный каталог оснастки, он не может охватить все экстремальные геометрии или специальные сплавы. При работе с тонкими стенками, ступенчатыми препятствиями или слабыми приспособлениями корректировка стандартных параметров приводит к нерациональному использованию времени на настройку. Компромисс с использованием стандартных инструментов часто приводит к скрытой потере контроля качества продукции.
Если вы сейчас оцениваете заказы на высокотвердые и дорогостоящие компоненты, мы предлагаем переключить внимание с затрат на отдельные инструменты на общую эффективность цикла. Нестандартные фрезы разработаны таким образом, чтобы точно соответствовать предельной жесткости вашего станка за счет изменения конфигурации корпуса инструмента, когда стандартные варианты оказываются неэффективными. Следующие два примера индивидуальной настройки демонстрируют, как мы решаем именно эти проблемы для наших клиентов.
Глубокие отверстия аэрокосмического класса и высокое соотношение длины к диаметру: пример применения резьбофрез из твердосплава на заказ.
Заказчику из аэрокосмической отрасли потребовалось нарезать внутреннюю резьбу с соотношением длины к диаметру 4D в стали HRC62. Они попробовали использовать стандартные твердосплавные резьбофрезы, но большая длина шейки, необходимая для стандартных инструментов, привела к резкому снижению жесткости средней части. Это вызвало отклонение на 0.08 мм в нижней части отверстия, что сделало невозможным прохождение контрольного шаблона, несмотря на многочисленные корректировки программного обеспечения.
Чтобы преодолеть это узкое место в жесткости, мы полностью переработали структурные пропорции инструмента. В этой индивидуальной конструкции мы превратили переход от хвостовика к шейке в конический трапециевидный профиль и применили асимметричную отрицательную фаску к углу зазора. Если у вас возникают проблемы с прогибом при глубоком сверлении, мы предлагаем вам поделиться вашими конкретными условиями эксплуатации и чертежами, чтобы мы могли оптимизировать толщину сердечника вашего инструмента.
Интегрированная система нарезания резьбы и снятия фаски: решение проблем с заусенцами и повышение эффективности для европейских и американских клиентов в массовом производстве.
На линиях крупносерийного производства поставщики первого уровня предъявляют строгие требования к общему времени цикла. Стандартные последовательности включают сверление, снятие фаски и нарезание резьбы, но частая смена инструмента приводит к значительным затратам времени, не связанному с резкой. Кроме того, при работе с закаленной сталью HRC65 использование отдельных инструментов часто оставляет микроскопические заусенцы в месте перехода фаски, что ухудшает точность подгонки деталей. Мы часто решаем именно эту проблему при оптимизации автомобильных производственных линий.
Для рабочих станций, где время цикла имеет решающее значение, мы обычно используем интегрированные многофункциональные фрезы для нарезания резьбы, изготовленные на заказ. Благодаря объединению кромок для снятия фаски и нарезания резьбы на различных ступенчатых участках одного инструмента, он мгновенно снимает заусенцы с входного отверстия после завершения последнего прохода интерполяции. Если вы сталкиваетесь с производственными проблемами, сообщите нам ваши технические характеристики материалов и список инструментов, и мы сможем разработать интегрированное решение.






