В станках с ЧПУ геометрия концевой фрезы напрямую влияет на производительность резания, качество обработки и срок службы инструмента. Правильный выбор геометрии концевой фрезы не только повышает эффективность обработки, но и продлевает срок службы инструмента и снижает производственные затраты.
В этой статье систематически анализируются три ключевых геометрических элемента концевых фрез — канавки, углы наклона винтовой линии и типы концов — чтобы помочь инженерам лучше понять особенности и преимущества различных конструкций концевых фрез в практическом применении.
Изучая соответствие этих геометрических параметров материалам заготовки и методам резки, это руководство предоставляет практические, перспективные рекомендации по выбору инструмента. Независимо от того, работаете ли вы в сфере производства прецизионных пресс-форм или обрабатываете детали для аэрокосмической и автомобильной промышленности, понимание логики проектирования геометрии концевой фрезы имеет важное значение для повышения стабильности обработки и качества поверхности.
Если вы ищете решения для эффективного удаления стружки, высокотемпературной резки или прецизионной обработки поверхности, эта статья предлагает подробное техническое руководство. В ней объясняется пригодность различных конструкций стружечных канавок для обработки алюминиевых сплавов, сталей и композитных материалов, объясняется влияние угла наклона спирали на силы резания и качество поверхности, а также дается глубокое понимание эффективности различных конструкций режущих кромок в реальных условиях эксплуатации.

Почему геометрия концевой фрезы имеет значение
В современной обработке на станках с ЧПУ концевая фреза — это больше, чем просто режущий инструмент: её геометрия в корне определяет общие характеристики инструмента, включая эффективность резания, качество обработки поверхности, срок службы и стабильность процесса. Для любого инженера, занимающегося прецизионным производством, изготовлением пресс-форм или серийным производством, овладение геометрией концевой фрезы — ключ к достижению высококачественных результатов.
Факторы, определяющие эффективность обработки и качество поверхности
Геометрия, включающая канавки, угол наклона винтовой линии и тип кончика, является основным фактором, влияющим на скорость съема материала и шероховатость поверхности.
Например, большие углы наклона спирали снижают сопротивление резанию и улучшают эвакуацию стружки при высокоскоростной обработке, что снижает риск образования царапин на поверхности и улучшает качество обработки. Многозубые концевые фрезы, напротив, могут увеличить скорость обработки за проход, но могут страдать от застревания стружки, что снижает качество поверхности.
Оптимизация геометрии концевой фрезы особенно важна при работе с прочными материалами, такими как литейные стали и титановые сплавы, поскольку обеспечивает баланс эффективности и качества.
Ключевые структуры, влияющие на срок службы инструмента и стабильность процесса
Продуманная геометрия концевой фрезы повышает жёсткость и виброустойчивость, продлевая срок службы инструмента и обеспечивая стабильное резание. При тяжёлом или прерывистом резании правильная геометрия режущей кромки инструмента минимизирует локальные напряжения, замедляя износ и выкрашивание.
Толщина сердечника, ширина канавки и фаска влияют на термостабильность и гашение вибраций во время обработки. Высокопроизводительные концевые фрезы отличаются продуманной геометрией, что обеспечивает стабильность и долговечность процесса, особенно при длительной резке или резке без СОЖ.
Выбор правильной геометрии для конкретных условий обработки — будь то высокоскоростное, сухое или сложное 3D-фрезерование — имеет решающее значение для долговечности инструмента и стабильности процесса.

Обзор основных характеристик геометрии концевой фрезы
Геометрия концевой фрезы определяет её пригодность для различных задач обработки. Глубокое понимание конструкции канавок, углов наклона винтовой линии и типов торцов помогает инженерам ЧПУ выбирать инструменты, соответствующие материалу, скорости подачи и целям процесса. В следующих разделах анализируется каждая характеристика и её практическое применение.
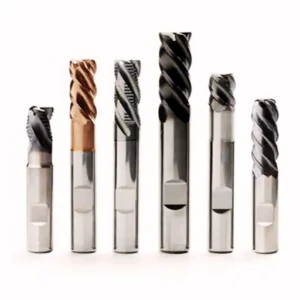
флейты
Число канавок имеет решающее значение для отвода стружки и прочности инструмента. Распространённые конструкции имеют 2, 3, 4 и более канавок:
-
2 или 3 канавки: Лучше всего подходят для мягких материалов, таких как алюминий, обеспечивая большее пространство для стружки и уменьшая засорение.
-
4 и более канавок: Обеспечивают лучшую жесткость и стабильность при работе с твердыми материалами, такими как сталь, но уменьшают зазор для стружки.
Выбор правильного количества канавок в зависимости от условий обработки имеет основополагающее значение для оптимизации производительности резания.
Угол спирали
Угол наклона спирали влияет на стабильность резания и качество поверхности:
-
30°: Стандартный угол, обеспечивающий баланс между устойчивостью и сроком службы инструмента.
-
45°: Высокая спираль, более плавная резка и лучшее качество поверхности, идеально подходит для нержавеющей стали и мягких металлов.
-
60°: Очень высокая спираль, обеспечивает максимальное удаление стружки и качество обработки алюминия, но требует использования мощных инструментов.
Выбор угла наклона спирали зависит от типа материала, скорости резки и желаемого качества поверхности.
Конечные типы
Геометрия режущей кромки инструмента влияет на метод резки, точность и область применения:
-
Фреза с плоским концом: для общего фрезерования, черновой и чистовой обработки твердых материалов.
-
Шаровая концевая фреза : для 3D-контурирования, изготовления пресс-форм и обработки сложных поверхностей.
-
Фреза концевая с закруглением угла: повышает прочность и предотвращает сколы, идеально подходит для закругления переходных отверстий.
Например, при обработке трёхмерных поверхностей или полостей пресс-форм предпочтение следует отдавать сферическим фрезам для получения более плавных контуров поверхности. При выполнении операций прорезки пазов или снятия фасок необходимо учитывать режущие характеристики и жёсткость режущей кромки инструмента.
Рациональный выбор формы режущей кромки инструмента может не только повысить стабильность траектории резания, но и продлить срок службы инструмента и снизить погрешности обработки. Поэтому выбор оптимальной формы режущей кромки концевой фрезы для различных условий эксплуатации играет важную роль в повышении общей эффективности производства и точности управления.
Сопоставление геометрии с приложениями ЧПУ
Характеристики резания, требования к качеству поверхности и условия охлаждения различных материалов определяют стратегию выбора геометрии концевой фрезы. Разумное согласование геометрических параметров может не только повысить эффективность обработки, но и значительно продлить срок службы инструмента, улучшить стабильность качества деталей и выход годного.
Высокоскоростная сухая резка и твердые материалы
При высокоскоростной сухой резке или обработке твёрдых материалов (например, деталей из стали твёрдостью выше HRC 50, титановых сплавов, жаропрочных сплавов) инструмент должен выдерживать высокие температуры, ударные нагрузки и непрерывную обработку. В этом случае геометрические параметры и выбор покрытия концевой фрезы имеют особое значение.
Для повышения жёсткости и виброустойчивости инструмента рекомендуется использовать концевую фрезу с четырьмя или более канавками. В условиях отсутствия СОЖ чем больше канавок, тем стабильнее траектория резания.
Покрытия инструментов (такие как AlTiN, TiSiN или CVD-алмазы) следует использовать в сочетании с конструкцией канавки для эффективной изоляции и снижения износа инструмента.
Что касается угла наклона винтовой линии, то следует выбирать концевую фрезу со средним или малым углом наклона винтовой линии 30° или менее, чтобы контролировать передачу тепла от резания к заготовке и улучшить общую термостабильность.
Поэтому при выборе геометрии концевой фрезы для высокоскоростной сухой резки особое внимание следует уделять динамическому балансу между «количеством зубьев-жесткостью-углом наклона винтовой линии-покрытием» для достижения оптимальной производительности резания.
Алюминий и цветные металлы
Алюминиевые сплавы и цветные металлы, такие как медь и латунь, обладают высокой пластичностью и термической адгезией. В процессе обработки весьма вероятно «застревание» инструмента, что влияет на качество поверхности и ускоряет его износ. В связи с этим геометрия концевой фрезы должна быть ориентирована на оптимизацию отвода стружки и защиту от застревания.
Рекомендуется использовать концевую фрезу с 2 или 3 кромками и широким расстоянием между канавками, чтобы максимально увеличить пространство для отвода стружки и избежать образования наростов на кромке.
Что касается угла наклона спирали, то средне-высокий угол наклона спирали 30°~45° больше подходит для улучшения плавности удаления стружки и снижения вибрации при резании.
Режущая кромка должна быть острой, чтобы избежать отрицательных передних углов. Для снижения риска налипания можно использовать зеркально отполированные поверхности канавок или инструменты без покрытия.
Кроме того, многие производители разрабатывают специальные геометрии концевых фрез из алюминия для обработки этого типа материала, с особыми передними углами режущей кромки и улучшенной конструкцией канавок. Поэтому при проектировании геометрии фрезерования алюминиевых сплавов, чтобы избежать застревания инструмента, приоритет следует отдать стратегии баланса между эффективностью стружкодробления и остротой лезвия.
Отделка и зеркальные поверхности
Для финишной обработки пресс-форм, оптических деталей или высокоточных механических деталей, особенно в случаях, когда требуется субмикронная шероховатость поверхности (Ra < 0.2 мкм) или зеркальные эффекты, геометрия концевой фрезы должна обладать чрезвычайно высокой стабильностью и возможностями контроля финишной обработки.
Рекомендуется использовать концевую фрезу с низким уровнем вибрации и многолезвийной конструкцией (более 4 кромок) для уменьшения толщины резки, уменьшения образования заусенцев и улучшения целостности поверхности.
Угол наклона спирали 35°~45° может обеспечить хорошую плавность резания и среднюю способность удаления стружки, что подходит для тонкой обработки с низкой скоростью инструмента.
Фрезы с радиусным или сферическим концом позволяют избежать сколов на острых углах, особенно подходят для обработки мелких деталей, таких как переходные поверхности и радиусы пресс-форм.
Кроме того, при чистовой обработке твёрдых материалов можно выбрать концевые фрезы с алмазным или сверхтвёрдым покрытием, что продлит срок службы инструмента и обеспечит высокую точность зеркальной обработки. Эти инструменты стали предпочтительным решением для обработки пресс-форм с точки зрения геометрической оптимизации чистовой обработки и фрезерования с зеркальной точностью.
Распространенные ошибки при выборе геометрии концевой фрезы
Несмотря на передовые технологии ЧПУ, многие инженеры неправильно понимают геометрические параметры, что приводит к потере эффективности, износу инструмента и браку.
Заблуждение: «Больше флейт — лучше исполнение»
Многие новички при выборе концевых фрез ошибочно полагают, что чем больше лезвий, тем выше качество обработки. На самом деле, хотя многолезвийные концевые фрезы (4-, 6- или даже 8-лезвийные) имеют более высокие точки контакта и потенциально более высокое качество поверхности, они подходят не для всех условий работы.
При черновой обработке или обработке мягких металлов, таких как алюминиевые сплавы, медь и другие материалы, предпочтительнее использовать двух- или трёхлезвийные концевые фрезы. Благодаря большему расстоянию между пазами, обеспечивается более достаточная площадь для отвода стружки, а резка более плавная.
Многокромочные концевые фрезы создают большую площадь контакта и сопротивление резанию во время обработки, что может легко привести к перегреву инструмента и проблемам с наростообразованием на кромках заготовки, особенно в среде без охлаждающей жидкости.
Поэтому понимание «области применения многолезвийных концевых фрез» должно основываться на требованиях к обрабатываемому материалу, глубине резания и удалению стружки, избегая слепой погони за количеством кромок и игнорирования фактической производительности.

Учет влияния угла наклона спирали на направление резания
Другим часто упускаемым из виду вопросом является взаимосвязь между углом наклона винтовой линии и направлением резания. Угол наклона винтовой линии концевой фрезы не только влияет на массу режущей кромки, но и напрямую определяет направление силы резания и устойчивость заготовки.
Хотя большой угол наклона спирали (более 45°) может обеспечить более плавную резку и лучшее качество поверхности, он также создаёт большую силу, направленную вверх, что может привести к наклону или вибрации заготовки при недостаточно жёстком зажиме.
Напротив, малый угол наклона спирали (например, 30°) более стабилен, но при этом относительно ухудшаются стружкодробляемость и качество обработки.
Неправильный выбор угла наклона спирали, особенно при боковом фрезеровании, обработке полостей или обработке консольных деталей, может привести к серьёзным проблемам, таким как нестабильность позиционирования и биение инструмента. Поэтому правильное понимание влияния угла наклона спирали на направление фрезерования имеет решающее значение для обеспечения точности обработки.
Игнорирование геометрии кончика инструмента и соответствия материала
Типы режущих кромок — очень важный, но часто упускаемый из виду элемент геометрии концевой фрезы. Различные геометрии режущих кромок инструментов имеют очевидные различия в адаптируемости к материалам заготовки и формам обработки.
При обработке твёрдых материалов, таких как сталь и титановые сплавы, острые плоские режущие кромки часто более склонны к сколам. Для повышения прочности режущей кромки и амортизации ударов следует выбирать инструменты со скруглёнными углами или фаской.
При обработке трехмерных поверхностей, кривых форм или поверхностей свободной формы геометрия концевой фрезы со сферическим концом позволяет добиться более плавных переходов и детальных изображений, избегая накопления следов инструмента.
Если при снятии фаски или прорезке канавок используется неподходящий тип режущей кромки инструмента, не только не будут выполнены проектные требования, но и может быть повреждена кромка заготовки.

Как выбрать правильную геометрию концевой фрезы
Выбор правильной геометрии концевой фрезы критически важен для повышения эффективности обработки, продления срока службы инструмента и обеспечения точности деталей. Различные жесткость станков, типы материалов и методы обработки требуют особой геометрии концевой фрезы. Поэтому полагаться исключительно на опыт или универсальные инструменты недостаточно — стратегии выбора должны быть адаптированы к реальным условиям эксплуатации.
Независимо от того, ищете ли вы оптимальную геометрию концевой фрезы для алюминия или идеальную конструкцию инструмента для твердых материалов или высокоскоростной сухой резки, следующие факторы составляют основу обоснованного решения.
Составьте план на основе скорости станка, типа материала и метода резания
Скорость и жесткость шпинделя станка
Высокоскоростные шпиндели (более 15,000 XNUMX об/мин) лучше всего работают с концевыми фрезами с большими углами наклона спирали и лёгкой режущей конструкцией. Такая геометрия помогает снизить вибрацию и сопротивление резанию при высокоскоростных операциях.
Напротив, для низкоскоростных, тяжелых станков лучше использовать инструменты с прочными режущими кромками и малыми или средними углами наклона спирали, чтобы повысить прочность кромок и противостоять сколам.
Свойства материала заготовки
-
Для обработки цветных металлов, таких как алюминиевые сплавы и латунь, используйте концевые фрезы с двумя или тремя канавками и малым углом наклона спирали, чтобы облегчить отвод стружки и уменьшить залипание инструмента. Для высокоскоростной обработки алюминия часто рекомендуются концевые фрезы с полированными стенками канавок для улучшения отвода стружки.
-
Для материалов средней и высокой прочности , таких как сталь и нержавеющая сталь: выбирайте концевые фрезы с четырьмя или несколькими канавками, имеющие подходящее покрытие и тщательно разработанные углы заточки для обеспечения баланса между прочностью инструмента и удалением стружки.
-
Для твердых и хрупких материалов , включая карбид титана и композиты из стекловолокна: предпочтительнее использовать инструменты с покрытием из поликристаллического алмаза (PCD) или алмаза, полученного методом химического осаждения из газовой фазы (CVD), со скругленными углами или шаровидной формой наконечника, чтобы минимизировать концентрацию напряжений на кончике инструмента.
Метод резания и стратегия траектории инструмента
-
Боковое фрезерование и обработка полостей : для улучшения контроля глубины и поддержания стабильных многоосевых траекторий инструмента рекомендуется использовать концевые фрезы с плоским лезвием и средним углом наклона спирали (обычно от 30° до 45°).
-
Профилирование и 3D-обработка поверхностей : концевые фрезы с шаровым наконечником или с закругленными углами обеспечивают более качественную обработку поверхности и более плавные переходы контура.
-
Снятие фаски и врезание : Специально разработанные концевые фрезы со скошенными или двусторонними режущими кромками повышают стабильность входа и выхода при врезании.
H3:Рекомендуемые сценарии применения и типичные комбинации типов инструментов
| Тип обработки | Тип материала | Рекомендуемая геометрия концевой фрезы |
|---|---|---|
| Высокоскоростная обработка алюминия | Алюминий, медь, пластик | 2-х/3-х канавочный, малый угол наклона спирали, полированные стенки канавки |
| Отделка полости пресс-формы | Предварительно закаленная сталь, углеродистая сталь | 4-зубый, радиус угла, средний угол наклона спирали |
| Сухая резка твердых материалов | Карбид титана, стекловолокно | Покрытие PCD или CVD, многозубчатое, с большим углом наклона спирали |
| Отделка плоских поверхностей | Нержавеющая сталь, легированная сталь | 4–6 канавок, конструкция с низким уровнем вибрации, тупой передний угол |
| Профилирование и 3D-фрезерование поверхности | Различные металлы и смолы | Сферический нос, сферический нос с двумя канавками, микроконструкция |

Правильное понимание геометрии концевой фрезы для повышения качества обработки и срока службы инструмента
Выбор правильной геометрии концевой фрезы имеет основополагающее значение для эффективной обработки и превосходного качества поверхности. В данной статье подробно рассматриваются ключевые геометрические факторы — количество зубьев, угол наклона спирали и конструкция режущей кромки инструмента — в сочетании со стратегиями подбора, специфичными для конкретной области применения, что подчеркивает несколько важных моментов:
-
Конструкция канавок влияет не только на отвод стружки, но и на эффективность обработки и стабильность резания.
-
Выбор угла наклона спирали влияет на распределение силы резания и качество обработки поверхности. Большие углы наклона спирали предпочтительны для высокоскоростной обработки, а меньшие углы — для обработки больших объемов материала.
-
Геометрия наконечника инструмента должна соответствовать форме заготовки и требованиям обработки для обеспечения точности и оптимальных результатов.
Не менее важно избегать распространённых ошибок при выборе инструмента, таких как необдуманный выбор большего количества канавок, игнорирование влияния угла наклона спирали или несоответствие конструкции режущей кромки свойствам материала. Эти ошибки могут ухудшить результаты обработки и сократить срок службы инструмента.
Для инженеров, работающих на станках с ЧПУ, и покупателей инструмента крайне важен научный подход к выбору геометрии концевой фрезы, основанный на производительности станка, материале заготовки и стратегии резания. Применение комплексной стратегии выбора, которая объединяет типы концевых фрез и тип фрезы, оптимизирует производительность инструмента, повышает качество обработки и увеличивает эффективность производства.
В заключение следует отметить, что глубокое понимание и правильное применение геометрии концевой фрезы может значительно снизить производственные затраты и продлить срок службы инструмента, что является ключевым шагом на пути к эффективной высокоточной обработке.