


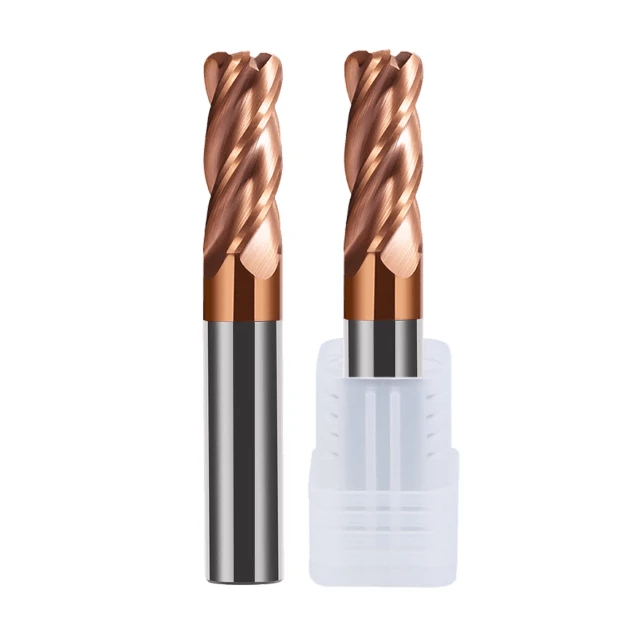
На прошлой неделе к нам обратилась немецкая компания по производству пресс-форм по поводу проблемы обработки полостей в стальных деформационных каналах HRC62 SKD11 на 5-осевом фрезерном станке. При каждом увеличении скорости вращения шпинделя инструмент издавал пронзительный визг, за которым мгновенно следовало образование микросколов вдоль режущей кромки. Ведущий инженер компании написал нам по электронной почте: «Ваша твердосплавная подложка и покрытие прочные, так почему же срок службы инструмента так сильно колеблется при работе на рекомендованных вами скоростях и подачах?»
За шестнадцать лет работы в инструментальном производстве и устранения неполадок на производстве мы сталкивались с подобной ситуацией более ста раз. Большинство токарей и покупателей, оценивающих концевые фрезы для закаленной стали, тратят 90% своего времени на сравнение марок твердосплава, размеров зерна и PVD-покрытий, таких как AlTiN или nACo. Однако они часто упускают из виду наиболее важный механический фактор: геометрию канавок инструмента.
При фрезеровании твердых материалов геометрия канавок — это не просто статический канал для удаления стружки; это динамическая система, балансирующая толщину сердечника, углы спирали, расстояние между канавками и полировку канавки. Борьба между жесткостью инструмента и удалением стружки, скачки силы в микросекунды и накопление тепла на режущей кромке — все это сводится к деталям канавок на микрометровом уровне. Как поставщик концевых фрез для закаленной стали из Китая, мы, анализируя тысячи вышедших из строя инструментов, выявляем закономерности.
При обработке твердосплавными концевыми фрезами твердосплавными материалами с твердостью выше HRC50 почти 70% преждевременных поломок инструмента и проблем с вибрацией возникают из-за несоответствия конструкции канавок и реальных условий резания. При фрезеровании материалов с твердосплавными плоскими концевыми фрезами твердосплавного типа, которые могли выйти из строя из-за внезапного скола кромки всего через несколько минут, даже при сверхщадящем режиме легкой резки?
Почему традиционные концевые фрезы с постоянным шагом/постоянным расстоянием между зубьями неизбежно выходят из строя при обработке закаленной стали?
Новичкам в фрезеровании твердых материалов обычно винят в поломке инструмента чрезмерные обороты или слишком агрессивные скорости подачи. Но, основываясь на нашем шестнадцатилетнем опыте шлифовки на станках с ЧПУ, мы пришли к выводу, что использование стандартной концевой фрезы с равноудаленными режущими кромками на закаленных материалах обречено на провал с самого начала. Когда режущие кромки расположены под равными углами, высокоскоростное вращение создает фиксированную частоту ударов каждый раз, когда зуб входит в заготовку и выходит из нее, вызывая сильный резонанс в шпинделе, зажимном приспособлении и детали.
При обработке мягких сталей или алюминия пластическая деформация материала поглощает часть ударной силы. Закаленная сталь не обеспечивает никакой физической амортизации, заставляя эти сильные силы резания отскакивать прямо обратно к кончику инструмента. Традиционные симметричные концевые фрезы для закаленной стали сталкиваются с этими высокочастотными ударами лоб в лоб. Возникающий резонанс экспоненциально нарастает, вызывая быструю усталость материала, сильное сколы кромки или полную поломку инструмента в течение нескольких секунд.
Анализ реальных жалоб клиентов: как вибрация разрушает твердосплавную концевую фрезу за считанные секунды.
Североамериканский цех по производству автомобильных пресс-форм обратился к нам с неотложной проблемой: их стандартная четырехзубчатая твердосплавная концевая фреза начала скалываться по боковым кромкам менее чем через восемь минут при обработке полостей из стали HRC58. Мы предоставили видеозаписи процесса обработки и графики нагрузки на шпиндель. Инструмент резал чисто первые две минуты, но как только рез перешел в прерывистый выступ, плавное гудение сменилось резким визгом.
Этот визг — классический признак регенеративной вибрации. Как только начинается вибрация, микроскопический волнообразный рисунок, остающийся на стенке, действует как триггер удара для следующего зуба, создавая разрушительную петлю обратной связи. При фрезеровании твердых материалов вибрация означает, что режущая кромка ударяет по заготовке тысячи раз в секунду вместо того, чтобы срезать чистую стружку. Покрытие отслаивается почти мгновенно, а твердосплавная подложка рассыпается, как стекло, из-за структурной перегрузки, а не из-за обычного износа.
Правило, выведенное на основе 16 лет практической обработки материалов: физическое противостояние между силами резания и пространством для отвода стружки, когда твердость материала превышает HRC50.
Проанализировав тысячи испытательных запусков в нашей мастерской, мы выявили четкое эмпирическое правило: как только твердость материала превышает HRC50, основная инженерная проблема мгновенно смещается от удаления стружки к жесткости инструмента. Стандартные фрезы используют глубокие канавки для удаления крупной стружки при высокоскоростной резке, но это открытое пространство уменьшает диаметр сердечника инструмента. При больших нагрузках в твердой стали небольшой сердечник вызывает микродеформацию, из-за чего инструмент изгибается и вибрирует при легкой резке.
Однако, если вы максимально увеличите жесткость инструмента, используя массивный сердечник, вы сильно ограничите пространство для стружки. Даже несмотря на то, что стружка от фрезерования твердых материалов представляет собой тонкие, порошкообразные С-образные частицы, глубокие пазы и сильное радиальное зацепление все равно требуют плавного перемещения стружки. Без четкого перехода между канавками горячая стружка плотно скапливается внутри канав, вызывая вторичное резание и резкое повышение температуры резания. Выбор эффективных концевых фрез из закаленной стали сводится к поиску оптимального баланса между жесткостью стенки и низким сопротивлением потоку стружки.
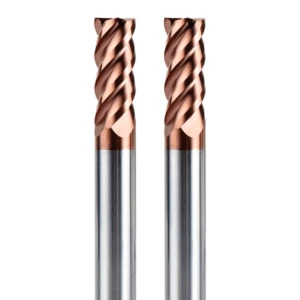
Ключ к преодолению резонанса: практическое применение неравномерной индексации и переменных углов спирали в концевых фрезах из закаленной стали.
После устранения проблем с симметричным расположением зубьев, следующим важным шагом в разработке нестандартной геометрии является нарушение осевой и радиальной симметрии. Механики, впервые сталкивающиеся с асимметричными концевыми фрезами, часто спрашивают, почему зубья расположены неравномерно. На самом деле, такая неравномерная конструкция — наша лучшая защита от пиковых скачков силы резания при фрезеровании твердых материалов. Смещая положение зубьев, мы разбиваем синхронизацию каждого удара и рассеиваем энергию, которая в противном случае привела бы к разрушительной вибрации.
В реальных производственных процессах преимущества этой конструкции проявляются сразу же в цехе. При фрезеровании стали HRC55 для литьевых форм замена стандартной четырехзубой концевой фрезы на асимметричную конструкцию снизила вибрацию шпинделя более чем на 60%. Вместо того чтобы ухудшать скорость подачи, эта смещенная геометрия позволила нашим закаленным стальным концевым фрезам плавно работать на более высоких оборотах, полностью устранив раздражающие «апельсиновые корки» на готовых поверхностях стенок.
Как неравномерная индексация нарушает фазовое перекрытие в цикле резки
Если рассматривать обработку твердых материалов на микросекундном уровне, то каждый удар зуба посылает ударную волну через корпус инструмента. Симметричные инструменты генерируют эти ударные волны с фиксированной частотой — подобно марширующим солдатам по мосту, — что вызывает гармонический резонанс. Неравномерная индексация прерывает этот цикл, слегка смещая радиальные углы шага (обычно от 88° до 92°). Прежде чем вибрационная волна от одного зуба успеет нарастить силу, следующий смещенный зуб входит в зону резания и полностью разрушает гармоническую волну.
Эта асимметричная компоновка доказала свою эффективность, когда мы разработали специальные варианты твердосплавных концевых фрез для европейского производителя прецизионных изделий. При резке глубоких пазов в твердых материалах с использованием тяжелых прерывистых резов неравномерное расположение канавок сглаживало пики силы и со временем уменьшало сопротивление резанию. Такая конструкция снижала пиковые ударные нагрузки на чувствительные кончики инструмента во время ввода и стабилизировала всю установку при высоких скоростях обработки поверхности.
Конструкция с переменной спиралью: снижение боковых сил резания при сохранении жесткости нижней кромки.
Наряду с радиальными смещениями, изменение угла осевой спирали играет важную роль в подавлении вибрации. Стандартные фиксированные углы спирали (например, постоянные 35° или 45°) создают усилие в одном равномерном направлении по всей длине канавки, что часто приводит к смещению инструмента и вызывает осевое биение шпинделя. Конструкция с переменной спиралью — например, переход от 35° на радиусе угла до 38° выше по канавке — распределяет силы резания непрерывно вдоль оси инструмента, разрушая частоты осевого резонанса.
Однако заточка этих твердосплавных концевых фрез требует тщательного баланса. В то время как больший угол наклона спирали быстро удаляет стружку и уменьшает радиальное отклонение, чрезмерно агрессивный угол ослабляет угол заточки инструмента в месте соединения концевых и боковых зубьев. В нашей стандартной конфигурации используется умеренный угол наклона спирали вблизи нижнего угла для поглощения сильных ударных нагрузок при входе, в сочетании с более крутым углом в верхней части канавки для быстрого удаления стружки, что обеспечивает максимальную жесткость при минимальной вибрации.
Ошибки при выборе количества канавок: 4, 5 или 6 канавок для концевых фрез HRC65?
При обработке особо твердых материалов на станках операторы часто ошибочно выбирают инструменты с большим количеством канавок. Логика кажется верной: больше канавок означает больше режущих кромок в зоне резания, что должно повысить скорость подачи и качество поверхности. Однако физика инструмента — это не простое сложение; увеличение количества канавок уменьшает необходимое пространство для удаления стружки. При применении без учета радиального зацепления большое количество канавок становится основной причиной поломки инструмента.
Основываясь на нашем 16-летнем опыте шлифовки и настройки станков с ЧПУ, выбор количества канавок — это постоянный компромисс между жесткостью заготовки и объемом стружкоотводящей полости. Мы подбираем количество канавок в соответствии с вашей радиальной глубиной резания и углом зацепления. Большое количество канавок отлично подходит для чистовой обработки с легким зацеплением, но использование их для тяжелой получистовой обработки или глубокой фрезеровки приводит к застреванию стружки и поломке кромок. При выборе концевых фрез с твердостью HRC65 необходимо выбирать правильный инструмент для конкретного этапа обработки, а не предполагать, что большее количество канавок всегда лучше.
4 против 6 канавок: балансировка параметров резания и удаления стружки при нарезании пазов и боковом фрезеровании инструментальных сталей твердостью HRC50–HRC65
В диапазоне твердости HRC50–HRC65 наиболее часто сравниваемые нами в цеху варианты — это 4-канавочные и 6-канавочные. Для обработки пазов полной толщины, где угол зацепления инструмента достигает 180 градусов, мы настоятельно рекомендуем 4-канавочную конфигурацию. При обработке пазов стружка образуется быстро, и для ее удаления необходимы глубокие канавки. Если же использовать 6-канавочный инструмент для обработки паза полной толщины, мелкие канавки забиваются стружкой, что приводит к резкому увеличению нагрузки на шпиндель и нагреву.
Напротив, для высокоскоростного бокового фрезерования или трохоидальных траекторий с легким радиальным зацеплением 6- или 8-канавочные фрезы являются настоящими рабочими лошадками. Поскольку радиальная глубина резания ( ae ) составляет всего 5–10% от диаметра инструмента, стружка получается тонкой, как бумага, и зазор не является узким местом. Использование 6-канавочных твердосплавных концевых фрез в таких установках позволяет увеличить подачу стола более чем на 50%, одновременно снижая нагрузку на зуб, обеспечивая зеркальную чистоту поверхности с максимальной жесткостью сердечника.
Почему слепое стремление к увеличению количества флейт приводит к перегреву: оценка глубины углублений для флейт по цвету чипа во время установки на месте.
В фрезеровании твердых материалов управление тепловым режимом имеет первостепенное значение. Поскольку тепло не может легко отводиться в закаленные заготовки, большая часть тепловой энергии концентрируется непосредственно на режущей кромке и границе раздела стружки. Инструменты с широкими канавками имеют неглубокие впадины для стружки, что вызывает сильное трение при скольжении стружки вдоль стенок канавок. Если стружка застревает, это вторичное трение приводит к перегреву инструмента, отжигу режущей кромки и быстрому разрушению.
При помощи цехам в отладке настроек мы всегда диагностируем производительность, проверяя цвет и форму стружки. При сухой обработке воздухом стружка равномерного бледно-фиолетового или темно-синего оттенка и аккуратной С-образной формы показывает, что глубина канавок соответствует параметрам, и тепло отводится вместе со стружкой. Но если стружка выглядит тускло-черной или измельчена в порошок, значит, канавки забиваются. В таких случаях переход на концевые фрезы для закаленной стали с более глубокими впадинами для стружки значительно продлевает срок службы инструмента, чем просто замена фрезы SFM.
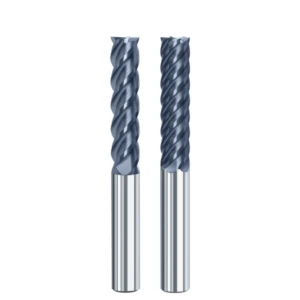
Микрогеометрическое проектирование режущей кромки: «невидимый показатель», определяющий срок службы концевых фрез для закаленной стали.
В инструментальном производстве токари часто считают, что идеально острые кромки и зеркально гладкие канавки автоматически гарантируют высочайшую производительность. Но за 16 лет исследований в области подготовки кромок мы обнаружили, что срок службы инструмента при работе с твердой сталью зависит от микроскопических особенностей, невидимых невооруженным глазом. При твердости выше HRC50 макроскопическая конструкция канавок лишь задает базовый уровень контроля вибрации; микроподготовка кромки определяет, когда и где образуются микроскопические трещины напряжения.
Однажды мы провели сравнительный тест с двумя концевыми фрезами, используя идентичные твердосплавные подложки, покрытия и общие размеры, варьируя только микроподготовку кромки. Разница в сроке службы инструмента на инструментальной стали HRC60 составила более 300%. Для высокопроизводительных концевых фрез для закаленной стали микрогеометрия — такая как радиусы хонингования кромки, микрофаски и основные углы заточки — является настоящим секретом долговечности инструмента промышленного класса.
Заточка кромки (подготовка кромки) и отрицательные углы заточки: почему чрезмерно острые кромки быстрее выходят из строя при обработке твердой стали?
Остро заточенные кромки отлично подходят для обработки мягкого алюминия, предотвращая образование наростов, но они губительны для закаленной стали. При ударе о высокопрочные закаленные поверхности незаточенная кромка не выдерживает огромных нормальных нагрузок. Напряжение резко возрастает прямо на кончике лезвия, вызывая немедленное образование микросколов. Именно поэтому начинающие программисты часто жалуются, что совершенно новые концевые фрезы скалываются, как только входят в зону резания.
Чтобы этого избежать, мы применяем точную подготовку кромки с помощью нейлоновых радиальных щеток и микроабразивов. Мы затачиваем с равномерным радиусом K-фактора или отрицательной микрофаской вдоль линии кромки. Сочетание небольшого отрицательного угла заточки с закругленной кромкой смещает силы резания от тонкого кончика и распределяет их по заточенной поверхности. При работе с концевыми фрезами HRC65 в чистовой обработке твердых материалов эта усиленная кромка предотвращает микросколы и сохраняет свою форму при интенсивном нагреве во время резания.
Компромисс между толщиной сердечника и углом заточки: баланс между жесткостью инструмента и сопротивлением резанию.
Балансировка соотношения толщины сердечника и основных углов заточки — это микрометровая битва, которую мы ежедневно оттачиваем на наших станках с ЧПУ для шлифовки. Диаметр сердечника определяет модуль сечения и прочность инструмента на изгиб. Увеличивая соотношение толщины сердечника на наших твердосплавных фрезах с 60% до 70%, мы устраняем деформацию инструмента при глубоких резах. Однако каждый микрон, добавленный к толщине сердечника, уменьшает доступное пространство за кромкой.
Если угол заточки слишком крутой, твердосплавная подложка под ним не имеет достаточной опоры и скалывается под нагрузкой; если же он слишком плоский, боковая поверхность сильно трется о стенку резания, создавая чрезмерное трение и упрочнение материала. При заточке твердосплавной концевой фрезы для выполнения нестандартных задач мы используем сложную геометрию с двойной заточкой. Плотная основная заточка сразу за кромкой обеспечивает максимальную поддержку подложки, а сразу за ней следует более крутой вторичный заточка для обеспечения зазора со стенкой резания и снижения сил резания.
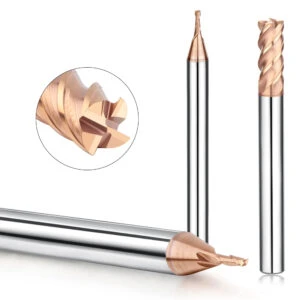
Как китайский производитель концевых фрез для закаленной стали, мы помогаем нашим клиентам снизить себестоимость детали за счет оптимизации геометрии канавок.
При общении с зарубежными клиентами владельцы заводов и покупатели всегда задают один и тот же вопрос: как снизить себестоимость детали, не жертвуя качеством? Первая реакция часто заключается в поиске более дешевых фрез. Но за 16 лет работы в области шлифовки и на производстве мы поняли, что снижение себестоимости за единицу продукции — это ловушка; эта небольшая первоначальная экономия сводится на нет из-за простоев, брака и замены инструмента. Реальная экономия достигается за счет повышения долговечности инструмента благодаря более продуманной геометрии канавок.
Как китайский поставщик концевых фрез для закаленной стали, обслуживающий глобальных B2B-клиентов, мы знаем, насколько конструкция канавок влияет на вашу прибыль. Точное соответствие геометрии обрабатываемому материалу увеличивает объем съема материала, одновременно снижая силы резания и нагрузку на шпиндель. Повышение точности канавок на шлифовальном станке — это не просто создание более качественных инструментов; это помощь предприятиям в достижении идеального баланса между временем цикла и общими затратами на оснастку.
Уроки, извлеченные из опыта: распространенные недостатки инструментов из псевдозакаленной стали применительно к 5-осевому шлифованию и конструкции канавок.
При разборке неисправных инструментов для зарубежных предприятий мы постоянно обнаруживаем фрезы с маркировкой «для твердых материалов», которые работают ужасно. Большинство из них — это просто дешевые концевые фрезы общего назначения, покрытые блестящим PVD-покрытием и перемаркированные. Их фатальный недостаток — плохое качество 5-осевого шлифования: операторы используют агрессивные подачи шлифовального круга на станках Rollomatic или Anca для достижения объемов производства, оставляя толстые следы от круга и точки напряжения во впадинах канавок.
Хотя эти инструменты хорошо справляются с мягкой сталью, они мгновенно выходят из строя при твердости выше HRC50. Без надлежащей полировки канавок следы от шлифовального круга создают трение, которое задерживает горячие микрочастицы внутри канавок. Кроме того, неравномерное биение стержня заставляет отдельные зубья поглощать огромные скачки нагрузки. При выборе концевых фрез для закаленной стали покупатели, которые сосредотачиваются исключительно на технических характеристиках и покрытиях, попадают в эту ловушку преждевременного выхода инструмента из строя из-за некачественной заточки канавок.
Пример из практики: как немецкий производитель пресс-форм увеличил срок службы инструмента на 40% за счет корректировки полировки и геометрии канавок.
К нам обратилась немецкая компания по производству штамповочных пресс-форм для автомобильной промышленности по поводу проблемы обработки стали HRC60 Cr12MoV с использованием высококачественной западной стали. Боковые кромки изнашивались менее чем за 12 часов работы. После анализа данных о программировании и нагрузке на шпиндель наши инженеры выявили проблему: чрезмерное трение при глубокой нарезке пазов. Хотя твердосплавная подложка была достаточно твердой, качество обработки канавок создавало сильный вторичный нагрев, поскольку порошкообразная стружка скользила по канавкам.
Мы изготовили партию концевых фрез для закаленной стали, точно соответствующих их стратегии резания. Мы улучшили полировку канавок, доведя их до зеркального блеска, и добавили едва заметную переменную спираль с углом 2° для сглаживания пиков усилия, направленных к шпинделю. Без снижения скорости резания полированные канавки предотвратили перегрев и значительно замедлили износ боковой поверхности, увеличив срок службы инструмента на 40% и сэкономив цеху десятки тысяч евро на затратах на оснастку.
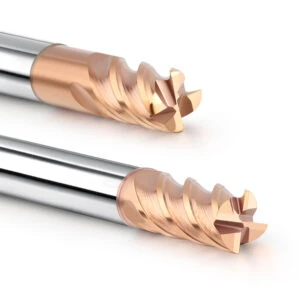
Технический контрольный список для выбора высококачественного поставщика концевых фрез для закаленной стали
Для того чтобы геометрия канавок, соотношение диаметров сердечника и микроподготовка кромки действительно приносили результат в цех, необходима строгая стратегия отбора поставщиков. За более чем 16 лет работы в инструментальном производстве мы убедились, что выбор партнера по шлифованию выходит далеко за рамки цены за единицу продукции, указанной в коммерческом предложении. Обработка твердых материалов требует исключительной стабильности от партии к партии; геометрическое отклонение всего на несколько микрон приводит к крайне непредсказуемому сроку службы инструмента при обработке деталей с твердостью выше HRC60.
Если вы хотите иметь стабильную цепочку поставок, не обращайте внимания на площадь производственных помещений или броскую рекламу, а оцените, насколько хорошо поставщик контролирует геометрию микрофрез. От переменных углов спирали до заточки кромок, истинными факторами, определяющими выход годных деталей, являются допуски на микронном уровне для тысяч инструментов. Сотрудничество с технически подкованным поставщиком концевых фрез для закаленной стали обеспечит вашему цеху повторяемый процесс резки, на который вы сможете полагаться в каждую смену.
Не ограничивайтесь ценой: оценка точности и стабильности заточки канавок на 5-осевых станках.
При проверке инструментального завода обратите внимание на цех шлифовки с ЧПУ и стандарты контроля качества. Высококачественные 5-осевые шлифовальные станки от Rollomatic или Anca необходимы для обработки канавок сложной геометрии, но отличные станки не гарантируют автоматически отличные инструменты. Уточните у производителя зернистость шлифовального круга, интервалы правки и процедуры полировки канавок. Если цех ускоряет подачу шлифовального станка в соответствии с срочными заказами, микроскопические следы трения остаются у основания канавки, создавая основные точки разрушения под воздействием высоких нагрузок при резании.
Если вы сталкиваетесь с нестабильным сроком службы инструмента или его внезапной поломкой на производстве, запросите у поставщика отчет о проверке профиля канавки в 3D-формате. Ведущие производители твердосплавных концевых фрез используют оптические измерительные системы для контроля неравных углов индексации и переменных кривых градиента спирали в каждой партии. Достижение максимальной стабильности шлифовки — единственный способ гарантировать, что каждая фреза будет работать на ваших станках с одинаковой точностью.
Ключевые геометрические параметры и данные о биении, которые необходимо проверить во время испытаний инструмента.
Перед тем как запускать образцы инструментов на фрезерном станке с ЧПУ, отложите их в сторону и измерьте три основных геометрических параметра: равномерность заточки кромки, отношение угла заточки к диаметру стержня и чистоту поверхности канавок (стремление к зеркальной полировке). Эти три микрохарактеристики определяют, сможет ли инструмент обеспечить баланс между прочностью кромки и контролем температуры при обработке закаленных сталей с твердостью HRC50–HRC65.
Самое важное — никогда не пропускайте проверку общего радиального биения. Даже при идеальной геометрии биение зажима более 0.005 мм (0.0002 дюйма) перегружает отдельные зубья и вызывает преждевременное скалывание. Если вы испытываете трудности с обработкой сложных твердых материалов или труднодоступных углов в сталях SKD11, H13 или порошковой металлургии, смело обращайтесь к нам, предоставив чертежи и данные о резке. Мы поможем вам подобрать идеальную геометрию канавок и подтвердить повышение эффективности в реальных условиях резки.






