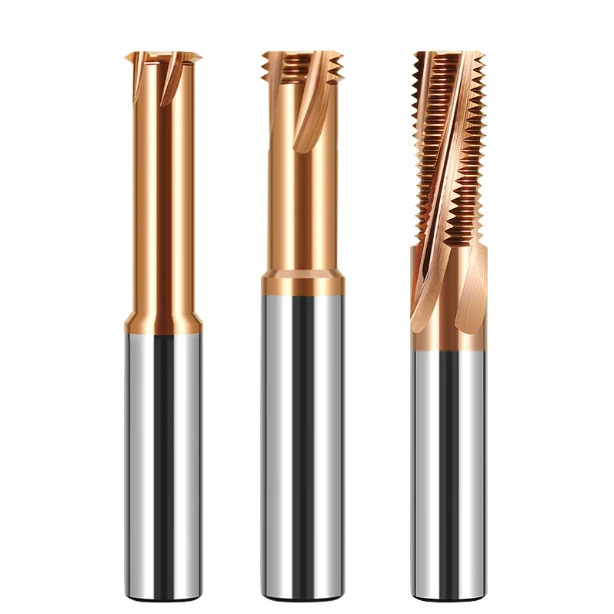
Европейский клиент, занимающийся производством пресс-форм для литья под давлением, обратился с неотложной проблемой. При обработке внутренней резьбы M6 в пластинах из стали 1.2379 (D2), закаленной до 54 HRC, в цехе были испорчены три подряд твердосплавные резьбофрезы. Операторы снизили скорость вращения шпинделя вдвое, удвоив время цикла. Тем не менее, на каждом снятом инструменте были обнаружены сколы или отслоение покрытия, а детали неизменно не проходили проверку резьбового калибра.
Мы постоянно сталкиваемся с подобной ситуацией, оказывая техническую поддержку на местах в Северной Америке и Европе. Механики часто работают с закаленными инструментальными сталями так же, как со стандартными предварительно закаленными или легированными сталями. Однако экстремальный предел текучести и сильное трение мгновенно приводят к резкому повышению температуры в зоне резания. В таких условиях износ резьбонарезной фрезы в закаленной стали редко бывает обычным износом боковой поверхности; это преждевременный выход из строя, вызванный термическим ударом, неправильным зазором между стружкой и обработкой или неправильной микрогеометрией.
Каждый след износа на режущем зубе точно отражает силу резания и тепловую нагрузку. Слепая покупка дорогостоящих покрытий или снижение скорости вращения шпинделя лишь маскируют основные проблемы. На самом деле, слишком медленная скорость резания часто ускоряет износ инструмента из-за упрочнения и трения.
Ваши режущие инструменты, используемые в глубоких закаленных отверстиях, выходят из строя из-за термического размягчения при высоких скоростях резания? Или же сверхмалая нагрузка стружки приводит к износу режущей кромки во время резания?
Основные проблемы при фрезеровании резьбы в пресс-формах: распространенные виды отказов
Фрезерование резьбы в сталях с твердостью выше 50 HRC сопряжено с двумя серьезными трудностями: абразивной сегрегацией карбидов и низкой теплопроводностью. Фрезерование резьбы — это прерывистый процесс резания. Каждый зуб входит в контакт с материалом всего на несколько миллисекунд, срезая металл с пределом текучести более 1800 МПа, после чего резко охлаждается на выходе. Операторы, ошибочно ожидающие постепенного износа инструмента, обычно наблюдают, как новый резец саморазрушается после двух отверстий.
В нашей лаборатории были исследованы сотни вышедших из строя резцов под мощными оптическими микроскопами. При нарезании резьбы на инструментальной стали отказы происходят по четко выраженным, повторяющимся механическим процессам, а не по плавной, предсказуемой потере боковой поверхности. Высокие контактные напряжения вызывают образование микротрещин, которые размножаются в течение нескольких секунд. Выявление этих ранних признаков отказа позволяет точно настроить траектории движения инструмента и скорость вращения до того, как бракованные детали попадут в мусорное ведро.
H3: Начальное сколы и механическое отслаивание режущей кромки: износ режущей кромки резьбофрезы.
Если ваш резьбонарезной калибр внезапно заклинивает или на вершинах зубьев появляются рваные зазубрины, это свидетельствует о микросколах. Недавно мы провели осмотр штамповочного инструмента высокой твердости в цехе в Огайо, где срок службы инструмента сильно колебался. Микроскопический осмотр не выявил классических полос износа на боковой поверхности, а показал наличие зазубренных, хрупких изломов вдоль основного рельефа. Этот сильный износ режущей кромки резьбофрезы напрямую связан с сильным ударным воздействием при входе инструмента.
Устранение этого типа разрушения начинается с проверки стратегий ввода инструмента и микрогеометрии. Механики часто предполагают, что острые как бритва кромки режут с меньшим сопротивлением, но сверх острые кромки ломаются при высокой твердости. Применение контролируемого заточки кромки толщиной от 0.010 до 0.015 мм и переход от линейного погружения к дугообразному вращению на 180 градусов распределяет силы зацепления и предотвращает механическое отрывание кромки.
Абразивный износ и термическое усталостное растрескивание: механизм износа резьбофрезы при твердости HRC 50+
Закаленные холоднокатаные стали содержат высокотвердые первичные легирующие карбиды, которые соскребают более мягкую кобальтовую матрицу инструмента. По мере того, как режущая кромка движется по резу со скоростью в тысячи оборотов в минуту, эти микроскопические твердые точки прорезают отчетливые продольные канавки по боковой поверхности инструмента. В то же время, быстрые циклы нагрева и охлаждения вызывают сильную термическую усталость. Этот механизм износа, характерный для двух резьбовых фрез, приводит к образованию гребенчатых трещин вдоль режущей кромки, вызывая катастрофическую потерю зубьев.
Для эффективного управления таким износом необходимо принять важное решение относительно охлаждающих жидкостей. Заливание обрабатываемой поверхности водорастворимой эмульсией вызывает сильный термический шок во время прерывистого фрезерования, быстро ускоряя образование сетей термических трещин. Наши данные по резанию доказывают, что переход на сухой сжатый воздух или минимальное количество смазки (MQL) надежно удаляет стружку, смягчает термический шок и значительно продлевает срок службы инструмента.
Расслоение и окисление нанокомпозитных покрытий: износ покрытий нитерезных мельниц.
Покрытия — единственная защита вашей подложки от высокотемпературной диффузии. Когда вы вынимаете резьбофрезу из держателя инструмента и видите, что фиолетово-серое покрытие потускнело и стало тускло-серым — или обнажился необработанный карбид — защитный слой покрытия разрушен. В глубоких глухих отверстиях типичный износ покрытия резьбофрезы происходит, когда локальные температуры сдвига на границе раздела превышают предел окисления покрытия, который составляет около 900–1100 °C.
Одного лишь обновления покрытия до более высокого класса недостаточно для решения проблемы преждевременного отслаивания. Если твердость подложки не соответствует внутреннему напряжению покрытия или не проведена предварительная подготовка кромок, пленка просто отслаивается под большими нагрузками. Используйте толстые слои AlTiN или нанокомпозита AlTiSiN в сочетании с надлежащей подготовкой поверхности подложки и регулируйте скорость резки, чтобы предотвратить расплавление защитного барьера из-за трения.
Несоответствие параметров резания: выявление первопричин износа резьбофрезы.
При осмотре сгоревшей фрезы никогда не стоит сразу винить качество твердосплавных зерен или партии спекания. Вместо этого, откройте программу ЧПУ и проверьте базовые параметры резания. Закаленные инструментальные стали имеют очень малый запас прочности из-за чрезвычайно высокого сопротивления сдвигу и низкой эластичности. Оператор, изменивший регулятор подачи всего на 15%, может мгновенно нарушить равновесие силы резания.
В процессе диагностики на месте наша команда выполняет обратные расчеты нагрузки на шпиндель, скорости вращения периферийной поверхности и запрограммированного перемещения зуба. Полученные диагностические данные подтверждают, что неправильное сочетание параметров является причиной более 60% случаев преждевременного износа резьбофрез. Скорость вращения поверхности, нагрузка на зуб стружку и радиальный шаг являются взаимозависимыми факторами, определяющими нагрев зоны резания и механическое напряжение.
Термическое размягчение из-за чрезмерной скорости: ограничения скорости резания при нарезании резьбы фрезерованием
Программисты часто упускают из виду разницу в скорости между подачей по центральной линии и истинной периферийной скоростью наконечника инструмента внутри небольших отверстий. В одном из проектов по обработке полости пресс-формы твердостью 55 HRC цех увеличил периферийную скорость до 90 м/мин, чтобы сократить время цикла. Затупление режущей кромки стало сильным уже к третьему отверстию. Поскольку закаленная сталь не может рассеивать тепло, локальное трение быстро разрушало кобальтовое связующее, вызывая пластическую деформацию режущей кромки.
Эмпирические испытания диктуют необходимость дисциплинированного, консервативного подхода к скорости резания при нарезании резьбы на закаленных заготовках. Для сталей с твердостью от 50 до 56 HRC следует строго поддерживать периферийную скорость в пределах 45–65 м/мин; при твердости выше 58 HRC скорость следует снизить до 35–45 м/мин. Пожертвовав двумя дополнительными секундами на отверстие, можно поддерживать температуру на границе раздела ниже предельного значения окисления покрытия, предотвращая термическое разрушение и быстрое катастрофическое скалывание.
Полировка при малых подачах: прямое влияние подачи на зуб на износ резьбы.
Опасаясь мгновенного разрушения, операторы часто снижают скорость подачи до минимальной, ошибочно полагая, что меньшая подача означает большую безопасность. На закаленных заготовках это приводит к катастрофическим последствиям. Под микроскопами инструментального цеха мы часто обнаруживаем зеркальную полировку боковой поверхности и микроразрывы, вызванные нагрузкой стружки менее 0.005 мм на зуб. Поскольку типичная толщина кромок хонинговальных инструментов составляет от 0.008 до 0.012 мм, сверхлегкая подача не обеспечивает чистого срезания металла.
Вместо резания кончик инструмента трется, вызывая сильное упрочнение стенок отверстия. Эта вторично затвердевшая глазурь ускоряет трение и вызывает сильный износ резьбы . Всегда выбирайте умеренную механическую нагрузку на сдвиг, а не трение. Поддерживайте эффективную подачу на зуб в пределах от 0.015 до 0.035 мм, чтобы кромка зацеплялась за зону упрочнения и удаляла чистые микростружки.
Радиальная глубина и многопроходные траектории: предотвращение износа резьбофрез при обработке закаленной стали.
Принудительное нарезание резьбы на всю глубину за один проход с помощью фрезы с полным профилем или одноточечной фрезы неизбежно приводит к поломке. В ходе аудита европейского поставщика автозапчастей, страдающего от высокого уровня брака, мы обнаружили, что их макроскопическое устройство нарезает резьбу на всю 60-градусную V-образную форму за один проход. Огромная мгновенная дуга контакта создает массивные радиальные выступы, вызывая отклонение инструмента и вибрацию глубоко внутри отверстия.
Перегрузка за один проход остается основной причиной износа резьбофрезы при обработке закаленной стали. Мы устраняем это, распределяя радиальную глубину резания на 2–4 спиральных прохода: 60% съема материала на первом проходе, 30% на втором и легкий пружинный проход 0.02–0.04 мм. Это распределяет напряжение на зубьях, устраняет конусность резьбы под половинным углом и защищает хрупкие вершины зубьев.
Держатели инструмента, зажим и контроль жесткости: факторы, которые часто упускаются из виду при определении износа резьбофрезерного инструмента.
Инженеры цеха часто сосредотачиваются на скорости и подаче, игнорируя жесткую зажимную цепь от конуса шпинделя до цанги и заготовки. Прерывистое фрезерование высокотвердой заготовки генерирует мощные высокочастотные ударные волны, которые распространяются вверх по держателю инструмента. Любой микрозазор или отклонение в держателе инструмента мгновенно нарушает равномерное распределение нагрузки на зубья.
Предположение о том, что неглубокая нарезка резьбы позволяет изнашиваться пружинным цангам или ослабевать держателям, является дорогостоящей ошибкой. Наши технические проверки подтверждают, что динамическая вибрация и изгиб держателя вызывают незаметный, но разрушительный износ резьбофрезерного инструмента. Отклонение вызывает микровибрации, которые искажают шаг резьбы и быстро изнашивают режущие кромки, независимо от того, насколько точно запрограммированы параметры.
Нависание и динамическое биение: как TIR усиливает износ резьбы
Мы часто устанавливаем индикаторы часового типа на инструментальных установках, где операторы используют фрезы с длинной шейкой, выходящие за пределы 4-кратного вылета, с биением, превышающим 0.008 мм. При нагрузке на зуб всего в несколько микрон, динамическое биение, превышающее 0.005 мм, означает, что один зуб поглощает более 70% всей режущей нагрузки. Остальные зубья просто трутся о поверхность заготовки.
Этот серьезный дисбаланс нагрузки подвергает верхний зуб разрушительным ударным воздействиям, вызывая быстрое микросколочение и отслаивание боковой поверхности. Мы рекомендуем заменить удлиненные цанговые патроны ER на жесткие гидравлические патроны или зажимные держатели инструмента с термоусадочной посадкой, поддерживая вылет инструмента менее 3xD. Поддержание динамического биения на конце инструмента менее 0.003 мм обеспечивает равномерное распределение нагрузки и предотвращает аномальный износ резьбы.
Стратегия попутного фрезерования и ввода фрезы: дуговое вдавливание для защиты режущей кромки резьбофрезы.
Прямолинейные, линейные врезки в боковые стенки создают сильный ударный эффект при работе со сталью твердостью выше 50 HRC. Удар по закаленным стенкам под углом 90 градусов ведет себя подобно удару молотком по закаленной инструментальной стали. Вибрация инструмента резко возрастает, а режущие зубья часто скалываются или рвутся вдоль передней поверхности, не совершив своего первого оборота по спирали.
Мы используем фрезерование с попутным движением в сочетании с винтовой дугой входа под углом от 90 до 180 градусов. Плавный вход обеспечивает плавный переход толщины стружки от толстой к тонкой, исключая резкие скачки нагрузки во время начального зацепления зубьев. Этот пологий путь защищает уязвимые гребни, предотвращает преждевременный износ режущей кромки резьбофрезы и гарантирует, что инструмент входит в зону резания при стабильном, контролируемом механическом напряжении.
Удаление стружки и термический шок: баланс методов охлаждения для увеличения срока службы резьбофрезерного инструмента.
В глухих отверстиях невыведенная стружка приводит к катастрофе. Затвердевшие микрочастицы стружки, которые не удаляются, падают обратно на вращающиеся канавки, где подвергаются вторичному измельчению. Режущие кромки, вынужденные перетачивать затвердевшую стружку, изнашиваются вдвое быстрее обычного и подвергаются высокому риску внезапного поломки инструмента.
Выбор охлаждающей жидкости требует тщательного компромисса между удалением стружки и термическими циклами. Заливание стали твердостью 52+ HRC охлаждающей жидкостью на водной основе вызывает сильный термический шок во время прерывистой резки, что приводит к образованию гребенчатых трещин. Для безопасного удаления стружки и увеличения общего срока службы резьбофрезы мы рекомендуем использовать сухой сжатый воздух под давлением не менее 6 бар или минимальное количество смазки (MQL) с подачей воздуха под высоким давлением.
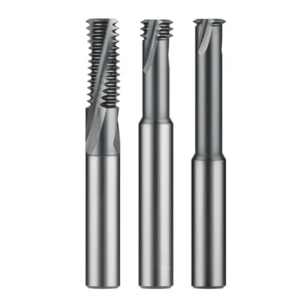
Решение первопричин проблем с закаленной сталью: резьбофрезы из твердосплава на заказ и компенсация параметров.
Если вы уже уменьшили скорость обработки поверхности, добавили проходы с шагом и устранили биение держателя, но инструменты все еще дают сбои при обработке стали твердостью более 55 HRC, значит, стандартные инструменты из каталога вас подводят. Готовые инструменты — это компромиссные решения, предназначенные для работы со всем, от низкоуглеродистой стали до алюминия. Их передние поверхности с положительным углом наклона и равномерное расстояние между канавками просто не обладают достаточной прочностью, чтобы противостоять высоким боковым деформационным нагрузкам в закаленных сплавах.
При устранении неполадок в сложных отверстиях для европейских и американских производителей наше долгосрочное решение — это специально разработанный инструмент. Высокопроизводительная резьбофрезерная фреза из твердосплава, изготовленная на заказ, — это не просто стандартный твердосплав с дорогим фиолетовым покрытием. Мы перепроектируем инструмент, начиная с исходной структуры зерна и толщины сердцевины и заканчивая микроскопической подготовкой кромки, устраняя прогиб и стабилизируя шаг резьбы при крупносерийном производстве.
Субмикронные твердосплавные подложки и хонингование: остановка износа резьбофрез в закаленной стали
Обработка инструментальной стали требует тонкого баланса между прочностью сердцевины и твердостью кромки. Выбор твердосплава с твердостью выше 94 HRA часто приводит к обратному результату: низкое содержание кобальта делает зубья хрупкими при ударных нагрузках. Для штампов с твердостью от 50 до 62 HRC мы используем субмикронный твердосплав с размером зерна от 0.4 до 0.6 мкм и содержанием кобальта от 10% до 12%. Эта матрица обеспечивает прочность на изгиб, необходимую для поглощения сильных сдвиговых нагрузок.
Подготовка кромки определяет долговечность инструмента. Под электронным микроскопом на заточенных необработанных кромках видны зазубрины и микротрещины от шлифовки, которые ломаются в течение миллисекунд после контакта. Мы применяем микроструйную обработку или прецизионную нейлоновую щетку для заточки, чтобы получить равномерный радиус кромки от 8 до 15 мкм с крошечной отрицательной Т-образной площадкой. Такая геометрия предотвращает пиковые напряжения, останавливая хрупкие разрушения, вызывающие износ резьбонарезной фрезы в закаленной стали.
Отрицательные углы наклона и неравномерный шаг канавки: снижение износа и вибрации резьбонарезной мельницы.
Для резки закаленной инструментальной стали необходимо пожертвовать «свободной» остротой ради сохранения прочности режущей кромки. Мы затачиваем радиальный угол заточки от 3 до 6 градусов с усиленными вторичными зазорами. Отрицательная геометрия направляет силы резания обратно к центральной оси инструмента, создавая сжатие, а не растяжение на гребне зуба. При этом, хотя требования к осевой нагрузке возрастают, стружкообразование полностью прекращается.
При нарезании резьбы в глубоких отверстиях также возникают гармонические колебания. Мы подавляем самовозбуждающийся резонанс, комбинируя переменные углы спирали с неравномерным расстоянием между канавками. Нарушенные интервалы зацепления зубьев устраняют гармонические пики до того, как начнет накапливаться вибрация. В глубоких полостях пресс-форм это асимметричное демпфирование подавляет боковое отклонение, сглаживая траектории движения инструмента, что снижает износ резьбофрезы и увеличивает срок службы инструмента.
Компенсация радиального угла на месте: прогнозирование срока службы резьбофрезерного инструмента с использованием данных измерений.
Динамическая регулировка износа инструмента на станках с ЧПУ обеспечивает последнюю линию защиты качества резьбы. Никогда не ждите, пока контрольный калибр заклинит или неконтролируемый начнет дребезжать, чтобы отреагировать, потому что инструмент уже начал перегревать гребни резьбы. Мы устанавливаем ступенчатые макросмещения на основе выборочного контроля партии, компенсируя от 0.003 до 0.005 мм по диаметру после фиксированного количества отверстий для противодействия абразивному износу.
Что еще более важно, необходимо напрямую связать срок службы инструмента с тактильным сопротивлением измерительного прибора. Обучите операторов извлекать резец в тот момент, когда для фиксации «проходного» датчика требуется сильное нажатие пальцем, а не ждать, пока он заклинит. Извлечение резца в этой точке перегиба износа предотвращает поломку инструмента в ценных полостях пресс-форм и предоставляет предсказуемые данные для продления общего срока службы резьбофрезерного инструмента.