



При фрезеровании графитовых материалов важнейшими факторами являются эффективность и срок службы концевой фрезы . Основываясь на многолетнем опыте работы на станках с ЧПУ, выбор правильной фрезы имеет решающее значение. Речь идёт не просто о поиске инструмента, способного эффективно удалять материал, но и о поиске инструмента, способного выдерживать нагрузки, возникающие при обработке графита. От выбора материала и геометрии инструмента до технологии покрытия, параметров резания и других факторов — каждый аспект должен быть тщательно продуман. Как опытный инженер-конструктор станков с ЧПУ, я понимаю, что оптимизация этих факторов имеет решающее значение для достижения высокой производительности и продления срока службы инструмента.
В области обработки графита выбор фрезы – это выбор подходящего инструмента для точной подготовки. Это комплексный выбор, обеспечивающий производительность и долговечность ножа. Уделяя особое внимание свойствам материалов и стратегиям обработки, а также достижениям в области покрытий инструментов и систем охлаждения, мы стремимся расширить границы возможного. Тщательно разрабатывая методы обработки и оптимизируя параметры резания, мы стремимся максимально эффективно использовать существующие инструменты и графитовые материалы. Погружаясь в сложные аспекты обработки графита, мы вступаем на путь инноваций и точности, движимые неустанным стремлением к повышению производительности и долговечности графитовых материалов и инструментов.
Выбор материала: выбор правильного материала инструмента
Выбор правильного материала для фрезы крайне важен для оптимизации процесса обработки, особенно при работе с графитом. В этом разделе я подробно расскажу о важности выбора износостойкого и термостойкого инструментального материала, например, твердого сплава, алмазного покрытия или покрытия из карбида кремния.
Важность высокой износостойкости
Графит является абразивным материалом, что означает, что он быстро изнашивает режущие инструменты во время обработки. Выбор таких материалов, как твердый сплав, может обеспечить износостойкость инструмента, сохранить целостность режущей кромки в течение длительного времени и предотвратить повреждение заготовки, вызванное повреждением инструмента. Это не только повышает эффективность обработки, но и сокращает время простоя, необходимое для замены инструмента, что в конечном итоге повышает производительность и снижает производственные затраты.
Значение стойкости к высоким температурам
В процессе обработки графита выделяется большое количество тепла из-за трения между инструментом и заготовкой. Инструменты, устойчивые к высоким температурам, например, с покрытием из алмаза или карбида кремния, способны выдерживать их без снижения производительности. Эта особенность играет важную роль в предотвращении чрезмерного износа инструмента, поддержании точности размеров заготовки и высокого качества поверхности при длительной обработке.
Поэтому при обработке графита крайне важно выбирать фрезы из материалов с высокой износостойкостью и термостойкостью. Твердосплавные, алмазные или карбидкремниевые покрытия долговечны и термостабильны, обеспечивая длительный срок службы инструмента и стабильную производительность обработки. Уделяя первостепенное внимание выбору материала, инженеры ЧПУ могут оптимизировать процесс и добиться очень хороших результатов при обработке графита.

Покрытия для инструментов: повышение твердости поверхности и износостойкости
Важность правильного выбора покрытия
Выбор правильной технологии покрытия имеет решающее значение для максимального повышения производительности и долговечности фрез, используемых для обработки графита. Такие покрытия, как нитрид титана (TiN), оксид алюминия (Al2O3) или алмазные, играют ключевую роль в повышении твердости поверхности и износостойкости, тем самым продлевая срок службы инструмента и повышая эффективность обработки.
Преимущества покрытий из нитрида титана (TiN)
Покрытие TiN широко используется в режущих инструментах благодаря превосходной износостойкости и низкому коэффициенту трения. При нанесении на фрезы для обработки графита покрытие TiN образует защитный барьер, который снижает износ инструмента и предотвращает налипание стружки. Это обеспечивает более плавное резание, снижает тепловыделение, вызванное трением, и продлевает срок службы инструмента. Кроме того, покрытие TiN обладает хорошей химической стабильностью, что делает его пригодным для обработки абразивных материалов, таких как графит.
Преимущества покрытий из оксида алюминия (Al2O3)
Покрытия Al2O3 обладают превосходной твёрдостью и химической стабильностью, что делает их идеальным решением для повышения износостойкости фрез. При нанесении на поверхность инструмента покрытия Al2O3 образуют твёрдый защитный слой, устойчивый к абразивному износу и термическому разрушению. Это не только продлевает срок службы инструмента, но и улучшает качество обработки поверхности и размерную точность обработанных графитовых деталей. Кроме того, покрытие Al2O3 обладает отличными теплоизоляционными свойствами, способствуя рассеиванию тепла, выделяющегося в процессе обработки, что дополнительно повышает производительность и надёжность инструмента.
Значение алмазных покрытий
Алмазные покрытия выделяются в сложных условиях механической обработки благодаря своей исключительной твёрдости и износостойкости и особенно подходят для обработки графита. Благодаря нанесению тонкого слоя алмаза на поверхность инструмента, фрезы с алмазным покрытием обладают непревзойдённой износостойкостью и термостойкостью. Это позволяет выполнять агрессивную обработку графитовых материалов, сохраняя остроту режущей кромки и минимизируя износ инструмента. Это делает фрезы с алмазным покрытием идеальными для обработки графита, особенно там, где требуются высокая прочность, точность и эффективность. Кроме того, алмазные покрытия химически инертны, предотвращая налипание материала и продлевая срок службы инструмента в агрессивных средах.
Технология нанесения покрытий на фрезы играет важнейшую роль в оптимизации процесса обработки графита. Покрытия на основе TiN, Al2O3 и алмаза обеспечивают значительное повышение производительности и эффективности обработки графита благодаря своим уникальным преимуществам. Выбрав правильную технологию нанесения покрытия, инженеры могут значительно повысить производительность фрез при обработке графита, продлить срок службы инструмента, снизить затраты на обработку и, в конечном итоге, добиться эффективной и высокоточной обработки графита.

Непревзойденная твердость и износостойкость
Появление алмазного покрытия знаменует собой революционный прорыв в технологии нанесения покрытий на инструменты, придавая им непревзойденную твёрдость и износостойкость. Эта исключительная твёрдость позволяет инструментам с алмазным покрытием справляться с самыми сложными задачами обработки, включая обработку графита, где наблюдается высокий абразивный износ. Алмазное покрытие подобно прочной броне, эффективно защищая инструмент от износа и значительно продлевая его срок службы.
Экстремальная стойкость к режущим нагрузкам
Обработка графита часто требует эффективного усилия резания из-за абразивной природы графита. Инструменты с алмазным покрытием хорошо работают в таких условиях, поскольку они выдерживают экстремальные силы резания, не подвергаясь износу или деградации. Такая стойкость к режущим нагрузкам гарантирует целостность режущей кромки инструментов с алмазным покрытием, что обеспечивает стабильную производительность обработки и точность размеров заготовки.
Снижение абразивного износа
Хорошо известно, что графит вызывает абразивный износ режущих инструментов во время обработки, что приводит к преждевременному выходу инструмента из строя и увеличению затрат на его частую замену. Алмазные покрытия эффективно снижают этот абразивный износ, создавая прочную и износостойкую поверхность, способную выдерживать агрессивное воздействие графита. Поэтому инструменты с алмазным покрытием со временем находят широкое применение, что позволяет снизить затраты на инструмент и повысить качество обработки.
Увеличенный срок службы инструмента и экономия средств
Одним из наиболее существенных преимуществ алмазного покрытия является его способность значительно продлевать срок службы инструмента. Поскольку графитовый материал снижает износ инструмента и повышает его устойчивость к резанию, инструменты с алмазным покрытием служат значительно дольше, чем традиционные инструменты. Увеличенный срок службы инструмента может привести к значительной экономии средств, поскольку со временем и накоплением опыта можно добиться более эффективной обработки и снизить стоимость инструмента.
Благодаря превосходным эксплуатационным характеристикам алмазного покрытия инструменты с алмазным покрытием позволяют эффективно преодолевать проблемы износа при обработке графита, продлевать срок службы инструмента, повышать точность обработки и снижать затраты на обработку, что делает их идеальным выбором в области обработки графита.

Долговечность инструмента: обеспечение долговечности и стабильности
При обработке на станках с ЧПУ долговечность инструмента критически важна для достижения превосходной производительности и продления срока службы. Давайте рассмотрим различные аспекты долговечности инструмента, учитывая такие факторы, как износостойкость, термостойкость и ударопрочность, чтобы подобрать инструмент, способный выдержать высокие нагрузки при обработке графита.
Износостойкость
Одним из основных факторов, влияющих на долговечность инструмента, является его износостойкость. Графит обладает абразивными свойствами и вызывает быстрый износ инструмента во время обработки. Поэтому крайне важно выбирать инструменты с высокой износостойкостью, например, изготовленные из цельного твердого сплава или с алмазоподобным углеродным покрытием (DLC). Эти материалы и покрытия эффективно замедляют абразивный износ, обеспечивая длительный срок службы инструмента и стабильную производительность обработки.
Термостойкость
При обработке графитовых материалов трение между инструментом и заготовкой генерирует большое количество тепла. Инструменты с превосходной термостойкостью выдерживают такие высокие температуры без ущерба для своей целостности. Такие материалы, как карбид кремния и покрытия, такие как нитрид титана-алюминия (TiAlN), обладают превосходной теплопроводностью и стойкостью, сохраняя режущую кромку высокой прочности даже при высоких температурах. Это обеспечивает стабильную производительность и предотвращает выход инструмента из строя из-за перегрева при длительной обработке.
Ударопрочность
Помимо износа и термостойкости инструмента, ударопрочность является ещё одним важным фактором, влияющим на его долговечность, особенно при высокоскоростной обработке. Чтобы выдерживать высокие силы резания и резкие удары, инструмент должен быть достаточно прочным, чтобы противостоять этим нагрузкам, не выкрашиваясь и не ломаясь. Твердосплавные инструменты с оптимизированной микроструктурой и современными покрытиями, такими как нитрид циркония (ZrN), обладают высокой ударопрочностью, обеспечивая надёжную работу и длительный срок службы инструмента даже при сложных условиях обработки.
Подводя итог, можно сказать, что достижение долговременной стабильности и высокой стойкости инструмента при обработке графита требует комплексного анализа факторов, влияющих на его долговечность. Выбирая инструменты с высокой износостойкостью, термостойкостью и ударопрочностью, инженеры ЧПУ могут обеспечить стабильную работу инструмента и продлить его срок службы, в конечном итоге повышая эффективность и производительность обработки. Благодаря стратегическому выбору материалов и передовым технологиям покрытий мы можем максимально повысить отдачу от ваших инвестиций в механическую обработку, обеспечивая устойчивость к износу, термической деградации и ударным нагрузкам.
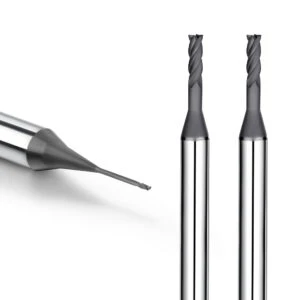
Рассмотрение высокотемпературной стабильности
Как инженеры ЧПУ, мы должны учитывать термостойкость режущих инструментов, особенно в условиях высокотемпературной обработки. Давайте рассмотрим множество аспектов термостойкости и обсудим, насколько важен выбор материалов и покрытий, сохраняющих твёрдость инструмента и остроту режущей кромки при высоких температурах, для эффективной обработки графитовых материалов.
Выбор материала для обеспечения высокотемпературной стабильности
Выбор материала с высокой термостойкостью — первый шаг к проверке работоспособности инструмента в условиях термической обработки. Такие материалы, как карбид вольфрама и керамические композиты, обладают превосходной термостойкостью, сохраняя твёрдость и прочность даже при высоких температурах. Эти материалы обеспечивают режущим инструментам прочную основу, способную выдерживать тепло, выделяемое при обработке.
Передовые технологии покрытий для повышения термостойкости
Помимо выбора материалов с высокой термостойкостью, необходимо также сочетать передовые технологии покрытий для дальнейшего повышения термостойкости инструмента. Такие покрытия, как нитрид титана-алюминия (TiAlN) и нитрид титана-кремния (TiSiN), создают защитный барьер от термической деградации, эффективно предохраняя основу инструмента от неблагоприятного воздействия тепла. Эти покрытия действуют как теплоизоляторы, сохраняя целостность режущих кромок инструмента и продлевая срок его службы в условиях высокотемпературной обработки.
Поддержание остроты режущей кромки
Одной из проблем, возникающих при высокотемпературной обработке, является склонность режущих кромок терять остроту из-за термического размягчения и скругления. Для решения этой проблемы критически важен выбор материалов и покрытий, способных сохранять остроту режущей кромки при повышенных температурах. Покрытия из сверхмелкозернистых карбидов и алмазоподобного углерода (DLC) обладают исключительной твёрдостью и способностью сохранять остроту режущей кромки, гарантируя, что режущие кромки останутся острыми и точными даже при сильном нагреве.
Обработка в условиях высоких температур создаёт серьёзные проблемы с термостойкостью режущих инструментов. Для достижения стабильной и надёжной производительности обработки критически важно выбирать инструменты, способные выдерживать высокие температуры без ущерба для твёрдости и остроты. Появление инструментов с высокой термостойкостью дало инженерам станков с ЧПУ выигрышное решение в области высокотемпературной обработки. Инструменты с высокой термостойкостью являются незаменимыми инструментами при высокотемпературной обработке, помогая производителям добиваться превосходного качества обработки, повышать производительность и снижать затраты на обработку.
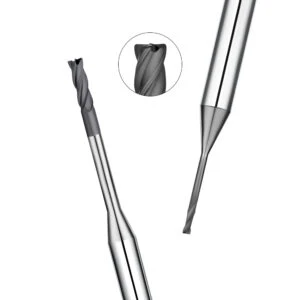
Значение антиадгезионных свойств
Инженерам ЧПУ крайне важно выбирать режущий инструмент с превосходными антиадгезионными свойствами, особенно при обработке графитовых материалов. Графит обладает уникальной смазывающей способностью и мягкостью, легко налипает на поверхность инструмента, образуя наросты, что приводит к снижению качества обработки, повышенному износу инструмента и даже к его поломке. Поэтому выбор правильного антиадгезионного инструмента является одним из ключевых факторов успешной обработки графита.
Предотвращение прилипания графита
Обработка графита представляет собой особую сложность, поскольку частицы графита имеют тенденцию к налипанию на поверхность режущего инструмента во время резания. Эта адгезия может привести к ускоренному износу инструмента, неравномерному качеству поверхности и повышению сопротивления обработке. При обработке графита крайне важно выбирать режущие инструменты с эффективными антиадгезионными свойствами, чтобы минимизировать проблемы с налипанием и обеспечить плавную и эффективную обработку.
Выбор антиадгезионных покрытий
Покрытия играют важную роль в улучшении антиадгезионных свойств режущих инструментов. Такие покрытия, как алмазоподобный углерод (DLC) и карбонитрид титана (TiCN), известны своим низким коэффициентом трения и устойчивостью к адгезии материала. Эти покрытия создают барьер между режущей кромкой инструмента и графитовым материалом, предотвращая адгезию и уменьшая накопление стружки на поверхности инструмента. Выбирая покрытия с превосходными антиадгезионными свойствами, инженеры ЧПУ могут минимизировать износ инструмента и поддерживать стабильную производительность обработки.
Выбор материалов с присущими им антиадгезионными свойствами
Помимо покрытий, производительность обработки инструмента можно дополнительно повысить, выбирая материалы для режущего инструмента с присущими им антиадгезионными свойствами. Такие материалы, как поликристаллический алмаз (PCD) и кубический нитрид бора (CBN), обладают превосходной устойчивостью к адгезии благодаря своей сверхтвердости и химической инертности. Эти материалы менее склонны к адгезии к графиту, что повышает срок службы инструмента и качество поверхности при обработке графита.
При обработке графита выбор режущего инструмента с превосходными антиадгезионными свойствами является ключевым фактором для достижения оптимальной производительности обработки. Уникальные характеристики графитовых материалов могут легко привести к налипанию и износу инструмента, что влияет на качество и эффективность обработки. Выбирая покрытие или материал, предотвращающий налипание графита и уменьшающий накопление стружки на поверхности инструмента, инженеры ЧПУ должны полностью понимать преимущества и влияние антиадгезионных инструментов и выбирать соответствующие антиадгезионные инструменты в соответствии с требованиями к обработке для достижения высокой эффективности и надежности обработки графита. Внедряя антиадгезионные инструменты в операции обработки с ЧПУ, производители могут добиться превосходных результатов при обработке графита.
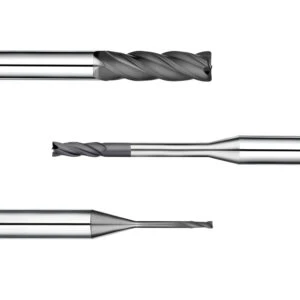
Понимание сил резания: раскрытие механики обработки
В области обработки на станках с ЧПУ сила резания играет важнейшую роль, определяя оптимизацию процессов обработки и проектирование режущих инструментов. Глубокое понимание различных факторов, влияющих на силу резания, и использование технологии анализа силы резания для изучения механических характеристик процесса резания имеют решающее значение для повышения качества и эффективности обработки.
Важность анализа силы резания
Анализ силы резания — незаменимый инструмент для инженеров ЧПУ. Он помогает им разобраться в тонкостях процесса обработки, точно контролировать параметры обработки и конструкцию инструмента, а в конечном итоге добиться комплексного повышения эффективности, срока службы и качества обработки.
Оптимизация параметров резки
Ключевым применением анализа сил резания является оптимизация параметров резания. Количественно оценивая силы, действующие на инструмент, инженеры могут корректировать такие параметры, как скорость резания, подача и глубина резания, чтобы минимизировать силы резания, сохраняя или улучшая производительность обработки. Этот процесс оптимизации максимизирует скорость съёма материала, снижает износ инструмента и улучшает качество поверхности заготовки.
Усовершенствование конструкции инструмента
Анализ силы резания также влияет на проектирование режущих инструментов, позволяя инженерам адаптировать геометрию, материалы и покрытия инструментов к нагрузкам, возникающим при обработке. Оптимизируя конструкцию инструментов на основе данных о силе резания, инженеры могут повысить их жёсткость, уменьшить прогиб и продлить срок службы в сложных условиях обработки. Этот процесс непрерывной итерации и оптимизации подобен тщательной обработке изделия, которая в конечном итоге позволяет создавать инструменты, изготовленные по индивидуальному заказу для конкретных задач, максимально повышая эффективность обработки и производственные преимущества.
Подводя итог, можно сказать, что анализ силы резания является важным компонентом оптимизации процессов обработки на станках с ЧПУ и проектирования инструментов. Понимая механические характеристики процесса резания посредством анализа силы резания, инженеры могут точно настраивать параметры резания и совершенствовать конструкцию инструментов, чтобы максимально повысить эффективность обработки, продлить срок службы инструмента и качество обрабатываемых деталей. Интеграция технологии анализа силы резания в обработку с ЧПУ помогает производителям сохранять конкурентное преимущество в меняющейся производственной среде и создавать лучшее будущее для производства.
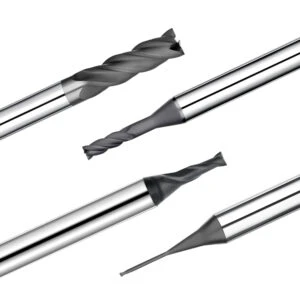
Оптимальная конструкция режущей кромки: повышение эффективности обработки графита
Это напрямую влияет на эффективность обработки, качество поверхности и срок службы инструмента. В этом разделе мы рассмотрим различные аспекты конструкции режущей кромки, чтобы помочь вам выбрать фрезу, наилучшим образом соответствующую вашим задачам. Примерами служат плоские кромки, сферические кромки, радиусные кромки или специальные канавки, а также то, как они обеспечивают эффективное снятие материала и минимизируют скопление стружки на режущей кромке.
Важность дизайна кромок
Выбор конструкции лезвия напрямую влияет на эффективность удаления материала при обработке графита и на контроль, предотвращающий накопление стружки. Каждая конструкция режущей кромки обладает уникальными преимуществами, демонстрируя выдающиеся возможности с точки зрения эвакуации стружки, качества обработки поверхности и стойкости инструмента. Выбирая наиболее подходящую конструкцию кромки, инженеры ЧПУ могут оптимизировать эффективность обработки и вывести её на новый уровень.
Конструкция с плоским краем
Фрезы с плоской кромкой часто используются для фрезерования общего назначения при обработке графита. Они обеспечивают большую площадь режущей поверхности, подходят для обработки плоских поверхностей и прямых стенок, обеспечивают эффективное снятие материала и особенно эффективны при черновой обработке. Однако плоские кромки могут легко накапливать стружку вдоль режущей кромки, что приводит к шероховатости обработанных поверхностей и ускоренному износу инструмента, что требует тщательного отвода стружки для поддержания производительности обработки.
Шаровидные и закругленные края
Сферические наконечники и закругленные кромки предпочтительны для чистовой обработки графита. Такие кромки позволяют обрабатывать криволинейные поверхности и детали сложной формы. Площадь контакта режущей кромки с заготовкой мала, трение мало, а теплоотвод хороший. Они подходят для обработки криволинейных поверхностей, фасок, цилиндров и т. д. Кроме того, закругленный профиль помогает уменьшить скопление стружки на режущей кромке, что обеспечивает более чистое резание и длительный срок службы инструмента. Инженеры ЧПУ часто используют шаровые шарниры и закругленные кромки для контурной обработки и чистовой обработки, обеспечивая точность и высокое качество поверхности. Однако эффективность обработки относительно низкая, что увеличивает трудозатраты и производственные затраты.
Специализированные рифленые кромки
В некоторых случаях специальные канавки на кромках могут использоваться для улучшения эвакуации стружки при обработке графита и предотвращения её накопления, повышая эффективность обработки и продлевая срок службы инструмента. Эти лезвия имеют тщательно расположенные канавки или пазы вдоль режущей кромки для эффективного эвакуации стружки и снижения риска её повторного резания. Специальные канавки на кромках особенно полезны при высокоскоростной обработке, где контроль стружки критически важен для поддержания производительности и качества поверхности. Однако такой инструмент имеет сложную конструкцию и высокую стоимость, что не позволяет обрабатывать высокоточные детали.
Подводя итог, можно сказать, что выбор правильной формы режущей кромки фрезы имеет решающее значение для оптимизации процесса обработки графита. Будь то плоская кромка, сферическая, радиусная или специальная рифленая кромка, каждая конструкция обладает уникальными преимуществами с точки зрения эвакуации стружки, качества обработки поверхности и стойкости инструмента, а также недостатками каждой режущей кромки при обработке. Тщательно учитывая специфические требования каждого процесса обработки, инженеры ЧПУ могут выбрать наиболее подходящий инструмент, обеспечивающий эффективное удаление материала и высокое качество поверхности заготовки при обработке графита, а также минимизирующий производственные затраты.
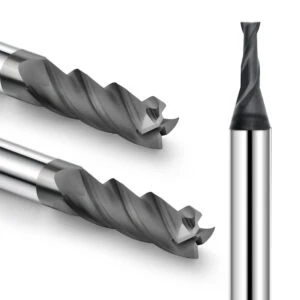
Оптимизация параметров геометрии инструмента для обработки графита
Тонкая настройка геометрии инструмента — ключевой фактор оптимизации производительности обработки графитовых материалов. Рассмотрим различные аспекты оптимизации геометрии инструмента, включая угол, длину и радиус режущей кромки, чтобы учесть уникальные характеристики обработки графита. Достигайте эффективных и высококачественных результатов обработки.
Важность оптимизации геометрии инструмента
Геометрия режущего инструмента подобна острому мечу, прорезающему твёрдый графит, влияя на все аспекты обработки, включая производительность резания, стружкообразования и качество поверхности. Оптимизируя геометрию инструмента, инженеры ЧПУ могут адаптировать его для эффективного решения задач, связанных с абразивными свойствами графита, минимизируя износ инструмента и обеспечивая стабильный и эффективный процесс обработки.
Углы режущей кромки
Угол наклона режущей кромки подобен острому мечу, прорезающему твёрдый графит и влияющему на ключевые факторы процесса обработки: силу резания, стружкообразование и износ инструмента. Меньший угол наклона режущей кромки снижает силу резания и улучшает эвакуацию стружки, улучшая качество обработанной поверхности. Больший угол наклона режущей кромки может повысить прочность и стабильность инструмента, а также увеличить его срок службы. Тщательно регулируя угол наклона режущей кромки, инженеры могут сбалансировать эффективность резания и срок службы инструмента, оптимизируя производительность обработки графита.
Длина режущей кромки
Длина режущей кромки является одним из ключевых факторов, влияющих на эффективность и качество обработки графита. Более длинные режущие кромки способствуют увеличению скорости съёма материала и сокращению количества проходов инструмента, необходимых для завершения операции обработки, что сокращает время обработки. Однако чрезмерно длинная режущая кромка может привести к прогибу инструмента, усилению вибрации, снижению точности обработки, увеличению износа инструмента и сокращению срока службы. Напротив, она может повысить жёсткость инструмента, снизить вибрацию, повысить точность обработки и продлить срок его службы. Оптимизируя длину режущей кромки в зависимости от твёрдости материала и условий резания, инженеры могут максимально повысить эффективность обработки, сохраняя при этом целостность инструмента.
Крайний радиус
Радиус кромки или радиус вершины режущего инструмента влияет на стружкообразование, износ инструмента и качество поверхности при обработке графита. Больший радиус лезвия может снизить силы резания, нагрузку на инструмент, риск поломки инструмента и продлить срок его службы. Кроме того, меньший радиус кромки уменьшает появление следов и заусенцев, обеспечивая более гладкую поверхность. Однако меньший радиус лезвия увеличит силы резания, увеличит износ инструмента, увеличит риск поломки инструмента и сократит срок его службы. Выбор правильного радиуса лезвия в соответствии с требованиями к обработке позволяет достичь эффективного и высококачественного результата обработки графита, получая гладкую, как зеркало, поверхность.
Подводя итог, можно сказать, что оптимизация геометрии инструмента имеет решающее значение для достижения оптимальной производительности обработки графита. Тщательно оптимизируя такие параметры, как угол наклона режущей кромки, её длина и радиус, инженеры могут адаптировать режущие инструменты для эффективного решения задач обработки, связанных с абразивными свойствами графита, и достижения стабильных и эффективных результатов. Внедрение оптимизированной геометрии инструмента в процессы обработки на станках с ЧПУ позволяет производителям максимально повысить производительность, продлить срок службы инструмента и получать высококачественные обработанные детали.
В области ЧПУ-обработки графитовый материал, благодаря своим уникальным характеристикам, представляет собой сложную задачу для технологического процесса. Для преодоления этих задач и достижения эффективной и высококачественной обработки графита необходимо глубоко понимать и идеально интегрировать ключевые факторы, такие как оптимальные покрытия, геометрия инструмента, выбор материала и параметры резания. Оптимизируя эти параметры в зависимости от требований к обработке и свойств материала, инженеры ЧПУ могут разрабатывать решения для обработки графита, минимизируя износ инструмента, улучшая качество поверхности и повышая общую производительность операций. Это означает не только эффективную обработку, но и высокое качество обработанных деталей и превосходные результаты производства.
Кроме того, обработка графита – непростая задача. Помимо геометрических параметров инструмента, решающее значение имеют такие факторы, как выбор материала, технология покрытия инструмента и стратегии резания. Вместе они составляют ключ к успешной обработке графита. От выбора износостойких и термостойких инструментальных материалов до использования современных покрытий для повышения термостойкости и антиадгезионных свойств – каждый аспект должен быть тщательно продуман и оптимизирован. Это означает не только более высокую скорость обработки и снижение затрат, но и более высокое качество обработанных деталей и лучшие результаты производства. Благодаря постоянному развитию технологий будущее обработки графита полно возможностей и задач. Благодаря неустанной приверженности к постоянному совершенствованию и пристальному вниманию к оптимизации каждого аспекта процесса обработки, будущее обработки графита обещает обеспечить превосходные результаты и способствовать прогрессу в прецизионном производстве.






