


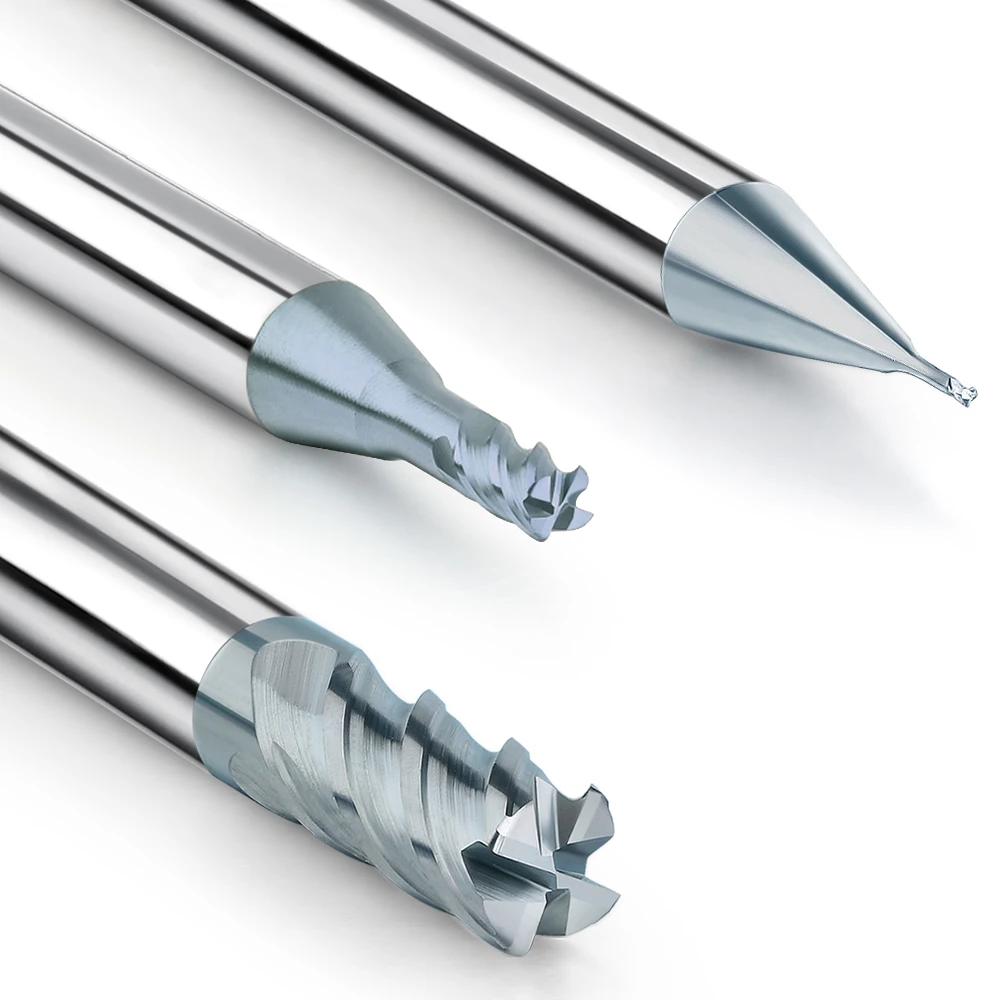
В ходе нашей работы над проектами за последнее десятилетие поломка твердосплавных концевых фрез неизменно является одной из наиболее распространенных проблем, с которыми сталкиваются наши клиенты. Независимо от того, используются ли твердосплавные концевые фрезы для бокового фрезерования высокотвердой инструментальной стали или твердосплавные концевые фрезы для глубокой черновой обработки, мы часто наблюдаем внезапное образование сколов на кончике и средней части режущей кромки инструмента. Это особенно актуально при использовании четырехзубчатых твердосплавных концевых фрез для глубокой нарезки канавок, где плохое удаление стружки или несоответствие параметров резания и жесткости станка могут значительно сократить срок службы инструмента.
Наш практический опыт показывает, что основные причины поломки просты: чрезмерная скорость подачи, неправильное соотношение радиальной и осевой глубины резания, биение зажимной системы, чрезмерный вылет инструмента, ненадлежащее охлаждение и даже незначительные ошибки при первой резке могут привести к сколам кромки. Инструменты разных производителей твердосплавных концевых фрез также различаются по стабильности матрицы частиц, качеству заточки кромки и адгезии покрытия, и все это напрямую влияет на долговечность в условиях эксплуатации.
Мы часто видим, как клиенты ошибочно винят в поломке инструмент качество, хотя на самом деле причина кроется в параметрах обработки, настройках программы или жесткости станка. Поломка инструмента никогда не бывает случайной; всегда есть закономерности и четкие признаки. Если вы часто сталкиваетесь с поломкой инструментов, можете ли вы определить, связана ли проблема с инструментом, параметрами резания или условиями работы станка?
Места и причины разрушения твердосплавных концевых фрез в полевых условиях.
В ходе наших выездных наблюдений на европейских и американских заводах по производству пресс-форм и механических деталей мы практически ежедневно фиксируем поломки инструмента. Анализируя места изломов, мы классифицируем поломки на три типа: поломка кончика, сколы посередине кромки и поломка хвостовика. Понимание этих категорий позволяет инженерам быстро определить, кроется ли причина в параметрах обработки, системе зажима или самом инструменте.
Мы систематизируем эти наблюдения в контрольные списки для проверки. Всякий раз, когда клиент сообщает о преждевременном поломке инструмента, мы изучаем морфологию излома, а затем сопоставляем ее с глубиной резания, скоростью подачи, жесткостью станка и методами охлаждения. Наш опыт подтверждает, что большинство поломок вызваны условиями эксплуатации, а не качеством самого инструмента. Освоение этой логики оценки позволяет корректировать стратегию обработки для предотвращения повторных инцидентов.
Поломка наконечника инструмента – метод резки и мгновенная нагрузка
Поломка наконечника обычно происходит во время начальных глубоких канавок или при наклонной подаче. Наши полевые наблюдения показывают, что внезапное увеличение глубины резания или чрезмерная радиальная глубина могут привести к тому, что мгновенная нагрузка превысит допустимый предел для наконечника инструмента. Это особенно заметно при обработке глубоких канавок из нержавеющей стали 304. Мы проводим медленные пробные резания для оценки нагрузки на наконечник инструмента, наблюдая за незначительной вибрацией или образованием стружек, которые указывают на превышение силы резания допустимых пределов.
Поломка наконечника часто сопровождается микровибрациями шпинделя или резкими изменениями силы резания. Если на новом инструменте появляются микротрещины, мы рекомендуем проверить траекторию вхождения и скорость подачи для данного материала. По нашему опыту, постепенное увеличение скорости и правильная траектория вхождения продлевают срок службы наконечника эффективнее, чем простое увеличение скорости подачи.
Образование сколов на режущей кромке – распространение микротрещин из-за плохого удаления стружки.
Сколы на кромке обычно происходят при непрерывном боковом фрезеровании или глубоком нарезании канавок. Повторное срезание стружки, застревание инструмента и недостаточный отвод стружки концентрируют напряжение, образуя микротрещины, которые распространяются вдоль кромки. Например, при черновой обработке инструментальной стали твердосплавными концевыми фрезами глубокие резы в сочетании с недостаточным отводом стружки часто приводят к заметным сколам на кромке.
На месте мы наблюдаем за формой стружки и путями её отвода, а затем сопоставляем их с жесткостью станка и вылетом инструмента. Сколы на средней части режущей кромки обычно носят накопительный, а не внезапный характер. Регулировка скорости подачи, улучшение отвода стружки и точная настройка углов спирали могут значительно снизить частоту поломок.
Поломка хвостовика – вызвана нестабильностью зажимной системы.
Поломка хвостовика тесно связана с вылетом режущей кромки, стабильностью зажима и состоянием шпинделя. Даже при соответствующих параметрах резания чрезмерный вылет режущей кромки в патронах ER может вызывать боковые силы, которые приводят к распространению микротрещин вдоль хвостовика. Для подтверждения этого эффекта мы измеряем биение и вибрацию патрона.
Различия в конструкции держателей инструмента у разных производителей твердосплавных концевых фрез также влияют на возможность обработки больших вылетов инструмента. На практике мы часто рекомендуем использовать термоусадочные держатели инструмента или усиленные зажимы для обработки больших вылетов, вместо немедленной замены инструмента. Такой подход поддерживает эффективность обработки, снижая при этом риск поломки.
Типичные случаи поломки инструмента из-за неправильного выбора параметров в твердосплавных концевых фрезах
В ходе нашей многолетней работы с европейскими и американскими клиентами в сфере механической обработки мы обнаружили, что поломка инструмента часто происходит не из-за самого инструмента. Вместо этого она обычно является результатом мгновенной концентрации напряжений, вызванной несоответствием параметров резания. Когда глубина резания, скорость подачи или соотношение радиальной и осевой глубины резания не сбалансированы должным образом, в процессе обработки могут накапливаться микротрещины, в конечном итоге приводящие к сколам кромки или поломке инструмента.
Для решения этой проблемы мы проводим проверку параметров на месте, учитывая жесткость станка, вылет инструмента и твердость материала. Наша цель — обеспечить, чтобы режущая нагрузка оставалась в пределах возможностей инструмента. Когда клиенты используют твердосплавные концевые фрезы для глубокой черновой обработки, они часто доводят скорость подачи и глубину резания почти до предельных значений станка. Хотя это повышает эффективность в краткосрочной перспективе, это значительно увеличивает мгновенную нагрузку на режущую кромку.
Чрезмерная скорость подачи и мгновенное сколы кромки
Мы часто сталкиваемся с жалобами клиентов на поломку инструмента вскоре после его замены. Тщательный анализ показывает, что в большинстве случаев чрезмерная скорость подачи приводит к мгновенным нагрузкам, превышающим возможности инструмента. Мы подтверждаем это, наблюдая за формой стружки, вибрацией инструмента и колебаниями тока в станке. Важно отметить, что этот тип поломки обычно является результатом единичного пика нагрузки, а не постепенного износа.
Наш опыт показывает, что, особенно при глубокой нарезке канавок или непрерывном боковом фрезеровании, твердосплавные концевые фрезы склонны к сколам на кончике и середине режущей кромки, если скорость подачи и нагрузка резания не контролируются должным образом. Мы рекомендуем снизить скорость подачи или использовать сегментированные подачи. Наблюдение за цветом и морфологией стружки обеспечивает надежную проверку стабильности нагрузки, что часто эффективнее, чем полагаться исключительно на номинальные параметры инструмента.
Чрезмерная скорость вращения шпинделя провоцирует распространение микротрещин.
При обработке быстрорежущей стали, даже при нормальной подаче и глубине резания, чрезмерно высокие скорости вращения шпинделя могут ускорить распространение микротрещин вдоль режущей кромки. Наблюдения в полевых условиях показывают, что задержка удаления стружки на высоких скоростях увеличивает тепловое трение, повышая локальные температуры и способствуя росту трещин.
Обычно мы советуем клиентам контролировать длину и цвет стружки, а также проверять вибрацию инструмента. Некоторые материалы склонны к локальному перегреву на высоких скоростях. Снижение скорости при незначительном увеличении подачи часто может продлить срок службы твердосплавных концевых фрез для черновой обработки. Этот метод неоднократно проверялся на практике и основан на наблюдениях за процессом обработки, а не только на теории.
Неправильное соотношение радиальной и осевой глубины резания.
На месте мы наблюдаем, что многие поломки вызваны чрезмерной радиальной глубиной или неправильным соотношением радиального и осевого резания, а не качеством инструмента. При обработке инструментальной стали или стали высокой твердости большой радиальный рез может вызывать мгновенные пики нагрузки в средней части или на конце заготовки, что приводит к образованию микротрещин.
На практике мы рекомендуем клиентам регулировать радиальную и осевую глубину обработки в зависимости от диаметра инструмента, жесткости станка и твердости материала. Небольшое увеличение осевой глубины при одновременном уменьшении радиальной глубины, а также использование соответствующей смазочно-охлаждающей жидкости и системы удаления стружки значительно увеличивают срок службы инструмента. Пробные резки на месте позволяют убедиться, что параметры обработки соответствуют условиям заготовки и станка, а не полагаются исключительно на теоретические значения.
Характеристики разрушения твердосплавных концевых фрез при обработке различными материалами.
Тип материала оказывает существенное влияние на характер разрушения инструмента. Даже при одинаковых параметрах резания нержавеющая сталь 304, инструментальная сталь и алюминиевые сплавы ведут себя совершенно по-разному из-за различий в твердости, температуре резания, вязкости стружки и ее удалении. Понимание этих различий помогает нам выбирать соответствующие параметры и типы инструментов, снижая сколы на кромке и внезапные поломки инструмента.
На месте мы часто сравниваем износ инструмента и места поломок на разных материалах. Наблюдение за характером износа кромок, морфологией стружки и остаточным теплом позволяет нам определить, вызвана ли поломка термическим напряжением, эксплуатационными факторами или жесткостью станка. Регулировка подачи, глубины резания и охлаждения, а также выбор правильного типа инструмента — например, твердосплавных концевых фрез для черновой обработки или четырехзубчатых твердосплавных концевых фрез — могут значительно снизить риск поломки.
Нержавеющая сталь – наплавленная кромка, приводящая к сколам.
Сколы на кромке чаще всего встречаются при глубокой обработке нержавеющей стали марок 304 и 316. При чрезмерной скорости резания или недостаточном отводе стружки образуется нарост на кромке, вызывающий внезапные локальные скачки силы, которые приводят к распространению микротрещин вдоль кромки.
Мы рекомендуем клиентам начинать с небольшой глубины и низкой подачи при обработке глубоких отверстий или высокотвердой нержавеющей стали. Наблюдение за поведением стружки помогает определить, будет ли корректировка параметров более эффективной, чем замена инструмента. Такой подход доказал свою эффективность в продлении срока службы инструмента и предотвращении ненужных перерывов в работе.
Пресс-формовочная сталь – концентрация тепла вызывает образование микротрещин
В инструментальной стали концентрация тепла является основной причиной постепенного распространения микротрещин вдоль режущей кромки. При обработке стали H13 или S136 высокие непрерывные нагрузки часто приводят к локальному перегреву. Микротрещины обычно начинаются в середине кромки и распространяются к кончику вдоль спирали.
Для рассеивания тепла рекомендуется сегментированная обработка, уменьшение глубины резания, увеличение осевой подачи и надлежащее охлаждение. Хотя эти меры не исключают риск полностью, в большинстве случаев они существенно снижают сколы кромки или поломку инструмента.
Детали из алюминия – даже легкая резка может привести к мгновенной поломке инструмента.
Несмотря на мягкость алюминиевых сплавов, при высокоскоростной обработке может произойти мгновенное разрушение. Тонкие стенки или легкий рез усиливают вибрацию инструмента, а застревание стружки может быстро распространять микротрещины, вызывая разрушение кончика или середины кромки.
Мы рекомендуем оптимизировать пути отвода стружки, контролировать скорость и подачу инструмента, а также рассмотреть возможность использования четырехзубой твердосплавной концевой фрезы со спиральной или волнистой кромкой для повышения стабильности резания. Хотя эти меры не гарантируют полного отсутствия поломок, они значительно снижают риск и увеличивают срок службы инструмента и стабильность обработки.
Распространенные проблемы, приводящие к поломке инструмента в четырехлезвийных твердосплавных концевых фрезах.
За годы полевых наблюдений мы убедились, что четырехлезвийные твердосплавные концевые фрезы стабильно работают при неглубоком боковом фрезеровании. Однако поломка инструмента становится значительной при глубоком фрезеровании канавок или операциях с большим ходом. Мы обнаружили, что недостаточный отвод стружки и ее накопление являются основными причинами поломки режущей кромки. На практике обратный поток стружки или закупорка канавок могут внезапно увеличить силу резания, вызывая распространение микротрещин на кончике инструмента или в середине кромки, что часто приводит к внезапной поломке инструмента. Для оценки этого мы сначала изучаем состояние стружки и вибрацию станка на месте.
Мы также заметили, что поломка инструмента тесно связана с его диаметром и глубиной обработки. Фрезы малого диаметра с четырьмя канавками, используемые в глубоких канавках или для непрерывной обработки, имеют несколько больший вылет инструмента, а жесткость станка часто снижается, что усиливает вибрацию. Микротрещины на кончике инструмента могут быстро распространяться при многократных циклах нагрузки. Основываясь на полевом опыте, мы советуем клиентам сначала проверять отвод стружки и стабильность резания, а не сразу заменять инструмент. Такой подход эффективно снижает частоту поломок инструмента.
Недостаточное пространство для отвода стружки в глубоких канавках.
В нашей работе с клиентами наиболее распространенной проблемой для 4-канавочных инструментов при работе в глубоких канавках является недостаточное пространство для отвода стружки. При большой глубине резания, малом диаметре инструмента или неподходящем угле наклона спирали стружка имеет тенденцию к обратному потоку и засорению канавки. Это приводит к резкому скачку нагрузки на инструмент. Мы оцениваем отвод стружки, наблюдая за морфологией стружки и шумом резания. Значительный обратный рез или зачистка кончика инструмента указывают на необходимость корректировки параметров резания или улучшения траектории движения стружки.
Оптимизация отвода стружки не ограничивается уменьшением глубины резания или скорости подачи. Регулировка угла спирали или выбор волнообразной кромки также могут улучшить отвод стружки, снижая нагрузку на среднюю часть и кончик инструмента. Эти методы, проверенные в полевых условиях, помогают продлить срок службы инструмента и уменьшить количество поломок при обработке глубоких канавок.
Вторичная стружка приводит к быстрому поломке кромки.
При высокоэффективной обработке инструментами малого диаметра с четырьмя канавками стружка часто не удаляется своевременно и может повторно срезаться режущей кромкой. Это ускоряет распространение микротрещин, приводя к поломке кончика или середины кромки. Примеры из практики заказчиков показывают, что непрерывная обработка тонкостенной инструментальной стали или нержавеющей стали особенно подвержена этой проблеме. Мы отслеживаем длину и морфологию стружки и оцениваем нагрузку на кромку с помощью вибрационного анализа.
Для решения этой проблемы мы рекомендуем увеличить осевую подачу, уменьшить радиальное соотношение резания, использовать охлаждающую жидкость под высоким давлением и оптимизировать угол наклона спирали инструмента. Эти проверенные на практике стратегии значительно снижают поломку инструмента при обработке глубоких канавок малого диаметра, сохраняя при этом производительность.
Скрытый риск вибрации в четырехлезвийных резцах малого диаметра
В ходе мониторинга на месте часто упускается из виду вибрация в четырехлезвийных резцах малого диаметра, которая, однако, существенно влияет на распространение микротрещин на кончике инструмента. Даже при соответствующей глубине и подаче недостаточная жесткость станка или биение зажима могут усиливать высокочастотные вибрации, вызывая внезапное разрушение. Мы определяем интенсивность вибрации с помощью измерений на месте и анализа вылета инструмента.
Снижение вибрации зависит от правильного подбора параметров обработки, жесткости инструмента и выбора способа зажима. Для глубоких канавок с большим вылетом инструмента неоднократно подтверждалось, что термоусадочные держатели инструмента или решения с коротким вылетом в сочетании с оптимизированными скоростями подачи и резания снижают вероятность поломки. Однако это должно оцениваться с учетом конкретных условий обработки заготовки и работы станка.
Истинная причина поломки твердосплавных концевых фрез при черновой обработке
Наш многолетний опыт работы на объектах заказчиков показывает, что поломка инструмента во время черновой обработки редко вызвана исключительно его качеством. В сценариях с большой глубиной резания и высокими скоростями подачи силы резания и ударные нагрузки часто превышают ожидаемые значения. Наблюдая за морфологией стружки, вибрацией и износом инструмента, мы определили, что разрушения в основном происходят из-за ударных нагрузок при резании, жесткости станка и накопленных термических циклов, а не просто из-за хрупкости кромки. Понимание этих факторов помогает нам быстро определить первопричину на месте и помочь клиентам эффективно скорректировать стратегии обработки.
Мы также заметили, что многие клиенты связывают поломку с самим твердосплавным материалом. Однако практическое применение показывает, что корректировка параметров резания и улучшение методов зажима и охлаждения часто позволяют значительно снизить количество поломок. На основе данных, полученных на местах, и отзывов клиентов мы классифицируем поломки черновых инструментов по трем основным факторам: ударное воздействие волнообразной структуры кромки, недостаточная жесткость станка и распространение микроусталостных трещин вследствие термических циклов.
Волнистая кромка подвержена ударам.
Наш практический опыт работы с черновыми фрезами с волнистой кромкой показывает, что периодическое попадание стружки или отходов часто повреждает режущую кромку. Особенно при черновой обработке инструментальной стали или стали высокой твердости ударная сила от отходов может превышать несущую способность кромки, вызывая образование микротрещин, которые распространяются вдоль режущей кромки. Обычно мы оцениваем потенциальные повреждения, наблюдая за морфологией стружки, шумом при резке и колебаниями тока станка.
При использовании черновых фрез с волнистой кромкой мы рекомендуем начинать с небольшой глубины резания и низких скоростей подачи для контроля нагрузки на инструмент. Постепенное увеличение этих параметров при наблюдении за поведением стружки помогает согласовать параметры резания с конструкцией волнистой кромки, уменьшая повреждения от ударов и продлевая срок службы инструмента. Контроль попадания остаточного материала и обеспечение плавного удаления стружки также имеют решающее значение для предотвращения сколов кромки.
Недостаточная жесткость станка встречается чаще, чем проблемы с инструментом.
В ходе мониторинга на месте мы обнаружили, что поломка инструмента при черновой обработке глубоким резом часто больше связана с жесткостью станка, чем с материалом инструмента. Даже высококачественные твердосплавные концевые фрезы для черновой обработки могут образовывать микротрещины в средней части кромки или хвостовике, если станок испытывает биение при больших вылетах или высоких нагрузках. Мы определяем, связана ли поломка с жесткостью станка, измеряя биение при зажиме, частоту вибрации инструмента и длину вылета.
Опыт показывает, что оптимизация поддержки и зажима станка более эффективна, чем замена инструмента. Для глубоких канавок или больших заготовок пресс-форм уменьшение выступа, повышение жесткости зажима и правильное распределение режущих нагрузок значительно снижают вероятность поломки. Мы рекомендуем клиентам сочетать эти регулировки, а не полагаться исключительно на прочность инструмента.
Циклирование температур приводит к микроусталостному разрушению.
В ходе длительных непрерывных операций черновой обработки мы часто наблюдаем поломку инструмента, вызванную накопленной микроусталостью. Сила резания и температура поверхности инструмента колеблются со временем, образуя микротрещины внутри режущей кромки. Эти трещины расширяются с каждым циклом резания, в конечном итоге приводя к поломке. Мы оцениваем влияние термических циклов, наблюдая за изменением цвета стружки, распределением износа инструмента и характером вибрации.
Практический опыт показывает, что снижение пиковых температур резания и оптимизация охлаждения и удаления стружки могут значительно замедлить распространение микроусталостных трещин. На месте мы часто используем сегментированную обработку, регулируем скорость подачи и глубину резания, а также внедряем стратегии управления вращением и температурным режимом. Хотя это и не абсолютные правила, эти методы неизменно увеличивают срок службы черновых концевых фрез, что подтверждено многочисленными долгосрочными проектами.
Проблемы с зажимной системой как скрытые причины поломки инструмента.
Долгосрочный мониторинг на месте показывает, что многие случаи поломки инструмента происходят не из-за самого инструмента, а часто из-за проблем с зажимной системой. Даже при правильных параметрах резания и выборе инструмента недостаточный контроль биения патрона или жесткость держателя инструмента могут привести к распространению микротрещин на кончике и вдоль кромки. Этот риск особенно высок при глубокой нарезке канавок, использовании инструментов малого диаметра или при операциях с большими выступами. Понимание влияния зажима помогает определить первопричину поломки на месте, а не полагаться исключительно на прочность инструмента.
Мы также наблюдали значительные различия в обслуживании и использовании зажимных систем среди наших клиентов. Даже на высокоточных станках может возникать вибрация инструмента из-за износа патрона или неправильной установки. Мы рекомендуем регулярно измерять биение патрона, контролировать вибрацию инструмента и проверять отвод стружки для всесторонней оценки влияния зажима. Такой практический подход снижает риск поломки инструмента, вызванной проблемами с зажимом.
Биение, превышающее 0.01 мм, вызывает дисбаланс краевой нагрузки.
Наш опыт показывает, что когда биение патрона или держателя инструмента превышает 0.01 мм, нагрузка на режущую кромку становится несбалансированной. Даже при соответствующей глубине и подаче это небольшое отклонение может быстро привести к распространению микротрещин, вызывая поломку инструмента. Обычно мы оцениваем это, измеряя биение, наблюдая за вибрацией и контролируя ток в станке.
Если вы заметили ненормальный срок службы инструмента, мы рекомендуем сначала проверить систему зажима, а не сразу заменять инструмент. Регулировка установки патрона, обеспечение чистоты и правильное положение держателя инструмента могут значительно снизить риск поломки. Этот метод является действенным и практичным, в отличие от опоры исключительно на номинальные характеристики инструмента.
Термоусадочные держатели инструментов против патронов ER – различия в производительности.
В нашей практике термоусадочные держатели инструмента превосходят патроны ER при обработке глубоких канавок или больших выступов. Термоусадочные держатели обеспечивают более высокую радиальную жесткость, снижая вибрацию наконечника инструмента и вероятность распространения микротрещин. Патроны ER, будучи менее жесткими, позволяют небольшим вибрациям накапливаться на наконечнике, ускоряя поломку.
В реальных условиях мы выбираем зажимные решения, исходя из диаметра инструмента, вылета и материала заготовки. Не все инструменты подходят для обработки больших вылетов; правильный выбор держателя в сочетании с оптимизированными параметрами резания снижает вероятность поломки при сохранении эффективности. Рекомендации основаны на данных, полученных в полевых условиях, и многократных проверках, а не на абсолютной теории.
Усиление вибрации из-за увеличения выступа.
Мы обнаружили, что инструменты малого диаметра с чрезмерным вылетом усиливают вибрацию, передавая её на кончик и способствуя распространению микротрещин. Даже при соответствующей глубине и подаче длинные вылеты могут создавать неравномерную нагрузку и повышать вероятность поломки. Мы оцениваем влияние вибрации, измеряя вылет, наблюдая морфологию стружки и отслеживая вибрацию станка.
При обработке глубоких канавок или тонкостенных деталей сокращение вылета инструмента или использование высокопрочных зажимных приспособлений в сочетании с правильными параметрами резания эффективно снижает поломки, вызванные вибрацией. Мы рекомендуем проводить пробные резки на месте, чтобы проверить условия образования стружки и вибрации перед регулировкой вылета или зажима. Это позволяет сбалансировать эффективность и снизить износ инструмента, основываясь на многолетнем опыте работы в полевых условиях.
Неправильное охлаждение ускоряет повреждение твердосплавных концевых фрез.
Полевые наблюдения за процессами механической обработки у заказчиков показывают, что методы охлаждения напрямую влияют на срок службы инструмента и характер разрушения. Даже при соответствующих параметрах резания прерывистый или недостаточный поток охлаждающей жидкости может ускорить распространение микротрещин вдоль режущей кромки. Этот эффект наиболее выражен при обработке глубоких канавок и полостей, где недостаточное рассеивание тепла приводит к локальному перегреву, снижая несущую способность инструмента. Наблюдение за цветом стружки и износом инструмента позволяет быстро оценить адекватность охлаждения.
Требования к охлаждению зависят от материала и метода обработки. Для высокотвердых сталей или титановых сплавов быстрое локальное накопление тепла может способствовать распространению микротрещин даже при прерывистом охлаждении. Непрерывное или высоконапорное охлаждение не только снижает температуру кромки, но и улучшает отвод стружки, продлевая срок службы твердосплавных концевых фрез. Мы рекомендуем выбирать стратегию охлаждения, исходя из условий работы станка, а не только из термостойкости инструмента.
Периодическое охлаждение может привести к распространению микротрещин.
На предприятиях нескольких производителей пресс-форм и деталей машин наблюдалось распространение микротрещин вдоль спиральной режущей кромки при периодическом охлаждении. Непрерывная резка глубоких канавок в высокотвердой стали или нержавеющей стали вызывает периодические скачки температуры на режущей кромке. Эти термические циклы ускоряют рост микротрещин, в конечном итоге приводя к поломке. Мы оцениваем риск, отслеживая морфологию стружки и вибрацию инструмента.
При обработке глубоких канавок или черновой обработке под высокими нагрузками периодическое охлаждение часто не обеспечивает своевременного отвода тепла. Непрерывное или высоконапорное охлаждение помогает поддерживать стабильную температуру в зоне резания, одновременно уменьшая накопление микротрещин. Наблюдение за износом инструмента и состоянием стружки во время испытаний является более надежным методом, чем предположение о том, что материал инструмента сам по себе способен выдерживать термические напряжения.
Практическое применение охлаждения под высоким давлением при обработке глубоких полостей
Охлаждение под высоким давлением значительно улучшает отвод стружки и снижает пиковую нагрузку на кромку при обработке глубоких полостей. Стабильный поток охлаждающей жидкости отводит локальное тепло и способствует удалению стружки, снижая риск сколов кромки и поломки инструмента. Полевые испытания показывают, что даже при черновой обработке глубоких поверхностей соответствующее охлаждение под высоким давлением продлевает срок службы твердосплавных концевых фрез для черновой обработки.
Для достижения оптимальных результатов следует обратить внимание на положение сопла и направление потока, чтобы обеспечить прямое охлаждение режущей кромки и стружкоотводящего канала. Опыт показывает, что охлаждение под высоким давлением в сочетании с оптимизированной подачей и глубиной резания часто обеспечивает лучшую защиту инструмента, чем уменьшение подачи или глубины по отдельности.
Материалы, склонные к термическому сколу при воздушном охлаждении
Термическое скалывание является серьезной проблемой при обработке термочувствительных материалов, таких как высокотвердые стали и титановые сплавы, с использованием воздушного или низкопоточного охлаждения. Даже при правильной подаче и глубине обработки недостаточный отвод тепла приводит к быстрому повышению температуры режущей кромки инструмента, ускоряя распространение микротрещин и в конечном итоге к поломке инструмента. Морфология стружки, износ режущей кромки и вибрация станка помогают оценить риск термического скалывания.
Для материалов, чувствительных к высоким температурам, одного лишь воздушного охлаждения недостаточно. В полевых условиях обычно сочетаются оптимизированные параметры резания, уменьшение вылета инструмента, охлаждение под высоким давлением или непрерывное охлаждение, а также контроль температуры инструмента для снижения термического скола. Этот подход основан на обширном опыте работы на местах и значительно повышает долговечность твердосплавных концевых фрез.
Почему режущие инструменты разных производителей твердосплавных концевых фрез демонстрируют разные характеристики?
Наш многолетний опыт работы с европейскими и американскими клиентами в сфере механической обработки показывает, что даже при одинаковых условиях резания режущие инструменты разных производителей могут демонстрировать совершенно разные характеристики. Эти различия в основном обусловлены стабильностью частиц матрицы, процессами обработки кромок и стабильностью адгезии покрытия, что напрямую влияет на трещиностойкость и срок службы режущей кромки инструмента. Наблюдения на месте за морфологией стружки, износом инструмента и местом поломки помогают нам быстро определить источник различий в производительности, вместо того чтобы полагаться исключительно на диаметр инструмента или твердость материала.
Даже в пределах одной партии качество обработки может значительно различаться у разных производителей. Тестовые резы и мониторинг вибрации на месте показывают, что некоторые инструменты быстрее подвергаются микросколам при непрерывной обработке высокотвердой стали или глубоких канавок, в то время как другие остаются более стабильными в тех же условиях. Поэтому выбор правильного производителя концевых фрез и технологического процесса изготовления инструмента имеет решающее значение для стабильности обработки и продления срока службы инструмента.
Стабильность частиц матрицы оказывает сильное влияние на сопротивление растрескиванию.
В ходе полевых работ мы наблюдали, что чем стабильнее частицы матрицы инструмента, тем лучше он сопротивляется распространению микротрещин при высоких нагрузках и операциях глубокого резания. Например, при черновой обработке инструментальной стали инструменты с равномерным распределением частиц и высоким качеством спекания демонстрируют меньшее распространение трещин в средней части инструмента, даже при мгновенных ударах резания. Исследования поперечного сечения и анализ нагрузки резания подтверждают, что стабильность частиц матрицы является ключевым фактором трещиностойкости.
Разрушение инструмента редко бывает вызвано одним фактором. Многократные удары при резании и термические циклы приводят к кумулятивной усталости частиц матрицы. Выбор инструментов с высокой стабильностью частиц значительно увеличивает срок службы твердосплавных черновых концевых фрез и четырехзубчатых концевых фрез в условиях высоких нагрузок. Опыт эксплуатации показывает, что такой выбор часто более эффективен, чем просто оптимизация параметров резания.
Обработка кромок определяет начало образования микросколов.
Полевые испытания инструментов разных производителей показывают, что микросколы часто начинают образовываться на плохо обработанных кромках. Инструменты с тонкой полировкой и снятием фаски замедляют образование трещин и уменьшают распространение микросколов при обработке глубоких канавок из высокотвердой стали или нержавеющей стали. Инструменты с неравномерной остротой кромки склонны к образованию микротрещин на кончике или в средней части, что увеличивает риск поломки.
Мы рекомендуем клиентам при выборе инструментов отдавать приоритет процессам обработки кромок и качеству снятия фаски с кончика. Даже при одинаковых параметрах обработки, идеально обработанные кромки обеспечивают более надежную работу при непрерывной обработке материалов высокой твердости, сокращая перебои в производстве.
Влияние стабильности адгезии покрытия на непрерывную обработку
Стабильность адгезии покрытия оказывает существенное влияние на производительность инструмента при непрерывной обработке с высокими нагрузками. Инструменты с неравномерным или слабым покрытием с большей вероятностью подвержены локальному трению, перегреву кромки и распространению микротрещин, что приводит к преждевременному поломке. Мы оцениваем адгезию покрытия и ее влияние на срок службы инструмента, наблюдая за образованием стружки и износом поверхности.
Инструменты с равномерным покрытием и соответствующей толщиной обеспечивают стабильность резания и меньший износ наконечника даже при длительной обработке нержавеющей стали, высокотвердой стали или глубоких канавок под высокими нагрузками. Данная оценка основана на обширном практическом опыте и отзывах клиентов.
Часто повторяющиеся сбои в работе инструментов вызваны особенностями программы.
На месте мы часто обнаруживаем, что поломка инструмента — будь то поломка кончика, сколы на средней части кромки, вибрация зажимной системы или распространение трещин, связанных с охлаждением, — неоднократно вызывается одними и теми же деталями траектории движения инструмента. После подтверждения отсутствия отклонений в технических характеристиках инструмента, состоянии шпинделя или методах зажима, незначительные движения в программе часто вызывают локальные удары. Многие поломки происходят на конце реза, в местах перехода углов или при повторном контакте с остатками материала, а не во время непрерывной резки.
Мы рекомендуем анализировать поломки инструмента, повторно запуская программу и наблюдая за изменениями нагрузки на инструмент во время входа, выхода, токарной обработки и последующих перемещений инструмента. Для глубоких канавок, узких полостей или материалов высокой твердости следует обращать внимание на внезапные скачки на кривой нагрузки на инструмент. Часто преждевременный выход из строя твердосплавных концевых фрез происходит из-за локальных скачков нагрузки, а не из-за неправильных общих параметров.
Вторичное столкновение во время втягивания
Во многих случаях наблюдается стабильное основное резание, но при отводе инструмента недостаточный подъем инструмента или малый боковой угол выхода приводят к контакту режущей кромки с уже обработанными боковыми стенками, что вызывает микросколы. Это особенно часто встречается при использовании инструментов с четырьмя канавками малого диаметра или глубоких канавок. Микротрещины могут распространяться в невидимых местах, если отвод инструмента вызывает вторичный контакт.
Для длинных канавок или непрерывных контуров убедитесь в чистоте отвода инструмента, проверив наличие царапин между подъемом по оси Z и боковым смещением. На месте замедление траектории движения инструмента по отдельным сегментам часто предотвращает поломку последнего миллиметра. Конкретные траектории движения инструмента или схемы обработки могут помочь выявить эти проблемы, которые редко можно обнаружить по одной фотографии сломанного инструмента.
Недостаточное замедление в повороте приводит к локальному удару.
Срок службы режущей кромки часто сокращается при входе в углы, даже при качественной прямолинейной обработке. Полевые испытания показывают, что недостаточное замедление на углах вызывает локальные скачки радиальной нагрузки при резании. Особенно при обработке инструментальной стали или нержавеющей стали эти внезапные скачки могут привести к поломке ранее стабильных режущих кромок, если тепло и напряжение не будут своевременно сняты.
Проверьте радиус скругления углов и настройки скорости спада подачи. Добавление буферной зоны в углах часто увеличивает срок службы инструмента эффективнее, чем снижение общих параметров. Следите за кривыми нагрузки на шпиндель, чтобы обнаружить резкие скачки, поскольку последовательные поломки часто начинаются именно здесь.
Попадание остаточных материалов приводит к мгновенному удвоению нагрузки.
В процессе черновой и чистовой обработки или при многозонной обработке инструмент может столкнуться с не полностью удаленным остаточным материалом. Это резкое изменение толщины резания значительно увеличивает ударную нагрузку на первую режущую кромку, вызывая кажущееся внезапное разрушение, даже если усталость материала уже накопилась.
При послойной обработке, зачистке углов или многократных проходах необходимо обеспечить стабильные припуски между слоями. Даже остаток в 0.2 мм может резко увеличить нагрузку на наконечник инструмента при высоких скоростях вращения шпинделя. Совместный анализ марок материала, настроек припусков и условий стружки на месте позволяет прояснить эти вопросы.






