


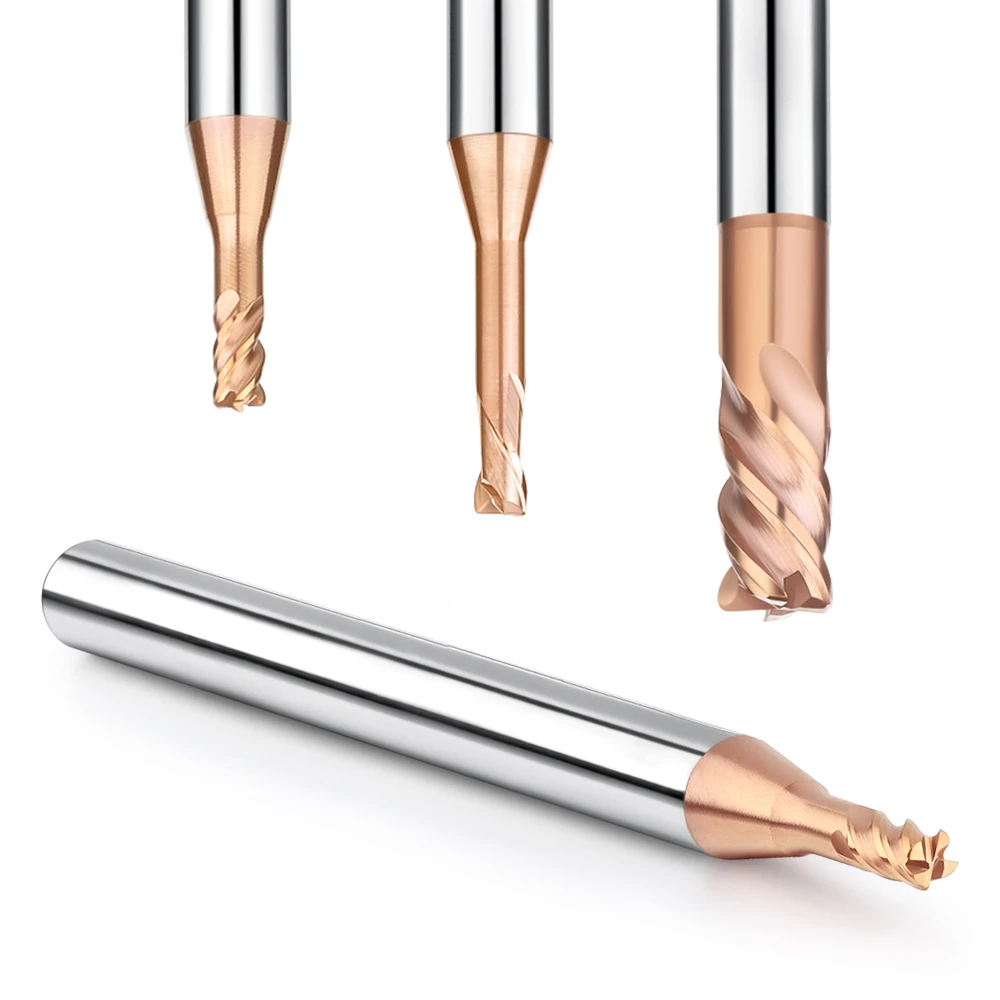
在数控加工中,立铣刀的刀刃数量直接影响切削效率、加工质量和刀具寿命。工程师和操作人员经常面临选择两刃立铣刀还是四刃立铣刀的难题。不同刀刃数量在排屑、表面光洁度、进给速度和材料兼容性方面各有优势。
本文探讨了刃立铣刀的结构原理和性能差异,分析了2刃硬质合金立铣刀和4刃立铣刀的实际使用情况,并结合典型案例为刀具选择提供实用指导。
无论您是加工铝合金、高速钢,还是在钢或钛合金上进行高要求的加工,了解不同刃数的优势和局限性都是提高加工效率和减少刀具磨损的关键。本文系统地阐述了2刃和4刃立铣刀之间的区别,帮助您根据材料特性、加工策略和设备性能做出更明智的刀具选择。
什么是槽铣刀?
螺旋槽立铣刀是数控加工中最常用、最重要的切削刀具之一。它具有多条纵向螺旋槽,不仅可以切削,还能提供排屑和冷却通道。
“刃数”是指刀体上有效切削刃的数量。通常,这是延伸至切削刃的螺旋槽数量。刃数直接影响排屑、表面光洁度和进给速度等性能指标,而这些指标是决定切削效率和加工质量的关键因素。
随着数控机床速度更快和材料更加多样化的进步,了解槽式立铣刀结构及其应用策略对于选择合适的刀具、提高工艺稳定性和降低成本至关重要。
本节内容包括:
-
长笛的定义和功能
-
常见的槽数类型
-
刃数如何影响加工策略
立铣刀槽的定义和功能
排屑槽是螺旋形的凹槽,形成切削刃,用于从切削区域排出切屑。排屑槽数量越少,排屑空间越大,但每齿进给量也越大;排屑槽数量越多,每齿进给量越小,但切削更顺畅。
例如:
-
双刃立铣刀由于具有更大的排屑空间,可以减少切屑堵塞,因此在加工铝和铜等软材料方面表现出色。
-
当需要高表面质量时,四刃立铣刀是首选,因为更多的刀刃可以产生更平滑的切削路径和更精细的表面光洁度。
常见的刃数类型:2刃、3刃、4刃和多刃刀具的比较
根据加工需求,槽铣刀有以下类型:
-
2 刃立铣刀:排屑空间大,非常适合开槽和粗加工,尤其适用于铝和塑料等粘性材料。
-
3刃立铣刀:排屑和表面光洁度均衡,常用于半精加工。
-
4刃立铣刀:增加切削刃,适合加工钢材等硬质材料,在高转速下具有高稳定性。
-
多刃立铣刀(6刃或以上):用于高速精加工和对表面光洁度要求较高的加工,例如模具镜面精加工。
选择合适的刃数取决于工件材料、加工深度、冷却方法和机器刚度。
刃口数量如何影响切削性能和加工策略?
-
排屑空间:双刃铣刀的刀槽间距较大,有利于切屑顺畅排出,非常适合开槽和深腔加工。四刃铣刀的刀槽间距较小,更依赖冷却液。
-
进给速度和表面质量:更多的刀槽意味着更多的切削刃参与切削,从而可以实现更高的进给速度、更低的单齿负载和更光滑的表面。
-
适用材料:双刃硬质合金立铣刀适用于加工铝和塑料等粘性材料。四刃立铣刀更适合加工钢和钛等硬质金属,从而提高刀具寿命和稳定性。
将刃数与切削参数相匹配是实现高效、高质量 CNC 加工的关键。
2刃立铣刀的特点和应用
两刃立铣刀是数控加工中广泛使用的多功能刀具。凭借其出色的排屑性能,它们在铝加工、塑料加工以及轻钢零件的粗加工中广受欢迎。
与多刃立铣刀相比,2刃立铣刀每齿排屑空间更大,可有效防止切屑堆积和刀具卡滞。它们非常适合高速加工和深槽加工。
双刃硬质合金立铣刀具有高强度和耐磨性,能够承受较大的切削载荷。它们是高速、高强度切削的理想选择,可实现高效加工,延长刀具寿命并改善表面光洁度。
2刃立铣刀的排屑优势
2 刃立铣刀的螺旋槽比 3 刃或 4 刃立铣刀更宽,排屑性能更佳。这可减少切屑堵塞和热量产生,非常适合深槽加工、封闭型腔加工或高速铝合金切削。
操作员青睐使用两刃立铣刀进行铝材开槽和粘性材料铣削,因为它可以减少积屑瘤并提高稳定性。增强的排屑性能还可以减少高速加工过程中的刀具崩刃。
铝、不锈钢和其他材料中的典型应用
2刃立铣刀非常适合铝合金、有色金属和塑料的粗加工和开槽加工。其宽大的容屑槽可快速清除切屑,防止堵塞。在加工塑料和铜时,它们可减少变形和热量积聚。
虽然两刃立铣刀在硬质合金加工中不太常见,但它对于需要低切削阻力的薄壁不锈钢零件来说却非常有效。工程师有时会使用两刃刀具进行低速精加工或精细精加工,并结合适当的涂层和冷却方式。
双刃硬质合金立铣刀的应用场景
双刃硬质合金立铣刀因其高硬度和耐磨性,越来越受到高精度高效加工的青睐。它们在高速下运行稳定,适合高速、高进给的数控加工环境。
常见用途包括:
-
高速铝合金切割(航空、汽车模具)
-
小径深槽加工(精密3C结构件)
-
干切割塑料和树脂
-
铜和不锈钢零件的短而高精度铣削
许多制造商采用 DLC 和 TiB₂ 等低摩擦涂层来增强切屑排出并减少粘连,从而延长刀具寿命。
4刃立铣刀的性能优势
四刃立铣刀具有卓越的稳定性、精度和耐用性。与二刃或三刃铣刀相比,四刃立铣刀每转啮合的齿数更多,从而降低了每齿的负载和切削振动。
它们适用于高刚性机床和硬质材料,在钢、不锈钢和钛合金的精加工和半精加工中表现出色。通过选择合适的参数和涂层,四刃立铣刀在高速和高进给条件下也能保持出色的表面光洁度和刀具寿命,在模具制造和结构件精加工中广受欢迎。
四刃铣刀的高进给和表面光洁度性能
四刃立铣刀由于拥有更多切削刃,因此可实现更高的进给率。每齿切削深度减小,确保刀具操作顺畅,非常适合大规模生产。
它们可以提高表面完整性,降低粗糙度 (Ra),从而简化二次抛光。例如,用于不锈钢精加工的四刃立铣刀,在保持高效性的同时,还能加工出光滑、精致的表面。
钢和硬质材料加工中的耐磨性
对于碳钢、模具钢、不锈钢和钛合金等硬质材料,刀具强度和耐磨性至关重要。四刃刀具具有密集的切削刃和负载分布,具有增强的耐磨性和热稳定性。
采用优质硬质合金基体和涂层(TiAlN、AlCrN),在高速高温下仍能保持锋利刃口和完整性,延长刀具寿命。它们是钢结构、模具型腔和高强度合金的理想选择。
4 刃铣刀适用于侧铣、型腔加工等
四刃铣刀结构稳定,切削连续性好,非常适合侧铣、轮廓铣和型腔加工等精密铣削任务。这些工序需要较高的径向刚度和切削稳定性。
在模具制造或倒角加工中,四刃铣刀可提供顺畅的刀具路径,并防止振动造成的壁面损坏。结合高速主轴、油雾冷却或干式切削,四刃铣刀可提高效率并提升加工质量。
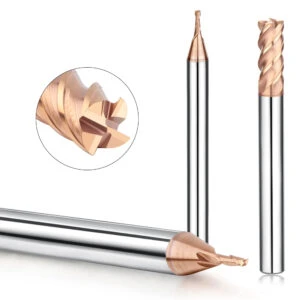
2 刃立铣刀与 4 刃立铣刀:综合性能比较
在数控加工中,立铣刀的刃数会显著影响加工效率、表面光洁度和刀具寿命。如果在2刃和4刃立铣刀之间选择不当,可能会导致排屑不畅、切削不稳定以及刀具过早磨损。
虽然这些刀具仅在刃数上有所不同,但它们的性能特点却截然不同。2刃立铣刀提供更大的排屑空间,非常适合对铝和铜等软材料进行开槽加工。相反,4刃立铣刀则更擅长对钢等硬材料进行精加工和侧铣。本比较涵盖了四个关键性能方面,旨在指导您精准地选择刃铣刀。
排屑效率与表面光洁度质量
这款2刃立铣刀凭借其宽刃结构,实现了卓越的排屑性能。这可以快速排出切屑,最大程度地减少积屑瘤,非常适合对铝和其他容易粘附切屑的软金属进行深槽加工。
相比之下,4 刃立铣刀的刃距较小,排屑性能较差,但表面光洁度更高。多个切削刃同时啮合,可形成更平滑、更均匀的加工路径,非常适合模具制造、钢材倒角和轮廓铣削等精加工任务。
进给率、切削深度和刀具寿命比较
由于刃数较少,2刃立铣刀每刃承受的切削负荷较高,但其优势在于高效的排屑能力。这使其能够实现更大的切削深度和更快的进给速度,非常适合粗加工和快速切槽。然而,在持续高负荷下,其刀具寿命通常会缩短。
四刃立铣刀能够更均匀地分配切削力,从而提高结构刚度和耐磨性。它们在侧铣和腔体精加工中表现出色,适用于中等至深度切削。例如,在不锈钢加工中,四刃铣刀在长期加工中通常比两刃铣刀在寿命和精度方面表现更佳。
材料兼容性:铝、铜、钢、钛等
2刃立铣刀:
最适合于柔软、易形成切屑的材料,例如:
-
铝合金(6061、7075)
-
铜、黄铜
-
塑料和尼龙
-
镁合金
非常适合快速开槽、边缘清洁和轻切削操作。
4刃立铣刀:
更适合较硬的材料,例如:
-
碳钢和合金钢
-
不锈钢(304、316等)
-
钛合金
-
工具钢和模具钢(H13、P20)
非常适合需要高稳定性和卓越表面光洁度的应用,包括型腔铣削和模具精加工。
应用场景比较:开槽、型腔铣削、侧铣和精加工
| 机加工操作 | 推荐工具 | 说明 |
|---|---|---|
| 插 | 2刃立铣刀 | 顺畅排屑,防止堵塞;非常适合深槽切割 |
| 型腔粗加工 | 2 刃或 4 刃立铣刀 | 加工铝材时使用 2 刃铣刀;加工钢材时优先使用 4 刃粗加工铣刀 |
| 侧铣 | 4刃立铣刀 | 多刃设计提供更好的稳定性和均匀的切削路径;适合高精度边缘铣削 |
| 处理 | 4刃立铣刀 | 提供卓越的表面光洁度,特别适合硬质合金和模具钢的精加工 |
| 高速切削 (HSC) | 2刃硬质合金立铣刀 | 最适合轻载、高速加工,例如航空铝部件 |
选择 2 刃立铣刀还是 4 刃立铣刀,应综合考虑以下因素 材料种类, 机械加工操作和 机器刚性。没有绝对“更好”的选择——只有最适合特定应用的工具。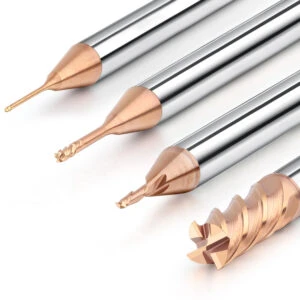
选择槽铣刀的实用技巧
选择合适的槽铣刀取决于刀具材料、加工阶段、机床性能和冷却条件。根据工作条件匹配刀具特性可以延长刀具寿命并降低成本。
根据材料类型选择槽纹
硬度、热导率和切屑粘附性等材料特性决定了槽纹的选择:
-
软材料(铝、铜、塑料): 2 刃立铣刀的宽刃设计可防止切屑堵塞和积屑瘤。
-
硬质材料(钢、不锈钢、钛): 4刃立铣刀分散载荷,提高效率和耐用性。
-
对于高硬度合金和模具钢,涂层多刃刀具(4+刃)更能承受苛刻的切割。
粗加工和精加工的刀具组合
加工涉及粗加工和精加工阶段,对刀具的需求不同:
-
粗加工:需要深切削和较大的排屑空间。双刃硬质合金立铣刀在高速切槽和粗加工方面表现出色。
-
精加工:优先考虑表面质量和精度。四刃立铣刀可减少振动并获得更精细的表面光洁度。
根据零件特征,交替使用 2 刃和 4 刃工具可以优化效率和质量。
考虑机器刚度、冷却和涂层
-
机器刚性:刚性低的机器更适合使用 2 刃刀具以减少振动;刚性高的机器可以利用 4 刃刀具来提高生产率。
-
冷却方式:干式或雾式冷却有利于 2 刃宽刃刀具;液体冷却可使 4 刃刀具使用。
-
涂层(TiAlN、AlTiN、DLC): 提高耐磨性并减少粘连。根据材料和切削速度选择涂层,以最大程度地延长刀具寿命。
工具选择不当的常见错误和案例研究
错误的刀具选择通常会导致排屑不畅、刀具烧伤或刀具突然失效,从而影响效率并增加成本。
使用四刃铣刀加工铝材会导致切屑堵塞
铝材的切屑粘稠,需要良好的排屑性能。许多操作员错误地使用四刃立铣刀来加工较深的铝槽。较小的刃距会导致切屑堆积,从而造成卡刀、积屑瘤,并缩短刀具寿命。
更换为宽刃2刃立铣刀,可改善排屑性能和切削稳定性。调整切削参数和冷却方式,可进一步提升性能。
低速下使用多刃刀具会导致刀具烧伤
在低主轴转速下使用 4 个或更多槽会导致每个槽的接触时间延长,从而导致热量积聚和工具烧伤。
操作员经常无法将刃数与机床速度匹配,导致刀具边缘崩刃和变色。低速时,应选择较少的刃数(例如,2刃),以更好地散热并分散切削负荷。
由于选择不当而缩短刀具寿命的真实案例
有案例显示,一家制造商使用两刃硬质合金立铣刀精加工不锈钢零件,导致刀具频繁崩刃且磨损迅速。由于材料、刃数、涂层和切削参数不匹配,导致生产效率低下。
考虑材料硬度、涂层和加工参数的科学选择对于延长刀具寿命至关重要。
根据实际情况科学选择笛子
选择正确的刃数对于加工效率和质量至关重要。除了刀具设计之外,材料、加工策略和设备性能等因素也必须作为选择依据。
本文表明,选择合适的排屑槽,平衡排屑、表面光洁度、进给速度和刀具寿命,可以避免瓶颈并降低成本。
加工策略+材料+设备=最佳刀具选择
-
加工策略:粗加工注重排屑(2 刃);精加工要求表面质量(4 刃)。
-
材料特性:软性材料适合 2 刃;硬性材料需要 4 刃以增强耐磨性。
-
设备:刚性低时优选 2 刃刀具;刚性高且冷却效果好时支持 4 刃刀具。
专业工程师对工具选择的建议
-
定义加工目标(开槽、侧铣、精加工)并相应地选择槽数。
-
将涂层和槽纹数量与材料特性相匹配。
-
调整参数以防止刀具烧伤或排屑不畅。
-
在选择槽型时要考虑机器的刚度和冷却。
-
监控工具状况并进行调整以实现稳定生产。
不存在绝对“更好”的槽纹数——最佳使用取决于对背景优势和局限性的理解。
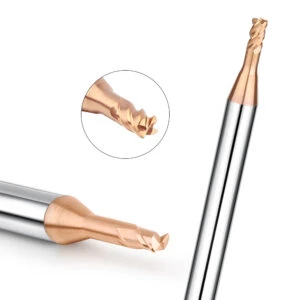
常见问题解答:
2 刃立铣刀可以用于钢材加工吗?
是的,尤其是在低刚性机床或深槽加工中,2刃铣刀可以避免切屑堵塞和振动。对于高精度钢件精加工,4刃铣刀因其稳定性和耐磨性而表现更佳。
四刃立铣刀可以用来开槽吗?
四刃铣刀的排屑空间较小,因此在深槽加工中容易积屑。通常,两刃铣刀更适合用于槽加工。然而,对于浅槽或宽槽,四刃铣刀可能更合适。
有没有 3 刃立铣刀作为折衷方案?
是的,3 刃立铣刀平衡了切屑间隙和表面光洁度,常用于有色金属和低碳钢的半精加工。
高速加工建议使用多少个刃口?
多刃刀具(4+)通常更适合高速加工,因为其负载分布更均匀,表面光洁度也更好。对于容易堵塞切屑的材料或低刚性机床,双刃刀具可能更适合。






