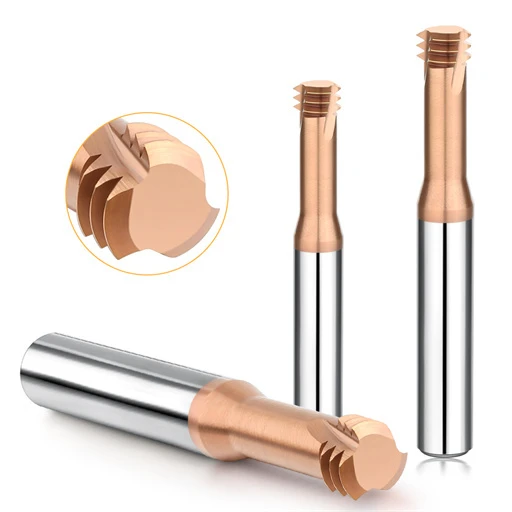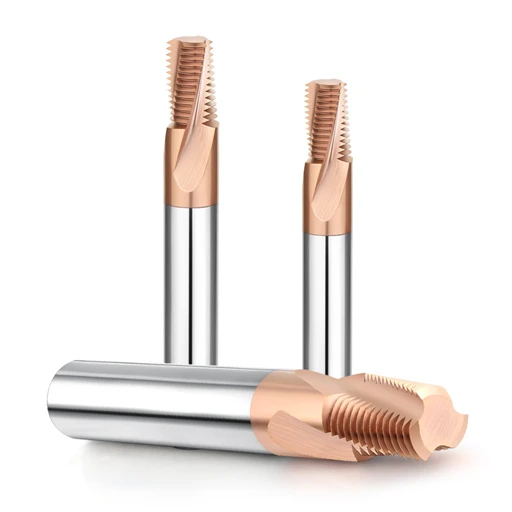
在加工双低温回火SKD11冲压模具镶件时,一位老客户向我们求助,称遇到了一个棘手的问题。他们正在用铣刀在硬度为HRC65的钢材上铣削M4×0.7盲孔螺纹。他们使用的整体硬质合金刀具在完成不到两圈的铣削过程中,刀柄根部附近发生了脆性断裂。断裂的刀具卡在型腔深处,使得昂贵的预硬化模具面临报废的风险。
我们在高精度加工车间经常看到这种断裂现象。通过与北美和欧洲各地工具车间的合作,我们了解到,在加工硬化工具钢螺纹时,刀尖会承受极大的剪切力和热冲击。许多人首先会归咎于基材韧性或涂层质量。然而,我们的扫描电镜断裂分析表明,大多数螺纹铣刀断裂并非源于劣质原材料,而是由于一些难以控制的细微工艺变量造成的。
在接近碳化钨刀具物理极限的切削条件下,即使是微小的装配误差也会引发严重的刀具损坏。过高的悬伸比会导致颤动,未补偿的圆弧插补会导致螺纹铣刀严重过载,而仅0.003毫米的跳动就会将所有切削力集中在单个刀齿上。在HRC65的切削条件下,这些微小的偏差会瞬间累积,最终导致螺纹铣刀突然失效。
你是否曾经在极其保守的参数下监测机器负载计,结果却听到孔内传来一声沉闷的咔嗒声?
导向孔制备和异常加工硬化层:螺纹铣刀过载背后的主要隐患
每当我们排查硬化模具块中刀具断裂的问题时,我们给编程人员的第一个指令很简单:离开铣床,测量预钻孔的尺寸。在HRC65钢材中,预加工缺陷会导致严重的运行波动。当刀具通过螺旋插补进入孔位时,如果遇到不圆或锥形孔,会导致螺纹铣床瞬间过载。
我们最近分析了一个案例,其中五个螺纹孔加工顺利,但刀具在加工第六个孔的第二个螺纹孔时断裂。横截面显微硬度测试表明,预钻孔的硬质合金钻头出现了轻微的后刀面磨损。由此产生的摩擦形成了一层硬度达到HRC68的加工硬化白层。螺纹铣刀并非切削均匀的金属,而是撞击到一层脆性且不规则的壳体上。
加工硬化和锥度误差:整体硬质合金螺纹铣刀瞬时崩刃的根本原因
在硬质材料上钻导向孔时,轻微的钻头磨损会将原本的剪切作用转化为严重的抛光和摩擦。这种强烈的机械变形会在内壁上留下加工硬化的表面层。当刚性整体硬质合金螺纹铣刀与这一硬化层接触时,齿顶会发生微崩刃。在超硬合金中,初始的微裂纹会在下一次旋转中就导致刀具损坏。
深孔切屑堆积还会导致标准钻头偏转,在孔底变窄处形成倒锥度。根据我们客户的测试数据,在10毫米深度范围内,仅0.02毫米的径向锥度就会显著增加径向切削量。原本设定的轻切削会在盲孔底部突然转变为严重的侧向切削,导致刀具瞬间断裂。
关于 SKD11 钢螺纹铣削:为什么导向孔直径必须增大 +0.03 毫米至 +0.05 毫米?
加工硬化冷作钢时,我们总是告诉编程人员忽略标准手册中的钻孔图表。在以HRC65硬度对SKD11钢、DC53钢或D2钢进行螺纹铣削时,我们会特意将导向孔直径增大0.03毫米至0.05毫米。极硬的材料具有极高的剪切屈服强度。过小的孔径会导致严重的刀尖摩擦和危险的楔入扭矩。
这种调整需要经过工程上的权衡。略微扩大孔径会使理论螺纹啮合高度降低约 5% 至 8%。然而,HRC65 材料的拔出强度不受影响。额外的径向间隙可防止灾难性的卡滞,降低侧面温度,并为切屑提供安全的排出路径。
径向切削深度(DOC)策略的陷阱:硬质合金螺纹铣刀的冲击载荷陷阱
在HRC65钢材上铣削螺纹并非传统的金属去除方式,而是高刚性微剥离加工。许多加工车间依赖默认的CAM库设置,试图在一两次切削中快速铣削出完整的螺纹形状。然而,一旦刀刃接触到致密的马氏体基体,刀刃上的法向力就会急剧增大,从而导致螺纹铣刀过早断裂。
当客户寄送断裂刀具时,断裂面几乎总是呈现清晰的脆性剪切,而没有塑性变形。分析其G代码发现,G02/G03螺旋切削模块中的径向切削($a_e$)过于激进。细长的刀柄在过大的横向力作用下发生偏转,导致严重的刀身摩擦,使原本平滑的切削转变为剧烈的冲击。
单次切削深度过大会导致刀具失效:在HRC65材料中,径向切削深度禁止超过0.05毫米。
在HRC65钢材上尝试使用大切削深度单次加工完成完整轮廓加工几乎肯定会导致刀具断裂。根据切削力测力仪测试,径向切削深度超过0.05毫米会产生局部剪切应力,超过先进涂层的断裂强度。过大的横向切削会使刀齿承受严重的复合应力,直接导致螺纹铣刀的灾难性失效。
我们更倾向于采用递增式径向切削方式。对于轮廓高度为 0.54 毫米的 M6 螺纹,我们将径向啮合过程分为 4 到 6 次切削。首先进行 0.04 毫米的切削,然后逐步减小到 0.02 毫米,最后进行 0.015 毫米的精加工。额外的空切切削会增加几秒钟的加工周期,但可以防止刀具损坏,避免浪费已加工好的零件。
多道次加工策略:“弹簧道次”在补偿刀具挠曲中的关键作用
铣削后螺纹塞规无法完全就位时,操作人员往往会本能地增加控制系统中的径向刀具偏移量。在加工高硬度钢时,这是一个危险的错误。硬质合金刀具在较大的侧向载荷作用下会发生偏转,偏离切削面。节圆直径过小很少是由刀片磨损造成的,而是机械推刀作用的结果。
在调整刀具偏移量之前,我们始终要求刀具路径中至少包含一次零深度“回程切削”。达到最终深度后,刀具会再次沿原路径切削,无需额外的径向进给。这一切削过程能够干净利落地去除刀具偏转后留下的微小毛刺,确保可靠的 6H 螺纹规配合,同时避免螺纹铣刀断裂。
刀具跳动过大(TIR):微小偏差如何导致螺纹铣刀灾难性故障
在铣削硬化钢时,许多机械师只关注切削速度和涂层,而忽略了刀柄跳动。在HRC65硬度下,材料的屈服变形可以忽略不计。每一次切削齿的啮合都相当于一次剧烈的微观碰撞。在软钢中,轻微的跳动只会增大节圆直径。而在硬化钢中,跳动会将全部载荷转移到一个齿上,导致螺纹铣刀突然失效。
我们在一家医疗骨板模具厂亲眼目睹了这种情况,该厂刀具断刀率高达40%。技术人员将原因归咎于过高的进给速度。我们使用千分表测量主轴组件,发现刀尖的总指示跳动为0.012毫米。一个刀齿承受了超过70%的切削载荷,而另外三个刀齿几乎没有接触金属,导致刀具在第一圈就断裂。
刀尖跳动超过 0.003 毫米会导致刃口崩裂:ER 夹头与液压夹头的比较
如果您使用标准弹簧夹头加工 HRC65 钢材,请立即重新检查您的安装精度。刀尖跳动必须保持在 0.003 毫米以内;达到 0.005 毫米会使刀刃崩刃的频率翻倍。标准 ER 夹头依靠本体、夹头和螺母之间的机械间隙。这种设计在反复换刀后会失去重复性,使其成为螺纹铣刀跳动控制不佳的主要原因。
刀柄的选择需要在设置成本和废品风险之间取得平衡。对于超硬钢,我们优先考虑热缩刀柄和高精度液压卡盘。这两种刀柄都能可靠地将径向跳动控制在 0.003 毫米以内。液压腔还能有效抑制微振动。较高的刀柄成本可以通过减少刀具损坏和废旧型腔刀片而迅速收回。
M3/M4应用中小型螺纹铣刀悬伸和刚度的平衡
铣削 M3 和 M4 螺纹时,刀具颈部直径接近 2 毫米,非常脆弱。硬质合金具有极高的硬度和耐磨性,但其横向断裂强度会随着悬伸长度的增加而急剧下降。刀具挠度随长度的增加呈立方增长。这使得微型螺纹铣刀在深入加工深孔时极其脆弱。
在车间加工中,悬伸比(长径比,L/D)超过 3:1 即进入高风险区域。对于深腔加工,应订购带有短切削刃和加固刀柄的定制刀具,或使用较大的立铣刀预先铣削出间隙型腔。切勿过度延伸细长刀颈。为了保证刀具刚性,牺牲单次走刀深度至关重要,可以防止意外断裂。
加工振动和共振不稳定性:高频螺纹铣削颤振
切削硬度高于 HRC60 的钢材时,如果听到尖锐的金属啸叫声,应立即保持进给。硬化钢的自激颤动会造成破坏,因为刚性工件几乎不吸收冲击能量。所有切削冲击都会直接反弹回刀槽。与主轴或夹具谐波相匹配的间歇性齿切会引发剧烈的螺纹铣削颤动。
我们在一家冲压模具加工厂加工HRC64钢材时发现了这个问题。工件表面有明显的白色颤纹,壁面粗糙且呈鳞片状。在显微镜下观察,刀具磨损呈现锯齿状的微崩刃,而非均匀的后刀面磨损。操作人员将问题归咎于刀具硬度。但实际上,是循环共振和高频颤动在几秒钟内就破坏了脆性硬质合金刀刃。
突发相位变化导致的齿轮断裂:为什么径向弧入和弧出移动是必须的
审查客户的数控程序时,经常会发现一个重大缺陷:使用 G01 直线运动指令直接切入孔壁。直线切入会迫使接触角瞬间从 0° 变为大角度啮合。这种瞬态冲击如同锤击般冲击刀尖。剧烈的相位变化会导致刀槽断裂,并造成螺纹铣刀突然断裂。
始终将切削运动编程为平滑的 90° 或 180° 圆弧进出。螺旋弧或圆弧进刀使切屑从零开始啮合,并逐渐增加切削力。这确保切削阻力平稳上升,而不是突然增大。同样,圆弧出刀可以防止在切削终点处突然停止,从而避免冲击载荷和过深的停留痕迹。
颤振诱发微裂纹扩展:通过微调转速和进给量避免共振区
如果在试切过程中听到尖锐的谐波啸叫声,切勿继续进行切削。高频颤动会在几毫秒内将声应力传递到硬质合金基体深处。这些冲击波会将亚微米级的晶粒缺陷转化为肉眼可见的微裂纹。一旦裂纹从边缘向中心扩展,螺纹铣刀的突然失效就不可避免。
大幅降低主轴转速通常会适得其反。降低转速会增加每齿的切屑负荷,增大切削力,并将刀具锁定在振动更剧烈的节点上。正确的做法是,以 50 到 100 转/分的增量调整主轴转速,同时将进给率降低 10% 到 15%。这样可以改变谐波激励频率,使切削过程进入一个安静稳定的区域。
进给率计算缺陷:忽略螺纹铣刀瞬时过载
熟练的机械师在精确计算直线铣削进给量时,往往会在内螺旋路径加工中出错。在G02或G03圆弧插补过程中,程序设定的F值控制的是刀具中心线速度,而非外齿尖速度。如果计算进给量时未考虑内半径补偿,则实际刃口载荷会剧烈波动,造成螺纹铣刀严重过载。
在软钢加工中,工件的延展性会掩盖这种计算误差。但在HRC65钢加工中,未经补偿的进给量是致命的。操作人员通常认为他们已经设置了保守的参数,却没有意识到实际的切屑载荷在孔壁上超过了安全结构极限。这种计算上的疏忽仍然是导致硬化材料加工中刀具突然失效的主要原因之一。
控制系统线性进给与实际刀尖进给:导致切屑负载激增的算法缺陷
在孔内进行插补加工时,刀具中心路径远短于沿壁面的外刃路径。根据运动学比例,切削刃速度与 (孔径 – 刀具直径) / 孔径成正比。如果编程人员未能补偿进给速度,数控机床将以远超预期的速度推动切削刃,从而损坏螺纹铣刀。
例如,在 M8 孔内使用 6 毫米螺纹铣刀时,实际齿进给量是程序设定的中心进给量的 3 到 4 倍。你可能认为切削量会比较保守,但实际上,铣刀齿会以破坏性的切屑厚度撞击孔壁。在 HRC65 硬度下,硬质合金铣刀齿在这种载荷下转动不到半圈就会完全断裂。
实现螺纹铣削硬化钢的安全进给量范围为 0.01–0.02 毫米
切削极高硬度材料时,切屑厚度必须严格控制在公差范围内。基于大量的测力仪和刀具寿命数据,螺纹铣削淬硬钢时,每齿的真实补偿进给量必须保持在 0.01 毫米至 0.02 毫米之间。超过 0.025 毫米/齿会加速刃口断裂,而低于 0.005 毫米/齿则会导致磨粒摩擦和快速的后刀面磨损。
在CAM后处理器或机床宏程序中内置自动半径补偿功能。这可确保输出的F值直接根据接触点的真实切向速度计算中心线速度。将实际进给量保持在0.015毫米/齿附近会略微延长加工周期,但可以保护昂贵的工件并防止刀具过早损坏。
芯片抽气和冷却介质选择不当:高压空气与油雾
对于软钢而言,使用水溶性冷却液进行切削是标准做法,但HRC65金属完全颠覆了传统的冷却方式。这种硬度的切屑由超细的、磨蚀性的玻璃状颗粒组成,而非连续的卷曲带状物。如果流体动力学无法将这些颗粒冲走,或者热冲击导致刀具断裂,则螺纹铣刀会在几秒钟内发生严重的失效。
我们在多家欧洲模具制造厂进行了测试。一组采用大流量乳化液冷却,另一组则采用干式冷风配合微量润滑(MQL)。结果显示,采用大流量乳化液冷却的机床在三个孔内就出现了切削刃崩刃。相反,气动排屑使刀具寿命延长了数倍。有效排屑和稳定热循环远比简单地用液体润滑切削重要得多。
二次切屑破碎:盲孔中硬化微切屑的快速切割
盲孔螺纹加工几乎没有天然的排屑通道。切削HRC65钢材时,脱落的微屑会承受极大的剪切应力和摩擦力,并发生加工硬化,硬度达到硬质合金基体本身的硬度。如果这些松散的磨料颗粒沉积在孔底,螺纹铣刀的螺旋运动会将它们压碎在孔底。
这种重复切削会导致载荷突然阶跃式变化,而非线性磨损。操作人员通常会发现,在实心柄部干净利落地断裂之前,刀尖的排屑槽就已经碎裂成粉末。我们建议使用外部气嘴以至少 0.6 MPa 的压力直接吹入孔内。更好的做法是,使用刀具内气源,使切屑保持悬浮状态并悬浮在空中,直到完全排出孔外。
防止热冲击:微量润滑和冷风如何保护碳化物涂层
用水基冷却液对超硬钢材进行冷却会引发严重的温度冲击。在断续切削过程中,刀槽会在每秒数十次的800°C摩擦区和骤冷冷却液冲洗区之间循环。这种快速的温度循环会在脆性硬质合金刀刃上产生密集的垂直梳状裂纹,导致螺纹铣刀快速断裂。
干冷空气与微量润滑 (MQL) 相结合,可在车间实现最佳平衡。冷空气可排出磨蚀性粉尘,并有效控制宏观热量,避免冲击。同时,植物油微滴形成一层薄薄的润滑层,防止高温磨损。虽然 MQL 需要专用过滤装置,但它能消除热疲劳剥落,并保持刀具涂层完好无损。
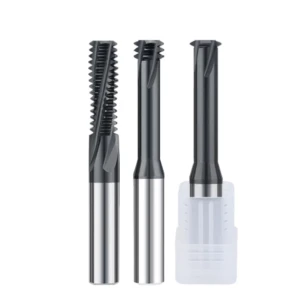
基材晶粒结构与涂层分层:材料性能不匹配
当刀具跳动、进给和排屑都已调整到位,但刀具仍然意外断裂时,通常是刀坯的冶金结构出了问题。切削HRC65钢材会将碳化钨的剪切和热性能推向极限。任何微孔、钴沉积或涂层附着力弱都会导致应力集中,从而引发螺纹铣刀的灾难性失效。
在我们的测试实验室中,我们使用扫描电子显微镜 (SEM) 和能谱仪 (EDS) 断裂分析来分析损坏的工具。技术人员通常将损坏归咎于过高的速度,但显微成像经常会发现多孔基材、粘合剂迁移和涂层剥离等问题。将不合适的钢材与超硬钢材搭配使用会导致糟糕的结果。这相当于用脆性玻璃冲击硬化合金。
亚微米晶粒基体(0.2–0.4 μm)与硬化钢的横向断裂强度
业内一个常见的误区是认为硬度更高的硬质合金总是能更好地切削硬钢。为了追求 HRA94 硬度,低端棒材供应商通常会将钴粘结剂含量降低到 6% 以下,或者使用不均匀的亚微米级晶粒混合物。虽然在室温下硬度较高,但其横向断裂强度远低于 3500 MPa 的安全阈值,导致螺纹铣刀在切削冲击下不可避免地断裂。
扫描电镜断口分析显示,断裂面为干净、脆性的晶间解理,没有阻止裂纹扩展的凹坑状剪切脊。裂纹沿碳化物晶界以极高的速度扩展,导致刀具芯部破碎。对于HRC65切削,我们指定使用钴含量为8%至10%且抗拉强度至少为4000 MPa的超细基体。可控的双峰分布能够有效吸收间歇冲击能量。
为什么优质螺纹铣刀制造商依赖高温纳米复合涂层
在HRC65钢中,切削界面处的剪切区温度通常会超过900°C。标准的PVD涂层,例如AlTiN或TiAlN,在800°C左右就会迅速氧化,导致保护膜起泡并剥落。一旦这层隔热层失效,裸露的硬质合金刀刃就会直接与硬钢摩擦,造成快速的粘着磨损。因此,可靠的螺纹铣刀制造商依赖于耐温超过1100°C的AlTiSiN纳米复合涂层。
硅掺杂会干扰标准的柱状晶体生长,形成包裹超细晶粒的非晶态氮化硅基体。在切削摩擦下,该表面会形成铝硅氧化物钝化层,将摩擦系数降低至0.35以下。虽然纳米复合材料的真空沉积成本较高,但其优异的抗凹坑性能和隔热性能可防止深孔内部发生崩裂。
现场快速故障排除清单:螺纹铣刀断裂车间操作规程
当一块昂贵的HRC65工件放在工作台上时,盲目猜测并换用另一把刀具是最糟糕的做法。在精密加工中心,我们的核心流程很简单:停止主轴,检查断裂面,并系统地分析失效模式。解决螺纹铣刀长期断裂的问题,需要在几分钟内精准定位机床、程序和刀具路径中隐藏的工艺不平衡点。
超硬螺纹加工容错率极低。导向孔加工硬化、刀柄跳动几微米,或未补偿的圆周进给都会导致刀尖瞬间断裂。与其报废昂贵的刀块,不如按照这份实用的检查清单,逐一检查从主轴锥度到孔底的每一个物理参数。
聆听、检查芯片并测量跳动:3分钟故障诊断
如果您车间没有切割测力计,请使用我们简单的三分钟感官检查方法来诊断刀具故障:
-
仔细聆听进出孔的声音:如果在进孔时听到尖锐的咔嗒声,请检查 G 代码,确认是否存在缺少弧形进给或未补偿的中心线进给。如果刀具在接近底部时卡住,请检查是否缺少零深度弹簧回程,或者回退弧线是否与孔壁发生干涉。
-
检查切屑和断裂面:如果在孔内发现黑色粉状物,请增加气压或改用主轴内送气,以防止切屑堆积。柄部平整干净的断裂面表明径向过载,而齿部出现微崩裂则表明冷却液喷淋造成的热冲击。
-
测量刀尖跳动:如果您正在安装替换刀具,请用指示器沿切削刃扫过主轴旋转一周。如果总跳动量超过 0.003 毫米,请清洁锥度或更换为液压刀柄,以防止螺纹铣刀跳动过大导致单个刀齿过载。
对硬化工具钢进行螺纹加工需要平衡热处理状态、主轴刚性和刀槽几何形状。如果您在加工经过低温处理的 SKD11、DC53 或粉末冶金钢时遇到刀具断裂的问题,请与我们分享您的孔深、刀具悬伸量和切削参数。我们可以一起审查您的图纸和加工数据,以优化加工过程。