

HRC65内螺纹铣削:刀具选择和加工策略
去年冬天,一位斯图加特的老客户联系我们,提出了一个紧急问题。他们需要在一块D2冲压模具镶件上钻四个M6内螺纹孔。该镶件已经过真空淬火,硬度达到HRC64-65。操作员尝试用标准的硬质合金丝锥攻丝,但丝锥只攻了两圈就断了。

去年冬天,一位斯图加特的老客户联系我们,提出了一个紧急问题。他们需要在一块D2冲压模具镶件上钻四个M6内螺纹孔。该镶件已经过真空淬火,硬度达到HRC64-65。操作员尝试用标准的硬质合金丝锥攻丝,但丝锥只攻了两圈就断了。

去年年底,我们受邀前往一家德国精密模具厂解决模具故障危机。该团队正在对一块硬度为HRC 64-65.5的粉末冶金钢嵌件进行螺纹加工。该零件此前已经过数十小时的电火花加工、精铣和真空热处理。一名车间技术人员试图攻丝一个18毫米的螺纹孔。

上个月,一位德国模具制造客户发来照片,照片显示两把断裂的整体硬质合金螺纹铣刀卡在盲孔内,旁边还有一个报废的粉末冶金模具镶件。工件是经过真空热处理的冷作钢,硬度达到极高的HRC65。加工过程中,刀具的切削速度和进给量均按照标准目录进行。刀具在第一次切削时就出现了微崩刃,随后断裂。

上个月,我们协助德国斯图加特一家汽车冲压模具制造商处理了一起车间严重故障。一套价值超过 40,000 万欧元的 SKD11 级进模刀片在对 M10×1.5 螺纹进行精铣加工时发生故障,该螺纹在经过热处理至 HRC 60 硬度后失效。操作员在五轴加工中心启动加工循环不到三秒后,刀片就发生了故障。

上个月,我们排查了密歇根州一家一级汽车模具厂五轴立式加工中心反复出现的故障。该加工中心正在加工真空热处理D2工具钢上的M5内螺纹,硬度为HRC62。加工到第八个孔时,刀尖发生灾难性断裂。车间工程师降低了切削速度(Vc)。
螺纹铣削轴向切削深度:优化 HRC62 钢的刀具寿命阅读更多 »

上个月在德国斯图加特,我们解决了一个精密模具镶件的严重返工问题。该零件由1.2379 (D2) 工具钢制成,经低温淬火处理,硬度达到65 HRC。图纸要求加工一个M6×1的盲孔内螺纹。车间团队遇到了一个棘手的难题:他们使用的超细晶粒硬质合金螺纹立铣刀在完成加工前断裂了。
螺纹铣刀径向切削深度:如何优化HRC65钢的径向切削?阅读更多 »
两个月前,一家德国模具厂的机加工车间主管给我们发来了一段深夜视频。他们正在加工两副由SKD11/D2工具钢制成的冲压模具,这些模具经过真空淬火和双重回火处理,硬度达到HRC65。在进行M8×1.25螺旋插补加工时,他们的整体硬质合金刀具在完成第一个螺距之前就断裂了。断裂的刀体卡在了……
螺纹铣刀每齿进给量:HRC65 硬化钢的计算与优化阅读更多 »
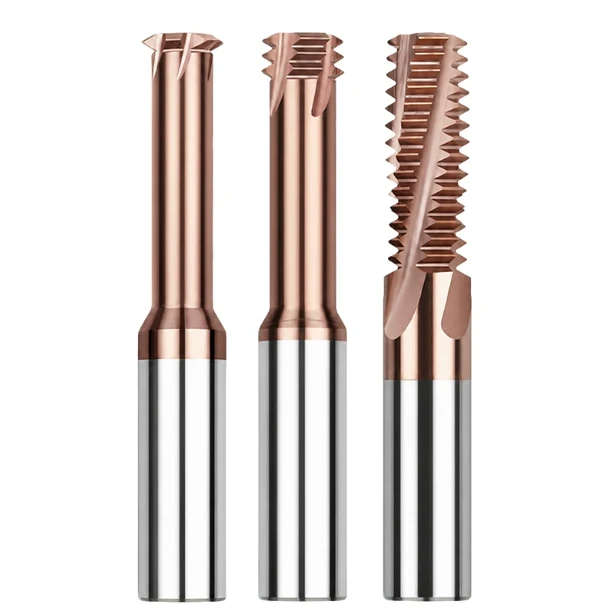
上个月,我们协助一家德国汽车模具厂生产一批硬度为HRC 62-64的SKD11冲压镶件。操作员钻好导向孔后,装上一把全新的M6×1.0内螺纹整体硬质合金刀具。在第一次螺旋插补行程进行到一半时,一声清脆的断裂声响彻整个车间。刀具
HRC65螺纹铣床进给率:如何计算和优化硬化钢的进给量阅读更多 »
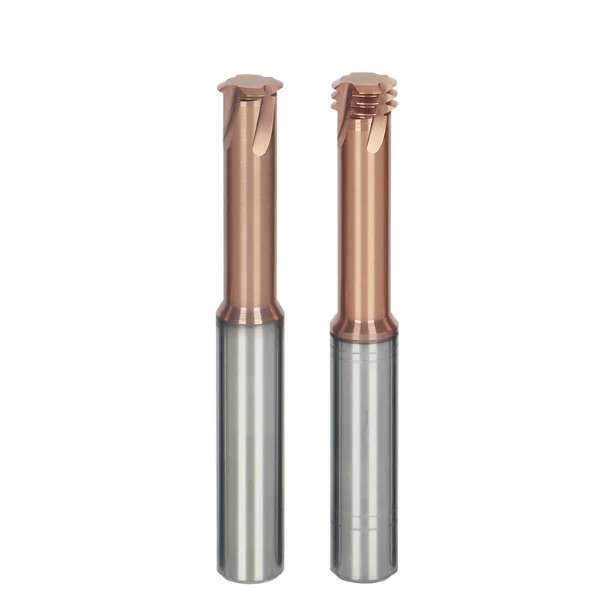
两周前,一位德国模具客户通过电子邮件向我们的技术部门发送了报废的SKD11冲压刀片的照片。该订单要求加工M4×0.7盲孔螺纹,经验证硬度为64-65 HRC。故障发生得非常迅速:刀具在第二个孔内断裂。其切削刃出现了严重的壳状微崩刃,导致碳化物碎片埋藏在刀片内部。
HRC65螺纹铣刀转速选择指南:优化精密硬化钢螺纹加工速度阅读更多 »
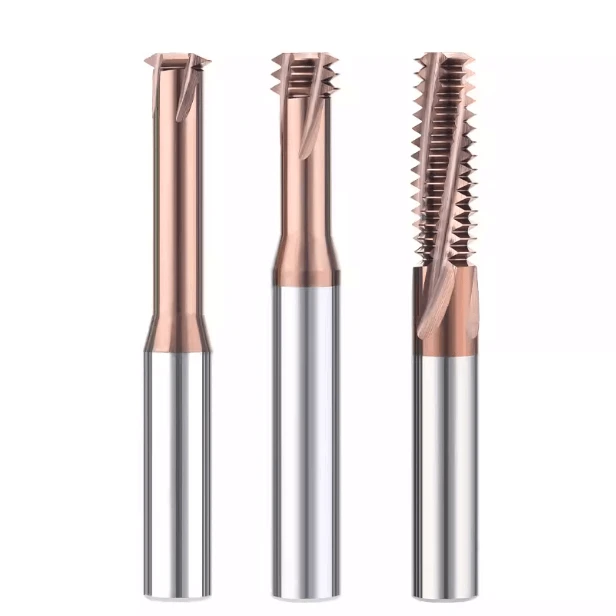
几个月前,斯图加特的一家模具客户联系我们,遇到了一个紧急问题。他们在加工1.2379英寸(AISI D2)模具镶件上的M6×1.0盲孔螺纹时,不慎将两把硬质合金刀具前后断裂。该镶件在最终交付前仅剩18小时,就已经真空淬火至64-65 HRC。他们计划采用电火花加工(EDM)来加工螺纹。