
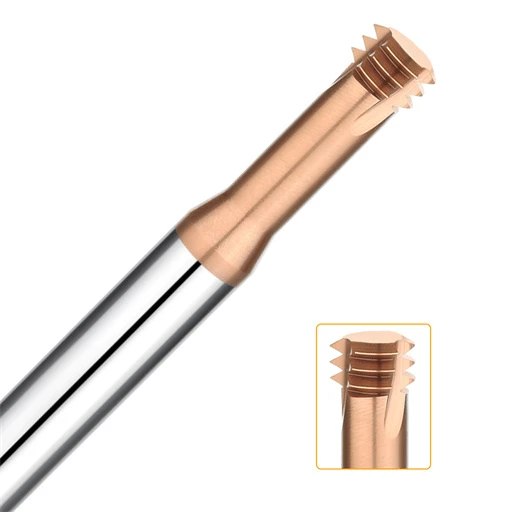
如何排除硬化钢螺纹铣床振动故障
俄亥俄州一家精密注塑模具厂联系我们,求助于一个紧急问题:他们需要在硬度为HRC 58-60的AISI H13镶件上加工M6×1.0螺纹。加工过程中,主轴突然发出刺耳的尖啸声。操作员停止机器后,发现螺纹侧面出现了波浪状的微剥落。更糟糕的是,止规直接滑入了螺纹,刀具也损坏了。

俄亥俄州一家精密注塑模具厂联系我们,求助于一个紧急问题:他们需要在硬度为HRC 58-60的AISI H13镶件上加工M6×1.0螺纹。加工过程中,主轴突然发出刺耳的尖啸声。操作员停止机器后,发现螺纹侧面出现了波浪状的微剥落。更糟糕的是,止规直接滑入了螺纹,刀具也损坏了。

在加工双低温回火SKD11冲压模具镶件时,一位老客户联系我们,遇到了一个棘手的问题。他们正在用铣刀在硬度为HRC65的钢材上铣削M4×0.7盲孔螺纹。他们的整体硬质合金刀具在完成两圈之前,刀柄根部附近就发生了脆性断裂。断裂的刀具卡在型腔深处,造成了严重的损坏。

上个月,我们帮助一家德国代工制造商解决了一个高风险项目。工件是博勒M390粉末冶金钢,经热处理后实际硬度为HRC 64-65。他们需要在48个盲孔上加工M1.6×0.35螺纹,深径比高达2.8D,极具挑战性。他们的工艺工程师在颈部过渡处连续折断了四把刀具,第一把也未能成功。
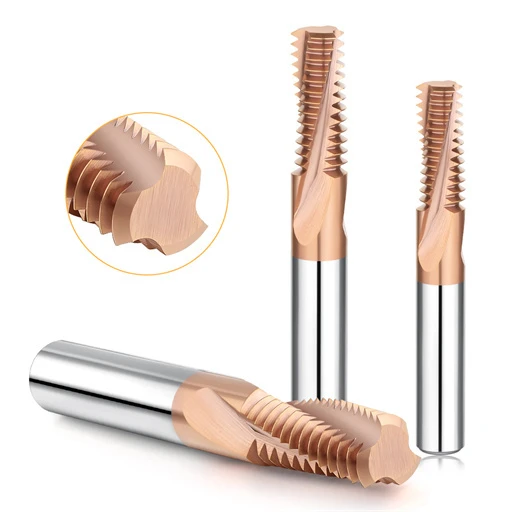
上个月,我们的一位长期合作伙伴——位于德国斯图加特的一家精密注塑模具加工厂——发给我们一段来自他们车间的视频。一台五轴加工中心因断裂的刀具碎片卡在孔底而触发了紧急停机。该工件是一个价值数万美元的D2工具钢模具镶件。
HRC65钢深孔螺纹铣削:刀具选择、切削策略和精度控制阅读更多 »
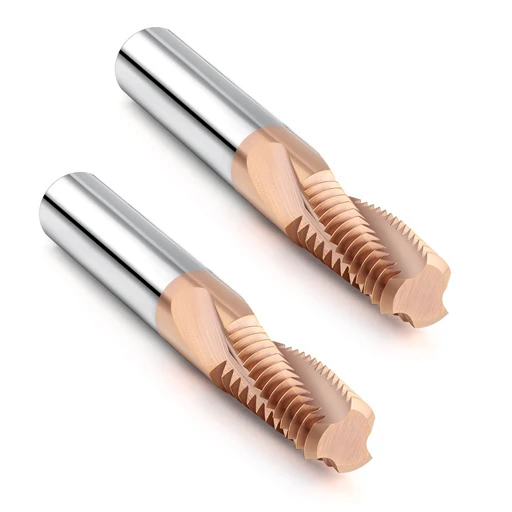
上个月,斯图加特一家模具厂将一个废弃的顶杆导销送到我们实验室。该零件采用真空淬火 AISI D2 工具钢 (1.2379) 制成,硬度为 62 HRC,带有 M16×1.5 外螺纹。该厂尝试在车床上进行单点螺纹加工,结果连续损坏了三个涂层刀片。经过 14 小时的上游加工后,
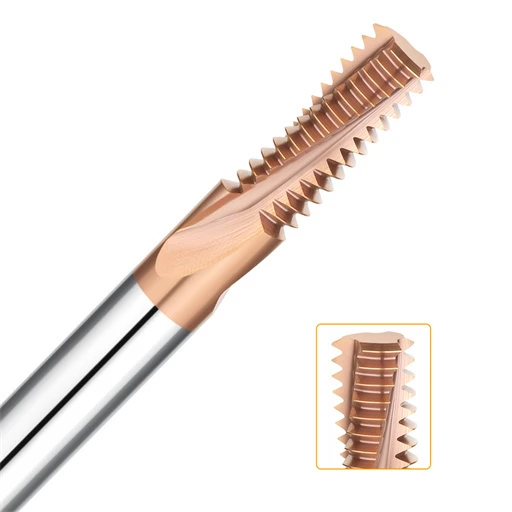
去年冬天,一位斯图加特的老客户联系我们,提出了一个紧急问题。他们需要在一块D2冲压模具镶件上钻四个M6内螺纹孔。该镶件已经过真空淬火,硬度达到HRC64-65。操作员尝试用标准的硬质合金丝锥攻丝,但丝锥只攻了两圈就断了。
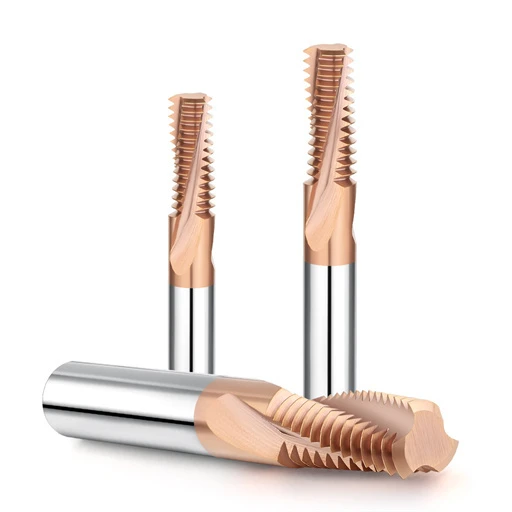
去年年底,我们受邀前往一家德国精密模具厂解决模具故障危机。该团队正在对一块硬度为HRC 64-65.5的粉末冶金钢嵌件进行螺纹加工。该零件此前已经过数十小时的电火花加工、精铣和真空热处理。一名车间技术人员试图攻丝一个18毫米的螺纹孔。
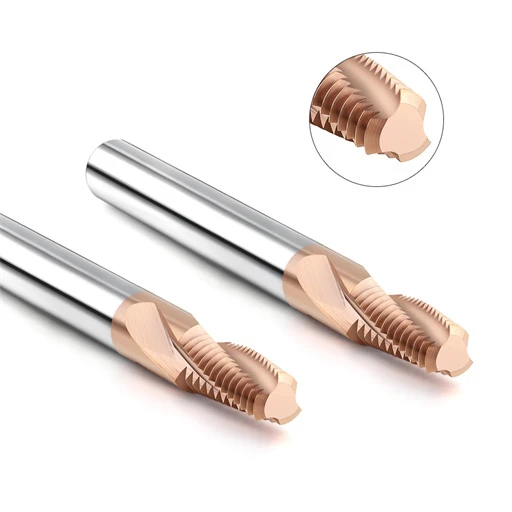
上个月,一位德国模具制造客户发来照片,照片显示两把断裂的整体硬质合金螺纹铣刀卡在盲孔内,旁边还有一个报废的粉末冶金模具镶件。工件是经过真空热处理的冷作钢,硬度达到极高的HRC65。加工过程中,刀具的切削速度和进给量均按照标准目录进行。刀具在第一次切削时就出现了微崩刃,随后断裂。
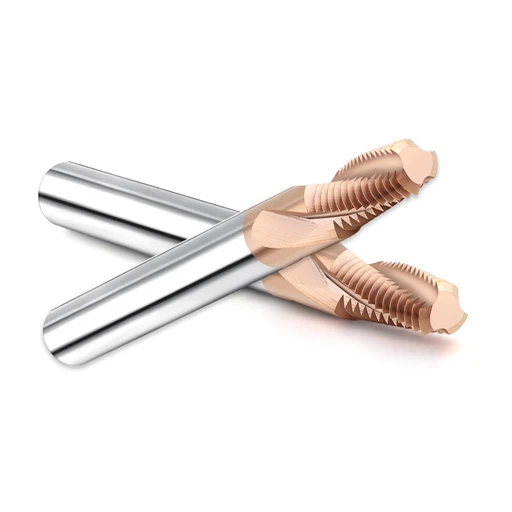
上个月,我们协助德国斯图加特一家汽车冲压模具制造商处理了一起车间严重故障。一套价值超过 40,000 万欧元的 SKD11 级进模刀片在对 M10×1.5 螺纹进行精铣加工时发生故障,该螺纹在经过热处理至 HRC 60 硬度后失效。操作员在五轴加工中心启动加工循环不到三秒后,刀片就发生了故障。
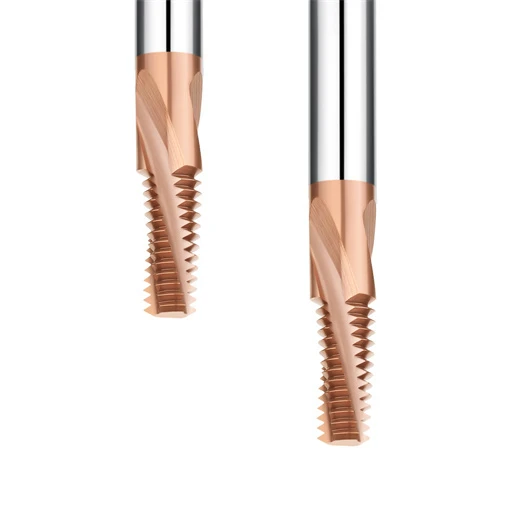
上个月,我们排查了密歇根州一家一级汽车模具厂五轴立式加工中心反复出现的故障。该加工中心正在加工真空热处理D2工具钢上的M5内螺纹,硬度为HRC62。加工到第八个孔时,刀尖发生灾难性断裂。车间工程师降低了切削速度(Vc)。
螺纹铣削轴向切削深度:优化 HRC62 钢的刀具寿命阅读更多 »