



球头铣刀是高精度数控加工中必不可少的刀具。其半球形刀尖设计使其能够平滑地加工复杂的三维曲面,因此在模具制造、深腔加工和自由曲面精加工中不可或缺。与传统的平底铣刀相比,球头铣刀具有更高的刀具稳定性和灵活性,从而获得更优异的表面光洁度和更高的尺寸精度。
不同类型的球头立铣刀——2 刃、4 刃、锥形、长悬伸、圆弧和整体硬质合金球头立铣刀——为各种加工场景提供灵活的解决方案。例如,长悬伸球头立铣刀可减少深腔加工中的刀具挠度,而圆弧球头立铣刀则可在半精加工过程中最大限度地减少崩刃,从而延长刀具寿命。
随着高精度数控零件需求的不断增长,选择合适的球头立铣刀并优化切削参数已成为确保零件质量稳定和高效生产的关键。先进材料(例如硬质合金)以及涂层技术(包括PVD、CVD和金刚石涂层)进一步提升了球头立铣刀在高速切削、难加工材料和长寿命应用中的性能。

球头立铣刀基础知识和应用
在现代数控加工中,球头立铣刀广泛应用于自由曲面铣削、3D轮廓精加工以及模具加工。与平头立铣刀相比,球头立铣刀的半球形刀尖能够均匀分布切削力,减少刀具振动和挠度,从而提高表面光洁度和加工精度。
选择合适的球头立铣刀并结合正确的切削参数,可以显著提高切削效率、延长刀具寿命并降低总体加工成本。整体硬质合金球头立铣刀和先进的涂层技术,进一步提升了其在高速切削、深腔加工和难加工材料加工中的性能。
什么是球头立铣刀?
球头立铣刀采用半球形刀尖,用于精加工复杂曲面和弯曲零件。球形切削刃能够均匀分散切削力,从而减少振动和刀具挠度。这种设计在三维曲面加工、模具制造和高精度表面细节精加工方面尤为有效。
例如,在进行 3D 表面精加工时,球头立铣刀可以实现沿复杂几何形状的更平滑过渡,从而减少刀具路径痕迹并提高表面质量。
球头立铣刀的主要应用
-
球头铣刀,用于模具制造:广泛用于注塑模具、压铸模具和精密成型模具。可提高型腔表面光洁度并延长模具寿命。
-
航空航天加工用球头立铣刀:是钛合金和镍基合金三维轮廓铣削的理想选择,可确保高精度和刀具稳定性。
-
用于复杂 3D 加工的球头立铣刀:适用于医疗植入物、精密仪器和汽车发动机部件,可提供卓越的表面质量和尺寸一致性。

不同类型的球头立铣刀简介
在数控加工中,球头立铣刀有多种设计,适用于不同的材料和加工场景。选择合适的刀具——无论是高速切削、深腔加工还是复杂表面精加工——都可以显著提高加工效率、刀具寿命和表面质量。以下部分介绍常见的刀具类型及其主要优势。
2刃球头立铣刀
适用材料及场景:
这款两刃球头立铣刀具有更大的排屑空间,非常适合高速切削铝合金、铜和塑料等软质材料。它常用于模腔粗加工和自由曲面加工,在这些加工中,高效的排屑对于防止刀具磨损和热量积聚至关重要。
与 4 刃立铣刀相比的优势:
-
对于软金属具有出色的排屑性能;切削动作平稳
-
刚性不如 4 刃刀具;不推荐用于高硬度材料
-
表面质量可能比 4 刃立铣刀略粗糙,但加工效率更高
处理提示:
使用较高的主轴转速和适中的进给速度。如有需要,可考虑使用 TiAlN 或金刚石涂层来加工更坚韧的合金。
4刃球头立铣刀
高表面质量:
四刃球头立铣刀拥有更多切削刃,可加工更光滑的表面并减少振动。它特别适用于钢制和硬质合金模具的半精加工和精加工。
切削参数优化:
-
中等进给率和减小的切削深度可延长刀具寿命
-
对于高硬度材料,请使用涂层版本(TiAlN、CVD)
-
非常适合在精密模具上实现精细的表面光洁度
锥形球头立铣刀
模具和深腔加工的优势:
锥形球头立铣刀提高了刀具的刚性,可以在深腔和复杂模具中进行稳定切削,同时减少刀具偏转。
切割策略:
-
分层切割和逐步下降的通道保持尺寸精度
-
与直柄铣刀相比,锥形几何形状可减少刀具振动
长距球头立铣刀
应用环境:
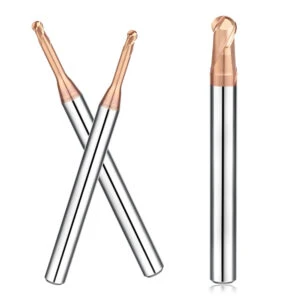
专为航空航天零件和模具中的深腔、窄槽和难以触及的区域而设计。其细长的颈部使其能够触及标准工具无法触及的区域。
挠度控制:
-
仔细监控切削深度和进给速度
-
使用刚性夹具和固定装置来最大限度地减少振动并确保表面质量
圆角球头立铣刀
抗崩裂和半精加工优势:
圆角球头立铣刀的刀尖为圆角,可消除切削应力并减少崩刃,尤其适用于高硬度钢和模具材料。
表面优化:
-
提供稳定的切削力,实现卓越的表面光洁度
-
与空气或最低限度润滑冷却相结合可获得最佳效果
整体硬质合金球头立铣刀
耐磨性和高速性能:
整体硬质合金球头立铣刀凭借其高硬度和高刚度,在航空航天零件和模具的高速精加工中表现出色。它们在加工过程中保持稳定性,从而提高效率和表面质量。
材料性能对比:
-
钢、不锈钢和钛:硬质合金刀具寿命更长、切削更稳定
-
铝和有色金属:带有金刚石涂层的碳化钨可提高表面光洁度和切割效率
球头立铣刀加工优化技术
在高精度数控加工中,合理的刀具应用和切削优化策略对于最大限度地发挥球头立铣刀的性能至关重要。选择最佳切削参数、控制刀具磨损以及优化3D曲面加工路径可以显著提高效率、延长刀具寿命并获得卓越的表面质量。以下章节将详细讨论这些关键领域。
切削参数选择
主轴转速、进给速度和切削深度
球头立铣刀的性能很大程度上取决于合适的切削参数。主轴转速过高会导致刀具过热,而转速过低则会降低效率。进给率过高可能导致刀具崩刃,而进给率过低则会导致表面光洁度不佳。切削深度应根据刀具直径和材料选择,以避免产生偏斜和粗糙度。
不同材料的最优参数
-
铝材加工:采用高主轴转速和中等进给速度。双刃球头立铣刀可提供较大的排屑空间,从而实现高效切削。
-
钢材:中速切削最为理想。使用四刃或整体硬质合金球头立铣刀可兼顾刀具寿命和表面质量。
-
钛基和镍基合金:降低主轴转速和进给速度,并考虑使用涂层刀具以减少发热和磨损。
刀具寿命和刀具磨损控制
常见磨损问题
球头立铣刀经常会因振动而出现刀尖崩刃、刃口磨损和表面粗糙等问题。这些问题会降低工件质量并缩短刀具寿命。
涂层、冷却和切割策略
-
涂层选择: TiAlN 或 CVD 金刚石涂层可增强耐磨性,尤其适用于高硬度材料和高速应用。
-
冷却方式:喷淋或微量润滑适用于铝、铜等有色金属。对于钢和钛合金,建议采用充足的液体冷却。
-
切削策略:采用渐进式或轻切削和精心设计的刀具路径,以减少热量积聚并延长刀具寿命。
高精度加工策略
3D曲面加工路径优化
合理的刀具路径规划可以提升复杂3D加工的表面光洁度。Z轴精加工、顺铣或交错路径等技术可以减少刀痕并提高一致性。
工具布局和夹具选择
-
使用高刚性刀架和固定装置来最大限度地减少偏转。
-
高效安排多刀具组合顺序,例如,先用长颈球头立铣刀进行粗加工,再用小直径铣刀进行精加工。这种方法可以在保持生产效率的同时,提高表面质量和尺寸精度。

球头立铣刀的涂层和材料选择
在现代数控加工中,球头立铣刀的性能不仅取决于刀具几何形状,还取决于刀具材料和涂层的选择。选择合适的涂层可以提高刀具的耐磨性和热稳定性,而刀具基体材料则决定了刀具的刚性、韧性以及与工件材料的兼容性。对于高精度模具加工、航空航天部件以及复杂表面精加工而言,涂层和材料的最佳组合是最大化加工效果和延长刀具寿命的关键。
常见涂料及其优点
PVD涂层球头立铣刀
PVD涂层具有高硬度和低摩擦的特性,可减少切削过程中刀具与工件之间的摩擦。常见的TiAlN和TiCN涂层非常适合钢、不锈钢和钛合金,在中高速切削下具有出色的耐磨性和热稳定性。
CVD涂层球头立铣刀
CVD涂层具有更厚的涂层,可增强长时间连续切削的耐磨性。它们通常用于铸铁和淬硬钢等高硬度材料的粗加工和半精加工。由于涂层厚度较厚,韧性会略有降低,因此CVD涂层刀具最适合用于刚性机床。
金刚石涂层球头立铣刀
金刚石涂层具有极高的硬度和卓越的耐磨性。它们在铝合金、铜合金和碳纤维复合材料 (CFRP) 的高速切削中表现出色。金刚石涂层可减少刀具粘刀现象,改善表面光洁度,并延长刀具寿命,使其成为航空航天和高端模具应用的理想选择。
材料选择及其对加工的影响
HSS球头立铣刀
高速钢球头立铣刀韧性优良,价格低廉,适用于低速切削和一般模具加工。然而,由于耐磨性有限,它们并不适合高硬度材料或高速切削。
整体硬质合金球头立铣刀
整体硬质合金球头立铣刀具有高硬度、高刚性和耐热性,广泛应用于钢、不锈钢、高温合金等材料的精密加工,具有刀具寿命长、高速加工稳定性高等特点。
铝用球头立铣刀
对于铝等软材料,最好使用无涂层或金刚石涂层刀具,以防止切屑粘连并获得更光滑的表面。 2刃球头立铣刀 由于其增强的排屑性能,特别适用于铝合金的高速粗加工和半精加工。
基于材料的建议
-
钢:PVD涂层整体硬质合金
-
铝:无涂层或金刚石涂层工具
-
硬化钢或硬质合金工件:CVD涂层工具

总结和建议
球头立铣刀采用球形刀尖设计,广泛应用于模具制造、航空航天和复杂表面精加工。刀具类型、涂层和材料的选择,以及优化的切削策略,直接影响加工效率、刀具寿命和表面质量。
应用场景总结
-
2刃球头立铣刀:排屑性能优异;是高速加工铝和铜的理想选择。
-
4刃球头立铣刀:多刃设计,可加工更光滑的表面;适用于钢和不锈钢的精加工。
-
锥形球头立铣刀:刚性高,适用于深而复杂的模腔;最大限度地减少挠曲。
-
长柄球头立铣刀:可加工深槽和难以触及的区域;在保持精度的同时减少振动。
-
圆头球头立铣刀:圆头设计,抗崩刃;是半精加工应用的理想选择。
-
整体硬质合金球头立铣刀:兼具硬度和耐磨性;适用于高速、精密加工钢、淬硬钢和高温合金。
高精度数控加工刀具选择指南
根据材质选择
-
铝:2 刃或金刚石涂层刀具
-
钢:PVD涂层整体硬质合金
-
硬化钢/高硬度合金:CVD涂层或高性能硬质合金
根据加工场景选择
-
浅腔和规则曲线:4 刃球头立铣刀
-
深腔和精细细节:长颈或锥形球头立铣刀
-
抗崩刃性:圆角球头立铣刀
与切割策略相结合
-
使用优化的刀具路径,例如 Z 级精加工和顺铣
-
通过控制速度、进给、深度和涂层选择来延长刀具寿命
选择合适的球头立铣刀需要考虑材料、几何形状、表面处理要求以及刀具寿命管理。硬质合金、涂层和长悬伸球头立铣刀的均衡组合可以提高生产效率,同时降低成本。

询价
为了帮助客户快速获得合适的球头铣刀解决方案,SAMHO提供专业的询价服务。您只需提交详细的需求,即可获得准确的建议和报价,从而提高加工效率并降低生产成本。
RFQ提交的关键信息:
-
加工材料:铝、不锈钢、硬化钢、钛或复合材料(推荐涂层和基材)。
-
刀具类型:2 刃、4 刃、锥形、长距、半径或整体硬质合金球头立铣刀。
-
工具规格:直径、槽长、总长度、颈部尺寸。
-
加工要求:高精度 3D 表面、粗加工/精加工模具型腔、表面光洁度 (Ra) 或刀具寿命目标。
-
应用场景:模具制造、航空航天、汽车、医疗器械。
-
其他要求:涂层偏好、刀架接口、交货周期、批量大小。






