


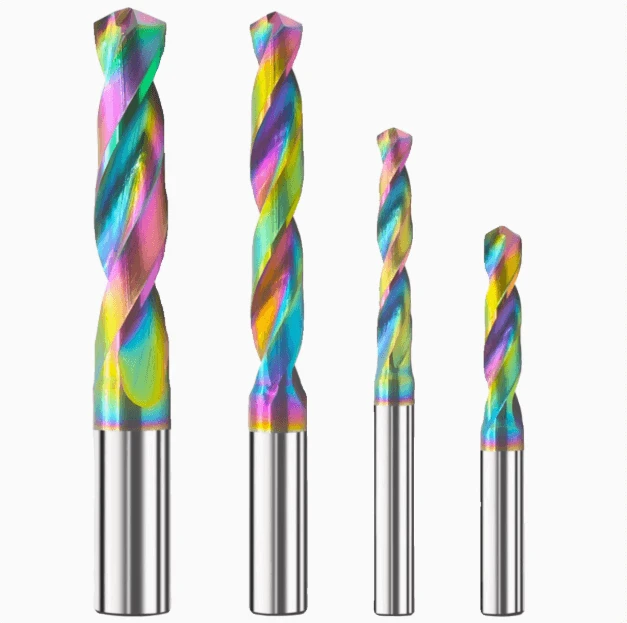
在铝加工领域,从使用手持钻进行简单钻孔的DIY爱好者,到在高速机床上进行批量钻孔的数控工程师,选择优质的铝钻头对于确保质量和效率至关重要。由于铝合金硬度低、延展性高、易粘刃等特性,通用钻头在钻孔过程中经常会出现排屑不良、孔壁粗糙甚至刀具性能下降等问题。
因此,学习如何选择专用铝钻头是2025年机械和制造商的首要任务。本文探讨了钻头的材料选择、钻尖几何形状和涂层类型,并深入比较了不同品牌和型号。我们将帮助您找到真正适合数控铝加工的钻头,或找到高效、最佳的铝钻孔钻头。根据实际使用情况,我们将为各种应用推荐最佳的铝钻头——无论您是业余爱好者还是工业制造商,都能获得专业、实用的购买建议。
为什么选择专用铝钻头至关重要
尽管铝比钢软,但其高延展性和钻孔过程中的粘附性会导致排屑不良、刀具磨损加剧,并影响孔的精度和表面光洁度。正因如此,专用的铝钻头至关重要——它能显著提高切削平滑度,延长刀具使用寿命,并提供卓越的孔壁质量。
铝的切削特性
铝合金硬度低,但在加工过程中粘附性强。随着钻孔热量的积聚,切屑容易粘连在切削刃上,形成积屑瘤 (BUE),导致切削刃钝化并降低钻孔质量。虽然铝的导热性可能有利,但设计不当的钻头往往会导致过热、切屑堵塞和孔壁粗糙。
因此,加工铝材需要具有出色排屑性能、低摩擦力和光滑表面光洁度的钻头。在高速数控机床以及电子、航空航天等精密领域,使用专门设计的铝材钻头尤为重要。
铝钻头和通用钻头的区别
铝钻头通过优化设计与通用钻头区别开来:
-
沟槽几何形状:更宽、更深的沟槽有利于排屑并减少堵塞——这是持续钻孔性能的重要特征。
-
尖端几何形状:135°分裂尖端或更尖锐的尖端可确保更快的穿透速度、更精确的定位和更小的推力,从而提高效率。
-
涂层选择:优质铝钻头通常使用 ZrN、TiB₂ 等不粘涂层,而不是典型的 TiN 涂层,或者采用未涂层抛光工艺,以最大限度地减少摩擦和热量积聚。
简而言之,如果您想要提高效率、延长刀具寿命并提高孔壁质量,那么用于钻铝的最佳钻头要比普通钻头好得多。
铝加工常用钻头类型比较
选择最适合铝材加工的钻头,需要了解不同材料的优势和应用。从薄板加工到高速、大批量生产,钻头主要分为高速钢 (HSS)、钴合金、硬质合金和涂层钻头。下文将对这些钻头进行比较,以帮助您根据自身需求选择合适的钻头。
高速钢钻头——入门级选择
HSS 钻头价格实惠,适应性强,是低速轻载钻孔的首选,尤其适合手持式钻头。它们相当锋利,适用于 6061 等较软的合金。然而,它们缺乏持续或高速作业所需的耐磨性和耐热性。对于偶尔的 DIY 工作或基本项目,HSS 铝钻头非常划算。
适用用户:家庭爱好者、小型维修、非精密作业。
钴合金钻头——中等性能
钴合金钻头(例如 M35、M42)采用钴强化高速钢制成,具有更高的硬度和抗红硬性/热硬性。它们是中等强度铝合金(例如 7000 系列)或含铜合金的理想选择。这些钻头通常包含在最佳铝钻头推荐中,在耐用性和成本之间实现了可靠的平衡,适用于中等产量和精度要求的应用。
适用用户:中小型企业、维修店、技术爱好者。
硬质合金钻头——高效数控加工
对于追求高速、高精度和大批量生产(尤其是在数控机床上)的用户来说,硬质合金钻头是首选。它们拥有卓越的硬度和耐热性,在加工航空级铝材、压铸件和结构件方面表现出色。这些钻头采用精细打磨的刃口和优化的排屑槽,可最大程度地减少切屑堆积,并最大程度地提高孔的表面光洁度,被公认为工业环境中铝材钻孔的首选钻头。
适用用户:精密数控加工车间、批量生产厂家。
涂层钻头 – TiN 与非涂层抛光选项
尽管铝硬度低,但其在试验台上的高发热量和高粘性意味着涂层至关重要。传统的 TiN 涂层会增加摩擦力,降低切屑保持力。相反,独立的抛光钻头或带有 ZrN 或 TiB₂ 等低摩擦涂层的钻头在铝加工方面效果更佳,尤其是在高速 CNC 环境中,铝钻的最佳钻头性能取决于切屑控制和热管理。
适用用户:需要高表面光洁度和性能一致性的用户。
如何选择最合适的铝钻头
由于可供选择的钻头种类繁多,找到最适合您条件的铝材钻孔钻头取决于四个关键因素:机械、合金类型、几何形状和冷却策略。
根据设备选择:手钻、钻床、数控机床
-
手钻/便携式工具:选择高速钢或钴合金钻头,兼具多功能性和耐用性。非常适合使用手持工具进行轻型作业。
-
钻床/台式设备:135°分尖钻头可改善对准性和稳定性——非常适合中等批量、精确的孔钻削。
-
CNC加工中心:选择专为快速、连续加工铝结构件和电子零件而设计的高螺旋槽硬质合金刀具。
匹配合金:6061 vs. 7075 vs. 压铸
-
6061 / 5052:软到中等硬度的合金可以用涂层钴钻头或标准高速钢钻头有效钻孔。
-
7075 / 2024:这些硬质合金在航空航天和汽车行业需要具有高耐热性的硬质合金刀具。
-
压铸/再生铝:使用锋利、深槽的钻头,并配合润滑剂,以应对杂质和不同的硬度区域。
点几何形状和凹槽建议
几何形状对于性能和寿命至关重要:
-
135° 分体式钻尖:提高精度并防止跑偏——被广泛认为是铝材钻孔设计中最好的钻头之一。
-
宽而高螺旋槽:减少切屑堵塞和发热,对于粘性合金尤其重要。
-
锋利、光滑的边缘:降低摩擦力,提高孔的质量——对于高速钻孔至关重要。
干钻与润滑——冷却技巧
-
干式钻孔:适用于低速、短暂的任务或对环境要求较高的环境——但如果不选择合适的钻头,则会增加切屑粘连和孔洞粗糙的风险。
-
MQL 或切削油:显著降低摩擦,抑制切屑粘附,提高使用寿命——强烈推荐用于 CNC 应用。
根据您的具体机器和加工时间,选择适用于干式或润滑式加工的铝制钻头。
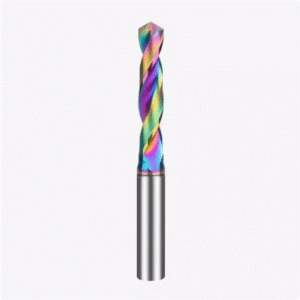
2025年热门铝钻头品牌及型号推荐
当涉及到钻取铝合金等有色金属时,选择专用的铝合金钻头m 对于提高孔质量、减少切屑粘附和延长刀具寿命至关重要。无论您是DIY爱好者还是专业的CNC机械师,2025年市场上都有众多高性能铝钻头型号。本节按用途类型、性能和价值重点介绍最受好评的选项,以帮助您找到最适合您需求的铝钻头。最适合 DIY 用户的铝钻头(例如 Bosch、DEWALT)
对于业余爱好者和家庭用户来说,易用性和与手钻的兼容性是关键因素。强烈推荐价格实惠、在薄铝板或铝管上表现良好的铝钻头。2025 年的热门选择包括:
-
博世铝制钻头系列——专为软金属设计,采用抛光排屑槽,可更好地排出切屑。
-
DEWALT 多功能钻头套装——非常适合一般轻型作业,具有不错的锋利度和耐用性。
这些选项经常被亚马逊和家得宝评为“轻质金属钻孔效率”和“成本效益”的首选。它们非常适合家具项目、DIY支架和铝管制造。
工业用户的首选(例如 Harvey Tool、Guhring、YG-1、SAMHO TOOL)
对于工业 CNC 环境而言,精度、稳定性和较长的刀具寿命至关重要。钻孔 6061 或 7075 等铝合金材质的专业用户应考虑:
-
Harvey Tool提供公差极小的微直径铝钻头,是航空航天或汽车应用的理想选择。
-
Guhring & YG-1 – 优化的螺旋槽几何形状和未涂层的抛光硬质合金钻头在高速加工中表现出色。
-
SAMHO TOOL——以经济高效的HRC55+硬质合金钻头而闻名,具有出色的排屑性能,适用于连续生产。
这些工业级铝制钻头通常支持 3×D 至 5×D 的深度比,许多钻头还具有高级功能,例如分尖钻尖或高螺旋角钻尖。
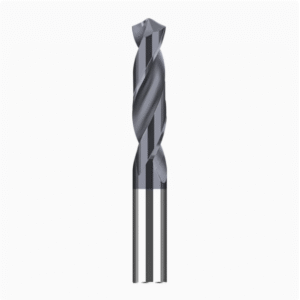
选择合适的钻头使铝钻孔更容易
铝重量轻、延展性好且易于加工,但其柔软性以及易产生积屑瘤 (BUE) 的特性,使得选择合适的铝用钻头尤为重要。选择合适的钻头可以减少停机时间、提高表面光洁度并保护您的刀具。
-
DIY 用户应优先考虑高速钢或钴合金钻头,因为这样更方便、更划算。
-
注重精度的用户可以从钴合金或抛光硬质合金钻头中受益。
-
高速数控加工环境需要具有宽切槽和分尖几何形状的高级硬质合金刀具,特别是对于像 7075 这样的硬质铝材而言。
不要忘记考虑工具的几何形状:135°分裂点尖端、抛光宽槽和适当的润滑(切削油与干钻)都发挥着至关重要的作用。
按照 2025 年的标准,最好的铝钻头将结合几何形状、涂层和材料科学,以在各种项目中实现更快、更清洁、更稳定的结果。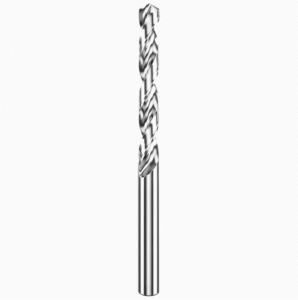
铝钻头使用问题
普通钻头可以用于铝吗?
从技术上讲是可以的,但不建议使用。普通高速钢钻头可能会导致切屑堵塞、过热以及表面光洁度不佳。专用铝钻头因其优化的槽口和钻尖几何形状,可确保更佳性能。
为什么钻头在钻铝时容易堵塞或卡住?
铝的延展性会导致切屑粘附或积屑瘤的形成。这会影响表面光洁度并增加刀具磨损。解决方案是什么?使用表面抛光、槽宽或镀有氮化锆等涂层的钻头,以减少摩擦和热量。
铝钻头可以用于其他有色金属吗?
是的,它们可以加工铜、镁和黄铜等较软的有色金属,尤其是当这些材料的硬度和可加工性与铝相似时。然而,对于较硬或复合金属,可能需要使用专用钻头才能获得最佳效果。






