
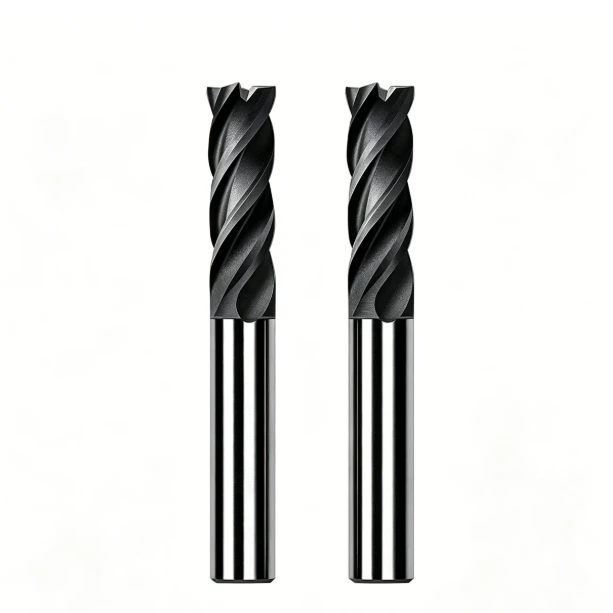
电火花加工石墨电极铣削指南:用于精密模具制造的完整石墨加工系统
在最近一个精密模具制造项目中,我们遇到了一个典型的工艺问题。粗加工后,电火花加工石墨电极的尺寸看起来尚可接受。然而,在精加工过程中,电极边缘出现崩刃,薄肋处的定位精度下降,石墨立铣刀的磨损率也急剧上升。这导致电火花加工效率低下,并造成了昂贵的电极返工成本。
电火花加工石墨电极铣削指南:用于精密模具制造的完整石墨加工系统阅读更多 »
在最近一个精密模具制造项目中,我们遇到了一个典型的工艺问题。粗加工后,电火花加工石墨电极的尺寸看起来尚可接受。然而,在精加工过程中,电极边缘出现崩刃,薄肋处的定位精度下降,石墨立铣刀的磨损率也急剧上升。这导致电火花加工效率低下,并造成了昂贵的电极返工成本。
电火花加工石墨电极铣削指南:用于精密模具制造的完整石墨加工系统阅读更多 »

对于许多数控加工车间而言,在石墨电极上实现一致的表面光洁度仍然是一个重大难题。即使使用相同的图纸、机床和进给量,刀具寿命和零件质量也可能出现剧烈波动。虽然金刚石涂层立铣刀在标准批次中能够提供稳定的精加工效果,但改用 PCD 刀具往往会在复杂的曲面上引入无法控制的微崩刃。这个问题
PCD涂层刀具与金刚石涂层刀具在石墨加工中的比较:石墨加工系统完整选型指南阅读更多 »

在一家电火花加工电极制造厂,我们发现了一个代价高昂的问题。加工高密度石墨批次时,刀具寿命和表面质量波动很大。尽管使用相同的机床、程序和操作人员,刀具磨损仍然难以预测。有些刀刃在两小时内就失效,而另一些刀刃则能完成整批加工。客户要求加工出的轮廓一致且无毛刺。
用于石墨加工的金刚石涂层立铣刀:石墨加工系统的核心刀具组件阅读更多 »
在为一家欧洲客户进行石墨电火花加工电极的试生产过程中,我们遇到了一个意想不到的瓶颈。问题不在于我们的五轴机床精度或预设的刀具路径,而在于一个隐藏的故障点:刀具寿命急剧且非线性下降,其特征是突然的刀刃崩裂和灾难性失效。性能波动极大。
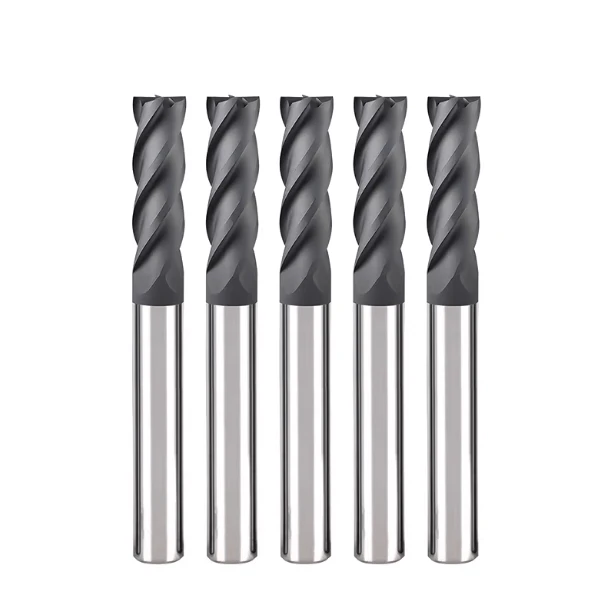
在加工用于电火花加工 (EDM) 的石墨电极时,操作人员很少会遇到机床精度方面的问题。相反,主要瓶颈在于高速铣削过程中刀具的不稳定性。石墨的高磨蚀性造就了一种独特的切削环境,对切削刃的完整性提出了严峻的考验。我们在一个为欧洲客户开展的项目中亲身经历了这一点。
石墨立铣刀完整指南:类型、应用、涂层和数控加工参数阅读更多 »

在我们长期为客户提供电火花加工电极和模具制造服务的过程中,我们经常遇到一个关键挑战。客户通常会提供高精度石墨电极的设计图纸,要求表面光洁度完美无瑕、零崩边以及严格的加工周期。然而,在实际的数控加工车间,真正的挑战不仅仅在于零件的成型,
SAMHO石墨加工系统:面向电火花加工和模具行业的高精度数控解决方案了解更多 »