

HRC65螺纹铣刀几何形状:如何为硬化钢选择合适的几何形状
最近,底特律一家冲压模具客户联系我们的工程团队,反映生产遇到了紧急瓶颈。他们使用高刚性五轴立式加工中心和热缩刀架,在硬度为 63–65 HRC 的 D2 工具钢上铣削 M6×1.0 盲孔螺纹。标准刀具在第一次走刀时就会崩刃,即使刀具最终完成了一个孔的加工,也会出现崩刃现象。
HRC65螺纹铣刀几何形状:如何为硬化钢选择合适的几何形状阅读更多 »
最近,底特律一家冲压模具客户联系我们的工程团队,反映生产遇到了紧急瓶颈。他们使用高刚性五轴立式加工中心和热缩刀架,在硬度为 63–65 HRC 的 D2 工具钢上铣削 M6×1.0 盲孔螺纹。标准刀具在第一次走刀时就会崩刃,即使刀具最终完成了一个孔的加工,也会出现崩刃现象。
HRC65螺纹铣刀几何形状:如何为硬化钢选择合适的几何形状阅读更多 »

我们最近在硬度接近HRC65的热处理S136模具钢上加工了M4内螺纹。核心挑战不仅在于切削轮廓,还在于如何在数千个零件上保持严格的螺距直径公差、干净的螺纹顶部形状和均匀的表面光洁度。最初的试加工在光学比较仪上看起来可以接受。然而,批量生产很快就出现了问题。

我们之前曾为一位客户解决过一项棘手的加工任务:在硬度为 HRC 60 的热处理模具钢上加工内螺纹。虽然螺纹轮廓是标准的,但小孔径、深螺纹啮合以及严格的批量公差都对加工难度提出了很高的要求。单件试加工进行得很顺利,但批量生产却导致了过早的侧面磨损和微崩刃,进而影响了节圆直径。

我们最近完成了一个螺纹加工项目,加工材料是硬度高于HRC 60的硬化钢。客户需要在小直径深孔内加工内螺纹。初始刀具并未立即失效,而是在几次加工循环后,螺纹尺寸逐渐偏移,出现轻微的刃口崩裂,表面质量也随之下降。客户最初怀疑是切削参数的问题。
适用于硬化钢的最佳螺纹铣刀:如何为 HRC60–65 钢选择合适的螺纹铣刀阅读更多 »

去年,我们车间承接了一个难度极高的模具钢项目,需要在硬度超过HRC60的材料上加工高精度内螺纹。客户最初采用单点螺纹加工。虽然最初几个零件通过了检验,但在大批量生产过程中,刀具磨损很快导致螺距直径波动和轮廓劣化。狭窄的深孔结构使得排屑困难,并且需要对标准螺纹进行微调。
一家模具制造厂来找我们,他们正在努力加工硬度为HRC 62的硬化工具钢上的深螺纹孔。他们使用的是传统的丝锥,但丝锥在加工后期模具板的深处断裂了。这一个断裂的丝锥就报废了一个昂贵的半成品,给他们造成了数千美元的人工和原材料损失。
我们曾经遇到过一个棘手的项目,客户需要在模具钢上加工多种尺寸的内螺纹。加工材料既包括标准预硬化钢坯,也包括硬度更高的工具钢。他们最初选择刀具时仅仅依据螺纹直径和标称螺距。但一旦切屑飞溅,刀具在硬度较高的工件上的寿命就急剧下降,并出现颤动。

最近,一位客户给我们带来了一个紧急项目,需要在经过热处理的模具钢上加工硬度超过HRC60的精密内螺纹。最初的测试零件顺利通过了检验,但随着生产规模的扩大,螺纹公差开始出现偏差。通止规的阻滞情况不稳定,螺纹顶部出现了细小的毛刺,切削刃也过早崩刃。客户怀疑是刀具质量问题,但……
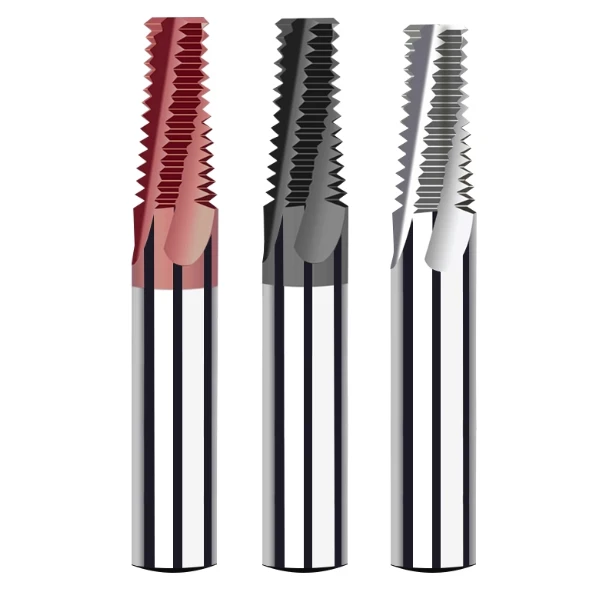
一家模具制造厂最近来找我们,说预硬化模具块里嵌着断裂的丝锥。虽然初期小批量生产时攻丝似乎很经济,但模具磨损很快,导致表面粗糙、螺距撕裂,最终造成模具彻底损坏。当丝锥断裂在昂贵的型腔内时,电火花加工往往是唯一的取出方法,这会增加生产成本。

最近一位客户给我们带来了一项难度极高的螺纹加工任务,工件是经过热处理的SKD11工具钢,硬度达到HRC62。普通丝锥几乎立即就出现崩刃和断裂,而通用硬质合金立铣刀则出现了严重的后刀面磨损,并留下了明显的颤纹。在高硬度加工中,这些故障会导致生产停滞,并迅速推高废品率。当工件硬度超过一定阈值时,就会出现问题。
HRC65螺纹铣削完整指南:如何铣削硬化钢的螺纹阅读更多 »