


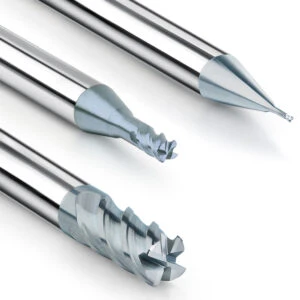
数控铣刀磨损是切削加工中最基本的问题之一。定义和理解刀具磨损有助于刀具制造商和用户延长刀具寿命。如今的刀具涂层技术为进一步延长刀具寿命并显著提高生产效率提供了有效途径。
数控机床磨损机理
热量和摩擦是金属切削过程中产生的能量形式。高表面负荷以及切屑沿刀具前刀面高速滑动产生的热量和摩擦,使刀具处于极其严峻的加工环境中。
切削力的大小往往会根据不同的加工条件(例如工件材料中存在硬质成分或断续切削)而波动。因此,为了在高切削温度下保持强度,刀具必须具备一些基本特性,包括优异的韧性、耐磨性和高硬度。
虽然刀具/工件界面处的切削温度是决定几乎所有刀具材料磨损率的关键因素,但确定计算切削温度所需的参数值却非常困难。不过,切削试验测量的结果可以为一些经验方法奠定基础。
一般认为,切削产生的能量会转化为热量,其中80%的热量会被切屑带走(这一比例取决于多种因素,尤其是切削速度)。剩余约20%的热量会传递给刀具。即使切削中等硬度的钢材,刀具温度也可能超过550°C,这是高速钢在不降低其硬度的情况下所能承受的最高温度。使用聚晶立方氮化硼 (PCBN) 刀具切削淬硬钢时,刀具和切屑的温度通常会超过1000°C。
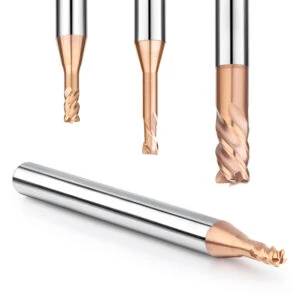
切削刀具磨损和刀具寿命
刀具磨损通常包括以下几种类型:后刀面磨损;划痕磨损;月牙洼磨损;切削刃变钝;切削刃崩刃;切削刃裂纹;灾难性失效。
刀具寿命没有普遍接受的定义,通常取决于不同的工件和刀具材料,以及不同的切削工艺。定量分析刀具寿命终点的一种方法是设定一个可接受的最大后刀面磨损极限(用VB或VBmax表示)。刀具寿命可以用泰勒预期刀具寿命公式表示,即
肌钙蛋白=C
这个公式更常见的形式是
VcTn×Dxfy=C
其中Vc为切削速度;T为刀具寿命;D为切削深度;f为进给速度;x和y由实验确定;n和C是根据实验或已发表的技术资料确定的常数,它们代表刀具材料、工件和进给速度的特性。
持续开发最佳刀具基体、涂层和切削刃制备技术,对于限制刀具磨损和抵抗高温切削至关重要。这些因素,加上可转位刀片上采用的断屑槽和刀尖圆弧半径,决定了每种刀具对不同工件和切削工序的适用性。所有这些因素的最佳组合可以延长刀具寿命,并使切削工序更加经济可靠。

更换工具底座
通过在1-5µm范围内改变碳化钨的颗粒尺寸,刀具制造商可以改变硬质合金刀具的基体性能。基体材料的颗粒尺寸对切削性能和刀具寿命起着重要作用。颗粒尺寸越小,刀具的耐磨性越好。相反,颗粒尺寸越大,刀具的强度和韧性就越高。细晶粒基体主要用于加工航空级材料(例如钛合金、因科乃尔合金和其他高温合金)的刀片。
此外,通过将硬质合金刀具材料的钴含量提高6%-12%,可以获得更好的韧性。因此,可以根据特定切削工艺的要求调整钴含量,无论该要求是韧性还是耐磨性。
通过在靠近外表面处形成富钴层,或在硬质合金材料中选择性添加其他合金元素(例如钛、钽、钒、铌等),也可以增强刀具基体的性能。富钴层可以显著提高切削刃强度,从而改善粗加工和断续切削刀具的性能。
此外,在选择与工件材料和加工方法相匹配的刀具基体时,还要考虑其他五种基体特性——断裂韧性、横向断裂强度、抗压强度、硬度和抗热震性。例如,如果硬质合金刀具沿切削刃出现崩刃,则应使用断裂韧性更高的基体材料。如果刀具切削刃直接失效或损坏,可能的解决方案是使用横向断裂强度或抗压强度更高的基体材料。对于切削温度较高的加工场合(如干切削),通常应优先考虑硬度更高的刀具材料。在可以观察到刀具热裂纹的加工场合(铣削中最常见),建议使用抗热震性更好的刀具材料。
优化和改进刀具基体材料可以提高刀具的切削性能。例如,伊斯卡用于加工钢件的Sumo Tec刀片牌号的基体材料具有更佳的抗塑性变形能力,可以降低硬脆刀片涂层中出现微裂纹的可能性。通过对Sumo Tec刀片进行二次加工,可以降低其涂层的表面粗糙度和微裂纹,从而减少刀片表面的切削热以及由此产生的塑性变形和微裂纹。此外,用于加工铸铁的新型刀片基体具有更佳的耐热性,可以实现更高的切削速度。

选择正确的涂层
涂层也有助于提高刀具的切削性能。目前的涂层技术包括:
- 氮化钛 (TiN) 涂层:这是一种通用的 PVD 和 CVD 涂层,可以提高工具的硬度和氧化温度。
- 碳氮化钛(TiCN)涂层:通过在 TiN 中添加碳元素,提高了涂层的硬度和表面光洁度。
- 氮化钛铝 (TiAlN) 和氮化钛铝 (AlTiN) 涂层:氧化铝 (Al2O3) 涂层与这些涂层的复合应用可提高高温切削工艺的刀具寿命。氧化铝涂层特别适用于干切削和近干切削。AlTiN 涂层的铝含量更高,因此比钛含量更高的 TiAlN 涂层具有更高的表面硬度。AlTiN 涂层通常用于高速切削。
- 氮化铬 (CrN) 涂层:该涂层具有更好的抗粘连性能,是消除积屑瘤的首选解决方案。
- 金刚石涂层:金刚石涂层可显著提高有色金属加工刀具的切削性能,非常适合加工石墨、金属基复合材料、高硅铝合金等高磨蚀性材料。然而,金刚石涂层不适合加工钢件,因为其与钢发生化学反应会破坏涂层与基体之间的结合力。
近年来,PVD涂层刀具的市场份额不断扩大,其价格与CVD涂层刀具相当。CVD涂层的厚度通常为5-15µm,而PVD涂层的厚度约为2-6µm。当应用于刀具基体时,CVD涂层会产生不良的拉应力;而PVD涂层则会在基体上产生有益的压应力。较厚的CVD涂层通常会显著降低刀具切削刃的强度。因此,CVD涂层不适用于需要非常锋利切削刃的刀具。
涂层工艺中采用新型合金元素,可以提高涂层的结合力和涂敷性能。

切削刃准备
在许多情况下,刀片的切削刃准备(或刃口钝化)成为了决定加工过程成败的分水岭。钝化工艺参数需要根据具体的加工要求来确定。例如,用于钢件高速精加工的刀片的刃口钝化要求与用于粗加工的刀片的刃口钝化要求不同。刃口钝化几乎可以应用于加工所有类型碳钢或合金钢的刀片,但其应用在一定程度上局限于加工不锈钢和特殊合金的刀片。钝化量可以小到0.007mm,也可以大到0.05mm。为了在严酷的加工条件下增强切削刃,刃口钝化还可以形成微小的T型肋条带。
一般来说,用于连续车削和铣削大多数钢件和铸铁的刀片需要进行大量的刃口钝化。钝化程度取决于硬质合金牌号和涂层类型(CVD或PCD涂层)。对于用于重度断续切削的刀片,重度刃口钝化或T型肋条加工已成为先决条件。根据涂层类型的不同,钝化程度可能接近0.05毫米。
相比之下,由于加工不锈钢和高温合金的刀片容易产生积屑瘤,因此要求切削刃保持锋利,并且只能进行轻微钝化(少至0.01毫米),甚至可以定制更少量的钝化。同样,加工铝合金的刀片也需要锋利的切削刃。螺旋切削刃可以承受更大的切削负荷,实现更高的金属去除率,并减少应力。螺旋切削刃的另一个优点是,由于作用在刀具上的切削压力和切削热较小,可以延长刀具寿命。






