


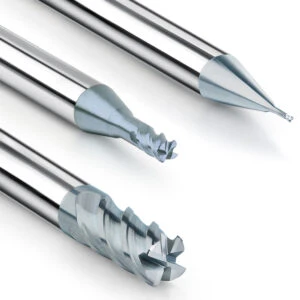
立铣刀是铣削加工中不可或缺的锋利刀具,在金属加工领域发挥着至关重要的作用。它们是用于铣削的旋转刀具,带有一个或多个刀齿。在加工过程中,每个刀齿依次、间歇地切除工件的多余部分。铣刀主要用于在铣床上加工平面、台阶、沟槽、成形表面以及切割工件。在铣床加工中,它们扮演着主导角色,谱写了金属加工的精彩篇章。
立铣刀按材质分类
白口钢立铣刀,又称高速钢铣刀,是由高速钢(HSS)制成的铣刀。高速钢是一种合金钢,含有钨、铬、钒、钼等元素,具有高硬度、高热硬度和高韧性,能够承受高速切削。白口钢立铣刀的硬度相对较低。
高速钢刀具价格便宜,韧性好,但强度不高,容易折断,耐磨性和热硬度也比较差。高速钢铣刀的热硬度在600度左右。用白钢铣刀铣削较硬的材料时,如果冷却液不到位,很容易烧伤刀具。这也是热硬度不高的原因之一。
硬质合金立铣刀,又称钨钢铣刀,以其超高的硬度而闻名。其维氏硬度可达HV10000甚至更高,仅次于金刚石。即使在高温环境下,它也能保持优异的硬度和耐磨性。在500摄氏度时,其硬度基本保持不变;在1000摄氏度时,其硬度依然极高。
它具有良好的热硬性、耐磨性、良好的强度和韧性、耐热、耐腐蚀等一系列优异性能,可以轻松切割各种硬度的钢、不锈钢、铸铁等材料,如同一把锋利的剑,毫不费力地斩断金属的硬度。
陶瓷立铣刀,又称氧化物铣刀,具有极高的硬度和耐热性,最高可达1200摄氏度。虽然其抗压强度高,但由于脆性较大,强度并不高,因此切削量不宜过大。所以,陶瓷铣刀更适用于精加工或其他高耐磨性非金属加工产品。
超硬材料立铣刀,又称氧化铣刀,具有极高的硬度和耐热性,可达1200摄氏度。虽然其抗压强度高,但由于脆性较大,强度并不高,因此切削量不宜过大。所以,超硬材料立铣刀更适用于精加工或其他高耐磨性非金属加工产品。
这种刀具装夹在夹具中,可以切削硬度在30度左右的模具钢、铸铁、不锈钢等,被形容为“削铁如泥”。此外,超硬材料铣刀韧性高,不易磨损,加工效率也比普通立铣刀更高。虽然其强度不如其他材料,但在加工高硬度材料时表现优异。
根据刀片制造方法
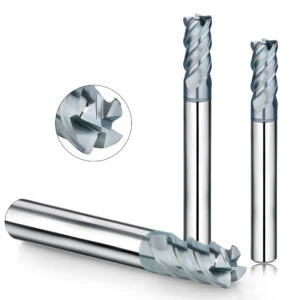
磨削刀片,这种刀片具有更高的尺寸精度,因此在铣削过程中定位精度更高,可以获得更好的加工精度和表面粗糙度。具有大前角的磨削刀片可用于铣削粘性材料,例如不锈钢。
磨削刀片的设计考虑了切削加工的多种因素。首先,锋利的刀片通过剪切作用减少了刀片与工件材料之间的摩擦。这有助于降低切削力,提高切削效率,并延长刀片的使用寿命。其次,切屑可以快速离开刀片前端,避免切削过程中的堵塞和卡刀。
冲压刀片在粗加工中是一种经济实惠的选择。虽然冲压刀片的尺寸精度和刃口锋利度不如磨削刀片,但其刃口强度却非常出色。这使得冲压刀片在承受较大切削深度和进给速度时具有很强的抗冲击性。
冲压刀片制造成本较低,是粗加工任务的理想选择,尤其适用于加工不太复杂的工件。虽然冲压刀片不适用于要求高精度的加工,但在需要高切削力和高耐用性的加工中,它仍然是可靠的选择。
组合刀片是一种用于优化铣削工艺的智能刀具配置。其设计理念是将冲压刀片与磨削刮刀刀片相结合,以实现更高效、更精确的加工。
压制刀片安装在大多数铣刀的刀片座中。这类刀片通常制造成本较低,适用于粗加工任务。虽然其尺寸精度和刃口锋利度相对较差,但在较大的切削深度和进给下仍能表现出色。
磨削刮刀刀片采用组合刀片配置。这些刀片专门用于去除粗加工刀痕,并提升工件的表面光洁度。刮刀刀片的设计注重刀刃强度,以在刮削过程中保持稳定性。
按立铣刀槽
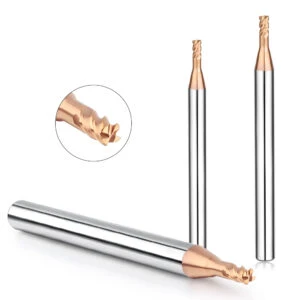
在选择立铣刀时,刃距的大小将决定同时参与切削的切削刃的数量,影响切削的平稳性和对机床切削率的要求。
粗齿铣刀,又称纵切铣刀,是一种用于铣削加工的切削刀具。它具有多个锯齿状切削刃,可以将切屑破碎成更小、更易于处理的碎片。这类铣刀适用于快速去除大量材料的粗加工。虽然它们去除材料效率很高,但加工后的表面光洁度通常较差,需要进行后续精加工。
粗齿铣刀主要用于加工铝合金、钢材等材料,适用于车削、铣削和钻孔等工序。在木工行业中,粗齿铣刀用于切削木材、胶合板和纤维板。粗齿铣刀也适用于塑料加工,例如去除塑料部件上多余的材料。在制作模具和模型时,粗齿铣刀用于快速去除模具材料,以便进行后续的精细加工。
密齿铣刀是一种切削齿数量众多且排列紧密的刀具。它适用于快速去除大量材料的粗铣加工。由于切削齿间距很小,它可以高效地从工件上去除大块材料,尤其适用于加工薄壁材料。其单齿切削负荷较小,有助于避免刀具变形或损坏。然而,由于齿数众多,密齿铣刀的单齿切削量较小,容易磨损,导致刀具寿命较短。它在切削过程中需要克服较大的切削力,对机床和刀具的要求较高。
按立铣刀槽类型
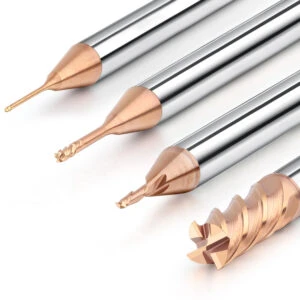
平铣刀,又称立铣刀、光铣刀、锣铣刀、紫铣刀,通常用于加工平面、侧面、沟槽和垂直台阶面。铣刀的刃数越多,加工效果越好。这种刀具在机械加工中发挥着重要作用,能够实现高精度切削和表面处理。其刀片设计使其适用于加工各种材料,包括金属、塑料和木材。
平底铣刀的排屑槽通常呈直线排列,刃数取决于加工要求。精加工时,刃数较多的铣刀可以更精细地切削工件表面,提高加工质量。半精加工和粗加工时,刃数较少的铣刀材料去除速度更快。
粗加工刀具,又称波纹刀,用于工件表面的粗加工。根据波纹刀齿形的不同,可将其分为粗齿、中齿和细齿。不同的齿形对应不同的加工参数。一般来说,这类铣刀切削量较大,因此是工件粗加工的首选刀具。
粗铣刀适用于快速去除工件表面的大量材料。它可用于加工金属工件,例如铝、钢、铜和其他软材料。它用于切割槽和凹槽,例如在零件上创建缺口或凹槽。
球头立铣刀,因其刀片形状为球形,故又称球头铣刀、计算机球头铣刀或R型铣刀。它常用于各种曲面和弧形槽的半精加工和精加工。
球头铣刀的排屑槽设计使其适用于复杂的曲面加工,例如零件上的弧形边缘、凹凸不平的表面以及各种圆弧形状。它广泛应用于模具制造、航空航天、汽车制造等工程领域。在半精加工阶段,球头铣刀可以快速去除材料,同时仍能保持较高的表面质量。在精加工阶段,它可以精细地切削工件表面,以实现更高的精度和光洁度。
圆头立铣刀,又称牛鼻立铣刀或圆角立铣刀,主要用于加工直角台阶面或R角槽,主要用于半精加工和精加工。
当需要在直角台阶面上加工带R角的刃口时,圆鼻铣刀是理想的选择。它可以去除不必要的材料,同时保持较高的表面质量。在半精加工阶段,圆鼻铣刀可以快速去除材料,同时仍能保持较高的表面质量。在精加工阶段,它可以细致地切削工件表面,以实现更高的精度和光洁度。
铜铝铣刀,是一种专为加工铜铝材料而设计的切削刀具。其设计充分考虑了这些材料的特性,以在加工过程中获得最佳效果。
铜铝铣刀具有大前角、大后角的特点,并且优化了刀齿角度,使其在切削时更加锋利,能够有效地切削铜铝。同时,大螺旋刀齿设计有利于排屑,确保加工过程中刀具不会堵塞。铜铝铣刀在铜铝加工中表现出色,是工程师和制造商的首选。无论是制造零件还是进行整体加工,铜铝铣刀都能提供高效精准的切削效果。
T型槽铣刀可分为锥柄T型槽铣刀和直柄T型槽铣刀。根据材质,又分为整体式和焊接式两种。从性价比来看,焊接合金(镶嵌合金)更经济实惠。但如果加工要求和精度要求较高,则建议使用整体式硬质合金铣刀。
主要用于加工各种机械工作台或其他结构上的T型槽。是加工T型槽的专用刀具,可加工硬度高、难切削的材料。铣削直槽后,可一次性铣削出所需精度的T型槽。铣刀端刃具有合适的切削角,刀齿采用螺旋齿和错齿设计,切削平稳,切削力小。
倒角铣刀,又称倒角装置,应用范围广泛。它不仅适用于普通加工零件的倒角,也适用于精密及复杂倒角零件的倒角和去毛刺。根据刀刃数量,倒角铣刀可分为单刃倒角铣刀、三刃倒角铣刀和圆孔倒角铣刀。
圆孔倒角铣刀功能可使孔边缘无任何毛刺,平孔,异形孔。经测试,加工铝合金工件达到十万孔以上高标准孔加工功能。精度高,角度精准。孔表面光滑亮丽,无凹陷和顿挫。加工不锈钢、铁皮、铜片等薄板、铝合金工件、塑料配件,尤其加工铝合金工件效果更佳。根据角度可分为100,000度、60度、90度倒角铣刀。
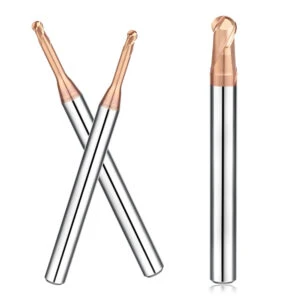
内圆R铣刀,又称凹弧立铣刀或反向R球铣刀,是一种专用于铣削凸R形曲面的专用铣刀。内圆R铣刀通常适用于铝合金、铜、铁等材料的内角倒角。内圆R铣刀加工具有表面光洁度高、无毛刺的特点,是模具和原型制作中常用的数控铣刀。
内R铣刀可一次性完成精密内R倒角成型,加工效率高,不粘屑,使用方便。独特设计,不断刀,排屑好,无毛刺,光洁度好。
沉头铣刀,也称沉头铣刀,是一种具有凹形圆柱切削刃的铣刀,用于在金属、塑料和其他材料上加工沟槽、平面和曲面。沉头铣刀的切削刃位于刀体底部,因此可以垂直于材料表面进行切削。这使得沉头铣刀非常适合加工平底沟槽、孔和其他需要垂直切削的形状。
沉头铣刀具有凹形圆柱形切削刃,可以垂直于材料表面切削,非常适合加工平底槽、孔和其他需要垂直切削的形状。它可以加工出高精度的表面,非常适合加工需要高精度配合的零件,例如内六角螺钉、模具顶出器和模具喷嘴。
倒角铣刀,又称沉头铣刀或锥度铣刀,是一种具有凹形圆柱切削刃的铣刀,用于在金属、塑料和其他材料上加工沟槽、平面和曲面。倒角铣刀的切削刃位于刀体底部,因此可以垂直于材料表面进行切削。这使得倒角铣刀非常适合加工平底沟槽、孔和其他需要垂直切削的形状。
斜角刀主要用于普通刃口加工、模具拔模余量加工和凹窝部分加工之后的锥面加工。加工模具拔模余量时,可以使用斜角刀加工模具拔模余量。拔模余量是模具与工件之间预留的间隙,以防止脱模时模具与工件碰撞而损坏。斜角刀可以加工精确的拔模余量,确保模具能够顺利地拉出工件。它可以用来加工零件表面的凹窝部分。凹窝部分是零件的重要组成部分,用于安装其他零件或满足零件特殊的功能要求。
燕尾铣刀用于在金属、塑料和其他材料上加工凹槽、平面和曲面。燕尾铣刀的切削刃位于刀体底部,因此可以垂直于材料表面进行切削。这使得燕尾铣刀非常适合加工平底凹槽、孔和其他需要垂直切削的形状。
选择铣刀时,应考虑加工材料、加工形状、加工精度和加工效率。了解不同铣刀的功能对加工不同材料有很大帮助。铣刀是铣削加工中常用的刀具,种类繁多,功能各异。选择合适的铣刀可以提高加工效率、加工精度和表面光洁度,还可以延长刀具的使用寿命。






