


在航空发动机制造业中,材料性能不断提高,针对难加工材料(高温合金)的数控加工技术成为业内普遍关注的问题。陶瓷刀具材料具有硬度高、耐磨耐热性好、化学稳定性优异、不易与金属粘结等特点,已成为高温合金高速切削的主要刀具材料之一。而且,陶瓷刀具的最佳切削速度比硬质合金刀具高8~10倍,可大幅提高切削效率。目前,新型陶瓷刀具不断涌现,陶瓷刀具将占全球机械加工刀具的15%~20%,它的发展可能会引起切削加工领域的又一次革命。
硬质合金刀具在加工高温材料时的缺点
高温合金(主要为镍基或钴基合金)在高温下具有优异的稳定性和抗蠕变性能。GH4169室温下硬度较高(可达HRC35-47),且韧性良好。但与普通钢件相比,其机械加工性能较差,切削过程能耗较大。
近十年来,硬质合金刀具在加工钛基、镍基和钴基高温合金方面的应用已得到广泛普及。硬质合金材料在600℃以下的工作温度下具有高硬度和高韧性,使其成为切削高温合金和钛合金的理想刀具。然而,硬质合金刀具存在一个致命的弱点:其熔点约为1200℃。当切削区温度高于800℃时,刀片的强度和硬度会显著下降,磨损也会加剧,甚至难以完成正常的切削加工。
因此,在使用硬质合金刀具切削高温合金材料时,为了避免切削区温度过高,线速度只能保持在40m/min左右。对于加工余量较大的零件,由于切削速度慢,金属去除率很低,加工时间很长,大大增加了生产成本。这使现代数控机床的潜力远未得到充分利用。随着新型发动机性能的不断提高和新材料的出现,硬质合金刀具已经难以适应。因此,寻找更理想的切削刀具已成为当务之急。
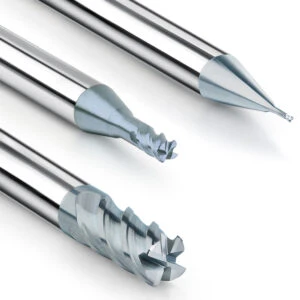
陶瓷刀具加工高温材料的优势
早在20年前,发达国家的航空发动机公司(如美国GE、英国劳斯莱斯等)就开始使用陶瓷刀具加工高温合金材料。陶瓷材料最大的特点是熔点高(在2000℃以上),在1200℃时硬度也不会下降太多,是替代硬质合金刀具实现高速切削的理想材料。然而,在我国,由于种种原因,该类刀具的使用尚未得到广泛推广。
切削加工中的切屑形成是典型的大变形过程,涉及材料非线性、几何非线性和边界非线性,在高速切削过程中还涉及热耦合问题。
著名切削专家Piisnen和Merchant早在1945年提出的切屑形成机理中就指出,在剪切力(切削力)作用下,靠近剪切面的晶界开始撕裂变形,与基体分离形成切屑,并产生大量的切削热,实际上约80%的切削热都是由此产生的。
利用陶瓷刀具实现高速切削的核心是充分利用陶瓷材料的耐高温特性。提高切削速度会使切削热不断积累,切削区温度升高,切屑变软,切削变得非常容易。虽然陶瓷材料的韧性和耐磨性与硬质合金材料相差很大,但其高温稳定性是硬质合金刀具远远无法比拟的。因此,提高线速度是提高切削区温度最有效的方法。理论上,陶瓷刀具的切削速度和金属去除率应是硬质合金刀具的5至10倍,甚至更高。
刀具厂商在宣传时只提出陶瓷刀具适合加工HRC55以上材料,对于低于HRC55的材料尚无相应报道。本文谈谈我自己在加工HRC55以下材料方面的体会。
由于长期使用硬质合金刀具,操作人员已经习惯了低速切削,而这种适合硬质合金的加工方式恰恰是陶瓷刀具加工中最大的禁忌。在使用陶瓷刀具时,出于安全考虑,操作人员总是不敢提高转速,甚至希望在普通车床上使用陶瓷刀具。过去使用陶瓷刀具时遇到的问题,大多是由于切削速度不够造成的。

陶瓷刀具加工注意事项
速度是刀片寿命的关键。我们必须转变观念,大胆提高切削速度。确保切削过程中产生足够的切削热是提高刀具寿命的关键。但是,切削速度并非越高越好。如果切削温度过高,过多的切削热无法带走,残留在基体中,导致零件温度升高,零件因热应力而变形。此外,在试验中我们发现,一旦速度超过一定限度,刀片就会磨损得非常快。
陶瓷材料的耐磨性不如硬质合金。如果以相同的切削深度进行多次切削,刀片与零件的接触点必然会出现垂直于刀刃的沟槽磨损。因此,需要不断变换刀片与工件的接触点。这种方法对延长刀片的使用寿命非常有效。
与硬质合金相比,陶瓷材料仍然相对较脆。因此,在切削过程中应坚决消除振动。这要求机床功率充足,主轴旋转平稳,进给均匀,切削路线为“推削”。不要尝试在普通机床上使用陶瓷刀具。
针对不同硬度的材料,应选择合理的切削用量和刀具路径,优化进给和切削速度的组合,才能保证高效的切削。
如果刀片前部出现局部崩刃,则是由于侧面磨损加剧产生的压力所致。这种现象通常不会影响刀具的性能。事实上,刀片前部崩刃后,会产生一个新的锋利的刀片,切削可以继续进行并获得满意的切削效果。在精加工中,“崩刃”会影响光洁度并产生“毛刺”。“崩刃”时,可以在刀片前部看到火花。这种火花是由高温铁屑穿过刀片粗糙表面引起的。应减少进给以完成这种切削。

下次切割前,请检查刀片是否需要更换。粗加工时,应充分利用“缺口”的刀片,不要草率地放弃刀片。“缺口”的刀片可以继续使用,直到确实无法切割为止。
除非出现严重的错误操作,否则陶瓷刀片不会严重断裂并引发事故。陶瓷刀片的主要磨损形式是崩刃和背面磨损。所谓的后刀面磨损是一种渐进性磨损形式,存在于各种刀具中。它的磨损程度和相应的切削速度是刀具寿命的指标。对于镍基合金零件,陶瓷刀片的沟槽磨损发生在切削深度线上。理想的使用方法应该是沟槽磨损达到最大,同时后刀面磨损也达到最大。允许沟槽磨损延伸至刀片厚度的1/3。快速的沟槽磨损或崩刃常常发生在切削区,这是由于切削区热量不足造成的。可以通过提高切削速度或降低进给或同时调整两者来纠正。
硬质合金刀具的刀具路径应与陶瓷刀片的刀具路径不同。陶瓷刀片会因沟槽磨损而迅速失效。陶瓷刀具切削的编程方法和刀具路径与硬质合金刀具的编程方法和刀具路径并不完全相同。必须使用合适的刀具路径和切削参数。
陶瓷刀具不适用于精加工壁厚小于2mm的薄壁零件,仍应使用硬质合金刀具。结语:陶瓷材料是21世纪最有前途和竞争力的刀具材料,它的发展可能会引起切削加工领域的又一次革命。虽然我们在尝试的过程中积累了一些经验,但仍需进一步进行实验,扩大加工材料的品种。只有掌握陶瓷刀具的性能,才能更好地将其应用于高温合金的加工。






