


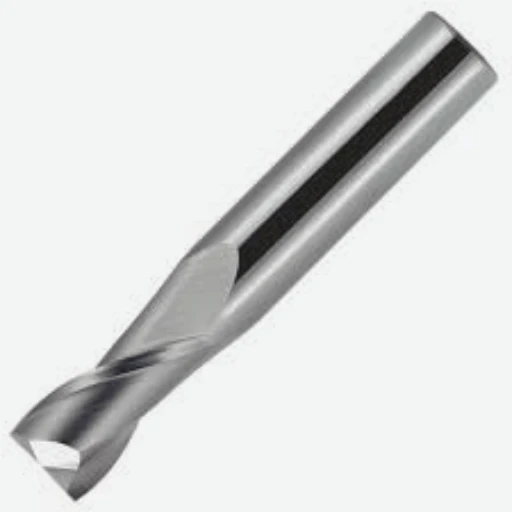
双刃立铣刀的主要特点是什么?
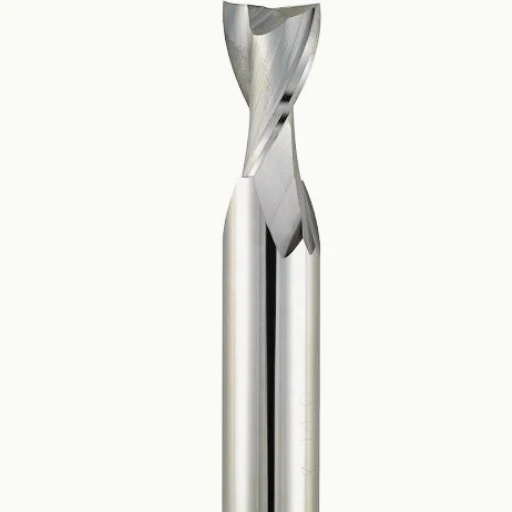
双刃立铣刀的特点是拥有两个切削刃,或称“槽”,从刀尖延伸至刀体。这些槽呈螺旋状,具有多种重要功能:
- 排屑: 双排屑槽设计,排屑通道更加突出,切屑排出更加高效。这对于处理长而细长切屑的材料尤其有利。
- 进给率: 2刃 立铣刀 由于两个刃口实现了排屑和强度的平衡,因此可以以更高的进给率运行。这可以提高生产率,尤其是在开槽和轮廓加工应用中。
- 材料通用性: 这些立铣刀能够有效清除较软和较细的切屑,因此可用于多种材料,包括塑料、铝和其他有色金属。
- 表面处理: 它们通常会在工件上产生更好的表面光洁度,特别是在材料去除率不是主要考虑因素的任务中。
这些特性使得双刃立铣刀特别适用于加工精细或薄壁工件,因为这类工件对振动小、表面光洁度要求高。双刃立铣刀的选择还取决于多种参数,包括立铣刀的材质(通常为整体硬质合金或高速钢)、刀刃几何形状(包括螺旋角和切削刃设计)以及工件的材质。
了解立铣刀的槽形设计
立铣刀的刃口设计对切削性能至关重要,并受诸多影响效率的因素影响。螺旋角至关重要;较高的螺旋角可实现更柔和的切削和更好的排屑效果,而较低的螺旋角则可提高刀具强度。刃口数量会影响进给速度和表面光洁度;刃口数量越少,进给速度越快,刃口数量越多,表面光洁度越好。刃口几何形状会根据材料和预期结果针对精密加工应用进行优化。选择合适的立铣刀设计对于提高加工效率至关重要。
使用双刃立铣刀的好处
双刃立铣刀在切削刃密度和排屑空间之间取得了平衡。这种中间配置带来了几个关键优势,主要体现在优化材料去除率和提高加工质量方面:
- 增加切屑间隙: 由于立铣刀只有两个槽,因此为切屑的排出提供了充足的空间,从而降低了堵塞和热量积聚的风险,从而避免了刀具寿命和工件质量受到不利影响。
- 增强对完成的控制: 这些立铣刀通常能够产生更清洁的表面光洁度,因为它们可以在更高的进给下操作而不会影响光洁度,这使得它们适用于表面质量是关键参数的应用。
- 插入和挖槽的灵活性: 由于其设计,两刃立铣刀是插铣和开槽操作的绝佳选择,在这些操作中,需要最小的阻力和高效的垂直排屑。
- 多功能速度能力: 双刃立铣刀凭借其高效的排屑功能,可以实现高速加工。这对于要求快速材料去除率和减少刀具磨损的高速加工应用至关重要。
选择双刃立铣刀需要考虑其提供的强力材料去除和可实现的精细表面处理之间的平衡,使其成为高速粗加工应用和精密精加工操作中的多功能工具。
长笛的数量如何影响演奏?
立铣刀的刃数对其在加工操作中的性能属性有显著影响。刃数直接影响切屑去除率、表面光洁度、进给速度以及刀具的耐热性:
- 切屑去除效率: 更多的排屑槽可以增加排屑频率,因为立铣刀每旋转一圈,切削面就更多,这对于特定材料和应用而言非常理想。然而,这会减少每个切屑的可用空间,如果材料特别坚硬或粘稠,可能会导致堵塞。
- 表面处理: 更高的刃数可以实现更精细的表面处理,因为切削刃的连续啮合可以使切削更顺畅。虽然这有利于精加工,但它会降低有效粗加工所需的切削力。
- 进给速度: 进给速度通常必须根据刀刃数进行调整;刀刃数越少,进给速度越快,因为有更多的空间容纳排出的物料。相反,刀刃数越多,则需要降低进给速度,以防止堵塞和过热积聚。
- 散热: 由于切削刃与材料接触较少,两刃或三刃刀具可以更有效地控制热量积聚,因为它们允许更多空气流过立铣刀,从而有助于冷却。更多的刃口会挤在一起,从而降低气流和散热能力。
因此,选择具有适当数量刃口的立铣刀需要综合考虑材料、刀具质量、排屑能力和所需表面光洁度之间的平衡,这些因素共同决定了立铣刀在特定加工任务中的性能。
如何为您的项目选择合适的 2 刃立铣刀?
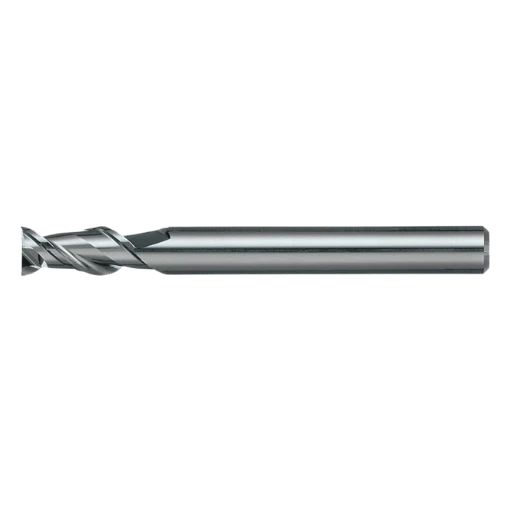
选择立铣刀时要考虑的因素
材料相容性
选择与加工材料兼容的立铣刀。工件材料的硬度、耐磨性和耐热性等因素决定了所需的立铣刀类型。
刀具材料和涂层
选择适合您加工工艺的刚性和耐用性材质制成的立铣刀。涂层可以减少磨损和摩擦,从而提升性能。
直径和长度
考虑立铣刀的尺寸、精确的切削直径以及项目所需的切削长度。这些尺寸需要与预期结果和机床的限制相符。
螺旋角
立铣刀的螺旋角会影响切削过程和项目最终效果。更大的螺旋角可以实现更好的表面光洁度和更高的进给率。
刃数
平衡刀槽数量与待切削材料和所需光洁度。记住,刀槽数量越少,容屑空间就越大,从而可以提高进给率并改善排屑效果。
立铣刀几何形状
不同的端部形状,例如方形、球头和圆角,可实现不同的用途和效果。请根据您希望在工件内创建的轮廓来选择几何形状。
刀柄类型
刀柄类型应与刀柄兼容。选择合适的刀柄可确保加工过程中的刚性和精度。
总长度
立铣刀的总长度必须适合切割深度和加工区域内的任何进入限制。
将这些因素纳入您的选择过程对于实现最佳性能和延长立铣刀的使用寿命至关重要,最终可提高您的加工任务的效率和精度。
双刃立铣刀的不同涂层类型
两刃立铣刀上的涂层会显著影响其性能、寿命以及对不同材料的适用性。常见涂层类型包括:
- 氮化钛(TiN):这种金色涂层具有通用性,能够提高硬度并减少刀具磨损。它适用于多种材料,包括钢、铝和塑料。
- 碳氮化钛 (TiCN):TiCN 的硬度高于 TiN,因此更适用于不锈钢和铸铁等更复杂的材料。其紫灰色外观体现了其优异的耐磨性。
- 氮化铝钛 (AlTiN):AlTiN 材质颜色较深,热稳定性出色,在高温应用中表现出色。这使得它成为铣削不锈钢、因科镍合金和钛等硬质材料的理想选择。
- Diamond (钻石):金刚石涂层具有极佳的硬度和耐磨性,是非铁金属和高磨蚀性材料的首选。然而,通常不建议在铁金属应用中使用金刚石涂层。
- 氮化锆(ZrN):ZrN 具有防止边缘积聚和减少摩擦的能力,非常适合铝和铜合金等有色金属应用。
铣刀刃长在铣刀选择中的重要性
立铣刀的刃长是决定刀具性能的关键因素,在考虑应用对切削深度、刚度和表面质量的要求时尤为重要。以下列表概述了刃长在立铣刀选择中的重要性:
- 刚性:较短的槽长可提供更大的刚性,从而减少刀具偏转、增强表面光洁度并提高加工零件的尺寸精度。
- 切削深度:具有较长排屑槽的刀具有利于扩大加工范围并能够进行更深的切削,这对于加工腔体或深腔至关重要。
- 排屑:排屑槽长度也会影响排屑效果。较短的排屑槽通常在浅切削中能够更好地排屑,因为排出材料的距离较短。
- 表面处理:槽长的选择会影响表面光洁度,因为较短的槽通常会导致振动较小并且工件的表面更光滑。
- 刀具强度:较短的刃长可以增加刀具的强度,降低断裂的风险,特别是在高进给或具有挑战性的材料应用中。
- 材料特殊性:某些材料可能受益于特定的槽长;例如,较软的材料通常可以用较长的槽长进行切割,因为材料不会对立铣刀施加巨大的力。
选择立铣刀时,必须平衡这些因素以达到所需的性能,特别是考虑到每个参数都会在不同程度上影响其他参数。
哪些材料适合用双刃立铣刀切削?
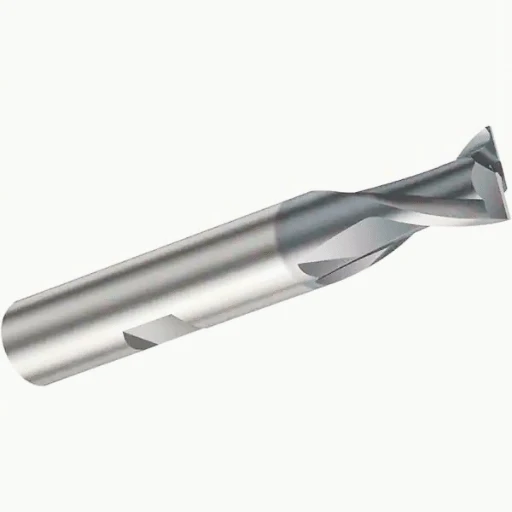
双刃立铣刀加工的最佳材料
双刃立铣刀因其强度和切屑间隙之间的平衡而通常用于加工各种材料。减少的刃数允许更大的切屑槽,从而有助于在开槽和轮廓加工中有效排屑。最适合用双刃立铣刀切削的材料包括:
- 铝:这种材料的柔软性和灵活性使其成为双槽立铣刀的理想选择,可最大限度地降低切屑堵塞槽的风险。
- 木材:由于减少了每齿的切屑负荷,改善了切屑排出,因此非常适合精细细节和光滑表面处理。
- 塑料:大凹槽可防止精致材料因热而熔化或变形。
- 有色金属:除铝外,黄铜和铜等有色金属也非常适合双刃立铣刀,可获得干净、无毛刺的表面。
在特定材料上使用硬质合金立铣刀的优势
硬质合金立铣刀凭借其卓越的耐磨性和保持锋利切削刃的能力,在硬质材料加工方面表现出色。这在加工过程中可带来诸多切实的好处:
- 延长工具寿命:硬质合金比高速钢更复杂,随着时间的推移磨损更少,从而使立铣刀能够在更多次循环中保持尺寸精度。
- 高精准度:硬质合金的刚性减少了刀具偏转,这会严重影响尺寸公差和表面光洁度,尤其是在 CNC 加工过程中。
- 提高速度和进给:碳化物的热稳定性允许更高的运行速度,从而缩短循环时间并提高产量。
- 应用的多功能性:硬质合金立铣刀适用于多种材料,可以有效加工不锈钢和钛等常见金属以及更复杂的合金,而不会降低功效。
- 卓越的完成:硬质合金的硬度使其切削刃更锋利,从而使工件的表面更加光滑,减少了后续精加工操作的需要。
鉴于这些优势,硬质合金立铣刀在需要高精度、高生产率和更长刀具寿命的工业应用中尤其具有优势。然而,与其他材料相比,它们的初始成本也更高,但其在高要求加工任务中拥有更长的耐用性和更佳的性能,因此成本也更高。
如何最大限度发挥双刃立铣刀的性能?
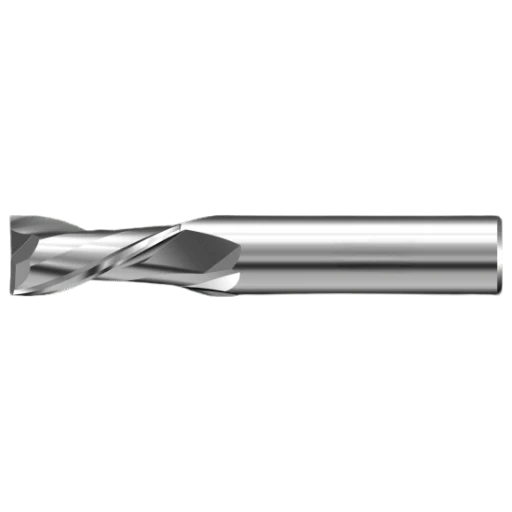
立铣刀的正确使用和维护技巧
为了优化性能并延长 2 刃立铣刀的使用寿命,必须遵守有关其使用和保养的最佳实践:
- 涂层的适当选择:在立铣刀上涂抹正确的涂层可以减少磨损,提高加工不同材料时的效率,并防止热量和材料的积聚。
- 正确处理和储存:操作立铣刀时务必小心,以免切削刃崩刃。请妥善存放在干燥的环境中,并使用保护套以保持其完整性。
- 定期检查:每次使用前,请检查工具是否有任何磨损或损坏迹象。如有发现,请立即处理,以防止进一步损坏并可能造成工具故障。
- 正确的速度和进给率:遵守针对所加工特定材料的推荐速度(RPM)和进给率,以减少刀具应力并防止过早失效。
- 使用足够的冷却液:使用冷却液或润滑剂可以增强切削性能,减少产生的热量,并冲走可能刺激铣刀的切屑。
- 刀具路径优化:精心设计的刀具路径可最大限度地减少空切,减少立铣刀的负荷,并提高加工零件的表面光洁度。
- 持续的维护程序:制定定期维护计划来清洁和磨锐立铣刀,以确保其保持高水平的性能。
- 平衡工件夹持:确保材料牢固夹紧,以防止振动以及对工件和工具造成潜在损坏。
- 逐步实施新流程:当开始使用新的立铣刀或材料时,首先要以保守的速度和进给率来评估刀具性能并根据需要进行调整。
通过实施上述策略,2 刃立铣刀的用户可以显著提高其刀具的效率和使用寿命,从而在各种加工操作中获得最佳结果。
在特定应用中使用圆角立铣刀
在特定应用中使用圆角铣刀可带来诸多优势,这主要归功于其独特的设计。圆角的存在增强了刀具的刀芯强度,从而提高了耐用性和抗崩刃能力。这一特性在加工硬质材料或进行高进给铣削时尤为有利。此外,圆角铣刀还能最大限度地减少成品上的刀痕,提高表面质量,并减少后续精加工工序的需求。选择合适的圆角半径取决于应用需求,需要在狭小拐角处的精度要求与提高刀具寿命和表面光洁度之间取得平衡。在航空航天和模具行业,精度和表面光洁度都至关重要,而圆角铣刀凭借其可靠性和高效性,成为这些行业的首选刀具。
使用整体硬质合金立铣刀提高精度
整体硬质合金立铣刀在精度和性能方面表现出色,可轻松应对高要求的加工任务。这些立铣刀采用硬质合金(工业用途中最坚硬的材料之一)制成,具有出色的刚性,增强了刀具稳定性,并最大限度地减少了加工过程中的挠曲。这种刚性使机械师能够实现医疗器械制造等行业中至关重要的复杂细节和严格公差。整体硬质合金立铣刀具有出色的耐磨性,比高速钢立铣刀更能长时间保持尺寸精度。根据工件材料和复杂程度定制的最佳切削参数和刀具路径策略,对于最大限度地发挥整体硬质合金立铣刀的性能至关重要。通过策略性地使用它们,制造商可以实现更高的成品零件精度。
常見問題解答
问:什么是两刃立铣刀?
答:2刃立铣刀是用于铣削应用的切削刀具。它们有两个切削刃,与多刃立铣刀相比,其设计旨在实现更快的进给速度和更大的材料去除率。
问:两刃立铣刀与四刃立铣刀有何不同?
答:二刃立铣刀有两个切削刃,而四刃立铣刀有四个切削刃。主要区别在于刃数,这会影响材料去除率和表面光洁度等因素。
问:使用双刃立铣刀有哪些优点?
答:2刃立铣刀以其多功能性和高效的排屑能力而闻名,适用于各种材料和应用。它们也更易于控制,并且不易产生颤动。
问:什么时候应该使用球头铣刀?
答:球头铣刀非常适合 3D 仿形和轮廓加工,因为它们可以加工出光滑的表面,并且能够深入狭窄的角落。它们通常用于模具制造和冲压模具应用。
问:立铣刀中的“锡”一词有何含义?
答:“Tin”代表氮化钛,这是一种涂在立铣刀上的涂层,可以提高硬度、减少摩擦并增强耐磨性。它有助于延长刀具的使用寿命并提高刀具性能。
问:如何确定双刃立铣刀的刃长?
答:双刃立铣刀的刃长是指从切削刃末端到刃底的距离。测量此长度以确保立铣刀适合您的具体铣削应用。
案例
- 2 刃立铣刀 VS 4 刃立铣刀 VS 6 刃立铣刀 – 这篇文章比较了 2、4 和 6 刃立铣刀的效率,强调了 6 刃立铣刀在切割更坚硬材料方面的日益普及。
- 立铣刀 - 2 刃还是 XNUMX 刃? – 在《实用机械师》论坛上,关于用于钢和铝的 2 刃立铣刀的多功能性的讨论。
- 钻头/立铣刀:钻头式 vs. 铣刀式 – 放大镜 – Harvey Performance 的这篇文章讨论了钻式和铣式立铣刀的设计,包括更大的芯子和更高的刃数。
- 什么是立铣?你需要知道的一切 – Worthy Hardware 的一篇信息丰富的文章概述了端铣,这是一种用于制造精细零件的多功能加工工艺。
- 钻头/立铣刀-2刃 – Titan Cutting Tools 的产品页面重点介绍了其 2 槽钻/立铣刀工具的应用,包括钻孔、倒角、锪孔、定位和轮廓加工。
- 立铣刀工艺及不同类型的立铣刀 – WayKen 的博客文章详细概述了立铣工艺和各种类型的立铣刀,包括适合木材和铝的 2 刃选项。
- 立铣刀选择指南 – RedLine Tools 提供了选择立铣刀的综合指南,讨论了它们与钻头的区别。
- 双刃中心切削高速钢立铣刀 – Regal Cutting Tools 的产品页面重点介绍了其双槽高速钢立铣刀的灵活性,适用于刚性较低的设置。
- 2 刃公制通用方头立铣刀 – Guhring 的产品页面展示了其 2 槽公制通用方端通用立铣刀,旨在实现高效、精确的结果。
- 刃数对立铣刀有何影响? – 一篇 Medium 文章讨论了刃数对立铣刀的影响,指出刃数越多,进给速度越快,材料去除率也越高。






