



铣削铝材看似非常简单。即使不直接参与铝材加工的人也常常会这样认为。他们认为,一把平衡、锋利、抛光的刀具以最高转速旋转,并设置适当的进给率,就足以像切黄油一样切铝材。
铝加工特性
与钢材加工相比,铝和铝合金所需的切削力较小,因此铣刀刃上的机械负荷相对较低。在本文中,我们将铝和铝合金简称为铝。铝的导热性很高,因此铝加工过程中产生的切屑会传导大量切削热,从而显著降低刃口的热负荷。由于这些特性,铝铣削可以具有非常高的切削速度和进给率。然而,这并不意味着铝铣削会很容易。
铝的材料特性会导致切削过程中形成积屑瘤 (BUE)。这种令人不快的现象会增加切削刃的机械负荷,使排屑变得困难。它还会影响旋转刀具的动态平衡,从而降低整个加工过程的效率。
使用错误的刀具也会影响铝屑的排出。如果刀具槽道没有足够的空间容纳切屑,铣削铝时产生的长切屑可能会堵塞刀具。为了克服这一障碍,人们会使用齿数较少的刀具或降低切削参数;然而,这种做法会对生产效率产生负面影响。
从可加工性的角度来看,铝并非一种均匀的材料。合金元素(尤其是硅)、材料类型(锻造、铸造)以及材料制备方法都会影响切削性能。工件形状、刀具工况和加工要求(精度、粗糙度等)等其他因素也增加了其自身的加工局限性,在选择加工策略和刀具时也需要考虑这些因素。因此,在很多情况下,铝加工,尤其是铝铣削,往往并非像看起来那么简单。

铝加工用铣刀
刀具制造商在开发刀具时需要考虑铝铣刀的具体特性。成功的关键在于找到切削几何形状、刀具材料和刃口处理方式的正确组合,并优化冷却液供应。
在考虑铝铣削应用时,大型飞机部件(例如机翼部件、舱门、舱窗框等)是不可避免的。通常,这些工件由单块材料制成,通常重达数吨,并且通常需要去除80-85%的材料才能获得所需的最终形状。相比之下,同样是铝材主要消费国的全球汽车行业在其零部件中引入了大量硬质铸铝材料。虽然这提高了这些零部件的耐腐蚀性,但却带来了刀具磨损加剧的负面影响。
SAMHO是一家提供全系列SHD系列铣刀的供应商,其开发的SHD系列铣刀专为高效铝加工而设计。该系列高品质刀具均采用一体式或轻量化刀体设计、独特的硬质合金刀片夹紧机构、带调节结构的刀柄、多种不同圆角半径的研磨和抛光刀具,以及在铝加工中广受欢迎的聚晶金刚石(PCD)刀尖刀片。SHD系列铣刀可实现高效的铝材高速加工(HSM),确保高金属去除率(MRR)、高精度和优异的表面质量,满足全球铝件制造商的各种质量要求。
金属加工行业生产各种尺寸的铝制部件,在许多情况下需要尺寸适中的铣刀。这些刀具的尺寸不适合夹持可转位刀片,而整体硬质合金刀具则具有明显的优势。此外,整体硬质合金立铣刀的高精度使其在大型部件的精密加工中无可匹敌。因此,三和始终积极致力于先进整体硬质合金铝铣刀的设计和开发。最新的创新产品进一步丰富了刀具产品系列,再次提升了其为全球工业领域用户带来的价值。
SANHO 的 SHD 系列四齿整体硬质合金立铣刀专为高金属切除率的粗铣削加工而设计。这款技术创新的立铣刀采用锯齿状切削刃,可将宽切屑撕成易于排出的窄切屑。这一设计特点与抛光槽纹相结合,显著改善了排屑性能,从而显著提高生产效率。锯齿状切削刃不仅可以分切切屑,还能提高抗振性能。颈缩设计有助于提高大悬伸加工中的切削稳定性。
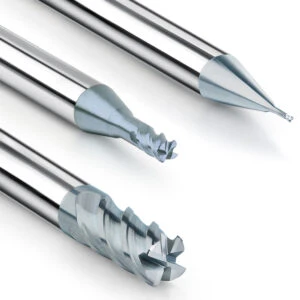
为什么大多数铣刀只有三齿,而没有更多齿?刀具颤动和令人不快的振动是铝铣削加工中首要且最重要的因素。多项研究和金属加工实践表明,对于主前角为 90° 的整体硬质合金铝铣刀,三齿结构是最佳设计。在高效铣削中,这种布局可确保容屑槽容积,这对于切屑流动至关重要,同时不会增加刀具振动。铝铣刀的主流设计正是基于此。
然而,为了提高铣削效率,SAMHO 开发了一种技术创新的四齿立铣刀。与三齿立铣刀相比,SHD 系列立铣刀多出一个齿,有助于提高粗加工和精加工的金属去除率 (MRR)。尽管采用四齿结构,但由于采用了不等螺旋角和不等齿距的设计,这些立铣刀具有出色的抗振性能。此外,SAMHO 的刀具设计师成功地制造出一种四齿立铣刀,其刀芯直径和刀槽横截面积与同直径的现有三齿立铣刀相近。
模具行业和航空航天工业需要小直径铣刀来精密加工三维曲面。SAMHO 最新推出的整体硬质合金球头立铣刀,其刃口经过抛光处理,直径范围为 1-6 毫米,专为满足此类严苛而精准的需求而设计。
Transformer 立铣刀系列组合刀具包括不同的配置和多种可更换的铣头,是铣削铝材的理想刀具,尤其适用于需要大悬伸刀具的应用。大悬伸整体硬质合金立铣刀采用高成本的硬质合金棒材制成,总长度相当长。虽然立铣刀只有头部部分直接参与切削,但刀具突然磨损或断裂后,整根昂贵的棒材都会被丢弃,这带来了明显的经济损失。相比之下,在这种情况下,Transformer 立铣刀的用户只需更换切削头即可。
总而言之,铣削铝材很容易,但前提是要精明地进行加工!采用高效的加工策略并正确使用 SAMHO 精选的铣刀,才能获得切实有效的加工效果。






