


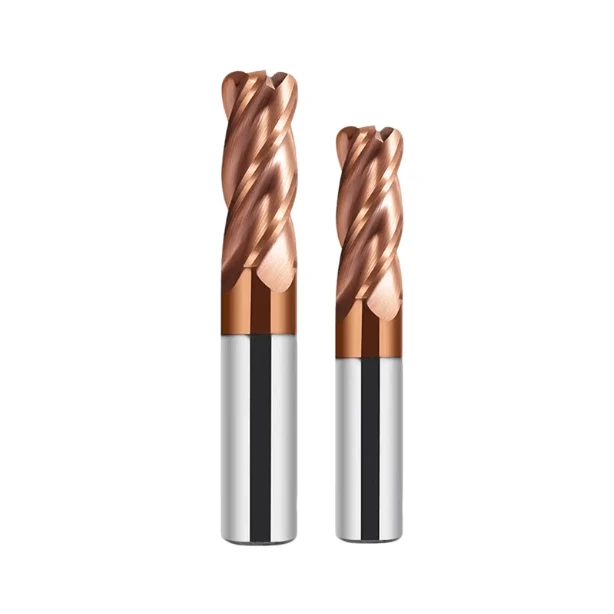
作为一名在工具车间磨练技艺长达16年的工程师,我深知电子和半导体行业的精加工不仅仅是机械加工,更是一场心理战。我们不仅要应对微米级的公差,还要克服硬化材料内部的巨大应力。客户常常要求HRC65钢材达到镜面般的光洁度,同时还要保证圆头立铣刀的圆角半径绝对一致。
去年,我们处理了一个典型的案例,客户是一家一级医疗/半导体供应商。他们正苦于半导体封装模具中严重的“阶梯状痕迹”和尺寸偏差。现有模具的圆角半径在运行仅12小时后就会磨损,导致型腔底部损坏。这不仅仅是刀具寿命的问题,而是圆角处的有效切削速度与刀具涂层抗氧化性能之间缺乏平衡。
在现场支持过程中,我们发现许多工程师在使用大铣刀加工硬化钢时,往往忽略了余量和径向步距之间的微妙关系。对于电子模具等对表面粗糙度 Ra 值要求极高的场合,我们专门开发了一套解决方案:在 HRC65 大铣刀上进行优化刃口加固,并搭配高稳定性热缩刀柄。这种组合最终消除了通常会破坏高速精加工的谐波振动。
作为一家大型铣刀制造商,我们不只是遵循公式。为了掌握关键细节——从R角公差到热补偿——我们已经在实验室里牺牲了数百种工具。
在追求完美表面光洁度的过程中,你是否曾因为刀具拐角半径的 0.005 毫米偏差而彻夜难眠?
半导体模具中的“精度焦虑”——为什么选择圆头立铣刀?
在半导体模具制造中,“精度”并非图纸上的一个数字,而是主轴运转的命脉。我们经常看到客户在使用标准球头铣刀进行拐角清理,或者使用平头铣刀在60 HRC钢材上进行小角度加工时出现颤动。这种“精度焦虑”通常源于刀具几何形状与材料阻力的不匹配。对于电子元件而言,底面平整度和侧壁过渡的无缝性至关重要,因此,圆头铣刀几乎总是兼顾效率和表面完整性的最佳选择。
我们最近为一家生产精密引线框架模具的工厂提供了支持。他们坚持使用方头铣刀以获得平整的底面,但由于高频振动,刀尖不断断裂。我们建议他们改用圆头铣刀。改进之处不仅在于速度,更在于稳定性。圆头铣刀的弧度过渡能够分散轴向力,防止热量在刀尖处积聚,而这在使用方头铣刀加工硬化钢时是不可避免的。
掌握 HRC60+ 钢材——刚性和刃口性能
在铣削HRC65钢材时,切削作用与其说是剪切,不如说是高压刮削。这会对刀具基体造成巨大的应力。通过反复试验,我们发现,在超细晶粒基体(小于0.4μm)上涂覆复合涂层是防止长时间连续精加工过程中出现微观芯部裂纹的唯一方法。
真正的刚性并非仅仅来自刀柄,而是始于切削刃。对于硬铣削,我们会对刀刃进行微米级的珩磨处理。这看似牺牲了“锋利度”,但实际上,这可以防止微崩刃。它确保型腔底部光滑如镜,而不是在显微镜下呈现“撕裂痕迹”。
角部库存控制的实用策略
半导体封装模具对精度要求极高。即使R角有0.01毫米的余量,后续也会出现树脂飞边或成型缺陷。我们始终建议使用专用于硬化钢的大铣刀进行半精加工,以确保最终成品的余量完全均匀。如果余量不均匀,精加工刀具在切入拐角时会发生偏转,从而立即破坏精度。
我们倾向于采用复合刀具路径策略:将“恒定Z轴”切削高度与螺旋运动相结合。通过保持径向切削深度 (Ae) 的一致性,刀具始终处于恒定载荷下。我们发现,将残余余量保持在刀具拐角半径的5%到8%之间,可以最大限度地减少跳动并提高表面一致性。这条规则早已深深烙印在报废零件的“血液”之中。
避免切屑陷阱:牛鼻形结构的优势
为什么方头铣刀在切角时总是毫无预兆地崩刃?从力学角度来看,90度锐角是应力集中点。当铣刀接触硬钢时,所有冲击载荷都集中在一个极小的点上。作为大型铣刀制造商,我们设计的刀具旨在将这种点载荷转化为沿弧线的切向分布压力。
在我们对深腔拐角进行的测试中,圆头刀的横向阻力比方头刀低约 30%。这种机械优势使您能够更有信心地提高切削速度。对于 24/7 全天候运转的自动化车间而言,牺牲少量理论上的拐角锐度来换取圆头刀极高的可靠性,无疑是更明智的生产管理方式。
硬化钢实用参数:硬化钢大铣刀使用寿命管理
加工硬度超过 50 HRC 的模具钢时,刀具寿命管理的关键在于平衡热量和摩擦。我们发现很多加工车间都陷入了“转速越高越好”的误区,认为用大铣刀加工硬化钢时,转速越高越好。但实际上,硬铣削失效很少是由于磨粒磨损造成的,而是切削区温度超过了涂层的氧化阈值。我们更倾向于通过微调径向切削深度 (Ae) 来控制切削弧。这样可以使切削刃在每次旋转之间有足够的“空气冷却”时间,这比简单地降低主轴转速更能有效地延长刀具寿命。
在一个涉及热处理冷冲压模具的项目中,我们发现刀具寿命存在巨大的波动。数据分析表明,罪魁祸首是冷却液喷射时间不稳定和刀具路径“断续”。对于高硬度工件加工,我们提倡“稳定性优先于速度”。我们会监测细微的扭矩波动,以便在刀刃钝化导致失效之前及时发现并解决。虽然这种经验方法不如高端传感器那样“先进”,但它却是繁忙车间中保护昂贵工件最实用的方法。
我们如何通过优化HRC65牛头轧机刀具的进给速度来消除“台阶痕迹”
阶梯痕迹——刀具路径交汇处那些令人恼火的凸起——是精密加工的噩梦。使用HRC65大铣刀时尤其如此,即使切削阻力发生微小的变化也会留下“痕迹”。这些痕迹通常发生在刀具进入或退出切削刃时,由于刀刃的微小偏转而产生。为了避免这种情况,我们采用螺旋进给方式,并结合“可变进给控制”。当刀具接近路径交汇点时,我们手动将每齿进给量降低15%。
我们关注的是切削力的方向,而不仅仅是切削速度。在最后一道切削中,我们通常会牺牲一些效率,采用相对于切削刃半径极小的进给速度,以实现“抛光式切削”。获得完美无瑕的表面光洁度,关键不仅在于使用锋利的刀具,还在于利用参数补偿来抵消主轴在高速运转时产生的物理位移。
电子元件表面处理:干式切削与雾化冷却?
在电子行业,“湿式冷却与干式冷却”之争从未停止。对于硬化钢部件,我们几乎总是推荐雾化冷却——高速冷风与微量润滑(MQL)的结合。为什么呢?因为液体冷却剂的热冲击常常会导致微崩刃。雾化冷却可以清除粘附在铣刀上的细小“粉尘状”切屑,同时保持涂层温度稳定。
当然也有例外。如果您加工的是一个深而封闭的腔体,切屑无法排出,那么干切削会导致“积屑瘤”(BUE),从而划伤表面。在这种情况下,我们建议增加气压,以便更有效地“吹走”碎屑。请记住:冷却不仅仅关乎温度;更重要的是为切削创造一个洁净的微环境。这正是决定表面粗糙度Ra值的逻辑所在。
圆头刀具的热升和尺寸补偿
在高速加工 (HSM) 中,主轴膨胀是一个“隐形杀手”。当转速超过 20,000 转/分时,轴向热膨胀可达 0.02 毫米——足以报废半导体元件。作为大型铣刀制造商,我们设计了具有特定槽型几何形状的刀具以最大限度地减少热传递,但现场补偿仍然必不可少。
在最终精加工循环之前,我们总是先让刀具在空载状态下“预热”十分钟。此外,我们每小时都会使用刀具设定器检查热补偿情况,尤其是在使用小直径圆头刀具时。这种对热物理学的尊重,正是区分高级技师和普通操作员的关键所在。
客户指南:如何识别合格的牛头铣刀制造商
筛选供应商往往比选择切削参数更难。作为一家大型铣刀制造商,我们经常听到西方客户抱怨“样品刀具效果很好,但批量生产的刀具质量不稳定”。真正合格的制造商,其标准在于对微观公差的严格把控和闭环检验,而不仅仅是车间里机器的数量。
在进行线上审核或实地考察时,务必查看他们的砂轮平衡流程和原材料可追溯性。缺口往往在棒材选型阶段就已经决定,远在加工之前。真正了解您需求的制造商会询问您材料的热处理情况,而不仅仅是报价。这种技术交流才是建立真正B2B合作关系的基础。
我们对HRC65重型铣刀R角对称性的标准
铣削 HRC65 钢材时,R 角对称性决定了刀具的使用寿命。许多低成本刀具在弧形与侧刃相交处存在“台阶”或变形。如果 R 角不对称,则一侧切削刃承受的载荷过大,导致振动并在工件上留下可见的条纹。
为了防止这种情况发生,我们对HRC65大刃铣刀批次进行200倍放大镜检验。我们保持半径公差在±0.005毫米以内。这并非出于美观考虑,而是为了确保切削力在所有刀刃上完美平衡。如果您的尺寸出现偏差,请先检查刀具的R角一致性,然后再去检查机床参数。
涂层附着力:不仅仅是AlTiN的问题
大多数客户只要求使用AlTiN涂层,但在硬铣削加工中,这只是基本要求。对于高端B2B项目,我们专注于纳米层状结构和界面附着力。如果涂层“剥落”,基材会在大型铣刀的高温下瞬间软化。我们采用预涂层边缘珩磨和等离子清洗工艺,以确保涂层能够承受硬钢的摩擦。
我们之所以青睐PVD复合涂层,是因为它具有优异的抗氧化性能。对于精密出口产品,我们会在涂层质量上增加20%的投入,以防止刀具突然分层。优质涂层在光照下呈现出深邃的哑光质感——如果看起来像廉价闪亮的金属玩具,那它很可能是劣质或“翻新”刀具。
批次一致性:为什么涂装时必须坚持使用同一品牌
我们对精加工阶段的建议很简单:“如果刀具好用,就不要更换供应商。”即使是两家顶尖的圆头立铣刀制造商,在砂轮粒度或编程逻辑上也会有细微差别。这对于粗加工来说可能无关紧要,但对于公差为±0.002毫米的半导体模具来说,就足以迫使你重新调整刀具偏移量。
一致性决定生产力。我们见过一些客户为了节省成本,在项目进行到一半时试图偷工减料,结果却导致成品质量参差不齐,甚至出现组装失败。作为供应商,我们的目标是“无缝替换”——安装新设备后,无需任何程序更改,其性能应与旧设备完全一致。这才是对制造商工作流程的终极考验。
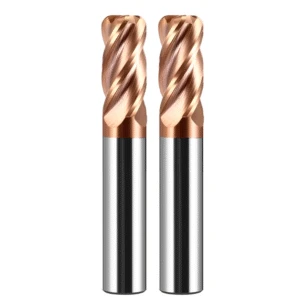
车间实战:提升半导体元件表面质量的三大秘诀
在半导体加工中,表面质量的瓶颈很少是机床本身。通常,关键在于工程师如何有效地利用切削刀具的微观几何形状。半导体零件通常具有薄壁、深腔和急角等特征——这些特征使得标准的平头铣刀或球头铣刀容易产生应力集中。我们发现,策略性地使用圆头立铣刀不仅可以防止崩刃,还能从物理层面改变切削力分布,从而获得丝滑般的表面光洁度。
如果您在加工铝或不锈钢零件时遇到“刀具挠曲”问题,不妨尝试从力学的角度来分析。具体来说,评估一下您的圆头铣刀在从侧铣过渡到底铣时的性能。如果您在拐角处发现细微的颤纹,那么您就找到了解决表面一致性问题的关键线索。
秘诀一:利用 R 形角几何实现无缝过渡
在半导体模具或真空腔中,壁面与底面的交界处是“停留痕迹”或过切的高风险区域。使用圆头立铣刀的R角进行弧形进出加工,可以减轻刀具改变轨迹时的冲击载荷。如果您采用恒定Z轴精加工路径,请尝试在CAM软件中微调“拐角平滑”设置。这可以确保刀具在切向切削壁面时始终保持接触。
逻辑很简单:利用 R 形拐角的曲率来吸收径向力。当剩余侧壁余量与拐角半径成正比时,稳定性最高。如果底部仍然出现“阶梯状痕迹”,则可能是 R 值和刀具路径策略不匹配。通常,半径仅相差 0.2 毫米就会显著影响表面质量。
秘诀二:计算硬化钢的有效切削直径
许多专业人士在加工硬化钢时会犯一个严重的错误:他们使用刀具的标称直径来计算主轴转速 (Vc)。但是,当使用大铣刀进行浅精加工时,“有效直径”(即实际与金属接触的刀具直径)远小于标称尺寸。如果您要对硬质材料(HRC50+)进行薄切削,则必须使用勾股定理来计算接触点处的真实表面速度。
如果您的计算有误,表面速度就会过低。这会导致刀具“挤压”金属而非“切削”金属,从而产生积屑瘤 (BUE) 和表面“发黑”。务必先确定轴向深度 (Ap),然后反算实际直径。如果您觉得这些计算繁琐,或者不确定 NAK80 或 S136 等材料的参数,我们可以提供基于我们车间数据的参考表。
秘诀三:平衡主轴转速和抑制振动
在高速加工 (HSM) 中,振动是最大的敌人。每把大铣刀都有一个“共振排除区”,该区域取决于其悬伸长度和主轴转速。如果您使用长行程刀具加工深腔,可以尝试通过略微调整进给速度或采用变频技术来干扰共振频率。有时,仅仅降低 10% 的转速就能避开关键的共振点,从而获得更光滑的表面。
夹紧精度至关重要。如果转速超过 10,000 RPM 时出现不稳定的粗糙度,请检查液压或热缩夹具的跳动量。要充分发挥高品质圆头铣刀的性能,您需要高刚性的夹紧系统。如果您在加工薄壁零件时遇到了性能瓶颈,欢迎与我们合作。我们可以探讨如何从源头上消除振动——无论是通过调整前角还是采用变螺距设计。






