


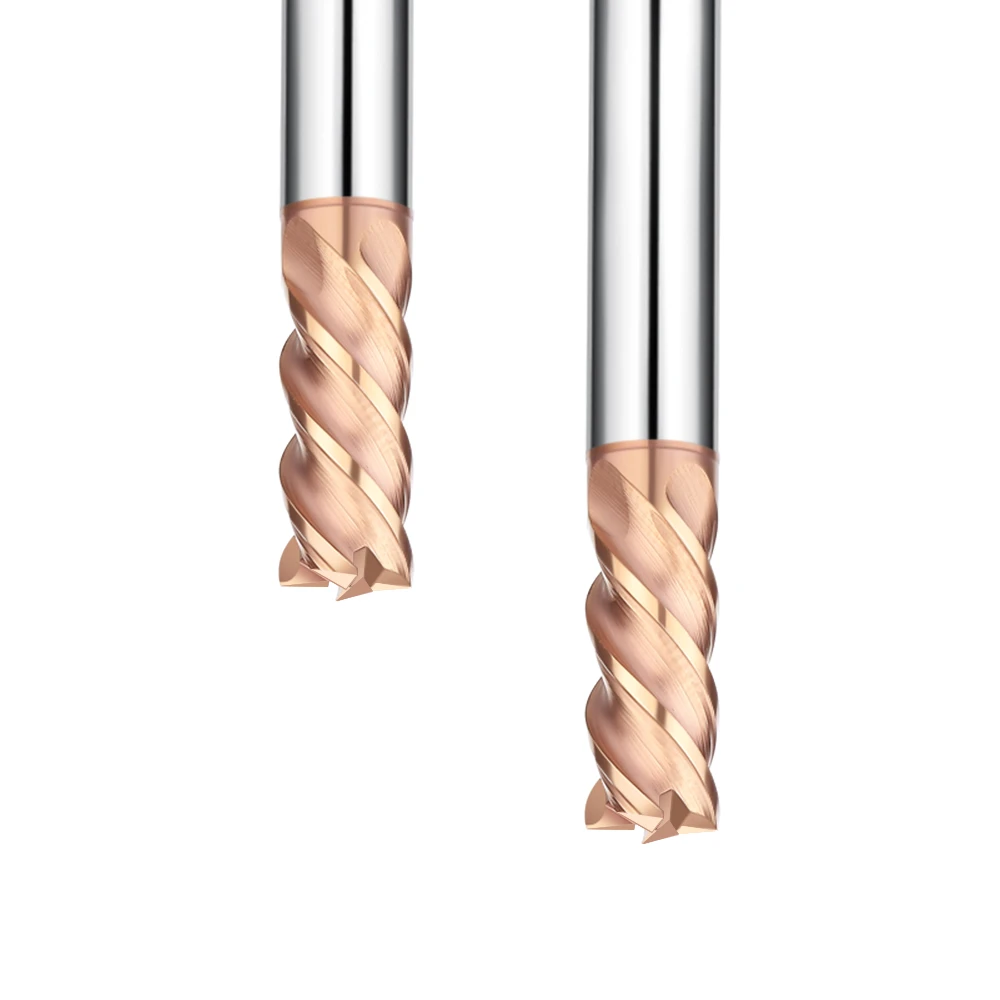
不同类型的立铣刀是为特定的加工应用而设计的。方头立铣刀非常适合开槽和直角边缘加工;球头立铣刀广泛用于模具精加工和复杂曲面加工;圆角立铣刀有助于减少崩刃并延长刀具寿命;锥形立铣刀则为深腔加工和三维雕刻提供额外的强度和稳定性。微型立铣刀对于制造电子产品、医疗器械和微型模具中的小型精密元件至关重要。
随着制造业对更快、更精确加工的要求越来越高,工程师在选择立铣刀时,不仅要考虑刀具几何形状,还要考虑多种因素,包括工件材料(铝合金、钢、硬质合金、石墨、复合材料)、切削参数、涂层技术和刀具寿命。选择合适的刀具可以显著提高数控加工的效率和一致性,同时最大限度地减少刀具磨损和生产成本。
本文提供了关于立铣刀的全面指南,涵盖刀具几何形状、加工优势、典型应用以及如何为实际生产选择合适的刀具。旨在帮助制造工程师、模具设计师和数控程序员了解这些必备切削刀具的价值和未来发展趋势。

什么是立铣刀?
立铣刀是数控加工中最常见、最重要的刀具之一。它们通过旋转切削去除材料,可进行各种操作,例如开槽、侧铣、平面加工、腔体创建、3D雕刻和精加工。与车刀或钻头等其他切削刀具相比,立铣刀具有无与伦比的多功能性、灵活性和加工精度。
在实际应用中,工程师会根据工件材料(铝、钢、硬质合金、复合材料)和加工要求(高精度模具制造、批量生产、精细雕刻)选择合适的立铣刀。选择合适的刀具不仅可以延长刀具寿命,还能提升表面光洁度并降低总体生产成本。了解立铣刀的基础知识及其在数控加工中的作用,对于有效选择刀具和优化工艺至关重要。
立铣刀的定义和基本功能
立铣刀是一种具有多个切削刃的旋转刀具,通常安装在数控铣床或加工中心上。它们通常由硬质合金、高速钢 (HSS) 或金刚石涂层材料制成。根据设计,它们的切削刃可以加工工件的端面和侧面。
基本功能包括:
-
开槽:开制直线槽、键槽和槽。
-
侧铣和端铣:加工零件侧壁和平面。
-
型腔和表面铣削:成型模具和复杂的 3D 曲面。
-
精加工和粗加工:进行大面积材料去除和高精度表面加工。
立铣刀在数控加工中的作用
在数控加工中,立铣刀是实现高精度切削和高效生产的关键。其作用包括:
-
提高加工效率:合适的刀具可以提高切削速度和进给速度。
-
确保表面质量:方形、球头、圆角等刀具类型有助于实现所需的表面粗糙度和零件精度。
-
延长刀具寿命:正确的刀具选择和参数优化可减少崩刃和磨损。
-
满足多样化的需求:从大型金属零件到微小的精密零件,微型端铣刀为高精度应用提供解决方案。
为什么选择合适的立铣刀至关重要
刀具选择直接影响生产效率、工件质量和加工成本。选择不当可能导致:
-
加工效率低下:切削速度太慢,影响生产周期。
-
表面质量差:毛刺、颤痕和不均匀的表面处理会影响装配精度。
-
刀具寿命缩短:刀具类型或涂层不当会增加崩刃和磨损。
-
成本更高:频繁更换工具和报废工件会增加总体费用。
工程师在选择刀具时,必须考虑材料类型、零件几何形状、刀具几何形状和涂层特性。例如:
-
方头铣刀:适用于锋利边缘和平面。
-
球头铣刀:最适合模具和三维曲面加工。
-
微型立铣刀:专为小规模、高精度切削而设计。

常见的立铣刀头类型
立铣刀根据几何形状和用途进行分类。每种类型在切削性能、材料兼容性和表面质量方面各有优势。选择合适的刀具取决于零件结构、表面光洁度要求和工件材料。最常见的五种类型是:
方头铣刀
方端铣刀广泛用于开槽、面铣和锋利边缘加工。
应用环境: 机械零件、模具毛坯的开槽、侧铣、步进加工。
优点: 几何形状简单,切削刃锋利,加工效率高。
限制: 方角容易产生应力集中和碎裂;不适合曲面。
球头立铣刀
球头立铣刀具有半球形刀头,非常适合 3D 表面加工和自由形状。
应用环境: 模具型腔、曲面零件精加工、复杂雕刻。
优点: 表面光洁度高,减少抛光或研磨的需要。
例子: 汽车模具、飞机叶片、雕刻部件。
圆角立铣刀
角半径铣刀的刀尖半径较小,平衡了方形和球形端的特征。
应用环境: 模具加工,精密零件的边缘过渡。
优点: 减少碎裂、延长刀具寿命、使边缘过渡更平滑。
材料: 钢、碳化物、耐磨合金。
锥形端铣刀
锥形端铣刀具有锥形刀体,为深腔提供强度和稳定性。
应用环境: 雕刻、模具型腔、航空航天部件。
优点: 更好地抵抗横向力,减少振动,降低破损风险。
典型用途: 深腔模具、航空航天结构件、艺术雕刻。
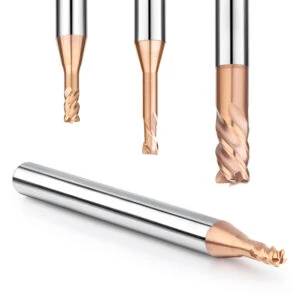
微型立铣刀
微型立铣刀直径极小,专为精密微加工而设计。
应用环境: 电子、医疗设备、微模具。
面临的挑战: 小直径会增加断裂风险;需要精确的切削参数、机器刚度和冷却。
解决方案: 具有特殊涂层的高性能硬质合金;优化的切削速度和进给。
如何根据不同的材料选择合适的立铣刀
选择合适的立铣刀,可以确保加工效率、表面质量和刀具寿命,适用于硬度、韧性、导热性和排屑难度各异的不同材料。正确的选择可以减少刀具磨损,改善表面光洁度,并降低生产成本。
铝合金加工刀具的选择
-
刀具材料:硬质合金或涂层铝专用刀具,防止切屑粘附。
-
刀具几何形状:方形或微型立铣刀,刀刃锋利,螺旋角大,可有效排出切屑。
-
涂层: TiAlN 或 DLC,用于提高耐磨性和减少粘附性。
-
应用范围:高速切割、沟槽铣削、平面精加工(可获得光滑表面)。
钢和硬质合金加工的推荐刀具
-
刀具材料:高性能硬质合金或金刚石涂层刀具,可在高温高压下保持耐用性。
-
刀具类型:根据工件几何形状选择方头铣刀、圆角铣刀或球头铣刀。
-
几何形状:大螺旋角或偏移边缘,便于排屑和减少崩刃。
-
应用领域:模具加工、粗加工和精加工、高硬度零件成型。
石墨、复合材料和特殊材料的加工技术
-
刀具材料:涂层硬质合金或金刚石,具有高耐磨性。
-
刀具类型:用于加工深腔和复杂形状的微型铣刀和球头铣刀。
-
技术:低切削速度、高进给率、分层铣削以防止烧焦或开裂。
-
应用领域:精密模具、电子元件、航空航天复合材料、雕刻。
立铣刀的涂层和材料选择
立铣刀的性能取决于刀具几何形状和材料/涂层的选择。选择合适的刀具基体和涂层对于加工效率、刀具寿命和表面光洁度至关重要。良好匹配的材料和涂层组合可以减少刃口崩裂,增强耐磨性,支持高速切削,并能够加工高硬度材料。
硬质合金与高速钢
碳化物:
-
应用领域:钢材、硬质合金、模具加工和精密零件。
-
优点:硬度高、耐磨性好、热变形小、刀具寿命长、切削性能稳定,适用于高速加工。
高速钢:
-
应用领域:铝合金、低硬度钢、原型加工、小批量生产。
-
优点:韧性和抗冲击性优异,适用于低速切割。
-
缺点:耐磨性和热稳定性较低,高速切削时容易磨损。
常见涂层(TiAlN、DLC、金刚石涂层等)
涂层通过提高耐磨性、降低摩擦和延长刀具寿命来增强端铣刀的性能:
-
TiAlN涂层:耐高温、耐磨损;是钢材和模具加工的理想选择。
-
DLC涂层:摩擦系数低,减少切屑粘附;适用于铝合金和高粘度材料。
-
金刚石涂层:极其坚硬耐磨;是石墨、复合材料、有色金属和高硬度材料的理想选择。
根据材料和加工速度选择涂层
-
高速加工:采用TiAlN 或金刚石涂层硬质合金刀具,具有高温耐久性。
-
低速或脆性材料:采用 DLC 涂层或高速钢刀具,以最大限度地减少崩刃和粘连。
-
高耐磨性:用于石墨、陶瓷和复合材料的金刚石涂层。
提示:根据材料和加工速度选择合适的涂层和刀具类型,以获得最佳的数控性能、刀具寿命和表面光洁度。
使用立铣刀时的常见问题及解决方法
尽管立铣刀用途广泛,但仍可能遇到诸如崩刃、排屑不良、表面光洁度差以及刀具寿命缩短等问题。了解这些问题的原因和解决方法有助于工程师优化加工并减少废品。
刀具崩裂
原因:
-
切削深度或进给速率过大
-
材料硬度高或夹杂物
-
刀具安装不良或机器刚性不足
-
刀具几何形状不适合该任务
解决方案:
-
调整切削深度和进给速度
-
使用硬质合金或金刚石涂层工具
-
确保稳定的刀具夹紧和机床刚性
-
根据工件几何形状选择合适的刀具类型
排屑不良
原因:
-
螺旋角或槽形几何形状不正确
-
切削深度或切屑长度过长
-
冷却液或润滑不足
解决方案:
-
使用具有适合材料的螺旋角和槽型设计的刀具
-
采用切削液、空气冷却或 MQL
-
减少切削深度并分层铣削,使切屑流动顺畅
表面光洁度差
原因:
-
刀具磨损或崩裂
-
切削参数不当
-
刀具振动或机械刚性低
-
刀具几何形状与工件形状不匹配
解决方案:
-
更换磨损的工具或使用涂层工具
-
调整速度、进给和深度
-
选择合适的刀具类型(例如,用于表面精加工的球头刀具)
-
确保牢固夹紧
刀具寿命短
原因:
-
高硬度或高要求材料
-
工具选择不当
-
切削参数不佳
-
排屑效率低下
解决方案:
-
匹配刀具类型和涂层与材料(TiAlN、金刚石)
-
优化进给、速度和切削深度
-
确保适当的润滑和排屑
-
监测工具磨损情况并及时更换

立铣刀的未来发展趋势
立铣刀正朝着智能化、高性能、环保型方向发展。未来的趋势重点在于效率、刀具寿命、加工稳定性和绿色制造。
智能工具和实时监控
-
内置传感器监测切削力、振动、温度和磨损。
-
优点:实时反馈,防止崩刃,优化切割参数。
-
应用领域:航空航天、精密模具、高速数控加工。
先进涂料和纳米材料
-
纳米涂层:增强耐磨性和耐热性。
-
纳米材料工具:提高韧性,减少崩刃。
-
应用领域:模具加工、钢和硬质合金零件、复合材料。
高效绿色加工
-
节能设计:优化的几何形状降低了切削阻力。
-
高速切割配合精确进给,可最大限度地提高效率。
-
MQL 或干切可减少对环境的影响。
-
优势:降低废品率,减少刀具消耗,实现更环保的生产。
结论和工具选择建议
选择合适的端铣刀直接影响加工效率、表面光洁度、刀具寿命和生产成本。通过了解刀具类型、材料兼容性、涂层、常见问题和未来发展趋势,工程师可以做出明智的刀具选择。
立铣刀头类型比较
-
方形立铣刀:用于开槽和加工平面;锋利的边缘容易崩刃。
-
球头立铣刀: 3D曲面和模具;表面光洁度极佳。
-
圆角立铣刀:兼顾切削效率和耐用性;刃口过渡平滑。
-
锥形立铣刀:深腔和三维结构;稳定性高,强度大。
-
微型立铣刀:用于加工高精度小型零件;需要精确的参数控制。
工具选择指南
-
铝:硬质合金或涂层微型立铣刀;高螺旋角,便于排屑。
-
钢/硬质合金:方形、圆角或球形刀头;TiAlN/金刚石涂层;高速切削。
-
石墨/复合材料/特种材料:金刚石涂层或微型/球头刀具;层铣;低速高进给。
-
深腔或 3D 结构:锥形或球形鼻端,带高性能涂层。
-
高表面光洁度:球头或圆角半径,并具有最佳润滑和冷却效果。

获取定制的立铣刀解决方案
在SAMHO,我们提供种类繁多的定制CNC端铣刀解决方案,以满足不同材料、加工工艺和精度要求。我们的产品包括方头端铣刀、球头端铣刀、圆角铣刀、锥形端铣刀和微型端铣刀。
无论您是进行高速铝加工、钢模加工,还是复合材料和石墨的精密切割,我们都能提供完全定制的刀具规格和涂层解决方案——包括 TiAlN、DLC 或金刚石涂层——这些方案均针对您的工件材料、几何形状和加工要求进行了优化。这些定制方案能够提升刀具寿命、排屑效率、表面光洁度和整体数控加工效率。
SAMHO定制制造服务包括:
-
刀具类型选择:我们根据零件几何形状和加工精度要求,推荐最合适的刀具——方头刀、球头刀、圆角刀、锥形刀或微型刀。
-
规格和尺寸:刀具直径、刀槽长度、螺旋角和其他参数均可完全定制,以满足您的生产需求。
-
涂层和材料定制:根据您的材料和切削条件,您可以选择硬质合金、涂层硬质合金或金刚石涂层刀具。
-
批量生产和交付:我们支持单件定制和大批量生产,确保质量稳定,交付及时。
立即联系我们获取报价。我们的团队可根据您的材料类型、精度要求、刀具寿命预期和生产规模,提供高效、可靠且完全定制的数控立铣刀解决方案,帮助您优化加工性能并降低制造成本。






