



在与欧洲一家精密机械客户合作的项目中,我们反复遇到一个问题:传统立铣刀在加工微型零件时,尤其是在使用直径小于1毫米的立铣刀进行高精度切削时,经常出现刀片断裂或尺寸偏差的情况。加工高硬度钢或钛合金时,这个问题尤为突出。尽管我们尝试了各种切削参数调整,但优化后的整体硬质合金立铣刀始终能够确保批量生产的成功。
通过长期的现场测试,我们的经验表明,切削刃几何形状、涂层和刀具长度对微加工精度的影响远超预期。在微孔和微槽加工中,控制刀具振动和切削力成为反复调整的重点。同时,客户对金属切削用硬质合金立铣刀的刀具寿命和重复性标准有着严格的要求,这就需要在实际加工条件下对每一批刀具进行验证。
作为一家经验丰富的硬质合金立铣刀制造商,我们不仅关注刀具材料和制造精度,更注重将加工策略与刀具完美匹配。多年来,我们开发了一套可重复使用的操作流程,涵盖从刀具选择到切削参数优化的各个环节,所有流程均基于实际项目数据,而非理论推导。
在这个反复验证的过程中,我想到一个问题:在您的微零件加工项目中,您是否面临过刀具断裂和尺寸不稳定的相同挑战?
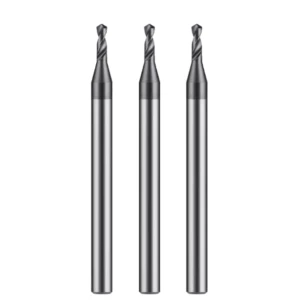
我们在微零件加工中使用立铣刀的实践经验
在为欧美客户加工小批量精密零件的过程中,我们意识到微加工并非仅仅是缩小尺寸——其根本在于极小直径刀具的稳定性。我们常用的整体硬质合金立铣刀在加工铝和铜时表现出色,但在加工高硬度不锈钢和钛合金时,刀具容易出现不均匀磨损或微裂纹。这迫使我们在每个项目开始前评估材料的切削特性、切削力方向和刀具延伸长度。通过对不同材料的对比测试,我们的经验表明,短直径刀具在高进给率和小切削深度下效果最佳,而长直径刀具则需要严格控制切削深度和夹紧力;否则,微型立铣刀几乎不可避免地会发生断裂。
在实际批量加工中,刀具寿命不稳定仍然是一个常见的挑战。我们通过记录所有切削参数,包括切削深度、进给速度以及材料硬度和夹具条件,不断改进切削策略。例如,在使用硬质合金立铣刀加工钛合金时,在保持较低进给速度的同时逐步增加切削深度,可以在保证加工精度的前提下显著延长刀具寿命。事实证明,积累这些现场数据并根据实际情况调整加工操作,比单纯依靠理论指导要可靠得多。
不同材料对立铣刀选择的影响
我们的经验清楚地表明,材料特性在刀具选择中起着决定性作用。加工铝材时,切屑粘附是一个常见问题;涂层立铣刀有助于减少切屑粘附并改善排屑效果。铜虽然质地较软,但导热性高,如果切削参数选择不当,容易导致刀刃烧蚀。不锈钢和钛合金硬度和韧性高,容易因振动而导致立铣刀发生微小断裂。因此,我们更倾向于使用高强度涂层整体硬质合金立铣刀,并严格控制刀具伸出长度和切削深度。
对于欧美客户,我们通常会根据零件几何形状和批量大小调整刀具直径和切削刃几何形状。例如,在加工微螺纹槽时,我们会选择切削刃更锋利的刀具以确保精度,同时使用较小直径的刀具以降低切削力。这些决策基于现场测试和材料相关的反馈,而非固定的标准,从而确保批量加工结果的一致性,远胜于仅仅依赖刀具参数表。
切削深度和进给速度的实际案例研究
微零件加工中最常见的问题是切削深槽或微孔时刀具断裂,尤其是在直径小于1毫米的情况下。刀具断裂通常是由于切削深度过大或进给速度与材料硬度不匹配造成的。为了解决这个问题,我们建立了一种逐步优化方法:首先采用极浅的切削深度和较低的进给速度,然后逐步增加切削深度,同时监测切屑流动和切削力,直到刀具接近其极限但仍能稳定运行。这种方法不仅可以防止刀具断裂,还可以延长金属切削用硬质合金立铣刀的使用寿命。
在一个钛合金微孔加工项目中,最初按照推荐参数进行的加工导致了两次连续的刀具失效。通过将切削深度降低至原值的60%,进给速度降低约30%,并优化夹具刚性,我们最终以两倍的刀具寿命完成了该批次加工。通过此类经验,我们认识到微加工需要刀具、材料和切削参数之间的精确协调——这一经验在欧美项目中得到了反复验证。

整体硬质合金立铣刀的应用经验
对于高精度零件,整体硬质合金立铣刀仍然是我们的首选刀具。与高速钢相比,这些刀具具有更优异的刚性和稳定性,尤其是在加工硬质金属时。然而,在微孔和微槽加工中,刀具断裂的风险依然存在。我们的经验表明,刀具寿命与切削深度、进给速度和主轴振动密切相关。加工前,我们会根据零件的几何形状和材料调整刀具伸出长度和夹具设置,从而在保证精度的同时降低刀具断裂的风险。
排屑和冷却对于延长刀具寿命至关重要。在微加工中,切屑堆积或过高的切削温度会加速刀具磨损,尤其是在加工高硬度不锈钢或钛合金时。结合较小的切削深度和适度的冷却液喷射,可以确保用于金属切削的硬质合金立铣刀在长时间加工中保持性能。这些实践经验基于现场观察,而非理论假设。
工具破损的原因及解决方法
我们观察到几种常见的刀具断裂模式:刀尖过载导致局部崩刃、刀体振动导致微裂纹扩展,以及深孔加工过程中切屑堵塞导致局部过热。我们并非盲目更换刀具,而是调整加工策略。对于钛合金微孔加工,降低主轴转速、减小单次切削深度并增加定向冷却液流量可以抑制振动和温度升高。虽然这会降低切削速度,但能显著提高加工稳定性和刀具寿命——尤其是在批量生产中。
对于连续微槽或微孔加工,我们首先进行试切以观察切削力的变化,然后微调进给速度和切削深度。在众多欧美客户项目中,这种迭代优化方法降低了刀具断刀率,并验证了整体硬质合金立铣刀在各种金属硬度下的耐久性。
涂层刀具与未涂层刀具的性能比较
在金属切削中,我们经常比较涂层和未涂层整体硬质合金立铣刀。对于高硬度钢,涂层刀具在耐磨性和切削温度控制方面优于未涂层刀具,尤其是在微槽加工和小直径孔加工中。涂层可以降低摩擦并改善排屑性能。然而,对于软铝和铜,未涂层刀具有时能提供更稳定的加工结果,因为涂层刀具可能会因切屑粘附而出现表面划痕或轻微崩刃。
在实际应用中,刀具选择需要权衡各种因素。在批量生产高硬度不锈钢零件时,我们使用涂层整体硬质合金立铣刀,并控制切削参数,以平衡刀具寿命和加工精度。而对于微型铝制零件,使用无涂层刀具有助于最大限度地减少切屑堵塞。这些决策并非基于绝对规则,而是源于丰富的现场经验以及与欧美客户的反复测试。

金属切削项目中硬质合金立铣刀的关键操作要点
在为欧美客户加工高精度金属零件时,硬质合金立铣刀是微加工中必不可少的工具。我们的经验表明,刀具的选择和切削参数的优化直接决定了批量加工的稳定性。在微孔和微槽加工中,刀具直径和切削刃几何形状必须与材料的硬度、切削深度和切削力方向相匹配。我们通常会根据每批工件的尺寸和材料特性调整刀具长度和直径,并结合主轴转速和进给速度进行试切,以防止振动或过早磨损。
通过长期的现场测试,我们的数据表明,即使是用于金属切削的微米级硬质合金立铣刀,通过适当控制切削深度和步距,也能在加工高硬度不锈钢和钛合金时实现稳定的切削。这种操作经验有助于延长刀具寿命、减少工件废料并确保加工精度。在微零件加工中,现场验证和参数调整远比理论计算可靠。
刀具直径与加工精度匹配案例研究
在加工直径仅为 0.5 毫米的微孔航空航天零件时,我们观察到刀具直径与加工精度之间存在很强的相关性。最初,标准直径刀具造成的孔加工误差超过 ±10 微米,尤其是在多层深孔加工中。通过逐步减小刀具直径、优化切削刃并调整加工参数,我们将误差控制在 ±5 微米以内,同时确保了排屑顺畅并防止了刀具断裂。
同样,在微槽加工项目中,刀具刚性起着至关重要的作用。刀具直径过小会导致振动,而直径过大则无法达到所需的几何形状。最终,我们采用了定制的整体硬质合金立铣刀,并结合较小的切削深度和稳定的夹具,实现了高重复性和高精度。这次经验凸显了刀具尺寸与加工精度匹配的重要性,并为未来的项目提供了可借鉴的参考。
振动抑制和刀具寿命延长技术
在多批次加工中,我们发现刀具寿命很大程度上取决于振动控制和夹紧力。微型立铣刀在长延伸切削时容易产生振动,这会降低加工精度并加速刀具磨损。调整夹具刚度、优化刀具延伸比以及在关键切削过程中降低主轴转速,都能有效抑制振动。虽然这些调整会略微降低切削速度,但却能提高加工稳定性和重复性。
我们还反复验证了冷却液喷射角度、切削方向和排屑策略对刀具寿命的影响。在钛合金和高硬度钢的微加工中,分层切削和间歇排屑可将金属切削用硬质合金立铣刀的使用寿命延长50%以上。这些操作上的权衡取舍是基于实际加工经验而非理论假设,为应对具有挑战性的加工任务提供了坚实的基础。

作为硬质合金立铣刀制造商的经验分享
通过与欧美客户的长期合作,我们了解到,制造立铣刀不仅涉及材料加工,更重要的是理解加工需求并将其转化为可操作的现场经验。零件的材质通常涵盖高硬度钢、不锈钢以及钛合金等,这就需要对切削刃轮廓、涂层类型和刀具几何形状进行相应的调整。这种闭环式的经验确保了切削的稳定性和可重复的精度,同时保证了批量交付的高度一致性。
我们还依赖大量的现场验证数据,以便在各种加工条件下快速做出决策。对于高硬度钢的大批量加工,我们优先选择涂层优化的整体硬质合金立铣刀,并结合精确的切削刃轮廓和微刀尖角度,以平衡耐磨性和加工精度。这些做法基于反复的实际验证,而不仅仅是刀具表。
定制刀具解决特定加工问题的案例研究
在为一家欧洲客户加工微型钛合金零件时,深孔加工过程中频繁出现刀具断裂的情况。标准刀具无法满足要求。我们定制了用于金属切削的硬质合金立铣刀,该刀具具有更锋利的刀刃、更精细的刀尖角度和耐磨涂层。经过试切和参数优化,定制刀具解决了刀具断裂问题,提高了加工精度,使加工良率提高了约 40%。
类似的方法也适用于不锈钢微型零件,其表面粗糙度和切削条件决定了是否需要涂层或精细调整。基于现场数据的定制化加工使我们能够快速响应复杂的加工需求,而无需依赖单一的刀具型号或标准手册。
批量交付中保持工具一致性的质量控制方法
即使是刀具尺寸或涂层厚度的微小偏差,都可能在微加工中造成重大问题。我们实施严格的质量控制流程,包括对刀具尺寸、切削刃精度和涂层厚度进行多点检测。每批产品都经过加工验证,以确保在微孔和微槽加工中性能的一致性。
长期项目表明,即使是相同的材料和刀具型号,由于夹具、主轴和微切削的差异,其性能也会有所不同。我们模拟加工环境并记录刀具性能数据,以便在生产前进行微调。这种方法确保了硬质合金立铣刀制造商提供的刀具的稳定性,并显著降低了返工率和废品率。

加工优化和刀具寿命管理
我们的经验证实,刀具寿命与切削参数优化密切相关。从铝、铜到高硬度不锈钢和钛合金,每种材料对切削速度、进给量和切削深度的响应各不相同。为了减少磨损和断刀,我们建立了一个可重复使用的加工数据库,记录每批材料、刀具类型、切削参数和刀具寿命。这使得我们可以快速选择合适的硬质合金立铣刀进行金属切削,避免反复试验,并提高加工稳定性。
优化还包括加工顺序和切削策略。在微孔加工中,先浅切削再逐渐加深可以降低应力集中。在微槽或高深宽比工件加工中,分段进给和主轴振动控制至关重要。反复验证和数据记录有助于我们针对不同材料开发加工模板,从而在保持精度的同时延长刀具寿命——这比单纯的理论计算可靠得多。
切削参数记录和重用经验
切削力、切屑形态和刀具磨损情况等以往加工数据,对于类似零件的加工具有重要的参考价值。我们维护着详细的主轴转速、进给速度、切削深度、刀具类型和刀具寿命数据库。这使我们能够快速为当前工件选择最佳的整体硬质合金立铣刀,并为新项目提供可靠的初始参数,避免盲目试切造成的浪费。
现场数据结合客户反馈可为决策提供依据。例如,在钛合金微孔加工中,过大的加工深度或进给速度会显著降低刀具寿命。通过对比这些数据,我们可以选择兼顾精度和刀具寿命的参数方案——这种实践是理论表格无法替代的。
延长刀具寿命的刀具重磨和再利用实践
在批量生产中,磨损但仍可使用的刀具可以进行重磨。判断是否适合重磨需要评估磨损类型、材料和加工难度。微型立铣刀的轻微刀尖崩刃并不一定意味着它无法使用。精密磨削可以恢复刀具的几何形状,在欧美批量生产项目中,可将刀具寿命延长30%至50%。
我们通过控制刀具直径和切削刃精度来优化刀具重磨工艺,确保重磨后的硬质合金立铣刀满足微孔和微槽的精度要求。根据重磨前后的加工数据调整切削参数,进一步延长刀具寿命。这种做法在保持质量的同时降低了刀具成本,并让客户对批量加工的稳定性充满信心。






