


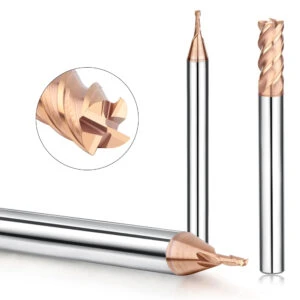
什么是精加工立铣刀?它在机械加工中起什么作用?
精加工立铣刀是一种专为需要高表面精度和光洁度的加工而设计的刀具。它通常用于工件的最终切削,以获得理想的表面光洁度和尺寸精度。与传统的粗铣刀相比,精加工立铣刀通常采用更多的切削刃(例如四刃、六刃甚至多刃设计)。它们还具有更小的螺旋角和优化的切削刃几何形状,以减少刀具振动并实现更平滑的切削轨迹。
精加工立铣刀主要由整体硬质合金制成,具有出色的耐磨性和热稳定性,是高速铣削和微切削的理想选择。精加工立铣刀通常采用 TiAlN 和 AlCrN 等涂层材料,以提高耐热性并防止崩刃,非常适合加工高硬度或易产生积屑瘤的材料,例如模具钢、不锈钢和钛合金。
在实际应用中,精加工立铣刀广泛应用于精密零件制造、模具行业以及对表面质量要求极高的零件的镜面加工。通过选择合适的刀具几何形状、材料和切削参数,工程师可以直接获得镜面般的表面,而无需二次抛光,从而大大提高效率和产品质量。
与粗加工立铣刀的区别
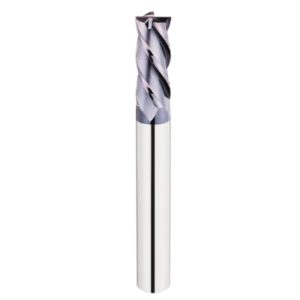
精加工立铣刀和粗加工立铣刀虽然都属于立铣刀,但它们在设计理念和应用目的上却截然不同。粗加工立铣刀主要用于去除大量多余材料,强调切削效率和刀具强度。通常采用波纹刃或断屑槽设计,以实现更大的切削深度和进给速度。同时,也增强了排屑能力,降低了切削阻力。
相比之下,精加工立铣刀主要用于提高表面光洁度和尺寸精度。其切削刃通常更锋利,具有较大的螺旋角或经过抛光处理,以减少加工过程中产生的颤纹和毛刺。此外,精加工立铣刀的切削负荷较小,适用于最后一道精加工工序,用于精细修整工件轮廓或表面,但不适用于切削量大的粗加工任务。
简而言之,粗加工立铣刀负责高效的材料去除,而精加工立铣刀则是实现最终表面质量和精度控制的关键刀具。两者通常配合使用,以实现高效、高质量的整体加工策略。

影响数控加工表面光洁度的关键因素
使用精加工立铣刀进行精密加工时,能否获得高质量的表面光洁度取决于多种因素。这些因素包括刀具几何形状、材料涂层、切削参数和机床刚性。以下详细介绍如何优化每个因素以获得最佳表面光洁度:
刀具几何参数
槽纹数量及其对表面效果的影响
刀刃数量直接影响每转切削量和排屑空间。对于精加工应用,多刃设计(例如4刃或6刃)可提供更平滑的切削轨迹,减少刀痕,从而获得更平整的表面。然而,对于铝合金等软质材料,过多的刀刃会阻碍排屑,降低表面质量。
螺旋角和切削刃设计
大螺旋角(例如 45° 或 55°)的精加工立铣刀通常用于高表面质量加工。这些刀具可以降低切削阻力并提高排屑效率,是加工不锈钢和较软金属的理想选择。锋利的切削刃经过抛光处理,有助于进一步减少毛刺和振纹,而这些对于获得镜面效果至关重要。

刀具材料和涂层的选择
整体硬质合金精加工立铣刀的优势
整体硬质合金精加工立铣刀因其卓越的耐磨性、热稳定性和刚性,非常适合高速切削和精细加工。这些刀具尤其适用于模腔加工、医疗器械零件和航空航天部件等行业的精密加工。
涂层比较:TiAlN / DLC / 镜面涂层
- TiAlN涂层精加工立铣刀:耐热性高,适合高温加工和干切削,尤其适用于钢或淬硬材料。
- DLC涂层立铣刀:具有极低的摩擦系数,非常适合铝和铜等软金属的高光泽饰面。
- 镜面抛光涂层:增强切屑去除效率并减少刀具上的边缘堆积,通常用于需要镜面效果的应用,例如光学模具加工。
选择正确的涂层不仅影响刀具寿命,而且直接影响最终的表面质量。
切割参数设置
推荐转速(RPM)和进给率
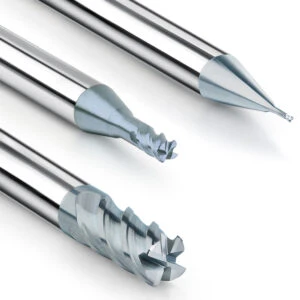
在精加工阶段,使用更高的主轴转速和更低的进给率是常见的优化策略。为精加工操作设置合适的转速和进给率可以显著减少刀痕和表面波纹。建议根据材料和刀具直径进行动态调整,而不是使用固定值。
控制最小切割量的技巧
在精加工过程中,切削深度过浅容易造成“空切”或刀具打滑,从而划伤工件表面。保持最小有效切削量对于实现稳定的切削和良好的光洁度至关重要。
切割深度与宽度:影响纹理方向
合理规划切割路径中的深度和宽度分布,有助于控制纹理方向和重叠区域的均匀性。对于大曲面加工,建议采用小步距、大重叠率的策略,以获得更加一致的表面纹理。
机床和主轴刚度
高速加工中心与普通立式铣床
高速加工中心通常配备精度更高的主轴和更强的系统刚性,适合精加工立铣刀的高速低切削力作业。而普通立铣刀由于主轴刚性和精度较弱,容易产生刀具振动,影响表面质量。
减震结构的重要性
精加工中最常见的问题之一是刀具跳动和共振,这将直接体现为表面振动或光洁度降低。使用带有内部减震结构的刀柄(例如液压卡盘或热缩刀柄)可以有效提高系统刚性,提升整体加工稳定性。
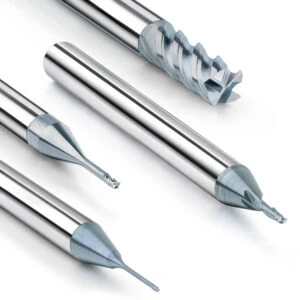
加工不同材料时如何选择合适的精加工立铣刀?
不同材料在切削过程中表现出完全不同的物理特性,例如导热性、延展性、硬度、粘附性等,这些特性将直接影响表面光洁度和刀具寿命。因此,选择适合特定材料的高表面光洁度精加工立铣刀是提高加工效率和质量的关键。以下介绍基于三种常见材料的针对性刀具选择和加工策略。
加工铝合金
实现镜面效果的关键点
铝合金具有良好的可加工性和导热性,适合高速精加工。为了使铝件达到镜面加工效果,必须控制切削温度并减少积屑瘤的形成。应避免使用刃口钝或表面粗糙的刀具,以免划伤工件表面。
抛光槽设计和大螺旋角工具选择
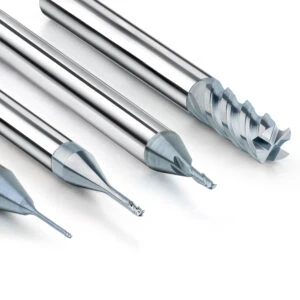
对于铝材精加工,应选择具有抛光刃口和大螺旋角(例如45°~55°)的精加工立铣刀,以优化排屑性能并提高切削平滑度。这种用于铝材加工的大螺旋角硬质合金立铣刀可以有效减少振痕并提高表面反射率。DLC涂层或非涂层刀具在加工软金属时可以避免表面粘连并提高光洁度。
加工不锈钢/钛合金
冷却策略(冷却剂与空气冷却)
不锈钢和钛合金是导热系数低、易加工硬化的材料,容易在刀具前端形成积屑瘤,增加刀具磨损。在对不锈钢或钛合金进行精加工时,合理的冷却方法至关重要。建议使用高压冷却液系统来降低切削温度并防止材料粘附;在某些精细场合也可以使用风冷或微量润滑(MQL),以避免影响工件表面。
涂层和减震尤为关键
建议使用高硬度、抗氧化涂层刀具,例如 TiAlN、AlTiN 或纳米涂层精加工立铣刀,以抵抗高温环境下的磨损。此外,此类材料具有较高的切削阻力,应使用具有强减震性能的刀具系统(例如使用热膨胀卡盘或液压卡盘),以减少刀具挠度和振动,并确保表面稳定性和加工精度。
加工淬火钢/模具钢
使用小直径刀具和高硬度涂层
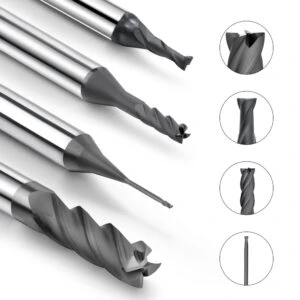
加工45HRC以上模具钢或热处理工件时,使用纳米涂层整体硬质合金精加工立铣刀是基本要求。此类刀具具有足够的红硬性和耐磨性,能够在高负荷下完成细节精加工。通常采用小直径、多刃设计(例如Φ1Φ6mm,4/6刃),以降低单刃切削力并提高轮廓精度。
多轴加工的优势
在复杂型腔、曲面或内角根部清理的精加工中,五轴联动精加工策略不仅可以优化刀具接触角,还能避免干涉并减少换刀次数,从而提高整体表面一致性。尤其对于硬质材料,采用短悬伸、高刚性刀具的多轴联动是提高模具质量和寿命的有效解决方案。
改善表面质量的实用技巧
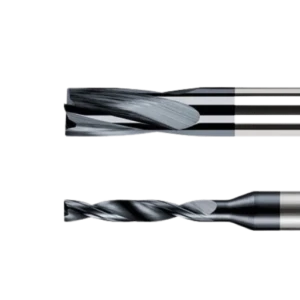
即使选择了合适的F型精加工立铣刀,如果没有合理的加工策略,仍然很难获得理想的表面光洁度。在精加工过程中,除了刀具本身的控制外,加工路径、切削方式和参数细节的优化也会对最终结果产生直接影响。以下是一些实用技巧,可帮助您在实际应用中无需抛光即可获得高质量的表面。
尽可能使用侧铣代替面铣
在精加工阶段,侧铣比面铣能保持更稳定的切削力方向和接触角,显著减少刀具振动和表面刀痕。用于光滑侧壁精加工的精加工立铣刀,在侧刃连续切削下,能提供更均匀的表面纹理,特别适合加工模具型腔、模具线条外轮廓等。
加工路径优化:顺铣与逆铣
使用精加工立铣刀进行表面精加工时,采用顺铣通常可以获得更好的表面质量。顺铣可以使切削力方向向下,压紧工件表面,减少撕裂、毛刺和材料拉伸;而逆铣由于刀具逐渐“切入”材料,容易产生表面毛刺和磨损痕迹。
对于高精度曲面加工,采用顺铣策略进行精加工是最值得推荐的路径优化方法之一。
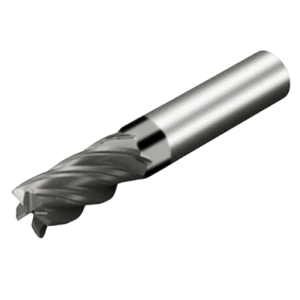
多次浅切与一次性深切的比较
在精加工过程中,采用多次浅切削可以有效分散切削负荷,减少热量积聚和刀具挠度,最终获得更为平滑的表面效果。相反,一次性深切削虽然在粗加工时可以提高效率,但在精加工阶段容易产生刀具偏移和振痕,影响轮廓精度。
当使用精加工立铣刀来获得较高的表面质量时,应优先采用小进给的浅切削策略,特别是在硬材料或薄壁零件上。
加工后无需二次抛光的工艺案例
在模具行业及精密加工中,越来越多的公司开始采用后抛光免精加工工艺,即通过优化刀具路径和刀具参数,使工件加工后直接达到“可用”表面,无需额外抛光。例如,在加工模具钢或铝合金表面时,使用高刃数+大螺旋角精加工立铣刀,结合精细阶梯刀路控制,可以获得镜面般的加工效果,大大提高生产效率和一致性。
整理Ppath过渡技巧:小步长,大重叠率
在三维曲面精加工中,控制刀具路径之间的重叠度是避免产生扇贝痕的关键。建议采用小步长、大重叠率(重叠度>80%)的策略,使刀具切削路径之间的过渡平滑,减少表面纹理的突变。
特别是在自由曲面精加工或大型腔体精加工中,球头精加工立铣刀与高精度CAM刀具路径的组合可以有效消除刀痕,实现均匀的表面光洁度,且无可见的刀痕。
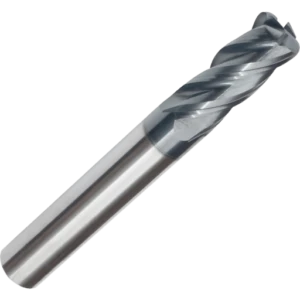
常见问题解答
机械加工时表面为何会出现振纹?
振痕通常是由加工过程中的刀具振动引起的。为了减少振动:
- 绝大部分储备使用 短槽精加工立铣刀 具有防振功能。
- 缩短工具延伸(L/D 比)。
- 优化切削参数,降低进给速度,调整主轴转速,避免共振。
- 切换到 顺铣 尽量减少反向切割的影响。
如何避免刀具崩刃或表面划伤?
刀具崩刃、工件表面划伤常见于下列情况:
- 使用了不适合精加工的刀具材料或几何设计。
- 粘度较高的工件材料(例如不锈钢和铜合金)会导致积屑瘤粘连。
- 涂层不匹配或冷却不足会导致高温磨损。
- 切削力过大,进给不稳定。
建议:
- 选择精细的边缘几何形状和镜面抛光的凹槽精加工立铣刀,实现更平滑的切割。
- 使用 TiAlN 和 DLC 等高润滑涂层来抑制切屑粘附。
- 确保稳定的冷却系统(高压冷却或最小润滑)。
- 避免低速高负载或进给方向突然变化的刀具路径设计。
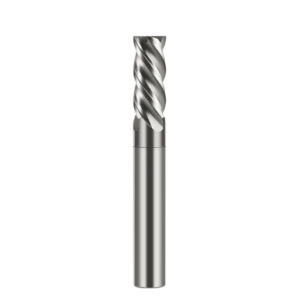
粗加工刀具可以用于精加工吗?
虽然一些粗加工立铣刀具有一定的几何通用性,但从工艺角度来看,不建议将粗加工和精加工一起使用,尤其是在追求高表面质量的情况下。粗加工刀具通常具有断屑槽、粗糙的刃口和更强的切削角,在精加工阶段容易产生刀痕、热量积聚和拉毛。
- 建议使用精加工立铣刀来获得更优异的表面光洁度、更锋利的边缘和更均匀的接触面积。
- 使用具有 4 个以上边缘的设计来平衡切削力。
- 精加工路径应避免粗加工残留材料的重复通过。
为什么我的工具寿命短且表面质量不理想?
这通常是多种因素造成的,例如:
- 刀具材料或涂层不适合目标材料。
- 切削参数设置不当会导致磨损增加。
- 加工设备的主轴或刀架不准确。
- 刀具的防震性能不够,导致刀具崩刃或加工表面粗糙。
- 使用劣质或假冒工具。
对于这些问题:
- 选择信誉良好的品牌,并使用带有耐磨涂层的整体硬质合金精加工立铣刀。例如,选择来自 三湖.
- 检查刀架是否采用热膨胀或液压结构,以保证夹紧刚性。
- 参考厂家提供的切削参数进行合理匹配。
- 定期检查主轴跳动和刀具同心度。






