在现代数控精密加工领域,石墨材料广泛应用于模具制造、电火花电极生产和航空航天部件等高端制造应用。这得益于其卓越的导电性、耐高温性和易成型性。然而,石墨本身具有磨蚀性,会导致刀具快速磨损。因此,选择合适的刀具材料和表面涂层技术对于提高加工效率和延长刀具寿命至关重要。
目前,石墨铣削最常用的两种刀具是金刚石涂层硬质合金刀具和PCD刀具,包括钎焊刀具和整体PCD刀具。两者都属于超硬切削刀具,但它们在实际加工中的表现却大不相同,尤其是在切削效率、表面光洁度、应用适用性和成本效益方面。
石墨加工的挑战和对刀具的特殊要求
石墨是一种典型的脆性非金属材料,具有高硬度、低密度、优异的导电性和优异的耐热性。它广泛应用于电火花加工电极、精密模具和航空航天领域。然而,其独特的材料特性也给数控加工带来了巨大的挑战,尤其是在刀具磨损、表面完整性和工艺稳定性方面。
石墨在切削过程中会产生极强的磨粒磨损。细小的石墨颗粒会严重侵蚀刀具的前刀面和后刀面,尤其是在高速干铣加工中。对于未涂层或硬度较低的刀具而言,这个问题尤为突出。此外,由于石墨加工通常不使用冷却液,缺乏润滑会进一步加速磨损。因此,选择高性能的石墨立铣刀进行干铣加工对于提高生产效率和降低刀具成本至关重要。
切削刀具的选择直接影响整体加工效率、表面完整性和总运营成本。例如,各种金刚石涂层石墨铣刀的耐磨性和成本控制水平各不相同。同时,用于石墨加工的PCD立铣刀在长期大批量生产中表现出色。制造商必须仔细平衡刀具寿命、刀具更换间隔和单件成本,以实现最佳性价比。
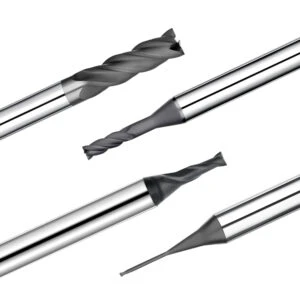
金刚石涂层刀具:技术解析
由于石墨的高磨蚀性,传统的硬质合金刀具往往在耐用性和表面质量方面存在不足。金刚石涂层技术应运而生,解决了这些问题,并已成为高性能石墨立铣刀的首选解决方案之一。
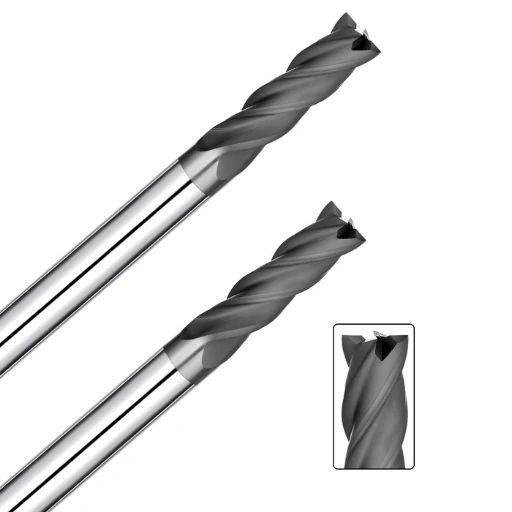
金刚石涂层是指在刀具表面涂覆一层聚晶金刚石薄膜,通常采用CVD或PVD工艺。这种超硬涂层具有优异的耐磨性、导热性和低摩擦系数,是干式石墨加工的理想选择。其中,CVD金刚石涂层石墨立铣刀凭借其致密的结构和强大的附着力,在电极制造和微模具制造等高精度应用中备受青睐。
这些刀具具有显著优势:刀具寿命更长、换刀次数更少、加工稳定性更高、尺寸一致性更好。金刚石涂层立铣刀在切削其他硬质非金属材料(例如碳化硅或陶瓷基复合材料)时也表现出色。
然而,金刚石涂层也存在局限性。例如,在高冲击或断续切削工况下,涂层与基体之间附着力差可能导致涂层过早失效。此外,涂层的厚度和附着力必须与基体材料精确匹配。因此,在选择金刚石涂层石墨铣刀时,必须仔细评估涂层类型、厚度、结合强度和应用环境。
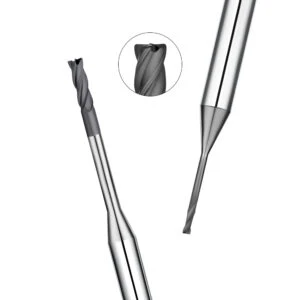
PCD刀具的深入分析
在高效石墨加工领域,除了金刚石涂层刀具外,另一个极具竞争力的解决方案是PCD刀具。PCD是由细小的金刚石颗粒在高温高压下烧结而成的超硬复合材料。它通常焊接在硬质合金或钨钢基体上,具有极高的耐磨性、导热性和抗崩刃能力,尤其适用于对刀具性能要求极高的石墨模具和石墨电极。
与传统的金刚石涂层石墨立铣刀相比,用于石墨加工的PCD立铣刀在很多方面展现出独特的优势。其切削刃采用激光切割或精密放电加工成型,刃口强度高且不易断裂,特别适合于需要长期稳定运行、换刀频率较低的批量加工工况。此外,PCD刀具在石墨加工中表现出极高的尺寸保持性和加工一致性,非常适合高精度轮廓加工和复杂电极形状的精铣加工。
值得一提的是,PCD刀具初始成本较高,但其超长的使用寿命和稳定的加工效率通常可以显著降低单位工件的加工成本。对于追求高效石墨粗加工或高光洁度精加工的制造商,PCD解决方案可以实现极低的磨损率和始终如一的质量控制。
同时,PCD刀具在使用上也存在一些局限性,例如不适用于断续切削、高冲击载荷或复杂的三维曲面加工。此外,PCD刀具的重磨相对复杂,需要专业设备支持,无法像标准硬质合金刀具那样进行频繁的修复和使用。

金刚石涂层与PCD刀具:全面比较
在石墨加工中,在刀具寿命、加工性能、表面光洁度和成本控制之间取得适当的平衡至关重要。随着石墨立铣刀技术的发展,CVD金刚石涂层刀具和PCD刀具已成为两种主流选择。虽然两者都属于超硬刀具,但在应用策略和性能方面却存在显著差异。
刀具寿命
用于石墨铣削的PCD刀具通常使用寿命更长,非常适合批量生产环境,因为这类环境要求较低的换刀频率和稳定的性能。而金刚石涂层刀具则更适合较轻的负载、较高的速度以及复杂的3D轮廓加工。
加工效率
PCD刀具凭借其坚固的切削刃,能够承受更大的切削深度和进给率,非常适合粗加工。金刚石涂层刀具在高速干铣削中表现出色,可确保平稳的进给率和卓越的散热性能,是精加工的理想选择。
表面质量
两种刀具均可实现高表面光洁度和严格的公差。然而,PCD刀具在保持轮廓精度和均匀性方面往往表现更佳——这在复杂模具的精加工中尤为重要。
机器兼容性
PCD立铣刀更适合配备高扭矩主轴的刚性加工中心。金刚石涂层石墨立铣刀更适合高速主轴和自动换刀装置,尤其是在5轴加工环境中。
经济考虑
虽然PCD刀具的前期成本较高,但由于换刀频率降低且使用寿命延长,可以降低单位零件成本。金刚石涂层刀具的单位成本更低,但需要更频繁地更换,因此更适合小批量或多样化生产。

根据您的加工条件选择最佳刀具解决方案
在石墨铣削这种典型的高磨损加工场景中,刀具的选择不仅决定了加工质量,还直接影响设备利用率、生产周期和单位成本控制。因此,在实际刀具选型过程中,工程师必须结合自身工况,制定有针对性、切实可行的刀具应用方案。尤其面对PCD刀具和金刚石涂层刀具两条主流技术路径时,科学的对比分析和综合考量尤为关键。
首先,应从加工参数、机床主轴刚性、冷却方式、夹具稳定性等角度评估自身设备对刀具类型的适应性。例如,配备五轴联动系统的高速主轴更适合用于石墨精加工的金刚石涂层立铣刀。而刚性强、注重粗加工效率的三轴加工中心更能发挥PCD立铣刀用于石墨加工的优势。
其次,在平衡成本与工艺性能时,不仅要关注刀具的采购价格,还要结合刀具的使用寿命、换刀周期、重磨可能性、加工节拍等因素,评估单位刀具成本及产出比。合理的策略是实现高性价比石墨立铣刀选型的核心。
更重要的是,工件特性和加工目标也应成为刀具选择决策的重要依据。例如,表面质量要求高、三维结构复杂或特征精细的石墨电极更适合采用涂层致密、适应性强的金刚石涂层刀具;而形状规则、批量稳定、尺寸一致性要求高的石墨模具,则可以优先采用PCD刀具进行高效加工。
此外,与值得信赖的刀具供应商保持持续的技术沟通也是优化刀具选择策略的关键。SANHO供应商不仅可以针对特定的加工需求提供不同型号的石墨立铣刀,还能根据用户反馈不断优化切削方案并推荐适配参数,从而实现更高水平的工艺协调和产线效率提升。