


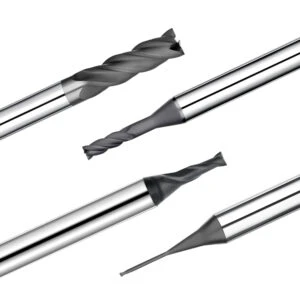
与铜电极相比,石墨电极具有电极消耗低、加工速度快、机械加工性能好、加工精度高、热变形小、重量轻、易于表面处理、耐高温、加工温度高、电极粘结性好等优点。虽然石墨是一种非常容易切削的材料,但用作电火花加工电极的石墨材料必须具备足够的强度,以避免在运行和电火花加工过程中损坏。同时,电极形状(薄壁、小圆角、急剧变化等)也对石墨电极的晶粒尺寸和强度提出了更高的要求。这导致石墨工件在加工过程中容易崩刃,刀具容易磨损。
刀具磨损是石墨电极加工中最主要的问题。磨损量不仅影响刀具损耗成本、加工时间、加工质量,还影响电极电火花加工后工件材料的表面质量,是优化高速加工的重要参数。石墨电极材料加工中刀具的主要磨损区域是前刀面和后刀面。在前刀面上,刀具与断屑区冲击接触产生冲击磨料磨损,切屑沿刀具表面滑动产生滑动摩擦磨损。
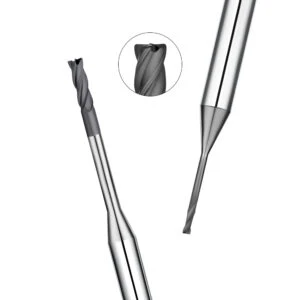
选择石墨加工刀具时应注意以下因素
石墨加工刀具材料
刀具材料是决定刀具切削性能的根本因素,对加工效率、加工质量、加工成本和刀具耐久性都有着显著影响。刀具材料越硬,耐磨性越好;硬度越高,冲击韧性越低,脆性越大。硬度和韧性相互矛盾,这也是刀具材料选择需要解决的关键问题。对于石墨刀具,普通TiAlN涂层可以选择韧性相对较好、钴含量稍高的材料;而对于金刚石涂层石墨刀具,则可以选择硬度相对较高、钴含量稍低的材料。
石墨加工刀具几何角度
为石墨专用工具选择正确的几何角度有助于减少工具振动,从而使石墨工件不易碎裂。
前角
采用负前角加工石墨时,刀具刃口强度较好,抗冲击摩擦性能良好,随着负前角绝对值的减小,刀面背面磨损面积变化不大,但整体呈减小趋势。采用正前角加工时,随着前角的增大,刀具刃口强度减弱,导致刀面背面磨损加剧,采用负前角加工时,切削阻力较大,使切削振动增大;采用较大的正前角加工时,刀具磨损严重,切削振动也较大。
后角
若后角增大,刀具刃口强度下降,刀具后部磨损面积逐渐增大。刀具后角过大时,切削振动增大。
螺旋角
螺旋角较小时,同一切削刃上切入石墨工件的刀片长度较长,切削阻力较大,刀具承受的切削冲击力较大,因此刀具磨损、铣削力和切削振动都较大。螺旋角较大时,铣削力的方向偏离工件表面较大,石墨材料破碎带来的切削冲击加剧,因此刀具磨损、铣削力和切削振动也增大。因此,刀具角度变化对刀具磨损、铣削力和切削振动的影响是前角、后角和螺旋角综合作用的结果,选择时必须格外注意。

石墨加工工具涂层
金刚石涂层刀具具有硬度高、耐磨性好、摩擦系数低的优点。
现阶段,金刚石涂层是石墨加工刀具的最佳选择,也最能体现石墨刀具的优越性能。因为它兼具天然金刚石的硬度和硬质合金的强度和断裂韧性。不过,目前国内金刚石涂层技术近年来已取得长足进步,在普通涂层刀具的基础上,通过优化刀具角度、选择材料、改进结构等手段,在一定程度上仍然可以应用于石墨加工。
金刚石涂层刀具的几何角度与普通涂层刀具有着本质的区别,因此在设计金刚石涂层刀具时,由于石墨加工的特殊性,可以在不降低刀具刃口耐磨性的前提下,适当增大几何角度,增大容屑槽。对于普通TiAlN涂层,虽然其耐磨性与未涂层刀具相比有明显提高,但与金刚石涂层相比,加工石墨时应适当减小几何角度,以提高其耐磨性。
刀具刃口强化
刀具刃口钝化是一个不太受重视,但又非常重要的问题。用金刚石砂轮刃磨的硬质合金刀具,其刃口存在不同程度的微观缺口(即微小崩刃和锯齿)。石墨的高速切削对刀具的性能和稳定性提出了更高的要求,特别是金刚石涂层刀具,必须在涂层前进行钝化处理,以保证涂层的牢固性和使用寿命。刀具钝化的目的是解决刀具刃磨后刃口上出现的微观缺口问题,降低其锋利度,获得光滑平整、坚固耐用的刃口。

切削加工条件
切削条件的选择对刀具寿命有相当大的影响。
切割 M方法(D己 M生病和 Up M填充)
顺铣的切削振动小于逆铣。顺铣时,刀具的切削厚度从最大减小到零,刀具切入工件后,不会因无法切屑而发生刀具跳动,工艺系统刚性好,切削振动小。逆铣时,刀具的切削厚度从零增大到最大,在刀具切削的初始阶段,由于切削厚度较薄,会在工件表面划出一条路径,此时如果切削刃遇到石墨材料中的硬点或残留在工件表面的切屑颗粒,就会引起刀具跳动或振动,因此逆铣的切削振动相对较大。
吹(Or V累积)和 Dip EDM L伊基德
及时清理工件表面的石墨粉尘,有利于减少刀具的二次磨损,延长刀具寿命,同时也能减轻石墨粉尘对机床丝杠、导轨的影响。
其他 Matter
选择适当的高转速和相应的大进给率。
综合以上几点,刀具材料、几何角度、涂层、刃口强化和切削加工条件对刀具寿命的影响各不相同,缺一不可,相辅相成。优质的石墨刀具应具有光滑的石墨粉排屑槽、较长的使用寿命、能够进行深度雕刻,并节省加工成本。






