


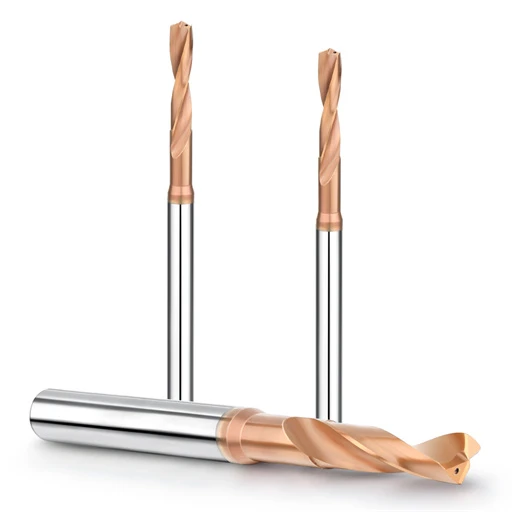
高精度金属切削钻头在深孔加工中发挥着至关重要的作用,尤其是在需要保证孔径一致性、表面光洁度稳定以及加工效率不间断的情况下。随着对高强度金属、耐热金属合金和不锈钢加工需求的不断增长,专为深孔钻孔设计的钻头已成为确保可靠生产的关键。无论是使用硬质合金钻头进行金属切削以保持稳定的高速钻孔,还是使用铣削和钻孔工具进行预加工和精加工,正确的刀具选择和优化的钻头设计都会直接影响最终的加工结果。
深孔钻削的挑战主要在于排屑困难、热量集中以及刀具偏转风险高。因此,采用耐用材料、优化切削刃几何形状、高效冷却路径和精心设计的排屑槽的专用钻头至关重要。硬质合金钻头不仅具有优异的耐磨性,而且在长时间切削过程中也能保持锋利,从而减少换刀次数,最大限度地缩短停机时间。许多制造商与定制数控钻头供应商合作,根据复杂工件的深孔钻削要求,定制切削刃角度、芯厚、涂层类型和冷却结构。这有助于减少加工误差,提高孔壁质量。
高精度金属切削钻头不仅仅是工具,它们还有助于确保整体生产效率和一致性。通过精心配置钻头材料、几何形状以及配套的铣削和钻孔工具,制造商可以显著提高刀具寿命、加工稳定性和生产效率,为各种深孔加工应用提供可靠的解决方案。
深孔加工中金属切削钻头的核心要求
深孔加工对钻头性能要求极高,尤其是在加工高硬度金属、耐热合金和复杂形状工件时。钻头必须能够承受长切削路径,同时保持稳定的排屑、散热和精确导向。实现这些目标需要对刀具设计、材料选择和冷却方式进行精细优化。为了解决诸如错位、振动、积屑瘤和过热等常见问题,许多制造商采用高强度硬质合金材料、强化芯部结构和内部冷却设计。结合合适的铣削和钻孔刀具,这些策略能够确保孔壁质量的一致性和加工结果的可靠性。
深孔加工的稳定性和导向要求
在深孔钻削过程中,钻孔深度通常远大于孔径,这会导致钻头错位、孔形不规则和振动。保持良好的导向需要精确的切削刃几何形状、牢固的导向结构和平滑的切削路径。增加钻芯厚度、优化前角和采用稳定的导向方式可以有效地保持钻头沿孔中心线对准。许多制造商还会使用导向套筒或导钻来提高进给稳定性,这在加工高强度钢或镍合金时尤为重要。
刀具刚性和切屑去除性能的重要性
深孔钻削会在狭窄的切削区域内产生大量切屑。切屑排出不畅会导致卡屑、孔壁划伤和刀具断裂。因此,钻头必须兼具高刚性和高效的排屑性能。强化的钻芯和优化的排屑槽可以提高抗弯强度,促进切屑顺畅排出,从而降低加工风险。硬质合金钻头在长时间切削过程中仍能保持强度,最大限度地减少因刀具变形造成的孔径误差。在钻孔前进行辅助铣削加工也可以降低初始切削负荷,并改善排屑效果。
制冷供应和热控制的影响
在深孔钻削中,热量集中是一个主要挑战。冷却不足会影响刀具寿命、稳定性以及孔加工质量。内部冷却通道或高压冷却液输送系统能够有效地散热并辅助排屑。对于深孔加工,内部冷却对于防止热膨胀和减少刀具磨损至关重要。许多数控钻头供应商提供定制的冷却解决方案,包括双通道内部冷却液回路和强化排屑槽,以满足高难度深孔加工的需求。
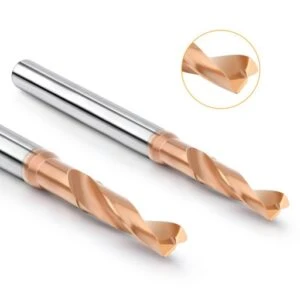
高精度金属切削钻头在深孔加工中的结构优势
刀具的结构设计对深孔加工至关重要。长距离切削需要足够的刀具强度,以及切屑排出、散热、导向和几何形状的精确协调。专用深孔刀具在切削刃几何形状、刀芯厚度、排屑槽和涂层方面都进行了优化,以确保在加工高硬度金属、耐热合金或不锈钢时保持稳定的性能。对于硬质合金钻头而言,这些结构改进可以有效解决错位、切屑堵塞和热效应等问题。
专为实现切割一致性而设计的特殊切削刃几何形状
切削刃几何形状会影响轨迹稳定性和孔壁质量。精确的前角和后角,以及优化的排屑槽,可确保一致的进刀路径和切削路径。微倒角或多段式刃口可增强高强度金属的切削柔顺性,从而控制切屑尺寸并提高金属去除稳定性。这种几何形状与铣削刀具的预加工配合良好,可确保从进刀到最终钻孔的一致性。
增加芯材厚度以增强刚性
增加芯部厚度可以提高抗弯强度,使钻头在深孔切削中保持稳定的中心线。加固的芯部可以减少振动和孔锥偏差,尤其是在高强度或耐热金属加工中。对于硬质合金钻头,高强度材料和增加的芯部厚度相结合,可以确保高速切削时的稳定性。定制数控钻头供应商可以微调芯部厚度、切削刃过渡和刀体支撑,从而实现最佳的深孔加工可靠性。
专用排屑槽设计
有效的排屑对于深孔加工效率和刀具寿命至关重要。抛光或变形的排屑槽,通常与内部冷却相结合,可确保排屑顺畅,防止堵塞或划伤。这提高了金属去除率,并减少了因清理切屑而造成的停机时间。在硬质合金钻头中,特殊的排屑槽可减少热冲击,并保持刀刃锋利,从而实现更高效、更稳定的加工过程。
硬质合金钻头在深孔加工中金属切削的性能特征
切削效率和稳定性是深孔加工的关键。硬质合金钻头具有卓越的耐磨性和刚性,即使在长时间高负荷运转下也能保持稳定的性能。它们广泛应用于精密零件和高硬度金属的加工,在保证孔径精度和表面光洁度的同时,还能有效降低磨损。先进的多层涂层赋予钻头耐热耐腐蚀的特性,进一步延长了刀具寿命。优化的排屑槽和强化的刀芯设计有助于高效排屑,从而实现高速钻孔并获得精确的表面光洁度。
耐磨性和稳定切削性能
硬质合金材料在高负载下仍能保持刃口稳定性,从而减少刀具磨损、振动以及在加工不锈钢、钛合金和高强度钢时的直径偏差。与精密机械配合使用时,硬质合金钻头可确保深孔加工的重复性和稳定性。
高速钻孔能力
硬质合金钻头可在加工硬金属时高速运转,同时保持切削效率。加固钻芯可防止弯曲或错位,确保精度和稳定性。高速钻孔可提高生产效率,减少热量积聚,并保持零件表面质量。
多层涂层可延长使用寿命并改善表面光洁度
多层涂层可提高耐热性、抗氧化性和降低摩擦性能。它们有助于在高负载下保持稳定的切削,降低切削温度,并改善切屑流动。涂层硬质合金钻头可提供一致的孔壁光洁度和表面质量,从而确保精密零件加工的可靠性。
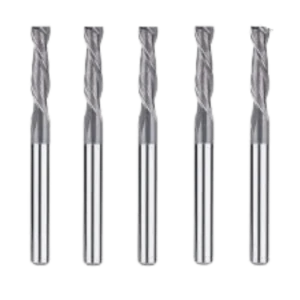
铣削和钻孔工具在深孔加工中的应用
在深孔加工中,仅依靠钻头完成所有加工任务往往无法确保孔径精度和表面光洁度。合理结合高性能铣削和钻孔刀具,可在钻孔前、钻孔中和钻孔后提供辅助,从而优化整个加工过程。预铣削可确保孔位精度,稳定导向,并降低后续钻孔过程中的偏差风险。钻孔后的辅助铣削可改善孔壁光洁度,去除毛刺和残余应力,并提高装配精度。此外,使用组合式切削刀具可在一次装夹中完成多项操作,减少换刀次数和机床空闲时间,同时提高整体效率,并在大批量深孔加工中保持高精度。
预铣削以提高孔位置精度和入口稳定性
预铣削可形成精确的导向面和形状准确的孔,为钻孔提供稳定的入口。这可以减少钻头偏心和振动,同时保持初始孔径的一致性。使用高刚性铣刀和优化的切削参数,即使在硬金属上也能确保稳定的切削,从而实现平稳可靠的深孔加工。预铣削还有助于在整个钻孔过程中实现一致的排屑和稳定的切削。
钻孔前后进行辅助铣削可优化加工效果
钻孔前的辅助铣削可以去除毛刺并成形孔口,而钻孔后的轻铣或倒角则可以改善孔壁表面光洁度并消除内应力。这些工序直接影响尺寸精度和表面质量。配合先进的切削液和优化的切削参数,它们有助于控制热量产生、延长刀具寿命,并确保加工零件符合严格的技术规范。
组合式切削刀具可提高加工速度和效率
集成式铣削和钻孔刀具可在一次装夹中完成多项加工操作,减少换刀次数,缩短停机时间。这些刀具兼顾排屑效率和刚性,确保深孔加工过程中切削稳定。在大批量生产中,模块化刀具可优化整体工作流程,同时保证孔径精度和表面光洁度一致性,从而提供高效可靠的深孔加工解决方案。
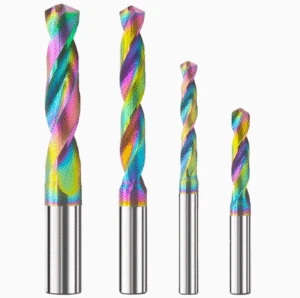
如何选择合适的金属切削钻头进行深孔加工
选择合适的钻头对于保持加工精度、效率和表面质量至关重要。孔深、材料硬度和机床性能直接影响切削性能和刀具寿命。为了获得最佳效果,必须根据孔深比、材料特性和设备能力等因素来选择刀具结构、材料和冷却方式。正确选择的钻头可以减少磨损、降低振动并优化排屑,从而确保高精度零件获得精确的孔径和一致的表面光洁度。
基于孔深比选择刀具结构
孔深比会影响钻头的刚性和导向性。高孔深比的应用有利于使用芯部强化、螺旋角优化的钻头,从而提高抗弯强度和切削稳定性。对于浅孔,轻量化且排屑顺畅的刀具可以提高效率和速度。使孔深比与刀具结构相匹配,可以减少加工偏差,确保深孔加工性能的一致性。
根据材料硬度选择刀具材料
不同的金属对耐磨性和切削性能的要求各不相同。高硬度钢、钛合金或耐热合金适合使用硬质合金钻头,这种钻头在高速切削下具有优异的耐磨性和刚性。低硬度或中等硬度的金属可以使用高速钢或涂层钢钻头,以兼顾成本和效率。选择合适的材料可以延长刀具寿命,同时确保孔径精度和表面光洁度。
根据设备优化刀具直径、刀柄类型和冷却方式
机床性能影响钻孔切削。高功率、高刚性机床可使用大直径或长槽钻头,而中低功率机床则需要控制长径比以减少振动。优化的刀柄设计可确保稳定性,而适当的内部或外部冷却可增强散热、保持刀刃温度,并确保精确高效的深孔加工。
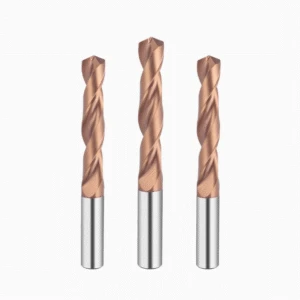
定制数控钻头供应商在深孔加工中的作用
在高精度深孔加工中,标准化刀具可能无法满足特殊工件的要求。定制数控钻头供应商根据工件材料、孔深、孔径和加工环境提供量身定制的解决方案。定制的刀具几何形状、材料选择和排屑设计可提高加工稳定性、表面光洁度和刀具寿命,同时减少振动和加工缺陷。供应商还会配置最佳的刀柄和冷却方案,以确保深孔加工的顺利进行和可靠的产品质量。
定制刀具几何形状以提高精度
定制化服务可优化切削刃角度、螺旋角和芯厚,以满足工件要求,从而增强导向性和切削稳定性。合理的几何形状可减少振动、最大限度地减少直径偏差、改善孔壁光洁度,并确保深孔加工精度的一致性。
特殊材料的定制硬质合金和涂层
高硬度或耐磨金属可受益于特制硬质合金材料和多层涂层,从而提高耐磨性、耐热性和切削性能。定制刀具可在高速切削下保持稳定性,延长刀具寿命,并确保复杂零件的表面质量。
改进的切屑去除和加工参数建议
优化的排屑槽结构和切削角度可确保切屑顺畅排出,降低切削阻力,并最大限度地减少热量积聚。专业供应商可根据材料、孔深和机床性能,推荐合适的切削速度、进给率和冷却策略,从而提高加工效率、稳定性和表面质量。
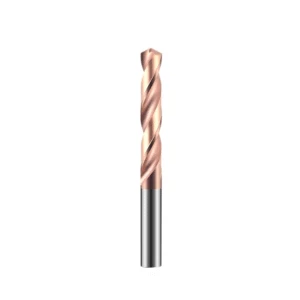
如何延长深孔加工中金属切削钻头的使用寿命
在深孔加工中,金属切削钻头的寿命直接影响加工效率、成本控制和孔径精度。即使是几何形状优化、采用多层涂层的高精度硬质合金钻头,如果操作参数或加工条件不当,也会过早磨损。延长钻头寿命需要综合考虑,包括合适的切削参数、高效的冷却、刀具刚性和稳定的机床设置。实施这些策略不仅可以延长刀具寿命,还能保持加工精度、提高排屑效率、降低振动并确保高质量的表面,从而实现高效可靠的精密零件深孔加工。
优化进给速度和转速以降低钻头负荷
进给速度和主轴转速是影响钻头磨损的关键因素。根据孔深比、材料硬度和刀具材料选择合适的切削参数,可以有效降低切削负荷、振动和热量积聚。对于硬质合金钻头,高速切削结合正确的进给速度可确保切削稳定。对于小直径深孔或高硬度金属,略微降低进给速度和主轴转速可以防止刃口崩裂和刀尖断裂,从而显著延长刀具的使用寿命。
优化冷却以提高散热性能
切削会产生热量,加速刀具磨损,并影响孔壁精度和表面光洁度。采用优化的内部冷却通道或高效的外部喷淋冷却,可以快速带走切削区域的热量,并保持稳定的刀刃温度。这种方法可以延长钻头寿命,增强排屑效果,降低切削阻力,并确保更稳定、更高效的深孔加工。
检查刀柄、卡盘和主轴的跳动情况,以确保稳定性。
即使使用设计精良的钻头,不稳定的机床装配也会对加工性能产生负面影响。定期检查刀柄和卡盘的夹紧精度,并确保主轴跳动最小,可以减少振动和偏心磨损。在深孔加工中,稳定的刀具安装、合适的切削参数和有效的冷却相结合,对于延长钻头寿命、保持高加工精度和效率至关重要。
通过精心选择钻头结构和材料、优化加工参数、协调高效冷却以及保持机床稳定性,可以显著延长金属切削钻头的使用寿命。这既能确保深孔加工的一致性、高精度和高效率,又能减少停机时间和生产成本。






