



螺纹加工是机械制造中的重要工序,广泛应用于紧固、传动等领域。根据加工方法不同,螺纹加工可分为螺纹切削、螺纹磨削、螺纹研磨、攻丝及车螺纹、螺纹滚压等。不同的加工方法适用于不同的材料、精度要求和生产批量。合理选择加工方法,可以有效提高生产效率和产品质量。
螺纹切削
螺纹加工是一种利用成形刀具或磨削刀具去除材料以形成螺纹的加工方法,主要包括车削、铣削、攻丝、旋切、磨削和旋风切削。车削螺纹时,机床的传动链保证刀具沿工件轴向均匀移动一个导程,从而形成精确的螺纹轮廓。
使用成形车刀进行车削适用于单件或小批量生产,而使用螺纹梳刀则适用于短螺纹工件的批量生产,可以提高加工效率。梯形螺纹通常需要专用螺纹车床才能保证较高的加工精度和效率。
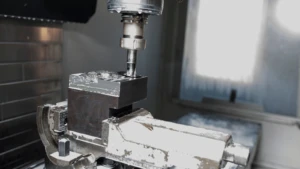
螺纹铣削
螺纹铣削主要在螺纹铣床上进行,使用盘形铣刀或梳形铣刀进行加工。盘形铣刀适用于加工梯形螺纹,例如丝杠和蜗杆,而梳形铣刀适用于加工普通外螺纹和锥形螺纹。
由于多刃螺纹铣刀可在较小的旋转角度内完成整个螺纹的加工,因此螺纹铣削具有更高的生产效率。通常,这种方法用于批量生产普通精密螺纹工件,或作为螺纹磨削前的预处理工序,以减少后续精加工的工作量。
螺纹磨削
螺纹磨削适用于淬硬工件的精密螺纹加工,通常在螺纹磨床上进行。根据砂轮截面形状,可分为单线砂轮磨削和多线砂轮磨削。单线砂轮磨削虽然修整方便,但生产效率相对较低。其螺距精度可达56级,表面粗糙度可达R1.250.08±XNUMX微米。
适用于精密丝杠、螺纹量规等工件的加工。多线砂轮磨削采用纵向磨削或切入磨削,其中切入磨削法效率较高,适用于大批量生产的丝锥及某些紧固螺纹。
螺纹磨削
螺纹磨削是利用较软的螺母型或丝杠型磨具对加工后的螺纹进行正反转磨削,以消除螺距误差,提高螺纹精度。此方法多用于淬硬工件的精密内螺纹加工,特别是高精度螺纹的最终修正。磨削可有效减少螺纹变形,提高配合精度,常用于精密机械、测量仪器等领域。
攻丝和螺纹
攻丝用于加工内螺纹。需要先在工件上钻一个底孔,然后旋入丝锥形成螺纹。攻丝是用板牙在棒材或管材上切削出外螺纹。加工精度主要取决于丝锥或板牙的质量,适用于小直径螺纹的加工。攻丝和攻丝可以手工完成,也可以借助车床、钻床、攻丝机或攻丝机,以提高生产效率并保证螺纹质量。
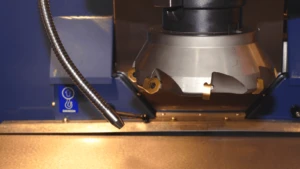
螺纹滚压
螺纹滚压是一种通过塑性变形形成螺纹的加工方法,通常在滚丝机、搓丝机或带有滚压装置的自动车床上进行。该方法适用于标准紧固件和螺纹连接件的批量生产,滚压螺纹可获得较高的强度和表面质量。滚压螺纹的外径一般不大于25mm,长度不大于100mm,精度可达GB2-197标准的63级。虽然滚压主要用于外螺纹加工,但对于较软的材料,也可以使用无槽挤压丝锥进行内螺纹的冷挤压。其精度和表面质量比传统攻丝要好,但所需扭矩较大。
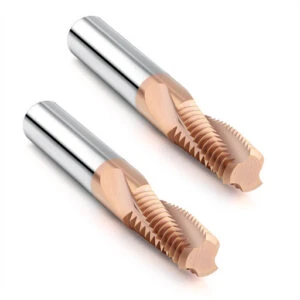
螺纹加工方法多种多样,从传统的切削加工到高效的滚压加工,每种方法都有各自的适用范围。选择合适的加工方法需要综合考虑工件材料、螺纹精度、生产批量和加工成本。对于高精度螺纹,通常需要采用多种方法,例如先铣削或车削,然后再进行磨削或研磨,以确保最终质量。合理使用这些加工方法可以提高生产效率、降低加工成本,并满足不同应用场景的需求。






