


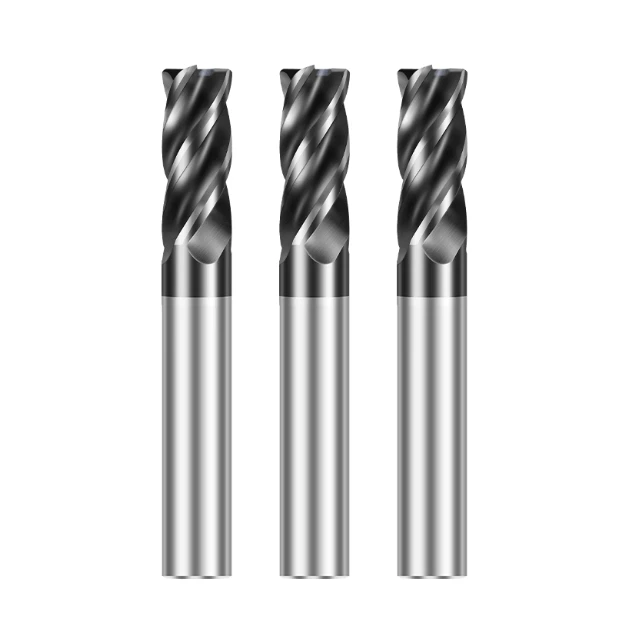
硬质合金立铣刀具有高硬度、耐磨性和出色的切削稳定性,是提高数控铣削生产率的必备刀具。与传统高速钢 (HSS) 立铣刀相比,整体硬质合金立铣刀在更高的转速和进给率下仍能保持锋利的切削刃,从而减少刀具更换和停机时间,显著提高整体生产线利用率。它们在加工淬硬钢、钛合金和模具钢等高强度材料时尤其有效。
整体硬质合金立铣刀的刀刃数量直接影响加工效率。例如,选择两刃还是四刃整体硬质合金立铣刀会影响排屑、表面光洁度和刀具寿命。两刃铣刀擅长高速切削铝等软材料,而四刃铣刀则能提供更稳定的切削力和更精细的表面光洁度,适用于钢材精加工。
对于力求在精度和生产效率之间取得平衡的制造商来说,了解如何选择用于数控加工的整体硬质合金立铣刀至关重要。除了几何形状和材料之外,还需要考虑加工方法、工件材料和涂层类型。许多客户还会向中国可靠的整体硬质合金立铣刀制造商或硬质合金立铣刀工厂寻求OEM或定制解决方案,以确保刀具满足生产计划和性能要求。
总体而言,整体硬质合金立铣刀具有更高的切削效率、更长的刀具寿命,并帮助制造商在竞争环境中实现降低成本、提高效率和精确加工。
为什么生产效率取决于工具性能
刀具性能直接影响加工效率、工件精度和生产线稳定性。无论是模具制造、汽车零部件制造还是大规模金属加工,刀具的材料、槽型和涂层都决定着每次切削的质量。高性能刀具能够实现更快的切削速度、更长的使用寿命、更少的中断、更高的成品率以及更可预测的生产周期。
如果没有足够好的刀具性能,即使是先进的数控机床也无法充分发挥其潜力。优化的整体硬质合金立铣刀能够在高速和高深度加工下保持稳定的刃口,从而实现更高的材料去除率 (MRR)。TiAlN、AlCrN 或纳米涂层等先进涂层可进一步减少磨损和热变形,支持长期连续加工。
切削效率、刀具寿命与加工精度的关系
切削效率、刀具寿命和加工精度紧密相关。较高的切削速度会增加材料去除率,但不合适的刀具材料或几何形状会加速磨损、降低表面光洁度并增加尺寸误差。
例如,在批量模具生产中,传统的高速钢立铣刀磨损很快,需要频繁更换,造成停机。整体硬质合金立铣刀具有高硬度和耐热性,可以在高温条件下连续运行,延长刀具寿命并提高尺寸一致性。更长的刀具寿命可以减少刀具更换次数,并在长时间切削过程中保持稳定的精度,从而提高整体生产效率。
为什么选择高性能工具对于生产稳定性至关重要
生产线的稳定性通常比单个加工速度更重要。频繁更换低端刀具不仅浪费时间,还可能导致尺寸不一致和工件质量参差不齐。
中国专业整体硬质合金立铣刀制造商或硬质合金立铣刀工厂生产的高性能刀具采用超细晶粒碳化钨基体,并采用先进涂层进行精密磨削。这些刀具耐磨、抗崩刃,可减少中断并保持一致的表面质量。
对于自动化或长时间切削任务,稳定的整体硬质合金立铣刀可最大限度地提高设备利用率、减少停机时间并确保工件的精度一致,从而提供高效、经济的 CNC 生产系统。
整体硬质合金立铣刀在数控加工中的核心优势
整体硬质合金立铣刀已逐渐取代高速钢刀具,应用于高速精密铣削领域。其超细碳化钨和钴基体具有高强度和红硬性,可在高负荷、高温条件下保持锋利的刃口。
与传统刀具相比,硬质合金立铣刀在加工硬质材料、模具钢和不锈钢时,转速更高,切削性能更稳定。它显著提高了材料去除率,延长了刀具寿命,并减少了废品,是高效精密制造的理想选择。
高硬度和耐磨性:延长刀具寿命的基础
硬质合金立铣刀具有致密的微观结构,由钴结合的微米或纳米级碳化钨颗粒构成,具有卓越的耐磨性和抗压强度。与在约 600°C 以上就会软化的高速钢相比,硬质合金刀具在 900°C 以上仍能保持高效,在切削淬硬钢、工具钢或不锈钢时,能够实现更高的切削速度和更长的使用寿命。
高刚性和抗振性:确保高精度加工
硬质合金具有较高的弹性模量,可减少振动和刀具挠度,从而保持表面精度和轮廓一致性。这在深腔模具加工和航空航天零件铣削中至关重要,尤其是在使用长悬伸刀具时。高刚性硬质合金刀具可保持稳定的切削力,确保尺寸精度和出色的表面光洁度。
高速切削能力:提高材料去除率
硬质合金立铣刀能够承受较高的主轴转速和进给率,且不会损害刃口完整性。凭借合适的涂层(TiAlN、AlCrN)和优化的槽型,它们即使在干切削或无冷却液切削下也能保持良好的耐磨性,在加工周期、表面光洁度和减少热裂纹方面均优于高速钢刀具。
此外,合理的刀具设计(例如大螺旋角、优化的刃口形状和锋利的切削刃)可以增强切削稳定性,使其在铝、钛和复合材料的高速加工中表现出色。对于追求自动化、高效生产的制造商来说,选择高性能整体硬质合金立铣刀至关重要。
刃数如何影响加工效率:2刃与4刃对比分析
在数控铣削中,刃数是影响切削效率、排屑、表面光洁度和刀具寿命的关键因素。不同刃数的整体硬质合金立铣刀 (SCM) 具有不同的结构特性,直接影响切削稳定性、散热性和加工精度。
对于致力于最大限度提高生产效率和精度的制造商来说,了解2刃和4刃SCM铣刀之间的差异对于优化工艺参数和降低生产成本至关重要。选择合适的刃数不仅可以增强排屑和温度控制,还能在加工各种材料(包括铝合金、不锈钢和模具钢)时平衡加工效率和刀具寿命。
2 刃和 4 刃 SCM 之间的结构差异
2 刃和 4 刃立铣刀 (SCM) 的设计决定了它们在特定加工场景下的性能。2 刃立铣刀具有更宽的容屑槽,在切削铝、铜和塑料等软金属时,可改善排屑和散热。更大的容屑槽容积可最大限度地减少切屑堵塞,保持光滑的切削表面,并延长刀具寿命。
相比之下,四刃整体硬质合金立铣刀具有更多切削刃和更密集的接触点分布,在加工钢、合金钢或淬硬钢等较硬材料时,可提供更高的切削稳定性和更优异的表面光洁度。刃间间距更窄,可提高高速切削时的抗振性,使其成为精加工、侧铣和精密轮廓加工的理想选择。
随着切削刀具技术的进步,许多整体硬质合金立铣刀制造商正在开发多刃铣刀,以优化螺旋角和刃口几何形状,将出色的排屑性能与刚性相结合,以满足复杂、多工序铣削的需求。
根据材料选择最佳槽数
选择合适的刃数取决于工件的材料特性和加工策略。对于铝、铜或工程塑料等软材料,2刃整体硬质合金立铣刀是最佳选择。其宽刃设计可有效排出切屑,降低切屑粘连风险,并保持稳定的切削温度和光滑的表面光洁度。抛光的刃面进一步提升了高速加工性能,尤其是在铝加工中。
对于模具钢、碳钢和不锈钢等较硬的材料,四刃整体硬质合金立铣刀可提供更高的刚性和均衡的切削力,从而提高材料去除率并获得更一致的表面质量。每个切削刃每次切削的材料量更小,从而减少了单个刀齿的负荷并延长了刀具寿命。TiAlN、AlCrN 或 DLC 等涂层进一步提高了刀具在高速或干切削条件下的耐磨性和性能。
从工程角度来看,刃数的选择不仅影响切削效率,还会影响整体生产周期的优化。在批量生产中,刃数较高的刀具可以减少刀具更换次数并延长刀具寿命,而刃数较低的刀具则可以在粗加工或快速成型过程中快速去除材料。策略性地组合不同的刃数设计,可以帮助制造商在数控铣削加工中实现最高的生产率、精度和效率。
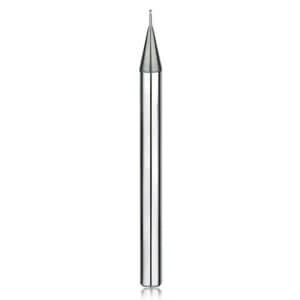
如何为数控加工选择合适的硬质合金立铣刀
选择合适的硬质合金立铣刀对于实现高效、高精度的数控加工至关重要。合适的刀具选择会影响切削速度、刀具寿命、表面质量和生产成本,同时直接影响设备利用率。在模具制造、航空航天零件和批量生产金属部件等行业中,选择最佳的整体硬质合金立铣刀有助于最大限度地提高材料去除率 (MRR) 并最大限度地减少废料,同时保持一致的加工精度。
刀具选择应考虑多种因素,包括工件材料、加工类型、生产模式、刀具涂层、刃口形状、螺旋角和刃数。这些因素对于提高切削稳定性、减少刀具磨损和实现高效的数控铣削至关重要。
从工件材料开始:钢、铝、钛和石墨
在选择用于 CNC 加工的整体硬质合金立铣刀时,工件材料是首要考虑因素:
-
钢和不锈钢:四刃硬质合金立铣刀是理想之选。高螺旋角可增强排屑效果,而 TiAlN 或 AlCrN 等涂层则可提高耐磨性和红硬性。
-
铝合金和软合金:双刃立铣刀,宽切屑槽,有助于有效排屑,降低切削温度,防止表面粗糙或刀具粘连。
-
钛合金:采用高性能涂层的中槽刀具有助于控制切削热并延长刀具寿命。
-
石墨或复合材料:刀具需要锋利的刃口和顺畅的排屑功能;涂层可防止材料粘附和粘连。
根据材料选择正确的刀具可以提高加工效率、表面光洁度,并最大限度地减少因刀具不合适而导致的停机时间或废品。
根据加工类型:粗加工与精加工
-
粗加工:重点在于提高材料去除率。优选使用少刃数(2-3刃)、宽切槽且耐磨性高的刀具。这些刀具可实现高进给率和快速的材料去除率。
-
精加工:注重表面质量和尺寸精度。高刃数(4-5刃)且螺旋角适中的刀具可降低振动并提高切削稳定性。涂层可进一步延长刀具寿命。
粗加工和精加工刀具的适当组合可缩短整体加工周期,同时确保一致的表面质量和尺寸精度。
生产模式:单件原型制作与大规模生产
-
单件式原型制作:注重灵活性和稳定性。标准或通用硬质合金刀具足以快速完成原型制作。
-
批量生产:优先考虑刀具寿命、尺寸一致性和成本控制。选择来自中国可靠制造商或硬质合金立铣刀工厂的高性能硬质合金立铣刀,可以减少换刀次数和停机时间,并确保批次一致性。
考虑材料、加工类型和生产模型对于实现高效的数控铣削和降低单位加工成本至关重要。
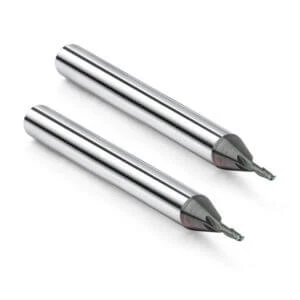
中国硬质合金立铣刀制造的优势与趋势
近年来,中国硬质合金立铣刀行业在技术研发、生产工艺和质量控制方面取得了显著进步,成为全球刀具市场的重要供应商。通过不断优化粉末冶金工艺、提高烧结精度,并采用TiAlN、AlCrN和DLC等先进涂层技术,中国刀具制造商显著提升了刀具的耐磨性、红硬性,并实现了与国际领先品牌相媲美的微观组织均匀性和切削锋利度。
严格的测试标准和质量管理体系确保了批量生产刀具的尺寸一致性和可靠性能。对于买家而言,选择一家技术实力雄厚的中国整体硬质合金立铣刀制造商或硬质合金立铣刀工厂,不仅能带来成本优势,还能确保刀具符合国际性能标准。
中国硬质合金立铣刀厂家的技术水平及全球竞争力
中国刀具制造商正日益缩小与国际同行的差距。先进的数控磨床、激光开槽技术和高精度涂层工艺提高了刀具刃口的锋利度和使用寿命。自动化生产线和在线检测系统确保了批量生产过程中刀具的一致性和可靠性。
这些技术升级提升了中国制造商的全球竞争力,并满足了模具制造、航空航天和汽车零部件等高精度行业对高性能刀具的需求。海外客户可以通过从可靠的中国硬质合金立铣刀工厂采购,在保持高质量加工的同时降低采购成本。
OEM/ODM定制服务助力海外客户提升生产效率
随着对高精度、高效率加工的需求日益增长,B端客户越来越依赖中国制造商提供的OEM/ODM解决方案。定制的硬质合金立铣刀可根据工件材料、加工方法、刀具寿命要求和所需的表面光洁度调整切削刃形状、刀槽数量、螺旋角和涂层类型。这可以实现最佳切削效率,最大限度地延长刀具寿命,减少换刀次数,并确保大批量生产的质量一致性。
通过这些定制服务,中国制造商帮助海外客户优化数控加工工艺,提高生产效率,降低总体制造成本。
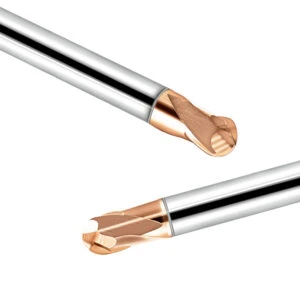
提高 CNC 生产率的实用技巧和参数优化
即使是高性能整体硬质合金立铣刀,如果没有合适的切削参数,也无法充分发挥其潜力。优化进给率、切削速度、刃数和冷却策略,可以显著提高材料去除率 (MRR)、延长刀具寿命并降低加工成本。
参数优化不仅适用于批量生产,也适用于单件原型和复杂零件。正确的设置可以最大限度地减少刀具磨损和振动,确保表面质量和尺寸精度,并实现高效的数控铣削。刀具选择以及针对不同材料的参数优化是最大化效率的关键。
通过进给率和切削速度实现最佳刀具性能
进给率和切削速度直接决定切削力和热量的产生。对于淬硬钢,较高的主轴转速和适中的进给率可最大限度地提高硬质合金的耐热性和硬度,同时最大限度地减少磨损。加工铝或铜等软材料时,双刃整体硬质合金立铣刀可以以更高的进给率和切削速度运行,从而实现更快的金属去除率 (MRR) 和更顺畅的排屑。在精加工或硬质材料应用中,四刃立铣刀适合较低的进给率和稳定的切削速度,以确保尺寸精度和表面光洁度。
根据刀具等级、刃数和工件材料优化参数可提高刀具寿命、加工效率和生产线稳定性。
将冷却方法与刀具涂层相匹配,以实现最佳数控铣削性能
刀具冷却会影响刀具寿命和加工稳定性。硬质合金刀具在高速切削时会产生高温。如果没有有效的冷却,刀具刃口会磨损加速,甚至可能出现热裂纹。冷却方法应与刀具材料和涂层类型相匹配:
-
干式铣削:适用于涂层良好的硬质合金刀具(TiAlN、AlCrN),可减少液体污染,同时保持高效率。
-
空气冷却:降低较轻材料的热量,适用于中等耐热性的工具。
-
雾化或液体冷却(MQL/润滑):适用于高温、高硬度材料(如硬化钢)或深孔铣削,可延长刀具寿命,降低切削温度,并改善表面光洁度。
考虑刀具涂层、工件材料和加工方法选择正确的冷却策略可确保稳定、高效的数控铣削并延长刀具寿命。
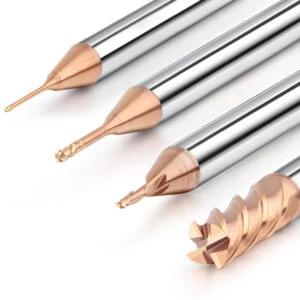
高性能硬质合金立铣刀实现高效率和低成本
在数控铣削中,刀具性能是决定加工效率、表面质量和生产成本的关键因素。与高速钢相比,整体硬质合金立铣刀具有更优异的红硬性、耐磨性和刚性,可实现高速、高精度加工,同时延长刀具寿命并减少频繁换刀造成的停机时间。
刃口设计的选择取决于材料和加工类型:2刃刀具非常适合软材料的高速粗加工,而4刃刀具则擅长硬材料的精加工和高精度轮廓加工。合适的刃口设计可优化排屑性能、切削稳定性和表面光洁度。
结合优化的螺旋角、涂层、切削参数以及合适的冷却方式(干式、风冷或微量润滑),制造商可以最大限度地提高刀具性能、延长刀具寿命并提高单位时间的材料去除率。生产策略应因型号而异:原型设计注重灵活性,而量产则兼顾刀具寿命、成本和一致性。
最后,从中国可靠的整体硬质合金立铣刀制造商或硬质合金立铣刀工厂采购可确保获得高性能工具和 OEM/ODM 支持,从而为模具制造、航空航天和汽车零部件等高精度应用保持稳定的生产。
通过科学地选择刀具和优化参数,再加上材料优势、排屑槽设计、涂层技术和冷却策略,制造商可以实现高效、低成本、稳定的数控加工,同时保持精度并提高生产能力和经济效益。






