


选择合适的立铣刀类型对于获得最佳表面光洁度、最大限度地延长刀具寿命以及提高数控加工的生产效率至关重要。平头立铣刀非常适合平面开槽和粗加工,而球头立铣刀则擅长加工三维形状。圆头立铣刀则介于两者之间,在强度和精加工能力之间实现了灵活的平衡。对于精密零件制造商和数控加工车间而言,了解这些刀具之间的差异是做出更佳刀具选择和改善加工效果的关键。
本文将探讨每种刀具的几何形状、应用和加工策略。无论您是正在优化球头铣刀以进行三维加工,还是正在为下一个项目选择平头铣刀或圆头铣刀,本指南都将帮助您做出明智的选择。
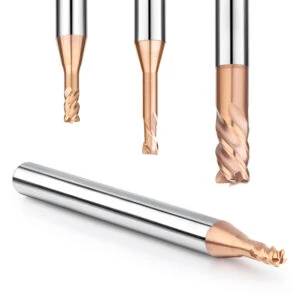
立铣刀类型概述
在数控加工中,不同类型的立铣刀具有各自独特的刀具几何形状,适用于不同的切削策略和加工目标。正确选择刀具类型不仅可以改善表面质量,还可以延长刀具寿命并提高整体加工效率。以下是对三种常见立铣刀类型的比较和说明:
平头铣刀
几何特征:
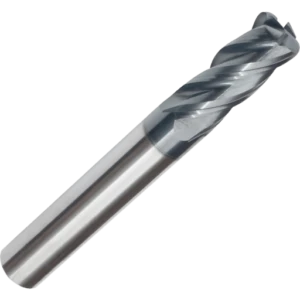
平底立铣刀的末端为直角刃,刀刃锋利,适合加工转角清晰的零件,在二维轮廓加工和清腔中尤为常见,广泛应用于粗加工阶段,以高去除率著称。
适用工况:
- 平面扫掠和开槽。
- 型腔毛坯加工。
- 2D 刀具路径的高效加工。
优缺点分析:
其优点是切削效率高、路径简单,但由于刀具转角尖锐,容易造成崩刃,且对刀具刚性要求较高,尤其是在加工硬质材料时。
球头立铣刀
几何特征:
球头立铣刀的刀尖为完整的半球形,非常适合加工复杂曲面。其中心切削能力较弱,适合步距较小的精加工策略。
应用场景:
- 3D表面加工。
- 模具和型腔的精加工。
- 零件外观细节修改。
备注:
由于刀具中心的切削刃较短,它通常不适合高速切削或大的步进进给,建议用于精细加工操作。
牛鼻立铣刀
工具特点:
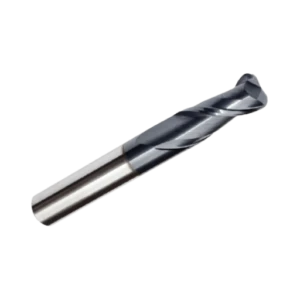
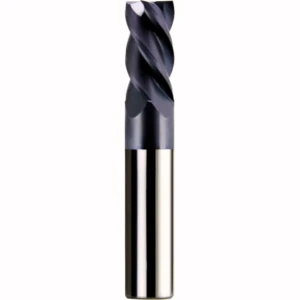
圆角立铣刀,又称圆角立铣刀,其特点是底部平坦,边角略微圆润。这种设计能够有效降低边角处的应力集中,提高刀具耐用性,同时保持底面平整。
主要优点:
- 它既具有扁平刀具的刚性,又具有球头刀具的表面适应性。
- 圆角过渡有助于防止碎裂。
- 它非常适合3D表面或残余材料去除路径的半精加工。
常见应用:
在模具制造及精密零件半精加工中,用于3D加工的圆鼻立铣刀是一种非常常见且稳定的刀具选择,尤其适用于需要一定刃口强度和高质量表面过渡效果的场合。
选择合适的立铣刀时的关键因素
在数控加工中,立铣刀的选择不仅取决于刀具的形状,还取决于许多因素。例如,材料特性、表面质量要求、路径策略和刀具寿命。刀具类型与应用要求的合理匹配对于提高切削性能和控制生产成本至关重要。以下是几个关键的考虑维度:
工件材料
不同材料对刀具几何形状和涂层的适应性有明显差异。例如:
- 铝合金适用于排屑效率高的平底立铣刀,强调高速加工。
- 钢和钛合金等硬质材料更适合采用具有圆角的刀具,例如用于硬质材料的圆鼻立铣刀,以减少角部应力并延长使用寿命。
- 在不锈钢或高硬度模具钢的半精加工中,圆角圆头立铣刀可以平衡刚性和过渡平滑性,表现优异。
表面光洁度要求
刀具类型需要根据工件对表面粗糙度或几何精度的要求进行相应调整:
- 球头立铣刀适用于3D表面的高光洁度加工,例如模具精加工。
- 如果同时考虑表面质量和加工效率,用于半精加工的圆鼻立铣刀是理想的选择,特别是在需要控制表面过渡平滑度的任务中。
- 平底立铣刀虽然适合快速清理材料,但表面粗糙度相对较大,通常需要进行后续的精加工。
刀具路径类型和加工策略
不同的切削路径类型和刀具组合直接影响加工质量和效率:
- 球头铣刀适用于轮廓精加工,适用于复杂自由曲面或模具型腔加工。
- 圆鼻立铣刀通常用于轮廓粗加工或残留材料清理。其圆角设计可以优化表面过渡,同时确保切削强度。
- 平底刀具更适合横向扫掠或大步长粗加工刀具路径,适合快速去除大量材料。
何时使用每种类型——快速比较表
在数控加工项目中,快速确定哪种刀具更适合当前任务有助于提高工艺决策效率,优化切削路径规划和刀具寿命。下表总结了三种常见立铣刀的核心性能,从粗加工能力、表面质量等级、材料兼容性,到3D曲面适应性和刀具寿命等关键指标,旨在帮助工程师、程序员或采购决策者快速确定最合适的刀具类型。
尤其是圆鼻立铣刀,作为平底与球头之间的多功能选择,在3D轮廓粗精加工一体化加工、复杂曲面残余材料去除方面有着出色的表现,非常适合追求加工效率与质量平衡的B端客户,例如精密零件制造商或模具加工企业。
| 工具种类 | 粗加工 | 处理 | 表面质量 | 3D加工 | 刀具寿命 |
| 平头铣刀 | (卓越)等级 | 有限 | 低 | 差 | 中 |
| 球鼻 | 差 | (卓越)等级 | 借给 | 有限 | 洛沃 |
| 牛鼻 | 良好 | 良好 | 中到高 | 良好 | 高 |
来自经验丰富的数控机械师的实用技巧
在实际加工中,刀具的正确使用远不止选择类型那么简单,更重要的是如何理解其加工逻辑与实际工况的匹配性。以下是我们对各种立铣刀,尤其是牛鼻立铣刀的使用经验总结,希望能为一线数控编程人员和工艺工程师提供参考:
合理设置圆角半径和路径重叠
使用圆鼻立铣刀进行3D半精加工时,务必注意其圆角半径与路径重叠宽度的匹配。重叠量过大,会造成重复切削区域热量积累,影响刀具寿命。重叠量过小,相邻路径之间会形成“台阶效应”,影响表面光洁度。
在完成之前执行圆角或扁平工具的中间过渡
对于精度要求高、曲率变化大的工件(如模具型腔、三维曲面零件),建议在最终精加工前,先使用圆鼻立铣刀进行预精加工,或使用平底铣刀进行中间半精加工。
这种方法可以预先清除较大的加工余量,减轻后续精加工的刀具负荷,提高表面的连续性。特别是在使用球头刀进行精加工之前,如果忽略中间工序,很容易因加工余量不均匀或步距变化突然变化而影响表面质量。
圆角是模具和复杂表面的首选工具
与球头铣刀相比,圆鼻铣刀能够有效缓解曲面转角处的应力集中,同时保持底面的刚性和平整度。因此,在模具、压铸型腔或大型3D造型件的初步加工时,使用圆鼻铣刀进行模具半精加工通常比球头铣刀更经济、更稳定。
特别是在批量加工时,该刀具的结构稳定性不仅减少了崩刃和换刀,而且为后续的精加工奠定了良好的基础。
在CNC加工过程中,正确选择立铣刀不仅可以显著提高切削效率,而且直接影响表面质量、刀具寿命和综合生产成本。从刀具几何形状的角度来看,不同类型的立铣刀各有优势,适用于不同的加工策略和工件要求。
平头立铣刀:适用于2D轮廓、型腔、粗加工等场景,加工效率高,但转角处应力集中,不适合精加工;
球头立铣刀:专为复杂曲面和精细轮廓设计,是实现高光洁度表面的理想选择,但中心切削力减弱,寿命短;
圆鼻立铣刀:兼具两者的优点,具有良好的底面刚性和圆角缓冲,特别适合3D曲面的半精加工和模具零件的粗精加工过渡加工。






