


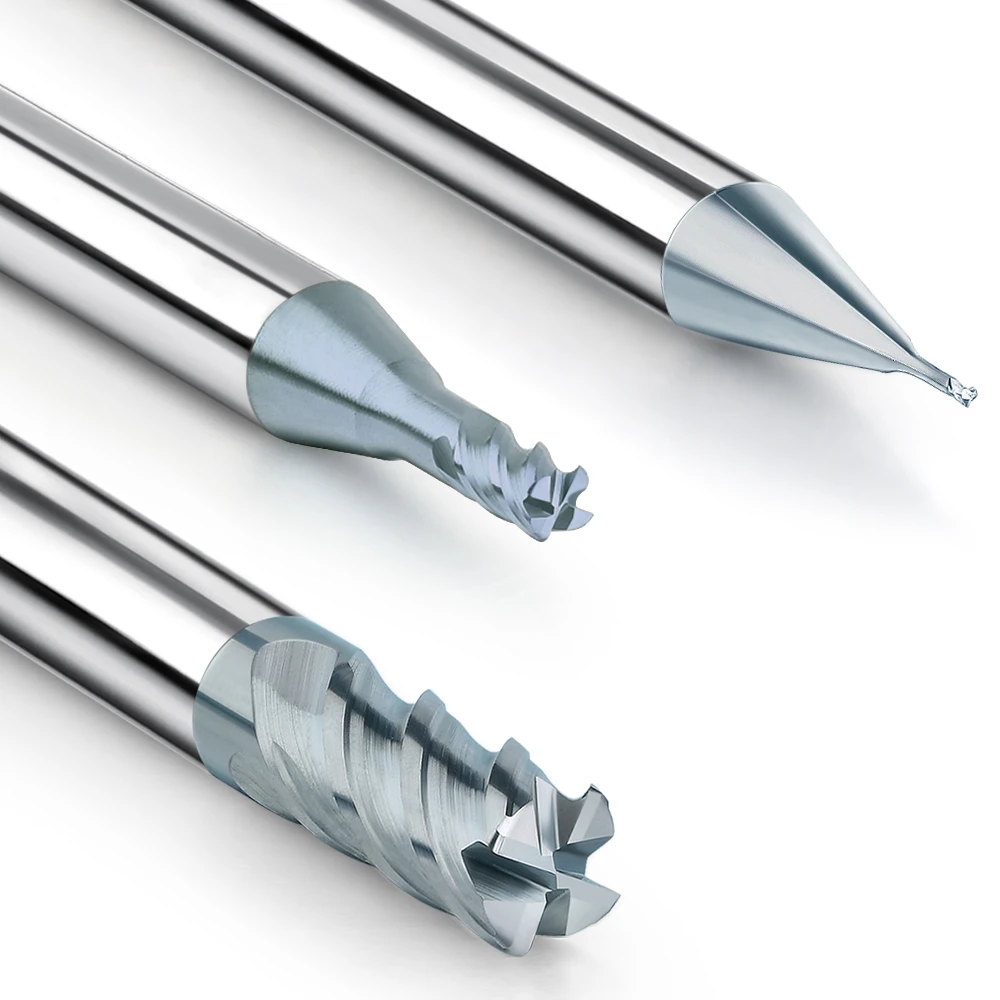
作为每天在车间里与硬化钢材和数控机床嗡嗡声为伴的工程师,我们深知其中的困境。当客户翻开我们的产品目录时,他们最常问的问题不是价格,而是:“对于这个特定的模块,我需要HRC45、HRC55,还是直接选择HRC65?”
就在上个月,一位长期合作的德国客户反馈了一些令人沮丧的问题。他们正在加工硬度约为HRC48的预硬化钢。为了最大限度地延长刀具寿命,他们选择了我们顶级的CNC HRC65铣刀。结果呢?效率直线下降,因为刀具不断崩刃。这凸显了我们在过去15年中发现的一个普遍误解:更高的硬度并不一定意味着更好的稳定性。
作为一家专业的中国铣刀供应商,我们深知实际刀具的选择远不止洛氏硬度计那么简单。您还需要权衡硬质合金铣刀的基体晶粒尺寸、涂层氧化温度,以及——最重要的是——韧性和硬度之间的“最佳平衡点”。
无论您是进行高进给粗加工还是使用球磨机刀具进行镜面精加工,选择错误的钢材硬度都会严重影响您的加工周期。本文将结合实验室数据和数千个车间案例,帮助您避免常见的“硬度陷阱”,这些陷阱会毁坏工件并造成利润损失。
归根结底,你想要的是什么:是货架上最坚固的工具,还是能够可靠地运行一整夜而不会在凌晨 3 点触发工具故障警报的工具?
停止盲目崇拜硬度:为什么盲目升级硬质合金铣刀可能会让你损失利润
我们经常看到北美客户为了“提高加工速度”而购买最昂贵、硬度最高的刀具,结果却发现刀刃几分钟内就崩刃了。这是一种常见的思维误区:认为更高的HRC硬度就意味着更平滑的加工。然而,盲目追求极致硬度而不考虑实际情况,只会迅速造成经济损失。如果刀具的物理特性与机床的刚性或工件材料不匹配,您不仅会浪费刀具,还会浪费宝贵的加工时间。
刀具选择是一门平衡的艺术。提高硬度通常意味着牺牲横向断裂强度 (TRS)。如果您的立式加工中心 (VMC) 刚性不足,或者工件夹具哪怕有一点点形变,硬度为 HRC65 的脆性刀具都会断裂。针对特定加工需求选择最佳的硬质合金铣刀,总是比选择最昂贵的刀具更省钱。
韧性与硬度的拉锯战:北美“剥落”案例研究
去年,我们为芝加哥一家模具厂提供技术支持,加工硬度为HRC30的标准模架。为了减少换刀次数,他们改用了CNC HRC65铣刀。然而,不到30分钟,刀刃侧边就出现了明显的微崩刃。这简直就是“以大炮打蚊子”的典型例子。HRC65刀具的晶粒结构极其精细;虽然其耐磨性极佳,但对于软性材料来说却过于脆硬。在HRC30硬度下,排屑压力和轻微的谐波颤动就足以使这种脆性高硬度刀刃崩裂。
在这种情况下,我们改回了HRC45硬度等级。原因很简单:HRC45硬质合金坯料使用了更高比例的钴(Co)粘结剂。这赋予刀具更高的弹性模量和更优异的抗冲击性。这种“韧性”使刀具能够吸收非均质材料的冲击,防止裂纹扩展。结果如何?尽管HRC45硬度“较低”,但由于不易崩刃,有效切削时间延长了40%以上。
实用选择逻辑:为什么 HRC55 是“通用安全网”
作为一家中国铣刀供应商,我们不认同“一刀切”的模式。然而,对于大多数无需超高精度硬铣削的通用数控应用,我们推荐HRC55系列作为标准配置。这不仅仅关乎纸面上的参数,更关乎误差范围。HRC55系列刀具达到了完美的平衡:它既能保持足够的锋利度以加工硬化钢,又足够坚韧以承受意外振动。
我们称之为“通用安全网”。其奥秘在于基材的微观结构。在碳钢和合金钢(硬度范围HRC35至HRC50)之间切换加工时,HRC55范围内的硬质合金铣刀在干切削过程中能很好地应对高温氧化。它们也足够坚固,能够承受刀具路径方向的突然改变,而不会在瞬时扭矩下断裂。除非您进行的是特殊的硬铣削加工,否则这种设计可以消除80%的意外停机风险。
实际性能分析:HRC45、HRC55 和 HRC65 铣刀的应用范围
在车间里,我们经常看到一个鲜明的对比:经验丰富的师傅用同一把刀具能用三天,而新手却能在三十分钟内把它弄断。这其中的差别通常不在于机器,而在于刀具硬度等级的“特性”。我们根据刀具的硬度等级来划分铣刀,以应对切削刃处发生的热变形和化学反应。在实际生产中,你必须反过来:根据工件是退火、回火还是完全淬硬来选择刀具。
没有所谓的“通用”工具,只有“优化”的极限。从HRC45到HRC65的提升是一种权衡:硬度增加,但韧性降低。以下案例展示了我们如何根据切屑压力和温度来划定这些极限。这并非教科书式的理论,而是经过数千小时实践锤炼而成的逻辑,其代价是废钢和断刃。
对于预硬化钢:HRC45硬质合金铣刀的高进给优势
在粗加工 45 号钢或回火 4140 合金钢时,目标是提高“金属去除率”(MRR)。在这个阶段,我们优先考虑韧性而非硬度。我们使用 HRC45 硬质合金铣刀,因为它们具有卓越的抗断裂性能。粗加工过程中,刀具反复切入和切出,会产生巨大的交变应力。如果刀具硬度过高,在持续冲击下,微观晶粒会发生剥落或脱落。
我们的实证测试表明,使用这些中等硬度的刀具,可以大幅提高每齿进给量。即使切削深度 (Ap) 不稳定或铸件表面粗糙,这些刀具也能像弹簧一样吸收振动。这种“灵活应对”的策略可以将加工周期缩短 30% 以上。对于高产量车间而言,这种效率提升远比刀具本身的高硬度更有价值。
模具车间主力:CNC HRC55铣刀参数优化
在模具制造中,P20、718H 和 S136 等材料是标准材料。对于这些钢材(硬度范围为 HRC35 至 HRC48),我们推荐使用 CNC HRC55 铣刀。这是我们目前最均衡的配比。如果刀具磨损过快,通常问题不在于刀具本身,而在于切削速度 (Vc) 和进给速度 (Fz) 之间的平衡。
加工S136等“粘性”不锈钢时,追求高转速是错误的。热量积聚过快会导致涂层剥落。正确的策略是“中等转速,高压”。将合理的切削速度(Vc)与较高的进给率相结合,使切屑带走热量。这可以最大限度地提高HRC55刀具的涂层稳定性,保持型腔尺寸,并消除频繁换刀造成的“痕迹”。
硬化钢的挑战:HRC65铣刀在极端高温下的磨损
当工件硬度超过HRC60时——例如淬硬导轨或冲压模具——普通刀具会像蜡一样熔化。在这种情况下,CNC HRC65铣刀是您唯一的救星。它们的优势不在于抗冲击性,而在于“红硬性”。即使在干切削的高温下,基材也能保持形状,抵抗“热软化”。
然而,您必须彻底改变超硬刀具的加工策略。改用高速加工 (HSM):高频浅切削。由于 HRC65 刀具的钴含量极低,因此它们非常脆且易损。使用错误的冷却液会导致热冲击裂纹。我们强烈建议仅使用气流冷却。让抗氧化涂层在高转速下发挥作用,从而获得令人惊艳的镜面般光洁度。
三维表面加工:硬度如何影响球磨机表面质量
精密异形零件加工中最常见的问题是:“如何获得更好的表面光洁度?”球铣刀的独特之处在于,其切削速度在刀尖中心降至零。这意味着球体中心是在“挤压”或摩擦材料,而不是切割。选择合适的硬度在于找到刃口锋利度和耐磨性之间的平衡,从而避免在三维过渡点处出现不规则现象。
对于表面粗糙度 Ra 0.4 或更精细的加工,球头顶端微米级的磨损都会毁掉加工结果。这种磨损会表现为“暗淡”的斑块或可见的“台阶线”。作为经验丰富的中国铣刀供应商,我们建议您根据工件最终热处理后的硬度来选择刀具牌号。这样可以保持切削阻力恒定,而这正是获得完美曲面加工的关键。
镜面抛光:硬质材料球磨机的阻尼策略
对于医疗或光学模具而言,仅靠硬度是不够的。当使用球磨机加工硬度超过 HRC50 的材料时,刀具的脆性会导致边缘出现微小的“锯齿”。为了获得镜面般的光洁度,我们采用多次铣削,并尽可能减少材料去除量。我们利用高硬度基材的刚性,结合超薄纳米涂层(例如 TiAlN)来降低摩擦。
消除“台阶痕迹”的秘诀在于控制径向跳动。即使使用最好的硬质合金铣刀,在低精度主轴上使用过硬的刀具(例如 HRC65)也会导致微小的颤动。对于硬质材料的精加工,应略微减小轴向切削深度 (Ap),并使用较高的主轴转速进行微切削。这样可以抵消脆性振动,从而获得如玻璃般光滑的表面。
长距离解决方案:利用 HRC55 解决深腔颤振问题
深腔加工简直是噩梦,尤其是在使用长颈球头铣刀时。那种刺耳的颤动“尖叫”声预示着刀具即将断裂。我们曾经遇到一位客户,坚持要用HRC65硬度的刀具加工120毫米深的腔体,认为高刚性会有帮助。结果却适得其反,由于共振,刀具在接触工件的瞬间就断裂了。
我们通过“降级”使用定制的CNC HRC55铣刀解决了这个问题。HRC55材料具有更好的内部阻尼性能——它就像一个减震器,可以吸收长悬伸带来的冲击。结合不等螺旋线设计,机床运行变得非常安静。经验教训是:在深腔加工中,稳定性比硬度更重要。合理的后角设计和合适的材料韧性,即使在极长的悬伸情况下也能保持稳定的进给。
质量控制内幕:为什么我们的“中国制造”铣刀更耐用
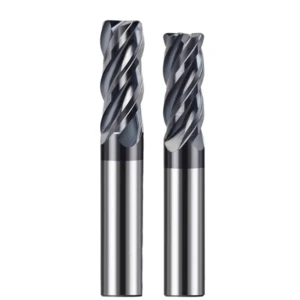
在全球市场上,“中国制造”的铣刀种类繁多,价格差异令人费解。客户经常问我们:“规格表上都写着HRC55硬度,为什么有的铣刀铣了200个孔就坏了,而你们的却能用一整个班次?” 作为一家拥有15年以上经验的制造商,我可以直言不讳:价格差异并非源于品牌,而是源于肉眼无法察觉的生产细节。在数控加工中,稳定性至关重要。任何生产过程中的“偷工减料”最终都会导致单价翻倍。
我们坚信,卓越的硬质合金铣刀是材料科学与几何学完美融合的结晶。从原材料硬质合金棒材进入我们工厂的那一刻起,我们就实施一套严苛——甚至近乎苛刻——的内部审核流程。耐用性并非一句空话,而是我们通过控制碳化钨晶粒均匀性、优化涂层附着力以及强化切削刃等一系列措施实现的成果。我们销售的不仅仅是刀具,更是“加工可预测性”——让您安心无忧,即使在凌晨两点也不用担心刀具断裂。
差异始于源头:原材料的微观精度
如果您走进我们的实验室,就会看到我们使用金相显微镜对每一批碳化钨原材料进行筛选。为了降低成本,许多中国“廉价”铣刀供应商使用回收的碳化钨或晶粒粗大的劣质棒材。从纸面上看,它们的洛氏硬度可能合格,但在显微镜下观察,其内部结构却很不均匀。我们坚持使用超细晶粒碳化钨(0.4μm 或更小)。这种密度是防止刀具在高负荷运转下产生微裂纹的基石。
在我们的测试中,劣质棒材——通常硬度等级“虚高”——内部存在空隙和硬质合金偏析。在高速加工过程中,这些微小缺陷会演变成断裂点。我们之所以能为美国和欧洲的高端客户提供产品,是因为我们能够从源头控制晶粒的一致性。虽然这种对“基体纯度”的执着追求会增加我们的前期成本,但它保证了我们交付的每一把硬质合金铣刀都具有卓越的抗疲劳性能,无论您加工的是哪种材料。
刃口处理和涂层:最终的性能提升
许多工程师认为刀具经过研磨和涂层处理后就“完成”了。这是错误的。在我们工厂,最关键的最后工序是“刃口处理”(珩磨)。如果我们把刚研磨好的刀具直接送入涂层室,刃口上的微小锯齿会在受力时瞬间崩裂,带走昂贵的涂层。我们采用精确的钝化工艺,将刃口精加工成均匀的圆角。这种“强化刃口”正是我们的HRC55刀具比同级别竞争对手更耐用的秘诀所在。
对于涂层,我们不相信存在“通用”解决方案。我们采用物理气相沉积(PVD)技术,将AlTiSiN等复合材料以纳米级薄层的形式涂覆在涂层表面,以适应特定环境。这层涂层如同“盔甲”,保护着我们的CNC HRC55铣刀,使其能够承受超过1,000°C的高温,并形成自润滑膜。从原材料到最终抛光,这种精细的把控使我们成为您值得信赖的合作伙伴。
工程师建议:选择合适铣刀的三步法
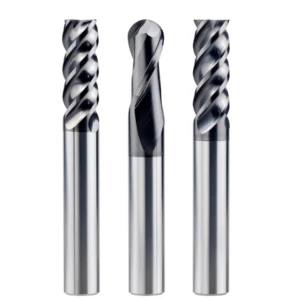
我们已经深入探讨了许多科学原理,但作为同行,我们深知您需要的是能够在实际机床操作中应用的规则。刀具选择并非纸上谈兵,而是要找到一个既符合设备刚性、又能满足材料要求、还能满足交货期限的解决方案。基于十余年的现场调试经验,我们总结出以下“结果至上”的框架,旨在帮助您排除错误选项,最大限度地提高主轴效率。
选择与材料硬度(HRC)相匹配的工具
-
对于退火钢或300系列不锈钢(硬度<HRC35):请使用HRC45硬质合金铣刀。此时需要足够的排屑空间和冲击韧性。使用高硬度刀具不仅浪费资源,反而会增加“积屑瘤”(BUE)的风险,即材料粘附在刀具上。
-
对于预硬化模具钢,例如 P20、718H 或 S136(HRC35 – HRC48): HRC55 是最佳硬度范围。我们建议预留少量精加工余量;采用适中的切削速度和恒定的每齿进给量,以获得最可预测的刀具寿命。
-
对于热处理后的硬化钢(HRC50 – HRC65):您必须使用 HRC65 的刀具。同时,将加工策略改为高速加工 (HSM)——即高频轻切削——以利用刀具的“热硬度”来应对加工阻力。
评估加工几何形状
-
对于大型三维表面精加工:使用高硬度球头铣刀,并尽可能缩短悬伸长度。即使在较软的工件上,高硬度球头铣刀在“表面扫描”过程中也能更长时间地保持其刃口几何形状,从而最大限度地减少令人头疼的过渡线和刀具路径痕迹。
-
对于深腔、窄槽或薄壁零件:尝试降低一个硬度等级(例如,从 HRC60 降至 HRC55)。HRC55 基材具有更好的“内部阻尼”,有助于抑制高频共振。有时,只有通过增加一些物理弹性才能解决深腔中出现的“尖锐”颤动问题。
评估机器刚性和设置
-
对于高速、高精度加工中心:您可以放心使用我们的超细晶粒、高硬度系列产品。利用高速主轴产生的离心力和我们PVD涂层的润滑性,实现高效的干式加工。
-
对于老旧机器或刚性较低的设备:提高冷却液浓度,并使用硬度更高的刀具,例如 HRC45 或 HRC55。在这些情况下,保护刀刃免受振动引起的崩刃远比追求耐高温性能重要得多。
每张图纸都有其独特的“特性”,每个车间的情况也不尽相同。我们见过无数这样的例子:仅仅调整一个参数或简单地更换刀具等级,就能让零件免于报废。
您是否正苦恼于加工一种会磨损刀具的材料?或者加工出的表面光洁度始终无法通过检验?欢迎与我们交流。我们乐意了解您的具体需求,并制定方案,帮助您找到最合适的刀具和工艺组合。






