


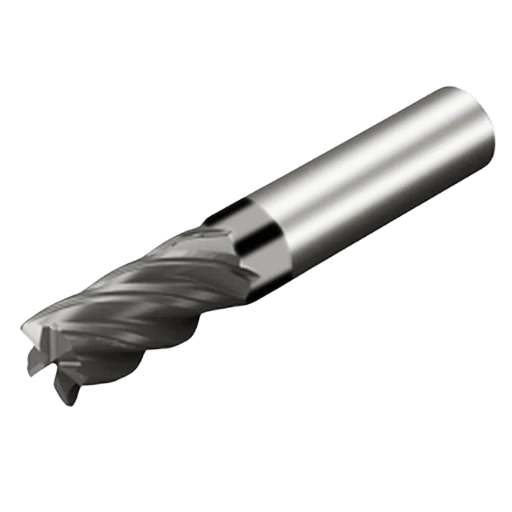
在数控加工中,不锈钢被公认为一种难加工材料。其高强度、易加工硬化和低导热性对切削刀具的选择和使用提出了更高的要求。无论您从事模具制造、精密零件制造,还是医疗和食品机械行业,选择最适合不锈钢加工的立铣刀都直接关系到加工效率、表面质量和刀具寿命。
许多机械加工人员——无论是新手还是经验丰富的专业人士——经常会遇到类似的挑战:哪种铣刀最适合加工不锈钢?哪种切削几何形状效果最佳?哪种涂层能提供最佳的耐磨性和抗粘附性能?本指南通过分析不锈钢的特性,并提供关于刀具选择的实用建议(包括几何形状、材料以及最适合不锈钢的立铣刀涂层),来解答这些问题。
为什么不锈钢需要专用切削刀具
不锈钢的切削特性
不锈钢是一种韧性材料,在加工过程中会面临诸多挑战。这些挑战包括:
-
加工硬化:如果切削参数控制不当,材料会迅速硬化。这会导致刀具反复切削已硬化的表面,从而增加磨损和切削阻力——尤其是在低进给或间歇切削条件下。
-
导热系数低:切削过程中产生的热量不易散失,而是积聚在切削区和前刀面上,这会导致刀刃软化、退火,甚至产生微裂纹。
-
积屑瘤(BUE):不锈钢容易粘附在切削刀具上,形成积屑瘤,从而扭曲切削几何形状,导致表面粗糙和刀具崩刃。
由于这些挑战,标准立铣刀常常无法满足需求。刀具材料、刃口几何形状和涂层选择对于保持热稳定性和避免切削过程中的粘连至关重要。
工具选择不正确导致的常见问题
选择错误的不锈钢立铣刀可能会导致几个严重的后果:
-
刀具寿命缩短:如果没有适当的耐热性或耐磨涂层,刀具容易过早磨损、崩刃和失效。
-
表面质量差:刀具几何形状或刀槽数量不足会导致振动、表面烧蚀或尺寸不准确——尤其是在精铣过程中。
-
生产效率低下:未针对不锈钢优化的刀具通常需要降低加工速度和进给量,从而限制产量并增加加工周期。
为了避免这些问题,请始终优先考虑专为不锈钢设计的铣刀,这些铣刀具有耐热性、高效的排屑性能和防粘性能。
哪些关键特征决定了不锈钢的最佳立铣刀?
刀具材料:首选硬质合金
硬质合金立铣刀是加工不锈钢的首选刀具,因为其热硬度、耐磨性和切削稳定性均优于高速钢 (HSS)。具体来说,钴含量高的超细晶粒硬质合金能够有效抑制不锈钢的加工硬化和粘附倾向。
因此,当您想知道哪种材料最适合铣削不锈钢时,超细碳化物就是您的答案 - 特别是对于涉及 304、316 或双相等级的应用。
最佳刃数和切削几何形状
不锈钢加工会产生长而连续的切屑。排屑槽过多或排屑空间不足会导致切屑堵塞和积屑瘤的形成。一般建议:
-
2-3 刃:非常适合开槽或侧铣,提供优异的排屑性能。
-
4 刃:更适合高精度端面铣削或型腔精加工,提供更高的稳定性。
从几何角度来看,选择具有以下特征的工具:
-
高螺旋角(40°–45°):有助于减少切削力,促进切屑流动,并最大限度地减少热量积聚。
-
大前角:降低刀具压力并提高锋利度,这在切割硬化或粘稠的不锈钢时至关重要。
工具结构和系列选择
-
整体硬质合金立铣刀:具有高刚性和高精度,是连续切削、薄壁结构加工和高精度加工的理想选择。
-
可转位铣刀:在大批量粗加工或批量生产中能提供更佳的经济性。刀片更换速度更快,成本更低。
附加结构选项:
-
短槽长:用于提高刚性和控制振动。
-
长柄/长槽:用于深腔或侧壁铣削。
-
圆头立铣刀:非常适合模腔加工、倒角和平滑过渡。
将刀具结构与零件几何形状、机床刚度和所需的表面光洁度相匹配。
最适合不锈钢的铣刀是什么?
粗加工不锈钢的最佳工具
在粗加工过程中,刀具会面临较高的切削力、热量和硬化区域。推荐使用以下特性:
-
倒角切削刃:增强刀具刃口强度并减少崩刃。
-
加厚芯材设计:提高刚性,减少负载下的变形。
-
可转位立铣刀:具有耐用性和成本效益,尤其适用于粗加工,特别是使用加强型刀片时。
如果您要问哪种立铣刀最适合粗加工不锈钢,请考虑使用高强度整体硬质合金或可转位刀具,并搭配高压冷却液系统以增强排屑和控制热量。
精加工不锈钢的最佳工具
精铣要求严格的公差和卓越的表面光洁度。优先考虑:
-
牛鼻立铣刀:兼顾模具和曲面的强度和表面质量。
-
具有微前角的锋利刃口:降低切削力并提高刃口质量。
-
3刃或4刃高螺旋刀具:适用于薄壁、小孔或精加工轮廓。
为了获得最佳效果,请使用具有锋利边缘、耐热涂层和抛光凹槽的工具,以减少摩擦和粘连——非常适合镜面或精细特征。
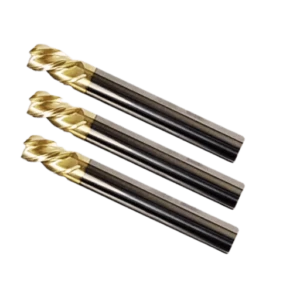
不锈钢立铣刀的最佳涂层是什么?
不锈钢的加工挑战在于需要具备耐热性、润滑性和抗粘连性的涂层。选择最佳的不锈钢立铣刀涂层可以显著延长刀具寿命并改善表面光洁度。
常见涂料概述
-
TiAlN(氮化钛铝):非常适合高温干式或半干式切割。是304/316不锈钢加工的理想材料。
-
AlTiN(氮化铝钛):由于铝含量较高,在加热时会形成一层保护性的 Al₂O₃ 层,非常适合用于腐蚀性或硬度较高的不锈钢。
-
TiSiN(氮化钛硅):具有极高的硬度和耐磨性,非常适合高速精加工模具级不锈钢。
-
nACo(纳米涂层):具有强润滑性和抗热冲击性的纳米结构涂层,适用于坚韧、粘稠的不锈钢类型。
-
DLC(类金刚石碳):摩擦系数极低,但耐热性中等;非常适合低速、精密加工医疗或微型零件。
没有万能的涂层。请根据您的加工策略、工件材质和冷却液条件进行选择。
选择涂料的关键因素
考虑以下几点:
-
耐热性(800–1100°C):防止高温切割过程中发生降解。
-
润滑性:减少摩擦和粘连,有助于防止细菌性鼻窦炎。
-
抗粘附性:对于奥氏体不锈钢尤其重要。
-
涂层附着力强度:确保在断续切削或低进给切削过程中涂层的耐久性。
对于大多数不锈钢应用而言,具有高耐热性和低摩擦系数的多层纳米涂层是最佳选择。
推荐的涂层+基材组合
将合适的涂层与合适的基材搭配可最大程度地提高性能:
-
TiAlN + 超细碳化物:兼具韧性和耐磨性——是通用不锈钢加工的理想选择。
-
AlTiN + 纳米碳化物:高速、重载切削——非常适合模具或批量生产。
-
nACo / TiSiN + 微晶碳化物:增强了对难加工合金(例如含硫/镍不锈钢)的性能。
-
DLC涂层+微刃刀具:最适合医疗或微型元件的超精细表面精加工。结合微前角设计,可降低切削力。
实际案例分析:不同立铣刀在不锈钢加工上的表现
在选择用于加工不锈钢的立铣刀时,仅凭技术规格或产品目录描述通常很难准确评估刀具的实际性能。因此,基于案例的分析能够提供更有价值的见解。以下比较从三个关键维度评估了刀具的实际性能:不锈钢材料、刀具设计和实际加工参数。
工具性能的差异:304 不锈钢与 316 不锈钢
虽然都是奥氏体不锈钢,但 304 和 316 的铣削行为却有很大差异:
-
304不锈钢:304不锈钢以其高铬含量和优异的延展性而闻名,但在高速铣削过程中容易发生严重的加工硬化。这会加速刀具刃口的磨损,尤其是在粗加工过程中。
-
316不锈钢:由于添加了钼元素以增强其耐腐蚀性和耐热性,316不锈钢的加工难度更大。其较高的切削粘度增加了积屑瘤形成和崩刃的可能性。
实际测试表明,几何形状和涂层相同的立铣刀在加工316不锈钢时,其刀具寿命通常比加工304不锈钢时短15%至25%。因此,当被问及“加工304不锈钢应该使用哪种立铣刀?”或“铣削316不锈钢的最佳刀具是什么?”时,答案应考虑抗粘附性能、散热性能和切削刃锋利度。
实用参数比较:主轴转速、进给速度、切削深度
在不锈钢铣削加工中,参数设置直接影响刀具寿命和加工稳定性。下图是相同材料条件下(304不锈钢)三种典型加工策略的比较:
| 加工策略 | 主轴转速 | 每齿进给量(fz,mm/齿) | 轴向切削深度(ap,mm) | 加工反馈 |
|---|---|---|---|---|
| 保守的 | 3200 | 0.04 | 0.4 | 稳定性高,刀具磨损慢,但效率低 |
| 首推最高性价比 | 4500 | 0.06 | 0.6 | 平衡效率和刀具寿命;适合大批量生产 |
| 进取 | 6000 | 0.08 | 1.0 | 加工速度快,但刀具磨损增加;需要高性能冷却系统 |
其他注意事项:
-
加工稳定性与主轴负荷波动呈正相关。
-
在恶劣环境下,如果不使用高效冷却和高耐热涂层(例如 TiSiN),则可能会发生表面烧伤和刀具过早失效。
-
推荐的策略提供了一种平衡的进给、速度和热管理方法,使其成为大多数不锈钢铣削任务的可靠基准。
这些数据为回答“不锈钢铣削的推荐参数”等问题提供了实用的见解,并帮助初学者在设置加工参数时养成理性的心态。
总结和工具选择建议
对于不锈钢这种最难加工的材料之一,选择合适的立铣刀对于实现高加工效率和产品质量至关重要。从材料特性到刀具结构和涂层技术,每一项选择都会直接影响刀具寿命、切削稳定性和表面光洁度。
以下指南借鉴了典型的行业应用、逻辑选择策略和常见的误解,为 CNC 工程师和采购专业人员提供实用的、基于场景的建议。
特定行业的工具选择建议
不同行业对刀具特性的要求也有所不同。以下是针对常见不锈钢应用的最佳实践建议:
-
模具制造(例如 420/440 不锈钢)
使用高刚性、短刃整体硬质合金立铣刀。优先考虑AlTiN或TiSiN等涂层,它们在持续高温和冲击载荷下性能良好。 -
医疗器械制造(例如 316L 不锈钢)
注重表面光洁度和尺寸精度。选择具有微正前角的圆鼻立铣刀,并搭配DLC等高润滑涂层。使用低进给率和浅切削以确保稳定性。 -
食品设备行业(例如304/316不锈钢)
平衡批量加工效率和通用性。选择采用 TiAlN 或 nACo 涂层的 3 刃或 4 刃高螺旋角立铣刀,提供良好的排屑性能和较长的刀具寿命。 -
航空航天和耐热部件(例如 17-4PH、Inox 系列)
选择具有高耐热涂层(例如 TiSiN)的纳米合金基体刀具。采用保守的加工参数,以减少加工过程中的热量积聚。
在行业、材料和工艺目标的矩阵中匹配合适的工具,有助于减少猜测,避免工具浪费或加工失败。
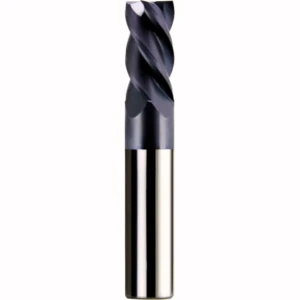
回顾:选择工具的五个关键维度
本指南强调了选择不锈钢铣刀时五个反复出现的决策因素:
-
工具基体
选择超细晶粒碳化物或纳米合金基材,提高抗崩裂性和热稳定性。 -
几何
采用大螺旋角和大前角设计,以利于排屑和冷却。精加工时,建议使用圆鼻槽形。 -
笛数
-
2-3槽:最适合粗加工;确保排屑。
-
3-4槽:更适合精加工;提高表面质量。
-
-
镀膜技术
根据速度、冷却剂和材料硬度将涂层与您的操作(AlTiN、TiSiN、nACo、DLC)相匹配。 -
应用适合度
考虑材料粘度、零件硬度、冷却液供应和机床刚度,以确保稳定的性能。
与其追求“最强大”的工具,不如始终根据多个性能维度寻找最合适的解决方案。
常见误解及其避免方法
即使拥有优质工具,机械师和买家在选择或使用工具时也经常会犯一些可避免的错误:
-
误区一:涂层越贵越好
如果与基材或操作条件不匹配,TiSiN 或 DLC 等优质涂层的性能可能会不佳。 根据应用需求而非声望来使用涂层。 -
误区二:凹槽越多,效果越好
在不锈钢加工中,过多的刀刃会限制切屑的流动并导致堵塞。务必根据切削深度和进给速率选择刀刃数量。 -
误区三:一个工具,一套参数
每种工具设计和涂层都有其特定的最佳性能。盲目地将参数复制到不同的工具上可能会导致失败。请根据测试和规格进行微调。 -
误区四:冷却并不重要
不锈钢会产生强烈的局部热量。如果没有适当的冷却或润滑,即使是最好的涂层也会失效。优先考虑内冷或微量润滑系统。 -
误区五:品牌保证性能
同一品牌的不同工具系列在设计、材质和几何形状上可能存在很大差异。务必根据技术数据和实际性能来评估工具,而不仅仅是看品牌标识。
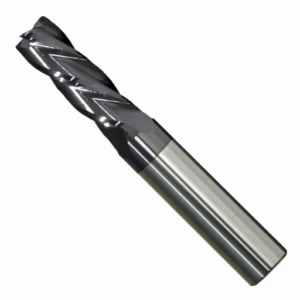
常见问题解答:关于不锈钢立铣刀的常见问题
问题 1:哪种立铣刀最适合不锈钢深腔加工?
答:深腔铣削需要极佳的排屑性能和刀具刚性。建议选择长刃长、三刃或四刃、高螺旋角(约 45°)的立铣刀。这样可以促进切屑从狭窄沟槽中排出,并降低热应力。
涂层方面,请选择AlTiN或TiSiN以提高耐热性。如有可能,请使用内冷或MQL润滑来进一步增强稳定性。
推荐工具:
-
OSG AE-LNBD-H
-
三湖工具
问题2:加工过程中涂层脱落怎么办?
答:涂层分层通常是由于过热、工具过载或涂层/基材相容性差造成的。
故障排除步骤
-
检查激进的切削速度或进给。
-
切换到不锈钢优化工具(例如,硬质合金+AlTiN/TiSiN)。
-
改进冷却液策略——避免干切削或热冲击。
-
检查刀具边缘状况——重新研磨会降低涂层附着力。
如果涂层损失后出现崩裂或破损,则可能表明刀具设计与实际切削条件不匹配。
问题3:为什么刀具寿命如此不一致?
答:刀具寿命不稳定通常是由于加工条件的系统性不平衡造成的。
常见原因:
-
使用缺乏优化边缘强度或凹槽几何形状的通用刀具。
-
进给/速度过快超出了工具的预期范围。
-
工件夹持不良或主轴不稳定导致振动。
-
涂层选择不合适或在理想温度/速度范围之外操作。
对整个系统进行全面检查——刀具、机器、冷却液、参数、材料——并进行磨损分析以诊断问题。
问题4:有没有适合加工不锈钢的高性价比立铣刀?
答:是的。以下是兼具高性能和高性价比的选择:
-
SAMHO SHTI 系列(中国):纳米级硬质合金,带 SH 涂层;适用于中等载荷的 304/316 加工。
-
YG-1 INOX-PRO 系列(韩国):针对奥氏体不锈钢优化的几何形状;兼顾性能和价格。
-
山特维克 CoroMill Plura HMI:适用于复杂轮廓和粗加工的优质耐用性——较高的初始成本,优异的长期投资回报率。
-
Kennametal KCPM15系列:强力边缘加固,适用于不锈钢生产线。
提示:选择刀具时,应考虑机床的刚性、产量需求和材料等级。高性价比意味着每个零件的价值,而不仅仅是低价格。






