



粗铣刀在模具制造中起着决定性作用,直接影响粗加工阶段的切削效率、刀具寿命和模具表面光洁度。在加工复杂模腔、大材料去除量和高硬度材料时,选择合适的粗铣刀对于保证加工质量和生产效率至关重要。
模具制造商在选择最合适的刀具时,必须仔细考虑材料特性、加工阶段和刀具几何形状。硬质合金粗铣刀因其优异的耐磨性和热稳定性,被广泛用于高效切削模具钢和淬硬钢。正确区分粗铣刀和精铣刀的功能差异,可以显著提高整体加工效率和表面质量。
对于硬化钢或高强度合金材料,使用高硬度基体和耐热涂层的粗铣刀可有效减少刀具崩刃和磨损,延长刀具寿命。越来越多的公司与定制粗铣刀制造商合作,通过定制刀具几何形状和优化涂层,实现与特定模具结构的精确匹配。

模具粗加工中的关键工具选择
粗加工往往是决定模具整体生产效率和刀具寿命的基础。模具材料通常具有高硬度、复杂的型腔结构和高强度等特点,因此需要刀具具备强的抗振性、耐磨性和稳定的切削性能。粗加工立铣刀采用特殊的齿形和高强度硬质合金基体,能够满足这些要求,即使在深切削和重载荷下也能实现较高的金属去除率。
选择合适的粗加工立铣刀不仅影响加工时间,还影响后续精加工和抛光的质量。对于模具钢、预硬化钢、硬化钢和高温合金等难加工材料,选择具有波浪形刃口、优化排屑槽和耐高温涂层的硬质合金粗加工立铣刀,可以减少振动和崩刃,提高刀具寿命和表面光洁度,并为精加工奠定坚实的基础。
模具粗加工的切削特性和挑战
粗加工阶段面临三大挑战:高材料去除率、高硬度材料加工以及保持表面精度。刀具不仅要高效,还要在持续高载荷下提供稳定的排屑性能和耐磨性。
切削淬硬钢、预淬硬钢或热作模具钢时,粗铣刀必须承受极高的切削力和温度。具有强断屑能力和热稳定性的刀具至关重要。
波浪形刃口设计可分散切削力,降低主轴负载,并改善断屑效果,从而提高加工平滑度和刀具耐用性。精心设计的排屑槽可防止切屑堆积,减少刀具磨损和工件划痕,使波浪形粗铣刀在深腔、高硬度模具粗加工中具有明显的优势。
为什么粗铣刀在模具加工中至关重要
粗加工是实现高效、经济的模具生产的第一步。高性能粗加工立铣刀可在保持刀具稳定性的同时提高金属去除率,从而缩短加工周期。与标准精加工立铣刀相比,波纹粗加工立铣刀在相同切削深度下可实现更高的进给速度,并降低切削阻力。
与精铣刀配合使用时,粗铣刀可确保从快速材料去除到高精度表面精加工的无缝过渡。优化粗铣刀和精铣刀的参数和切削路径可提高效率和表面质量。与定制粗铣刀制造商合作,可以实现刀具几何形状和涂层的定制,从而最大限度地提高切削性能和刀具寿命。
总之,粗铣刀是模具粗加工的基础,影响着加工周期、工艺精度和成本控制。合理选择和优化粗铣刀是高效模具制造的核心策略。
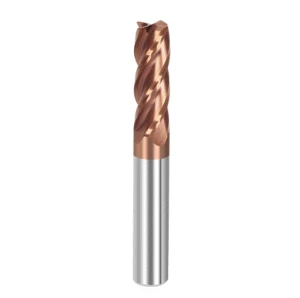
粗铣和精铣的工艺差异及刀具选择逻辑
在模具制造中,粗铣和精铣是两个关键阶段,各自有着不同的目标。粗铣侧重于快速去除多余材料,实现高切削效率并保持加工过程的稳定性。而精铣则旨在获得精确的尺寸和高表面质量。了解粗铣和精铣刀具之间的差异,并根据模具材料、加工余量和表面要求进行合理的工分,是优化加工质量和缩短加工周期的关键。
在粗加工阶段,通常选用波纹粗铣刀来应对较大的切削载荷和较大的材料去除量。其独特的齿形和不等齿距设计能够有效地分散切削力,降低振动,并提高排屑效率。在精加工阶段,锋利的切削刃、高精度的几何形状和光滑的涂层是确保模具表面清洁、无刀痕的理想选择。正确选择和组合这两个阶段的刀具,可以兼顾效率和精度。
粗铣和精铣在切削目标和参数方面的差异
粗加工和精加工在切削参数和目标上存在显著差异。粗铣旨在实现高材料去除率,通常采用较大的切削深度 (ap) 和较高的每齿进给量 (fz),并使用诸如硬质合金粗铣刀等坚固耐用的刀具。这些刀具具有良好的抗崩刃性和耐磨性,因此适用于加工模具钢、铸铁和淬硬钢等高韧性材料。
精铣加工注重尺寸精度和表面质量,采用较小的切削深度和进给速度,同时控制主轴转速以减少热变形。具有锋利切削刃和高几何精度的精铣刀能够以最小的材料去除量实现镜面般的表面光洁度。
合理的粗加工与精加工策略也会影响刀具寿命和后续抛光时间。通过控制粗加工过程中的残余材料,可以为精加工提供更稳定的切削条件,从而提高整体加工效率。
如何合理分配粗加工和精加工的劳动
在模具工艺规划中,合理衔接粗铣和精铣是实现高效生产的关键。粗铣去除较大的余量,留下0.2-0.5毫米的余量进行精铣,以确保切削稳定并防止工件硬化造成的刀具损坏。
高性能粗铣刀可快速去除大量材料,从而提高机床利用率。使用精铣刀进行精密精铣,可确保表面质量和尺寸精度。
例如,在加工高硬度模具钢时,可以使用波纹刃设计的硬质合金粗铣刀进行深粗加工,以分散力并最大限度地减少振动。然后使用涂层精铣刀完成表面精加工。
对于复杂或深腔工件,与定制粗加工立铣刀制造商合作可以优化刀具几何形状和切屑槽设计,从而平滑粗加工和精加工之间的过渡。
通过科学地划分粗加工和精加工阶段,并适当地选择切削参数和刀具,可以提高模具加工效率,延长刀具寿命,降低总体成本。
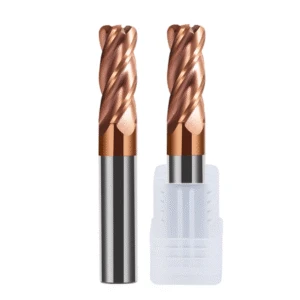
硬质合金粗铣刀的性能和选型考虑因素
粗加工过程中刀具的性能直接影响效率和成本。与高速钢或涂层钢刀具相比,硬质合金粗加工立铣刀具有更高的硬度、耐磨性和热稳定性,使其成为长时间切削模具钢、预硬化钢、硬化钢和其他高强度合金的理想选择。
选择合适的硬质合金粗铣刀需要考虑基体材料、刀具几何形状、涂层和工艺兼容性。不同的模具结构和材料需要不同的切削策略。对于大面积材料去除,防崩刃和排屑至关重要;对于高硬度工件,耐热涂层与高强度基体相结合必不可少。
与经验丰富的定制粗铣刀制造商合作,可以优化螺旋角、齿距和切削刃几何形状,从而显著延长刀具寿命,同时保持加工效率。
硬质合金粗铣刀在模具钢加工中的优势
-
高硬度和耐磨性,可在重载和高温下稳定切削。
-
适用于模具钢(P20、H13、S136)和预硬化钢。
-
在粗加工过程中实现较高的金属去除率,留下均匀的残余材料用于精加工,从而提高整体精度和效率。
槽刃几何形状、齿数和涂层的影响
-
锯齿状刃口可分散切削力,减少振动,并促进切屑断裂。
-
齿数的设计旨在平衡材料去除效率和切削平滑度。齿数较少时,切削量较大;齿数较多时,切削量较小,切削平滑度较高。
-
涂层(HG、HH、纳米复合材料)可增强热稳定性,减少切屑粘附,延长刀具寿命。
-
对于高硬度钢,选择适用于高硬度基材和耐热涂层的硬化钢的粗铣刀。
这些因素共同确保了模具制造中高速、高进给和稳定的粗加工操作。
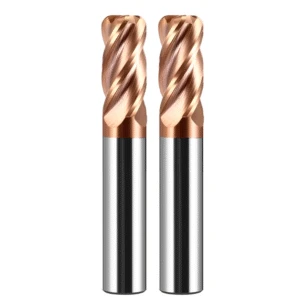
硬化钢粗铣立铣刀选择策略
硬化钢是模具制造和高硬度工件加工中最具挑战性的材料之一。其高硬度、低导热性和强切削应力使得普通刀具容易磨损、崩刃或断裂。选择合适的硬化钢粗铣刀对于加工效率、刀具寿命和工件质量至关重要。
有效的刀具选择策略需考虑刀具材料、几何形状、涂层和切削参数。高性能粗加工立铣刀必须能够承受较大的切削力,并在高温下保持锋利的刀刃,从而减少热变形和刀具磨损。合适的切削参数、冷却和排屑措施能够进一步确保加工稳定性和表面质量。系统化的刀具选择策略能够显著提高硬化钢模具加工的可靠性和生产效率。
硬化钢的加工特性及挑战
硬化钢(HRC 45+)在粗加工过程中会产生强烈的切削应力和热量,对刀具提出了很高的要求:
-
加速磨损,降低尺寸精度。
-
切削刃崩裂或断裂,影响加工连续性。
-
热量积聚,导致工件表面烧焦或热变形。
其低导热性会导致刀具温度迅速升高。如果没有耐高温、抗崩刃的粗加工立铣刀,在高进给和深切削条件下很容易发生刀具失效。因此,对于硬化钢的粗加工而言,选择合适的刀具材料和涂层至关重要。
硬化钢粗铣刀的特性
主要功能包括:
-
高硬度碳化物基体:在重力和高冲击下仍能保持锋利刃口。
-
耐高温涂层: TiAlN、AlCrN 或纳米复合涂层可减少剥落和碎屑粘附。
-
优化切削参数和冷却:适当的主轴转速、进给速度以及 MQL 或湿式切削可改善散热和排屑。
-
优化几何形状:波浪形边缘设计和不等齿距分散力,减少振动;精心设计的排屑槽可实现快速排屑。
将这些特性与定制的模具解决方案相结合,可以针对特定的模具结构进行优化,从而实现高效、稳定和可重复的粗加工。
定制粗铣刀在模具制造中的优势
在模具制造中,工件通常具有复杂的结构、高材料硬度和严格的精度要求。标准刀具往往无法满足这些需求。定制粗铣刀制造商提供专门的刀具解决方案,根据模具设计、机床性能和加工工艺量身定制,通过定制几何形状、涂层类型和刀具尺寸,在加工效率和刀具寿命之间取得平衡。
定制粗加工立铣刀能够优化切削路径、降低振动并最大限度地减少刀具磨损,同时在深腔、高硬度模具加工中保持稳定的切削力和高金属去除率。与标准刀具相比,定制解决方案在复杂曲面、大体积材料去除和高精度应用中表现更佳。与经验丰富的制造商合作可确保个性化的刀具设计、高度的刀具工艺匹配、更低的加工成本和更高的成品率。
为什么模具工厂需要定制粗铣刀
模具工厂需要加工形状各异、型腔深度不同、材料特性也不同的工件。标准刀具往往难以兼顾切削效率和刀具寿命。定制粗加工立铣刀能够针对特定的模腔结构优化刀具长度、螺旋角、齿距和切削刃形状,从而最大限度地提高粗加工过程中的材料去除率。
定制工具的优势包括:
-
更好的刀具与工件配合,减少振动和崩刃。
-
优化切屑排出,保持加工稳定性。
-
提高加工效率,缩短模具生产周期。
-
延长刀具寿命,降低整体刀具成本。
定制粗加工立铣刀对于高硬度材料或复杂的模具结构至关重要,可确保后续精加工和抛光的质量。
选择高质量粗铣刀制造商的标准
选择定制粗铣刀制造商时,请考虑以下因素:
-
材料和基材质量:高品质硬质合金确保耐磨性和抗崩刃性。
-
涂层技术和加工精度:先进的涂层可在高温下保护切削刃,而精密研磨可保持尺寸精度和切削稳定性。
-
研发和定制能力:能够为特定的模具材料、机床和工艺设计工具。
-
交付和售后支持:可靠的生产时间表和技术支持确保顺利运营。
通过比较技术专长、制造能力和服务体系,企业可以选择最佳合作伙伴,并最大限度地发挥定制模具在模具粗加工中的价值。

提高模具粗加工效率的实用技巧
粗加工效率直接影响生产周期和成本控制。即使使用高性能粗加工立铣刀,也只有在工艺参数、刀具管理和切削条件得到优化时,才能充分发挥其潜力。
适当调整进给速度、切削深度和主轴转速可以提高金属去除率、减少刀具磨损并最大限度地降低振动。结合定期维护、使用合适的冷却液和有效的排屑措施,这些策略可确保加工稳定性并实现连续生产。
工艺参数优化建议
优化粗加工参数对于提高效率和延长刀具寿命至关重要,尤其对于模具钢、硬化钢或高硬度合金而言更是如此:
-
主轴转速(RPM):对于高硬度材料,应降低主轴转速以降低热负荷并防止崩刃。
-
每齿进给量 (fz):根据刀具几何形状和齿数进行调整;波浪刃粗铣刀支持更高的进给率。
-
步距和切削深度(ap,ae):均匀分配切削力,减少振动,防止工件变形。
科学的参数选择能够最大限度地去除材料并延长刀具寿命,同时保持表面质量。
刀具寿命和磨损管理方法
高硬度材料和较大的切削余量会加速刀具磨损或崩刃。主要措施包括:
-
定期检查并更换或重新研磨刀具,以保持精度。
-
优化切削顺序:先进行大余量的粗加工,然后再进行浅精加工。
-
使用高性能涂层刀具(TiAlN、AlCrN)以提高耐磨性和耐热性。
结构化的模具寿命管理系统可减少停机时间,提高效率,并确保模具质量稳定、可重复。
有效的冷却和切屑清除策略
冷却液和切屑排出直接影响效率和刀具寿命。相关措施包括:
-
充分冷却:采用微量润滑或湿式切削降低刀具温度。
-
优化的切屑通道:波浪形刀刃和适当的螺旋角可增强切屑排出并防止堵塞。
-
切削顺序和进给方向调整:确保切屑顺利排出,尤其是在深腔或复杂腔体中。
优化的参数、刀具管理和冷却液/切屑策略可实现稳定、高效和低成本的粗加工。
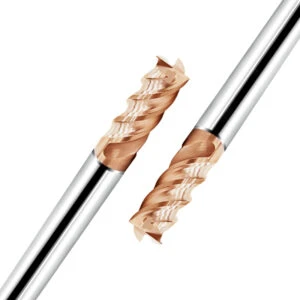
选择合适的粗加工立铣刀以实现高效稳定的模具粗加工
选择合适的粗加工立铣刀并应用科学的工艺策略是实现高效稳定加工的关键。高性能硬质合金粗加工立铣刀、精心规划的粗加工-精加工流程以及定制化的刀具解决方案,能够提高生产效率、延长刀具寿命,并确保大批量、高硬度、复杂模具加工的表面质量。
适当的粗加工不仅能去除大量材料,还能为后续的精加工和抛光提供稳定的条件。系统化的刀具选择和工艺优化,可在保持加工精度的同时,减少刀具和机床的磨损,从而在模具制造中实现高效率、高稳定性和高成本效益。
工具选择的三个关键因素总结
-
材料匹配:选择高硬度、耐磨、耐热的硬质合金粗加工立铣刀,用于加工模具钢、硬化钢和高强度合金。
-
几何形状:优化的波纹边缘设计、齿数、螺旋角和排屑槽可分散力,增强排屑效果,提高刀具寿命。
-
制造商实力:经验丰富的定制模具合作伙伴可与模具和机床实现高度兼容,从而获得最佳加工效果。
利用硬质合金粗铣刀和定制解决方案提高效率和延长刀具寿命
-
提高加工效率:优化的切削参数减少了振动和崩刃,最大限度地提高了金属去除率。
-
延长刀具寿命:高硬度基材,耐热涂层和波纹边缘设计,减少磨损和热崩刃。
-
稳定的加工质量:定制刀具与加工工艺相匹配,确保在深而复杂的型腔中实现一致的加工结果,为精加工提供均匀的余量。
总而言之,将正确的工具选择、工艺优化和定制工具解决方案相结合,可以显著提高模具生产效率,降低成本,并确保可重复的高质量结果,从而在模具制造领域获得竞争优势。






