


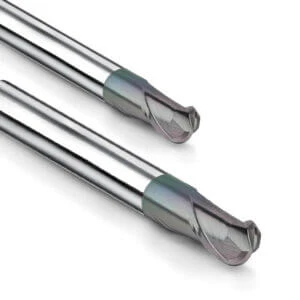
提高数控铣削精度涉及诸多因素,关键在于刀具设计、加工参数选择和振动控制。首先,刀具的螺旋角直接影响排屑效果和表面粗糙度,进给量和刀具寿命也会显著影响加工质量。此外,机床振动是影响加工精度的重要因素,其原因可能是装夹不当、刀具选择不正确或机床传动问题。通过优化刀具选择、减小振动和控制加工参数,可以有效提高加工精度和表面质量。
刀具螺旋角问题
目前机床上规定的螺旋角分为30°、45°、60°,在不同的地方有不同的应用。30°螺旋角在排屑性能上优于其他两种,但不易于切削较硬的工件以及进行孔、槽铣削。45°螺旋角的刀具功率较大,可以加工凹槽,但加工表面会显得非常粗糙。60°刀具可以加工一些大面积,最常用于侧面加工。螺旋角增大,加工时可以获得更大的加工力,并且会使用更锋利的刀片来加工较硬的工件,但加工表面会更粗糙。

进料尺寸反映加工效果
当铣刀进行加工时,为了实现多种纹理的连续加工,需要频繁地更换不同的刀片。此时,不同刀片的加工操作会因转速不同而导致加工纹理呈现不同的效果。因此,为了比较实验数据,实验中设定刀片转速不变,改变进给速度;同时,保持进给速度不变,改变转速。最终得出结论:当转速高而进给速度低时,表面粗糙度会得到改善。因此,在实际应用中,如果需要更高的表面粗糙度,则需要降低进给量。此外,在刀具安装过程中,应注意诸多事项,例如正确的安装方法。
刀片使用次数的影响
多次使用的工具经常会发生崩刃、变形等不可逆的损坏。使用这些工具时,磨损的主要来源是更换刀片时产生的摩擦。使用这些工具时,零件的表面粗糙度会明显不同,加工效果也会明显下降。在尚未加工的零件中,可以发现有时会在加工表面上留下一些痕迹,最常见的就是毛刺。这些都是由前面提到的刀片磨损引起的。此时,最简单的处理方法就是更换工具。此外,增加切削液的流量也是一个不错的处理方法。

机械振动的影响
的原因 VCNC振动 M机器 T乌尔斯
零件装夹时操作不当:在加工形状复杂的零件或过小、不规则的零件时,操作时可能会出现失误,导致零件在加工过程中松动。
刀具选择不正确:例如加工硬材料时,如果刀具的螺旋角较小,则容易引起振动。刀具类型选择不正确,也会导致加工时产生振动。
短时间加工量过大:实际操作中,刀具的线速度需要随着被加工工件的表面宽度和进给速度而变化。刀具转速与切削速度之间的较大差异会影响刀具的切削阻力,从而成为振动源。此外,实际操作中也需要更加注意换刀频率。即使操作规范,刀具也不可避免地会损坏。
数控铣床在机械传动过程中也会产生振动,从而影响刀具。如果保养工作不到位,或者润滑系统出现问题,也会损坏硬件,从而导致振动。
同一数控机床的机械传动误差。数控机床在不同数值设定下,对主轴的影响会有所不同。不同的主轴转速会引起刀片滑动的不同,从而导致切削效果不佳。

此 I影响 VCNC 的振动 M机器 T哦 I自身
加工过程中的振动会使加工后出现不应出现的波纹等问题,影响加工表面的表面精度,增大加工件的表面粗糙度。同时,工件与刀具之间产生相对位移等问题也会使工件的变形更加严重,影响加工表面的粗糙度和尺寸精度,使最终加工出的零件无法达到实际要求的精度。
当机床发生振动时,机床上刀具的使用寿命也会受到这种振动的影响,导致刀具的正常切削受到阻碍,刀具的损坏增加,并且容易发生崩刃现象。 保持这种状态会使加工不准确。
如何 R引出或 E见 E限制 V振动
装夹工件:装夹工件时,应选择装夹在刚性好、变形小的位置,以减少切削力引起的振动。
刀具选择:加工塑性材料时,应选用硬度较高的合金刀具进行加工,加工脆性材料时,应选用耐磨性较强的合金刀具进行加工。各种高硬度金属的粗加工,常选用抗震性较强的材料;精加工时,则选用耐腐蚀性较强的材料。
在实际操作中,可以通过减少铣刀的使用长度来增强刀具的刚性,以抵抗损坏。
在选择不同螺旋角和刀片数量的刀具时,应注意,当刀具需要具有更强的抵抗力时,选择具有较大螺旋角和刀片数量的刀具是一种好的方法。
编程时,采用不同的方法降低加工刀具的旋转或进给速度,可以减轻振动的影响。






