


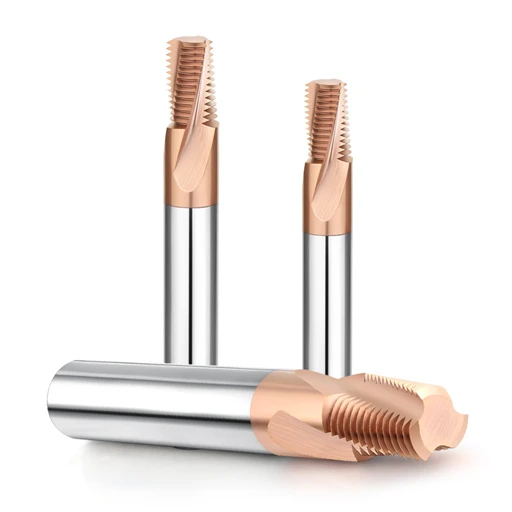
上个月,德国斯图加特的一位客户发来一封紧急邮件,询问一批新购入的硬质合金螺纹铣刀在加工42CrMo4钢制高压阀体时遇到的问题。尽管表面光洁度看起来完美无瑕,但铣刀在铣入两圈螺纹后就会卡住,这让机床操作员非常沮丧。
作为拥有超过15年经验的工程师,我们涉猎切削刀具研发和数控车间实际操作,遇到过无数次这种情况。这是我们在实际钢材螺纹铣削项目中经常遇到的典型案例。许多从传统丝锥过渡到数控铣削的同行都会陷入一个常见的误区:他们认为只要编程代码正确且刀具没有明显的磨损,最终加工出的螺纹就一定在公差范围内。
实际情况远比这复杂。加工高硬度预硬化钢(例如需要使用HRC55螺纹铣刀的应用)或锥形美制管螺纹(使用NPT螺纹铣刀)时,高抗拉强度、切削热和刀柄夹持刚度等因素会直接影响微观质量。无论是生产小批量原型,还是使用批发螺纹铣刀管理大批量生产线,一套完善的复检和缺陷诊断流程都是最终的保障。
如果我们仅仅根据测量结果就报废工件,而不去调查尺寸偏差的根本原因——例如刀具半径补偿误差、刀具挠曲和涂层磨损——我们将永远依赖猜测。当通止规对钢制零件发出“警报”时,您能否立即判断问题是刀具挠曲、螺纹侧面角度误差,还是盲孔底部螺纹变形?
螺纹量规检测:指导西方客户使用量规排除硬质合金螺纹铣刀偏转故障
在与欧美各地的技术主管交流时,我们注意到许多经验丰富的机械师在量规检验过程中都会遇到困难。他们习惯了传统成型丝锥的简便操作,因此当量规卡住时,往往会误以为是硬质合金螺纹铣刀尺寸过小。然而,我们的经验表明,即使硬质合金具有很高的刚性,也无法完全消除高强度钢切削阻力造成的微小变形。
为了解决这个问题,我们始终建议加工车间不要仅仅将螺纹规视为零件合格或不合格的判断工具,而应将其视为诊断切削条件的传感器。由于材料的弹性模量,钢制零件在三轴螺旋插补过程中会表现出特定的阻力特性。我们的任务是利用标准化的量规检测来识别由系统刚度不足引起的变形,然后在数控系统中进行精确补偿。
通止规卡在中间?中碳钢加工中刀具挠度的真相
在为美国中西部一家客户加工4140钢阀体时,通规拧入三圈后卡在了一半的位置。然而,刀具预调器显示刀具的节圆直径完全没有问题。经过现场排查,我们确认原因是钢材螺纹铣刀常见的径向刀具偏转。随着刀具深入孔内,悬伸量的增加会导致刀尖承受横向切削力,从而使底部节圆直径小于孔径。
为了解决锥度问题,我们强烈建议不要更改机床的全局坐标,因为这会导致开口过大,底部超出公差范围。我们的解决方案是在宏程序或CAM软件中加入“回弹道”指令,使刀具沿原路径运行,无需增加进给量。此清理道次可去除因刀具弹性恢复而遗漏的材料,使量规能够平稳地滑至底部。
关于硬化钢HRC55螺纹铣削中螺距直径微调的见解
加工硬度介于 HRC50 和 HRC55 之间的预硬化模具钢对任何车间来说都是一项挑战。一家瑞典模具制造商在使用 HRC55 螺纹铣刀加工汽车冲压模具时就遇到了这个问题,由于屈服强度高,通规无法进入模具。在这种情况下,硬质合金基体承受着强烈的、高压的接触,这可能导致节圆直径失效或刀具涂层因热冲击而剥落。
在处理此类硬钢螺纹尺寸超出公差的情况时,我们采用微增补偿法。在确认机床主轴的动平衡和刀架夹紧力后,我们指导操作人员在数控系统中以0.005mm的增量逐步降低刀具磨损补偿值。通过多次试切来优化螺纹轮廓,可以防止因大幅调整而导致螺纹半角变形或切削刃崩刃。
为什么“三线法”对于批发螺纹铣刀的首件检验至关重要
作为刀具制造商,我们在所有批量订单发货前都会使用光学测量系统进行严格的100%全检。然而,当海外加工厂将这些批发螺纹铣刀投入高强度生产线时,我们坚持要求其质检部门在首件检验时采用三线法。这是因为工厂检验数据仅反映刀具固有的几何形状,而首件检验则能揭示刀具在实际车间条件下的整体系统尺寸。
三线测量法的优势在于它不受螺纹表面细微毛刺或轮廓角度变形的干扰。它能最准确地反映实际切削到钢材工件上的沟槽深度。将这些数据与标准参数进行比较,操作人员可以预测刀具在其特定设备上的切削性能,从而在批量加工前建立可靠的磨损补偿基准。
密封表面和特殊螺纹:我们用于检验 NPT 螺纹铣刀的实用防漏标准
在管道和液压阀门生产中,密封螺纹的检测与标准机械接头的检测截然不同。我们经常遇到流体控制行业的客户,他们的零件在标准塞规测试中顺利通过,但在 20 MPa 的压力测试中,螺纹侧面却出现油渗。当使用 NPT 螺纹铣刀加工这些 1:16 锥度螺纹时,检测必须超越简单的节圆直径验证,以确保金属与金属之间形成完美的过盈密封。
标准的螺纹检测方法只能显示局部横截面数据,无法评估整个锥形表面轮廓的连续性。因此,我们建议客户在质量控制过程中采用多种实用标准进行交叉验证。这种积极主动的方法能够帮助加工车间在装配前彻底消除潜在的泄漏风险,例如由机床插补的微小延迟或刀具路径的不规则性造成的泄漏。
NPT螺纹铣刀锥度和轮廓:使用L1/L3阶梯规防止装配泄漏
我们曾协助一家德克萨斯州油田设备制造商使用NPT螺纹铣刀加工厚壁钢管接头。车间反映,虽然零件在手拧紧状态下通过了标准的L1塞规检验,但在实际装配过程中,高压气密性测试的失败率高达5%。我们建议采用L3塞规进行组合检验,L3塞规的加工深度可达三圈螺纹。我们发现,由于系统刚性不足,较深的螺纹会偏离中心,形成松散的“喇叭”状。
仅依靠 L1 塞规不足以测量锥形管螺纹;必须比较 L1 和 L3 塞规的圈数变化。如果步深差偏离标准值,则表明螺纹锥度变形,无法通过后续使用聚四氟乙烯胶带或密封剂进行修复。为了纠正这种变形,我们在 CNC 程序中对 Z 轴刀具路径的导入半径和导出点进行微调,以确保每一圈都与锥度完美契合。
使用光学比较仪观察钢管配件首尾螺纹的缺陷
在批量生产中——尤其是在刀具间隙有限的盲孔接头中——首尾螺纹是防漏最薄弱的环节。当使用钢制螺纹刀具加工高韧性碳钢时,不正确的导入电弧路径常常会压平首尾螺纹的尖端,或者留下残留的切屑,这些切屑会在回退过程中压扁最终螺纹的轮廓。这些微小的缺陷几乎无法用标准塞规检测到,但却会为高压流体泄漏创造便捷的通道。
我们针对难以发现的泄漏问题的标准诊断流程是:使用线切割机床纵向切割工件,并在20倍放大倍率下用光学比较仪检查切割后的轮廓。该投影清晰地显示了钢材上实际的切割轮廓;将其与标准模板进行比较,可以立即看出第一个螺纹过渡是否平滑,或者最后一个螺纹是否存在毛刺。识别这些缺陷后,我们可以调整程序中的刀具切入角度或微调切削刃前角,从而从源头上修复缺陷。
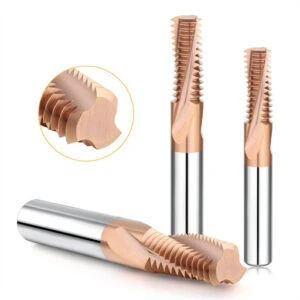
表面粗糙度和微观缺陷:通过切屑和螺纹表面诊断钢制螺纹刀具的损伤
在日常车间巡视中,我们经常开玩笑说,切屑和工件表面就像机床的“皮肤”和“生命体征”。许多工程师只关注螺纹是否通过量规,完全忽略了螺纹侧面细微的毛刺或暗淡的光泽等特征。当使用钢制螺纹刀具加工韧性合金或硬化钢时,任何轻微的刃口磨损、微崩刃或热退火都会立即反映在表面粗糙度上。
根据我们诊断车间缺陷的经验,使用高倍放大镜分析螺纹侧面纹路并评估切屑形态,其精度与昂贵的实验室测试相当。切削钢材会产生强烈的剪切热;当切削刃变钝时,材料变形会从干净的剪切转变为强力挤压。在这种情况下,我们通过观察微观缺陷来判断系统的热力学平衡是否被破坏,从而在刀具完全失效前进行干预。
防止螺纹表面“撕裂”:从侧面精加工推断硬质合金螺纹铣刀涂层磨损
我们最近帮助一家英国变速器制造商解决了一个棘手的缺陷:尽管通过了尺寸检验,但30CrMnSiA高强度结构钢内螺纹摸起来仍然很粗糙。我们拆下了正在使用的硬质合金螺纹铣刀,并在显微镜下进行了检查,发现其侧面的涂层已经完全剥落,导致基材出现轻微的塑性变形。这种涂层失效造成的金属与金属直接接触是表面撕裂的根本原因。
当硬质合金侧刃加工钢材时,其涂层(例如 TiAlN 或 AlCrN)既能起到隔热作用,又能降低摩擦,从而确保切屑顺畅排出。如果您发现螺纹侧壁表面变得暗淡或粗糙——即使尺寸仍在公差范围内——则表明您的刀具涂层已失效。我们建议您尽早更换刀具或将线速度降低 10%–15%,而不是试图勉强加工剩余零件,以免造成零件报废。
钢材盲孔底部积屑瘤的风险:检测和预防最终螺纹的螺纹不规则性和崩边
盲孔螺纹加工向来难度极大,尤其是在加工极易粘连的低碳钢或软钢时。一位加工液压缸底座的意大利客户发现,孔口处的螺纹质量完美,但底部最后两三圈螺纹的轮廓始终不完整,且偶尔出现崩屑。通过现场观察排屑情况,我们得出结论:孔底刀尖处形成了积屑瘤。
当用于加工钢材的螺纹铣刀到达盲孔底部深处时,切削区域会承受极高的温度和压力,而内部冷却液无法有效清除狭窄空间内的积屑。这会导致细小的钢屑冷焊到刀尖上,形成积屑瘤,从而改变原有的前角并使底部螺纹变形。当刀具快速回退时,这些积屑瘤会断裂,通常会从硬质合金刀尖上扯下一块。我们建议采用阶梯式进给或0.2秒的停留时间,利用气流吹走积屑,从而消除这种风险。
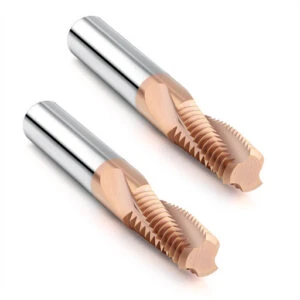
车间实践:我们为机器操作员提供的三步微调方法
螺纹规检测的所有诊断结果最终都必须转化为数控控制面板上的具体调整。多年来,我们为西方工厂提供现场技术支持,发现即使是经验丰富的工程师,在螺纹超出公差范围时,也容易走捷径,例如直接更改全局坐标系。这些粗略的调整往往会引入新的几何误差,破坏其他关键工件特征的尺寸关系。
为了解决这个问题,我们基于机床运动学和材料力学,开发了一种标准化的钢螺纹铣削微调流程。我们鼓励同行根据自身车间的机床刚度和设置条件评估此方法,并将其整合到质量检验标准操作规程 (SOP) 中。该方法依靠数据驱动控制,能够有效控制在使用钢螺纹铣刀加工高要求材料时遇到的每一个微米级偏差。
步骤 1:根据量规反馈正确调整数控系统中的刀具半径补偿(磨损补偿)
当检查发现“通规”卡住而“止规”指示螺距直径过大时,最安全的微调点是刀具半径磨损补偿。如果您加工的是标准碳钢,并且发现螺纹过紧,您可以输入一个负的磨损补偿值,例如 -0.01mm。这会提示机床在执行 G41 刀具补偿指令时,将硬质合金螺纹铣刀的路径略微向外移动,而不会改变初始几何设置。
我们经常向操作人员强调,磨损补偿调整必须遵循渐进式、微调的原则,而不是大幅度调整。每次调整磨损补偿值后,都要进行单块试切,并使用通止规重新测量,以确保节圆直径呈线性变化。这种合理的机床设置方法有助于避免因盲目猜测而导致意外过度切削,从而报废昂贵的工件。
步骤 2:在 HRC55 预硬化钢上使用“弹簧通过”技术消除干涉
仅靠调整刀具偏移量并不总能解决硬质合金刀具在大径向切削力作用下发生偏转的问题。如果您使用HRC55螺纹铣刀加工硬化模具钢,或者在深孔加工中遇到颤动问题,请尝试让机床沿原路径重新加工,而不改变半径补偿。加工高硬度钢时,材料的屈服强度会导致整个系统在载荷作用下发生变形,从而残留少量未切削材料。
弹簧切削技术的精妙之处在于它不会增加切削深度或热负荷。相反,它利用刀具的自然弹性恢复能力,干净利落地去除先前刀具偏转后残留的材料。客户反馈表明,增加一到两次清理切削可以使高精度刀具顺利通过,改善刀具后刀面光洁度,并去除加工硬化层,从而延长刀具寿命。
步骤 3:在大批量生产中更换螺纹铣刀时,使用刀具设定器确保绝对零度一致性
在大规模生产中,由于零件间的差异,换刀过程中经常会出现生产瓶颈。如果您正在管理一个需要频繁更换螺纹铣刀的大批量项目,则必须使用精密刀具设定器建立严格的零点漂移控制流程。尽管我们工厂保持着严格的轮廓公差,但主轴在高速运转过程中的热膨胀或细微的手动夹紧偏差仍可能破坏动态平衡。
安装新刀具后,我们建议测量其静态轴向长度和径向半径,同时使用测试指示器验证动态径向跳动。如果初始加工的零件与换刀前加工的零件存在差异,请先考虑夹紧扭矩或热位移,然后再质疑刀具质量。对于涉及NPT螺纹铣刀且密封要求严格的复杂项目,我们欢迎您提供操作条件、图纸和材料等级,以便我们共同探讨最佳工艺方案。






