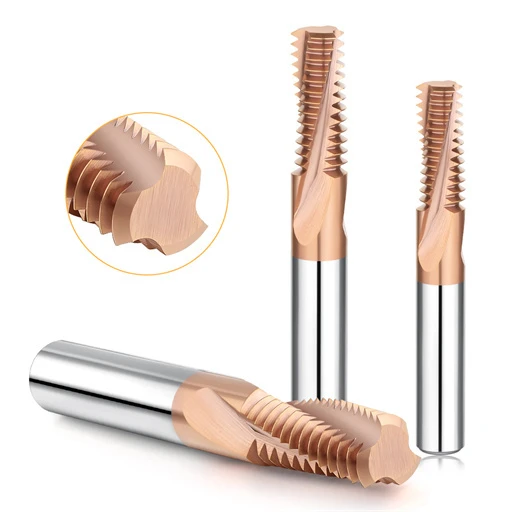
这起事件发生在我们车间与一家德国模具制造商的技术电话会议上。该工件加工的是SKD11滑动刀片,经热处理后硬度达到HRC65,加工M6×1.0盲孔。操作员连续用坏了三把全新的硬质合金螺纹铣刀;没有一把能用到第八个孔。在我们的200倍台式显微镜下,我们发现刀具前刀面出现了大面积崩刃和涂层微裂纹,而不是正常的后刀面磨损。这家车间把优质刀具当成廉价的一次性刀片来用。
这是我们现场团队在美国和欧洲各地工厂反复遇到的问题。硬化模具钢(HRC60-65)使得螺纹铣削成为对机械冲击和高温的严峻考验。许多机械师本能地降低主轴转速或订购特殊涂层来防止螺纹铣刀磨损。但这通常会适得其反:降低转速会导致刀刃光亮,而过大的切屑负荷则会导致脆性硬质合金断裂。
为了抑制硬化钢螺纹铣刀的磨损并延长刀具寿命,需要采用均衡的加工工艺,而不是零散的局部加工。这意味着需要微珩磨负前角、耐热纳米复合涂层以及小于0.003毫米的刀具夹持精度。最重要的是,需要放弃直线下刀,转而采用滚入弧形路径和多道次轮廓加工。
如果您的立式加工中心 (VMC) 经常出现刀具断裂或螺纹规在加工 12 个零件后卡住的情况,请暂停加工循环。是刀具真的磨损了吗?还是剧烈的直线进给冲击导致刀具断裂?

分析硬化钢螺纹铣刀磨损:识别磨损原因和失效模式
不要随意丢弃损坏的刀具,然后盲目地用新刀具启动循环。首先应该用放大镜或显微镜检查切削刃。切削硬度超过 HRC62 的材料会产生界面温度和机械应力,从而迅速损坏切削刃。操作人员常常把所有故障都归咎于刀具供应商。您必须区分热剥落和机械冲击损伤;否则,路径偏移和磨损补偿将完全靠猜测。
硬铣削的失效分析其实就是简单的逆向工程。每一道划痕、白带或崩齿都揭示了特定的路径误差或机床设置缺陷。在我们的现场故障排除中,及早发现这些微磨损痕迹可以保护硬质合金刀具。这也是在硬化模具镶件的长期生产过程中,精确定位根部螺纹铣刀磨损原因的唯一可靠方法。
区分凹坑磨损和微崩裂:车间现场诊断
必须立即区分刀具的凹坑磨损和崩刃。凹坑磨损发生在刀具前刀面上,由化学扩散和切屑冲蚀引起,略微出现在切削刃后方。崩刃则发生在脆性微粒碳化物在间歇性机械冲击下断裂时。如果你的指甲刮到锯齿状的刀刃,那么你遇到的就是崩刃,而不是普通的磨粒磨损。
我们将这种差异视为一种明确的操作权衡。前刀槽磨损通常是可以接受的,只要它位于刃口预处理之后。即使是 0.02 毫米大小的崩刃也会导致切削阻力立即飙升。这种局部力会在两个节距内使整个切削槽断裂。处理严重的螺纹铣刀磨损时,应平滑进给插值,而不是随意减少切削长度。
探究螺纹铣削中异常后刀面磨损的根本原因 SKD11
加工深硬化工具钢时,刀具后刀面磨损带的形成速度往往远超预期。在SKD11螺纹铣削过程中,光亮且不均匀的磨损痕迹很少仅仅是由主轴转速过高造成的。它们源于嵌入钢基体中的超硬共晶碳化物(硬度超过HRC70)。当切削力使刀具发生轻微偏转时,后刀面间隙减小,从而将这些滞留在刀具内部的碳化物颗粒转化为磨料。
我们在现场检查中主要检查两个问题:预钻孔质量和刀具悬伸比。问题很少出在硬质合金红硬性不足上。钝钻会在导孔壁上留下严重的加工硬化层。过大的悬伸会使刀具弯曲,导致刀齿在孔壁上滑动而不是剪切工件。这种微摩擦会破坏刀具间隙,并在五个孔内卡住螺纹规。
涂层为何会过早剥落?基材硬度和热冲击对硬化钢螺纹铣削磨损的影响
切削超硬金属时,涂层很少会平滑磨损,而是成片剥落。要理解这种特殊的硬化钢螺纹铣刀磨损现象,需要将涂层和碳化物基体视为一个在负载作用下相互关联的系统。纳米复合涂层具有极高的高温硬度,但接触区的摩擦温度很容易超过 800°C。如果底层的碳化物缺乏抗压屈服强度,它就会发生微观变形,导致薄而脆的涂层脱落。
冷却液的热冲击更具破坏性。机械加工人员通常使用浸没式乳化冷却液来抑制热量,但断续切削会造成剧烈的1000 °C至环境温度的热循环。这种膨胀应力会导致涂层与基材界面出现横向热裂纹。除非盲孔排屑必须使用液体压力,否则应改用干燥冷空气或微量润滑(MQL)以防止热剥落。

刀具本体选择与几何设计:超硬材料加工中螺纹铣刀的优化策略
在HRC65硬度下,刀具的微小缺陷会在切削压力下引发大规模失效。通用刀具一旦接触高硬度模具钢就会立即破碎。要想成功加工超硬金属,仅仅选择硬度更高的硬质合金坯料是远远不够的。您必须同时兼顾刀芯刚性、切削刃预处理和薄膜涂层性能。
每一种研磨方式的选择都涉及工程上的权衡。硬质合金刀具的锋利刀刃容易崩刃,而厚重的珩磨会产生极高的界面温度。厚实的刀芯可以提高抗弯强度,但会限制切屑流动,导致切屑堆积,造成破坏。选择专用的螺纹铣刀仍然是确保刀具寿命稳定、避免机床停机的最可靠方法。
优先考虑刚性:短槽、缩颈设计和左旋/右旋切削几何形状如何抑制螺纹立铣刀的跳动
在深盲孔中使用长槽铣刀极易导致刀具断裂。我们要求深孔螺纹加工必须使用带颈缩柄的短槽铣刀。将切削齿数限制在两到三个齿距可以缩短负载下的弯矩臂。这一简单的改变可以消除过大的径向推力,使螺纹立铣刀能够安全切削而不会发生灾难性的变形。
主轴刚性也决定了刀槽方向。在较轻的机床上,我们经常采用左旋螺旋、右旋旋转的刀具。这种配置可以将向下的拉力转化为向上推力,作用于主轴锥面。刀具牢固地固定在刀柄中,只要车间气流能够清除向下流动的切屑,就能消除螺旋插补过程中的颤动。
负前角结合微倒角(T形槽):提高数控螺纹铣刀抗冲击性的槽形几何结构
当钢材硬度超过HRC60时,正前角刀具将完全失效。我们的刀具磨削试验表明,-5°至-10°的径向负前角至关重要。这种负前角几何形状能将切削力集中到刀具的实心刀芯上。它以压缩剪切取代破坏性的拉伸撕裂,从而在断续切削过程中保持脆性微晶硬质合金的完整性。
负前角刀具仍然需要在切削刃上进行精密微倒角(T形刃)。在磨削高性能数控螺纹铣刀时,我们采用15°角、宽度为0.015至0.03毫米的T形刃。然后进行微珩磨抛光,去除磨削毛刺。这种复合刃口能够将初始切屑冲击均匀地分散到整个刃半径上,防止硬质合金断裂齿尖。
控制纳米复合涂层的厚度以提高HRC65螺纹铣削的耐磨性
在硬化钢铣削加工中,较厚的涂层并不能保证更长的刀具寿命。厚涂层会滞留残余拉应力,并使精密研磨的切削刃变钝。此外,厚涂层在高机械冲击下容易剥落,并带走下方的硬质合金。因此,对于这些严苛的加工环境,我们严格控制薄膜沉积总厚度在 1.5 至 2.5 微米之间。
硅掺杂纳米复合涂层(例如 AlTiSiN)在极端高温下表现出色。切削区温度通常超过 900°C,触发硅形成自修复的非晶态二氧化硅屏障。该屏障可阻止热氧化并隔绝切削基材。极薄的涂层厚度和高附着力可防止侧面磨损,从而直接防止 HRC65 螺纹铣刀过早磨损。

超越教科书公式:实用螺纹铣削速度、进给量和刀具路径
标准加工手册中的公式在加工HRC65盲孔时完全失效。直接使用通用软件图表计算进给量的程序员,往往几秒钟内就会出现刀具边缘熔化或断裂的情况。加工超硬材料需要平衡局部剪切热和边缘冲击极限。硬化工具钢的处理方式与普通预硬化合金截然不同。
经过现场验证的加工参数需要灵活的操作窗口,而非固定的图表。您必须根据刀具中心线路径重新计算进给量,使其与实际的周边接触点重合,并摒弃单次走刀策略。建立并严格遵守螺纹铣削速度和进给量,可以将难以预测的螺纹加工过程转化为可重复、稳定的车间流程。
控制切割速度:保持在热积累阈值以下
在淬硬钢刀具上进行过大的切削量必然会导致刀具快速失效。冷作钢和粉末冶金合金导热性差,会在切削齿附近产生强烈的摩擦。在我们的现场试验中,切削速度超过 50 米/分钟会软化涂层界面,并导致前刀面发生塑性变形。
为了保护硬质合金基体,我们将切削速度锁定在 25 至 45 米/分钟之间。即使主轴功率很高,小直径内螺纹加工仍然需要严格的转速限制。限制热量产生与刀具散热速率相匹配,可以防止热分解失控,这是我们防止硬化钢螺纹铣刀严重磨损的第一道防线。
每齿进给量 (fz) 和径向切削深度 (ae):防止刀具崩刃的多道次切削策略
每齿进给量需要仔细校准。进给量低于 0.003 毫米会导致切削刃摩擦孔壁,造成加工硬化,而不是剪切金属。相反,进给量过大会导致硬质合金刀齿在硬质夹杂物处断裂。我们保持每齿有效进给量在 0.008 至 0.02 毫米之间,以确保高于最小切屑剪切阈值。
为了安全地控制切削负荷,应将径向切削深度 ( ae ) 分多次切削完成。切勿一次性切削 HRC65 螺纹。我们采用三阶段切削:粗加工切削深度为 60%,半精加工切削深度为 30%,最后进行 10% 的精加工(0.02–0.05 毫米)以校正刀具挠曲。这种分阶段切削方法可以降低刀具弯曲负荷,并完全防止刀刃崩刃。
放弃直线进给:弧形进给(滚入)方式延长螺纹铣刀寿命的切实优势
直接沿径向切入孔壁会显著增加刀具失效率。刀具直接切入毛坯会产生剧烈的90°冲击。这种突如其来的冲击如同锤击脆性硬质合金刀齿,在正常铣削开始之前,就在前刀面上造成肉眼不可见的微裂纹。
我们对所有硬化零件都采用 90° 或 180° 切向滚入圆弧路径进行加工。沿圆弧平滑过渡可使切屑逐渐增厚,从而线性增加切削力。刀具沿匹配的切向路径退出,且无停留痕迹。采用平滑的圆弧啮合可消除冲击载荷,从而显著提升螺纹铣刀的整体使用寿命。
冷却方式和机床动态刚度:延长螺纹铣刀寿命的关键工艺细节
机械加工人员往往只关注刀具几何形状,而忽略了机床刚性和冷却。超过30%的刀具过早失效源于夹紧振动或热冲击。在HRC65硬度下,即使是几微米的微小振动也会导致切削刃断裂。在狭窄的盲孔中,温度骤升会迅速破坏原本理想的刃口加工。
主轴刚性和排屑性能是螺纹铣削稳定性的真正基础。夹具的弯曲变形或散热不良都会使最好的硬质合金基体失效。优化冷却系统并改善刀具装配平衡可以立即见效。这种方法可以最大限度地提高切削效率,并延长螺纹铣刀的整体使用寿命,而无需使用更昂贵的刀具材料。
避免使用液体冷却:微量润滑和高压冷空气在HRC65螺纹铣削过程中防止开裂的优势
将水溶性冷却液喷射到小孔中会引发热应力开裂。在我们的检测显微镜下,失效的刀具通常会在切削刃上出现梳状热裂纹。高速接触会将刀齿加热到接近1,000°C,然后冷却液会在旋转过程中将其冷却。这种循环热冲击会将保护性薄膜涂层从基材上剥离。
在HRC65螺纹铣削加工中,我们完全摒弃了冷却液。我们采用微量润滑(MQL)技术,并配合零下涡流气流。微滴润滑可降低接触摩擦,而干燥的高压气流则可将细小的磨屑从盲孔根部吹走。保持稳定的干切削区可防止热疲劳,并避免灾难性的齿剥落。
将刀具跳动控制在 0.003 毫米以内:液压和热缩刀柄在减轻螺纹铣刀对硬化钢磨损中的关键作用
0.01毫米的径向跳动在低碳钢加工中或许可以接受,但在硬化钢材加工中却会损坏刀具。过大的径向跳动会在插补过程中将全部切削载荷集中在一个较高的刀齿上。过载的刀齿会瞬间断裂,迫使剩余的刀槽承受不平衡的冲击,直至刀具断裂。我们确保每次机床加工的总径向跳动都控制在0.003毫米以内。
我们用液压夹头或短悬臂热缩配合系统取代标准的ER筒夹。液压夹头可抑制高频谐波,而热缩配合装置则可提供高同心夹紧力。均匀平衡所有切削刃上的切屑负载可防止不规则磨损。这种严格的平衡可防止硬化钢螺纹铣刀过早磨损,并保持螺纹节圆直径的一致性。
控制导向孔公差和加工硬化:防止螺纹立铣刀“过早失效”
在硬铣削加工中,导孔质量往往是最容易被忽视的陷阱。磨损的预钻孔会产生过大的推力,导致孔壁上形成一层加工硬化层。这层硬化层的硬度远高于工件本体材料。切削扭矩会瞬间飙升,在第一个螺距内就损坏脆弱的切削刃。
在开始攻丝之前,我们会仔细检查钻头磨损情况,以排除挤压钻孔的可能性。此外,我们会将导向孔直径略微扩大到公差上限,目标是达到 60% 到 70% 的螺纹啮合率。稍微扩大孔径既能满足所需的拉拔强度,又能减轻边缘应力。这一简单的调整为螺纹铣刀提供了必要的间隙,使其能够平稳地剪切材料。
案例研究:如何在SKD11中加工M6螺纹时将螺纹铣刀寿命延长三倍
实验室理论只有在实际主轴负载下参数表现才能体现其意义。微倒角、薄涂层、滚压进给路径和微量润滑 (MQL) 技术的结合,打造了一个集成化的切削系统。解决刀具长期断裂问题,通常无需购置新的机床。只需对当前生产流程中隐藏的设置疏漏进行精准而系统的清理即可。
消除孔加工硬化、减小主轴跳动以及将切削分成多次进行,可以保护切削齿免受冲击尖峰的损伤。将此方法直接应用于热处理后的生产零件,可大幅降低切削刀具成本。更重要的是,它能实现可重复的加工一致性,从而在长时间生产过程中显著提高螺纹铣刀的使用寿命。
解决瓶颈问题:一家欧洲模具制造商使用数控螺纹铣刀的经验
一家德国精密模具厂在加工真空淬硬至HRC65的SKD11钢制M6盲孔时遇到了困难,孔深为12毫米。加工人员使用了ER20筒夹、长刃铣刀、直线径向进给路径和冷却液。然而,每把数控螺纹铣刀在加工到第八个孔时都会出现严重的崩刃。螺纹塞规在加工过程中卡死,导致机器每隔30分钟就必须停机。
我们的现场检查立即发现了三个关键瓶颈。首先,千分表显示刀尖动态跳动为0.012毫米,导致单个刀齿过载。其次,冷却液喷淋造成剧烈的热冲击,导致涂层界面开裂。第三,径向直入式切削产生巨大的扭矩峰值,导致硬质合金刀齿破碎。整个加工过程在刀具真正磨损发生之前就对其进行了破坏。
采用三道螺旋/弧形进给策略和优化螺纹铣削速度和进给量后,刀具磨损对比及实际刀具寿命
我们采用短悬伸热缩夹具升级了加工装置,将跳动控制在 0.002 mm 以下。我们将冷却液更换为 0.4 MPa 干冷空气和植物基微量润滑 (MQL)。我们放弃了直线铣削,改为分三道(55%、35% 和 10%)进行 180 度滚入弧铣削。最后,我们重新计算了螺纹铣削速度和进给量,将切削速度降低至 32 m/min,并调整了周边切屑负荷。
结果立竿见影:刀齿崩裂现象完全消失,取而代之的是所有刀槽均匀光滑的后刀面磨损。刀具寿命从每把刀具加工8个孔跃升至28个孔——提升超过3倍——且螺纹规通过率达到100%。如果您在加工HRC60+工具钢时遇到刀具断裂问题,请检查您的跳动情况,消除热熔现象,并减轻入口冲击。请将您的工件材料、孔径公差或加工循环数据发送给我们,我们将帮助您进行精确调整。