


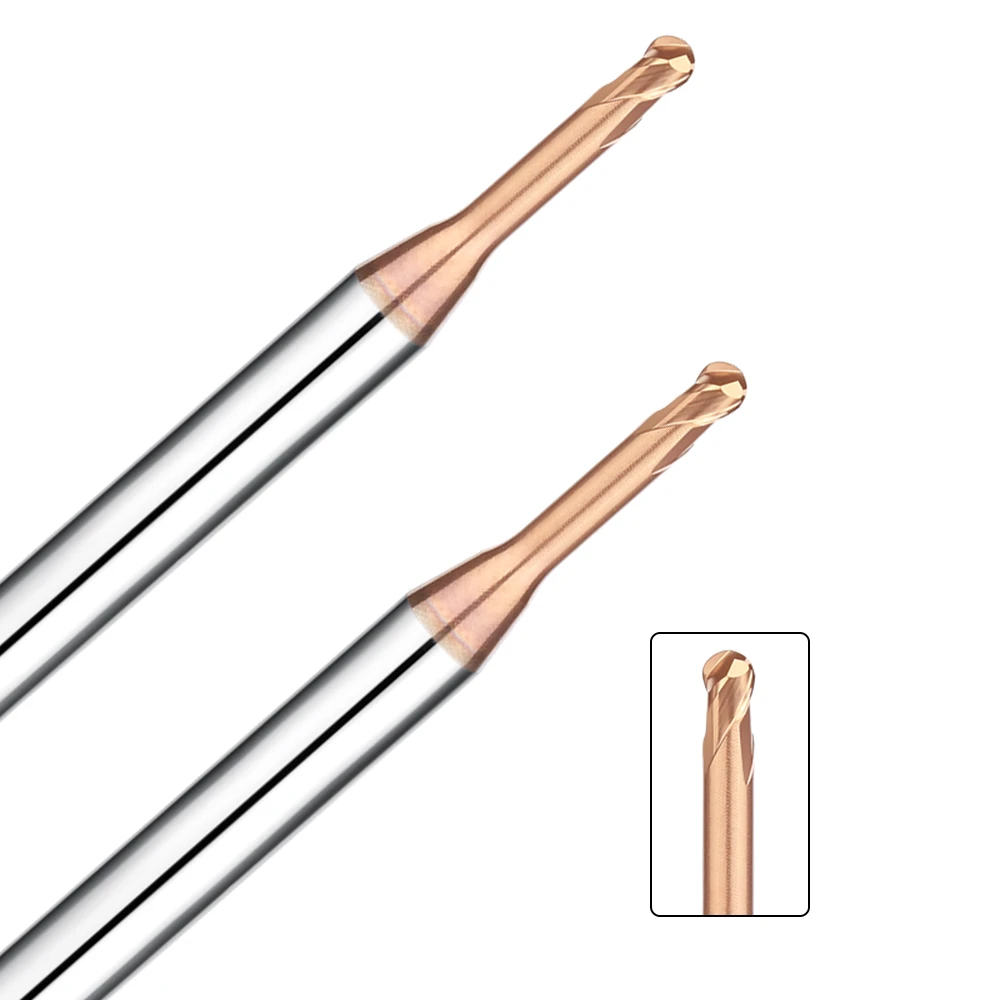
加工深腔和难以接近的型腔时,经常面临一个主要挑战:刀具挠曲。由于长柄立铣刀长度较长、直径相对较小,其刚性不足和振动较大,这会导致加工精度降低、表面光洁度下降并缩短刀具寿命。
切割不同材料时,这个问题尤为突出。例如:
-
长柄立铣刀适用于钢材加工面,切削阻力大,受力集中。
-
用于加工不锈钢的长柄立铣刀经常会因热硬化和高切削热而发生刀具振动。
-
用于加工铝材的长柄立铣刀可能会出现排屑不良的问题,导致刀刃积屑和刀具路径不稳定。
-
由于钛合金导热系数低、粘度高,用于加工钛合金的长柄立铣刀需要严格控制刀具刚性和冷却。
-
用于塑料加工的长臂立铣刀需要避免高速摩擦造成的材料熔化和跳刀现象。
在深腔加工过程中,有效降低长悬伸立铣刀的跳动量不仅对刀具寿命和工件精度至关重要,而且对整体工艺稳定性也至关重要。本文从刀具结构、材料特性、切削参数、装夹和冷却策略等角度分析了最小化跳动量的实用方法。并针对不同材料提供了优化建议,以帮助数控工程师在生产中实现稳定高效的加工。

什么是长悬伸立铣刀?深腔加工中为何常出现跳动?
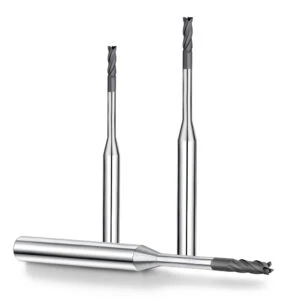
长悬伸立铣刀采用加长切削刃设计,可加工深腔、凹槽和难以触及的特征。它们广泛应用于航空航天、模具制造、汽车零部件和精密部件。例如,用于加工钢制模具型腔的长悬伸立铣刀和用于加工轻量化铝制部件的长悬伸立铣刀。
然而,由于长径比高(L/D 比高),其刚性较低。这可能会导致跳动,尤其是在加工不锈钢和钛等难加工材料时。了解它们的设计、应用和跳动原因,对于提高加工精度和刀具寿命至关重要。
长悬伸立铣刀的设计特点及应用
长悬伸立铣刀通常采用超细晶粒硬质合金或涂层硬质合金制成,以提高耐磨性和抗崩刃性。其切削刃通常更锋利,以承受深腔切削时遇到的强大切削力。
-
钢材:需要在强度和耐磨性之间取得平衡,才能在模具钢加工中保持稳定的加工路径。
-
铝材:高速切削得益于抛光的排屑槽和高螺旋角,可实现顺畅的排屑。
-
钛和不锈钢: TiAlN 或 AlCrN 等涂层可提高耐热性和耐磨性。
-
塑料:锋利的切削刃可减少摩擦生热,防止熔化。
这些设计使长距立铣刀能够加工各种材料的深腔,但也带来了刚度挑战。
深腔加工的特殊挑战:刀具细长导致刚性不足
深腔需要加长刀具,这会放大切削阻力的微小波动,如跳动和振动。
-
不锈钢:容易硬化,增加切削力和刀具挠度。
-
钛:导热系数低,会集中热量,导致热变形。
-
铝材:排屑不良会导致受力不均和轻微跳动。
因此,深腔加工对刀具设计、机床刚度、夹具稳定性、切削参数优化等提出了挑战。
刀具跳动对加工精度和表面质量的影响
刀具跳动直接影响尺寸精度和表面光洁度:
-
过度跳动会导致加工公差过大并妨碍模腔的顺应。
-
长时间的振动可能会使刀具刃口断裂,缩短刀具寿命。
-
在塑料中,振动会留下熔痕或毛刺。
-
严重的跳动会增加主轴负荷并降低机器稳定性。
控制跳动是提高加工质量和降低成本的关键。
影响长悬伸立铣刀跳动的主要因素
跳动取决于刀具长度、材料、切削参数、夹紧和机床刚度。了解这些因素有助于工程师选择合适的刀具、优化参数,并在深腔加工中实现精度和效率。
刀具长度与直径的比
较高的 L/D 比会降低弯曲刚度,使工具更容易发生振动和跳动。
-
对于用于钢材加工的长行程立铣刀而言,高切削阻力会加剧刀具挠曲。
-
对于铝材加工用长柄立铣刀而言,即使在软材料上,高速切削也可能会造成刀痕。
选择合适的直径和槽长至关重要。
工件材料特性
材料特性对跳动有显著影响:
-
钢材:高硬度会增加刀具挠度。
-
不锈钢:热硬化会加剧振动。
-
铝:排屑不良会导致受力不均。
-
钛:导热系数低,粘度低,热变形能力强。
-
塑料:摩擦生热会导致熔化和表面缺陷。
匹配的刀具材料、涂层和几何形状可减轻跳动风险。
切割参数
切削深度、进给速度和主轴转速都会影响跳动:
-
过深或过大的体积会增加弯曲和振动。
-
主轴转速和进给速度不匹配导致不稳定。
-
分层切削可减轻负荷并提高钛和不锈钢长距离立铣刀的稳定性。
夹紧刚度和机床稳定性
-
松动或过长的刀架会增加振动。
-
主轴或工作台刚性较低会放大微小的偏转。
-
高刚性刀架(热缩配合、液压)和稳定的固定装置可降低钢、铝和钛的跳动风险。

加工不同材料的长悬伸立铣刀跳动控制技术
在深腔加工中,刀具跳动的机制及其控制方法因材料而异。掌握针对每种工件材料的优化策略不仅可以减少刀具跳动,还可以提高加工稳定性、延长刀具寿命并改善表面光洁度。以下部分介绍了针对钢、不锈钢、铝、钛和塑料的实用跳动控制技术。
钢用长距离立铣刀:如何提高刀具刚度和寿命
钢件加工时,切削阻力大容易引起刀具挠曲,降低加工精度。控制跳动对于保持精度至关重要。
-
选择坚硬、耐磨的刀具材料,例如超细晶粒碳化物,并结合 TiAlN 或 AlTiN 等涂层,以提高弯曲刚度和耐热性。
-
控制 L/D 比、选择较粗的刀具直径或进行分段切削以尽量减少偏转。
-
调整切削参数:根据需要降低切削深度和进给速度。分段切削过程可以显著降低振动。
-
确保刀具和刀架之间的安全连接,并验证机器刚度以提高切削稳定性。
不锈钢长距立铣刀:热硬化和切削热控制
不锈钢在切削过程中容易硬化,高温会加剧刀具挠度。控制跳动对于获得稳定的加工结果至关重要。
-
使用带有耐高温涂层的硬质合金刀具,提高刀具刚性和耐磨性。
-
采用较小吃刀深度、适当进给、较高主轴转速的分层切削策略,以减少刀具负荷。
-
确保高效的切屑排出和冷却,例如油雾或高压冷却液,以控制切削温度并防止热流失。
-
对于深腔,使用螺旋或多段刀具路径来保持稳定的切削力。
铝用长悬伸立铣刀:高速切削和顺畅排屑
铝的切削阻力较小,但高速切削时可能会引起刀具振动和积屑瘤,影响跳动控制。
-
选择具有锋利、抛光切削刃的工具,以确保顺利排屑。
-
增加螺旋角或采用大螺旋槽设计,以防止切屑堵塞。
-
将高速切削与适当的进给速度相结合,以减少切削力波动并提高刀具稳定性。
-
使用冷却剂或气流来有效排出切屑并减少摩擦热。
钛合金长距离立铣刀:减少振动并防止刀具崩刃
钛合金导热系数低、强度高,这会增加刀具应力和振动。控制跳动对于精度和刀具寿命至关重要。
-
使用具有短槽长度的高刚性工具来增强弯曲刚性。
-
采用小切削深度、低进给、较高主轴转速的轻切削策略来控制切削力。
-
采用高压油雾等高效冷却,最大限度地减少热变形。
-
将分段切削与优化的刀具路径相结合,以降低振动风险。
塑料长距离立铣刀:避免熔化和表面毛刺
塑料对摩擦热敏感,刀具振动可能导致材料熔化或产生毛刺。适当的跳动控制可确保表面光滑。
-
选择具有锋利、光滑切削刃的工具,以最大限度地减少切削摩擦。
-
调整切削参数:降低主轴转速或采用分层切削,保持稳定性。
-
使用空气冷却或气体辅助排屑来控制热量并防止刀具偏转。
-
规划刀具路径以在深腔加工期间保持平滑的进给速度。
减少长悬伸立铣刀刀具跳动的工程解决方案
即使采用设计精良的长悬伸立铣刀进行深腔加工,由于材料特性、切削力波动或夹紧不足,也可能出现刀具跳动。工程师可以通过系统性的优化措施,重点关注刀具选择、切削路径、切削参数、刀柄刚度以及冷却/润滑策略,有效地减少跳动,提高加工精度和刀具寿命。
正确的工具选择
刀具选择是控制跳动的第一步:
-
根据工件选择刀具材料和涂层。
-
钢和不锈钢:涂层碳化物,具有高硬度和耐磨性。
-
铝:锋利的切削刃,带有抛光的凹槽,可顺利排出切屑。
-
-
控制工具的 L/D 比以保持刚性。
-
优化切削刃几何形状(例如,大螺旋角、倒角刃)以分配切削力并减少振动。
优化切割路径
切削路径设计直接影响刀具力和跳动:
-
分层或螺旋切割可减少每次切割的负荷。
-
避免长直线进给和突然的方向变化以保持稳定的力量。
-
对于复杂的型腔,利用 CAM 软件优化钛和塑料的刀具路径。
调整切割参数
切削参数在跳动控制中起着关键作用:
-
降低切削深度和进给速度以最大限度地减少弯曲和振动。
-
对于高硬度材料(钢、不锈钢、钛),采用高速、低进给的轻切削策略。
-
根据加工经验动态调整参数,使切削力与刀具刚度相匹配。
选择高刚性刀柄
刀架的刚性至关重要:
-
使用热缩配合或液压刀架来提高主轴稳定性并减少振动。
-
保持刀架短而稳定,以减少偏转。
-
在铝或塑料的高速加工中,稳定的刀架可防止表面划痕和毛刺。
优化冷却和润滑
适当的冷却/润滑可减少热变形和跳动:
-
高压油雾或液体冷却控制温度,特别适用于不锈钢和钛。
-
空气或气体辅助排屑可防止切屑堵塞在铝和塑料中。
-
优化冷却液喷射角度和流量,以提高切削稳定性和表面光洁度,同时延长刀具寿命。
案例研究和经验分享
工程师们拥有丰富的长悬伸立铣刀加工经验,适用于各种材质。通过分析成功和失败的案例,我们可以了解跳动的原因,并掌握切削参数、刀具选择、刀具路径设计和冷却策略方面的优化技术,从而提高加工精度、表面光洁度和刀具寿命。
钢深腔加工成功案例
-
控制 L/D 比并使用高硬度涂层进行分层切削。
-
工件精度:±0.02mm;表面光洁度:Ra0.8。
-
优化夹紧和主轴速度减少了跳动。
-
刀具寿命提高30%,提高加工效率。
不锈钢常见失效及优化
-
问题:工具过热、切屑硬化、跳动增加。
-
解决方案:高温涂层硬质合金、分层切削、减少深度、高压冷却。
-
优化的刀具路径避免了突然的方向变化,从而降低了崩刃风险。
铝高速加工技术
-
挑战:积屑瘤、振动。
-
解决方案:锋利的抛光边缘、大的螺旋角、空气或气体辅助冷却。
-
优点:改善排屑、表面光洁度和加工稳定性。
钛合金结构的工艺改进
-
挑战:刀具跳动、由于导热性低而导致的振动。
-
解决方案:高刚性刀具、轻切削、分层刀具路径、高压冷却。
-
优化的夹紧和刀架确保复杂结构的稳定性。
塑料表面质量控制
-
挑战:摩擦热、熔化、毛刺。
-
解决方案:锋利的工具、光滑的边缘、分层切割、优化的速度、空气冷却。
-
优点:提高表面光洁度和刀具寿命。
摘要:如何在 CNC 深腔加工中有效使用长悬伸立铣刀
长行程立铣刀对于加工复杂型腔和难以触及的区域至关重要。刀具跳动、振动、切削热和材料特性等因素都会影响加工精度、表面光洁度和刀具寿命。通过系统地优化刀具选择、切削参数、刀具路径、夹紧和冷却方式,可以实现稳定性和效率之间的平衡。
刀具选择与工艺匹配
-
钢和不锈钢:高硬度+涂层+分层切割。
-
铝:锋利的抛光边缘+高速切割。
-
钛合金:刚性刀具+轻切削+高压冷却。
-
塑料:锋利的边缘、可控的速度、分层切割。
系统优化方法
-
刀具:长径比、涂层、刃口几何形状,以提高刚性和耐磨性。
-
机器和夹具:刚性机器、稳定的刀架可减少振动。
-
切削技术:分层切削、优化刀具路径、参数调整。
-
冷却与润滑:高压油/气辅助去除可稳定切削并延长刀具寿命。
工程师在生产中的建议
-
根据材料和几何形状选择工具。
-
调整切割深度、进给率和速度以避免过载/振动。
-
规划分层、优化的刀具路径。
-
采用适当的冷却和夹紧来最大限度延长刀具寿命并提高表面质量。






