


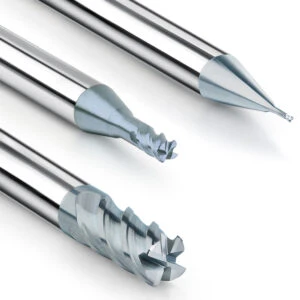
铣刀的种类主要有立铣刀、面铣刀、平铣刀等。典型的铣削工艺包括铣削平面、倒角或边缘、铣削轮廓、铣削槽、铣削型腔、铣削键槽等。
几种常用的立铣刀设计类型包括:方头双刃立铣刀,可像钻头一样对工件进行垂直或侧向铣削。其端齿延伸至铣刀中心,因此可以进行插铣。一些三刃立铣刀也可以进行插铣。双刃和三刃立铣刀均适用于加工有色金属。球头双刃立铣刀可用于铣削圆底槽或弧形边缘。
立铣刀各部件的组成及名称
立铣刀的外形基本上由三部分组成:刀片部分、安装在机床上的刀柄、连接刀片与刀柄的颈部。
刀片部分是立铣刀的核心部件,由多个切削刃组成,负责切削工件。刀片的形状和尺寸决定了立铣刀的加工性能,包括切削深度、加工精度、表面质量等。刀片的材料通常为硬质合金或高速钢,具有良好的硬度、耐磨性和耐热性。
颈部连接刀片和刀柄,起传递扭矩和支撑刀片的作用。颈部的形状和尺寸通常根据刀片的尺寸和加工要求进行设计。颈部的材料通常为钢或硬质合金,具有良好的强度和刚度。
刀柄是立铣刀的安装部件,用于将刀具夹紧在机床刀柄上。刀柄的形状和尺寸是根据机床刀柄的规格设计的。刀柄的材质通常为钢或合金钢,具有良好的强度和刚度。

立铣刀刃数
立铣刀的刚性和容屑槽尺寸非常重要。一般来说,刃数少的铣刀容屑槽较大,排屑效果较好。但另一方面,其截面积比减小,刚性降低,因此切削时容易发生弯曲。
此 I的影响 N数量 B装载 Ctting Performance
与四刃立铣刀相比,两刃立铣刀的容屑槽较大,但截面积比较小,且刚性较差。因此,两刃立铣刀适用于容屑槽要求大于铣刀整体刚性要求的切槽或钻孔加工。
例:加工较深的沟槽(沟槽深宽比大于1)时,如果立铣刀的容屑槽较小,则容易出现以下问题:
- 由于切屑堵塞,切削扭矩会增大(严重时,会导致刀具断裂)。
- 切削液不易到达立铣刀的切削刃,切削刃得不到充分的冷却和润滑,切削刃附近的切屑不能被切削液带走,会造成圆周刃的异常磨损。
- 参与切削的切削刃越长,其切削阻力就越大,而且容易产生振动。
4刃立铣刀的容屑槽虽然比2刃立铣刀的容屑槽小,但截面积比增大,因此提高了刀具的刚性,有利于减少立铣刀的弯曲。对于铣削侧,由于堵屑现象较少,容屑槽的尺寸考虑不多,而刀具的刚性更为重要。一般认为,刃数较多的刀具,切削阻力变化较小,刀具刚性较大,不易弯曲变形,加工表面质量好。
在铣削加工中心上铣削复杂工件时,使用数控立铣刀应注意以下问题:
工具 S选举
- 选择合适尺寸和材质的立铣刀。刀具的直径、刃长、刃宽、切削刃角度等参数应根据工件材料、加工精度、表面光洁度等要求来选择。
- 优先选用顺铣刀,顺铣时切削力作用于刀具根部,刀具不易振动,切削比较稳定。
- 对于较深的腔体或凹槽,可以适当选择长刃立铣刀。但应注意控制刀具的伸出量,避免产生过度振动。
工具 I安装
- 确保刀具正确安装在刀架内,刀柄应与刀架内孔紧密接触,无松动。
- 工具的伸出部分应尽可能短,以减少振动。
- 使用扭力扳手拧紧刀架螺母,保证足够的夹紧力。
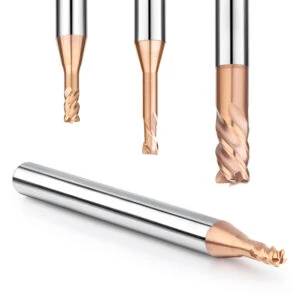
立铣刀的夹紧
加工中心使用的立铣刀大多采用弹簧夹夹紧,使用时处于悬臂状态。在铣削过程中,立铣刀可能会逐渐从刀架中伸出,甚至完全脱落,造成工件报废。其原因一般是由于刀架内孔与立铣刀柄外径之间有一层油膜,导致夹紧力不足。立铣刀出厂时通常都涂有防锈油。如果在切削时使用非水溶性切削油,刀架内孔上也会附着一层雾状油膜。当刀柄和刀架上都有油膜时,刀架很难牢固地夹紧刀柄,加工过程中立铣刀容易松动、脱落。因此,在装夹立铣刀前,应先用清洗液清洗立铣刀柄和刀架内孔,待干燥后再装夹。
当立铣刀直径较大时,即使刀柄和夹头非常干净,刀具仍有可能脱落,此时应选择带有平底缺口的刀柄,并采用相应的侧面锁紧方式。
立铣刀装夹后可能出现的另外一个问题是,在加工过程中,立铣刀在卡盘口处断裂。其原因一般是因为卡盘使用时间过长,卡盘口已磨损成锥形。此时应更换新的卡盘。
立铣刀的振动
立铣刀在正常加工过程中振动越小越好。由于立铣刀与卡盘之间的间隙较小,刀具在加工过程中可能会产生振动。振动会使立铣刀圆周刃的切削量不均匀,切削扩径量较原始值增大,影响加工精度和刀具寿命。但当加工槽宽较小时,也可以故意使刀具振动,通过增大切削扩径量来获得所需的槽宽。但此时立铣刀的最大振幅应限制在0.02mm以下,否则无法进行稳定的切削。立铣刀在正常加工过程中振动越小越好。
当刀具出现振动时,考虑降低切削速度和进给速度。如果两者都降低了40%,振动仍然很大,则考虑减少切削用量。
如果加工系统发生共振,其原因可能是切削速度过快、进给速度过低、刀具系统刚性不足、工件夹紧力不足以及工件形状或工件装夹方式等因素。此时应采取调整切削用量、增加刀具系统刚性、提高进给速度等措施。

切削参数的选择
切削速度的选择主要取决于被加工工件的材料;进给速度的选择主要取决于被加工工件的材料和立铣刀的直径。一些国外刀具制造商的刀具样本附有刀具切削参数选择表,可供参考。但切削参数的选择也受到机床、刀具系统、被加工工件形状、装夹方式等多种因素的影响。应根据实际情况适当调整切削速度和进给速度。
当以刀具寿命为优先考虑因素时,可适当降低切削速度和进给速度;当切屑分离状况不佳时,可适当提高切削速度。






