



在数控加工领域,热处理钢(硬度高达HRC63)的加工一直是一项具有挑战性的任务。由于淬硬钢硬度高、韧性低,对数控刀具的性能、加工参数和工艺策略提出了更高的要求。本文将分析使用HRC65球头立铣刀对热处理钢M333材料进行平行精加工。
立铣刀加工热处理钢
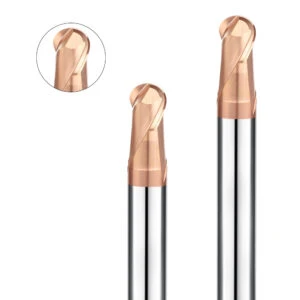
采用三铍(SAMHO) SHG系列高硬度HRC65球头立铣刀(D6R3),工件材料为M333热处理钢(HRC48-52),加工表面为平面平行精加工。轧机设备选用日本产,冷却方式为油雾冷却。
由于SHG系列立铣刀可进行高速加工,因此针对M333材料的加工参数如下:转速:16000 rpm
进给速度:1600毫米/分钟
切割深度:0.01毫米
切割宽度:0.02毫米
处理时间:5:30:45
M333材质立铣刀加工结果
本次加工耗时5:30:45,加工效果良好,加工完成后刀具略有磨损,仍可使用。测量前后两个小平面数据误差0.001mm,工件台阶均匀,光洁度均匀,无阴阳面。
65HRC立铣刀加工 M333热处理材料分析
球头刀具选择合理
HRC65球头立铣刀适用于高硬度材料的精加工,良好的耐磨性保证其在长期加工后仍能保持稳定的切削性能。
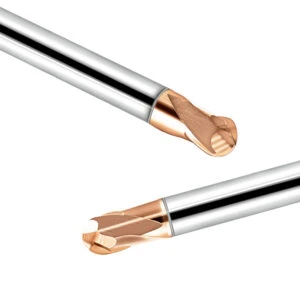
SHG系列铣刀采用高品质HG涂层,确保在高温、高速、高硬度材料加工中刀尖得到更好的保护。使刀具不易磨损,减少换刀次数,降低生产成本,提高生产效率。
工艺参数匹配优化
高转速+适度进给:16000 rpm 结合 1600 mm/min 有效降低切削力并提高表面光洁度。
最小切削深度&切削宽度:0.01mm切削深度与0.02mm切削宽度匹配,有效降低刀具负荷,避免刀具过早磨损,保证加工表面质量。
由于工件的切削深度和切削宽度极小,再加上机床的稳定性,工件的平面误差可以在0.001mm以内。从某些角度来看,高质量的立铣刀、性能稳定的机床、合理的加工参数对于生产高精度零件是非常必要的。






