



去年冬天,一位斯图加特的老客户联系我们,提出了一个紧急问题。他们需要在一块D2冲压模具镶件上攻四个M6内螺纹孔。该镶件已经过真空淬火,硬度达到HRC64-65。操作员尝试用标准的硬质合金丝锥攻丝,但丝锥只攻了两圈就断了。这根断裂的丝锥不仅让价值数千美元的工件面临损坏的风险,还可能导致电火花加工延误两天。
过去十六年来,我们几乎每个月都会在欧美各地的机械加工车间目睹这种情况。一旦工件硬度超过HRC60,传统的切削加工方式便会失效。攻丝后进行热处理往往会导致精密螺纹的公差超出规格,而使用电火花成型机烧蚀螺纹则会浪费宝贵的加工时间。根据我们的实践经验,对硬化钢进行内螺纹铣削是唯一可靠的加工方法,既能保证螺纹精度,又不会报废昂贵的零件。
然而,这个过程绝非简单地装上一把普通的螺纹铣刀那么简单。如果硬质合金的晶粒尺寸不合适,或者后角设计不合理,切削刃就会立即发生微崩。如果刀柄的动态跳动超过0.003毫米,一个刀刃就会承受全部载荷并断裂。进给路径、冷却方式或切屑载荷哪怕只有0.003毫米的偏差,都会导致螺纹出现锥度或量规卡死。
那么,应该选择单排螺纹铣刀还是多排螺纹铣刀?在HRC65硬度切削中,冷却液还是吹气才是造成刃口崩刃的真正原因?如何编写刀具路径来补偿刀具挠度?想象一下,现在你的立式加工中心上放着一个HRC65硬度的模具块。你确信你的第一条刀具路径就能一次性通过通规测试吗?
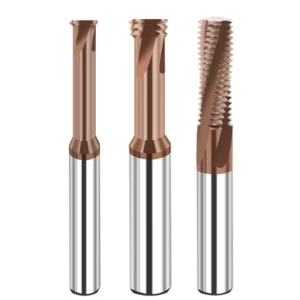
克服内螺纹铣削硬化钢的瓶颈
在西方的模具和工具车间,硬度超过HRC60的工件常常是生产过程中最严重的瓶颈。我们经常遇到这样的情况:工程师为了最大限度地提高耐磨性而追求芯部硬度,结果却在最后的螺纹加工环节遇到了瓶颈。这些材料的极高屈服强度会将误差容限降至零。
为了在这种硬度下可靠地铣削螺纹,必须消除持续摩擦造成的孔内热量积聚。我们指导团队采用螺旋插补法铣削硬化钢的内螺纹,将持续的切削阻力分解为间断的、可控的切削。这需要严格的设置,但它仍然是防止模具报废和螺纹损坏的最可靠方法。
为什么螺纹丝锥在硬化工件上经常断裂:西部废料案例回顾
我们分析了底特律一家汽车冲压厂发生的代价高昂的报废事故。该团队使用超细晶粒硬质合金丝锥在HRC63冷作模具镶件上加工M5孔。即使使用优质丝锥,加工到第三个孔时也出现了脆性断裂。丝锥卡在盲孔中,电火花加工烧蚀导致相邻的薄壁退火,最终使昂贵的镶件报废。
失败的原因在于物理特性:丝锥切削完全封闭,切削槽会被磨蚀性粉状切屑堵塞。当攻丝硬度超过HRC60的材料时,主轴同步的微小延迟会导致巨大的扭矩峰值,瞬间折断脆性硬质合金丝锥。在现代车间,强行用丝锥攻超硬钢材无异于一场高风险的赌博。
D2工具钢淬硬后螺纹铣削:从电火花加工到数控螺纹加工的转变
许多因丝锥断裂而吃过亏的机械师走向了另一个极端:用电火花成型机加工每一个螺纹孔。在欧洲的工厂里,我们经常看到团队花费半天时间车削石墨或铜电极,仅仅是为了在硬化的D2钢坯上烧蚀出螺纹。虽然电火花加工无需切削力,但其隐性生产成本却十分高昂。
首先,多级粗加工和精加工电极导致每个孔的加工周期长达数小时。更重要的是,电火花加工会在D2钢上留下0.01-0.03毫米厚的脆性“白层”和微裂纹,这些物质在高强度冲压循环下容易剥落。而改用刚性数控铣床进行D2工具钢的螺纹铣削,则可在几分钟内完成每个孔的加工,且不会造成任何热损伤。
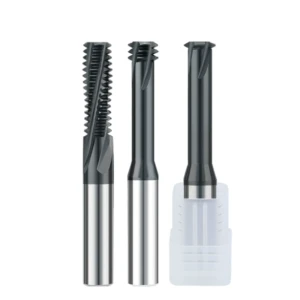
选择用于加工硬化工件的内螺纹铣刀
加工硬度为 HRC 60–65 的钢材彻底颠覆了传统的刀具选择方式。真正的威胁并非渐进式后刀面磨损,而是灾难性的微崩刃。在北美模具车间,我们经常看到操作人员尝试使用标准钢材铣刀,结果却眼睁睁地看着刀刃在初次接触时就崩裂。极高的硬度会产生巨大的剪切载荷,瞬间摧毁不适用的刀具几何形状。
选择合适的内螺纹铣刀需要在瞬间齿接触速度和刀具整体刚性之间取得平衡。颈部后角、齿距和悬伸量决定了加工过程中刀具在孔内是否会发生颤动。没有一款刀具能够同时兼顾最高速度和绝对安全性。在加工超硬钢材时,每一种刀具的选择都意味着在加工时间和刀刃寿命之间做出权衡。
单轮廓螺纹铣刀:深孔和极高硬度加工的最佳选择
对于硬度高于 HRC 62 的材料——尤其是深径比大于 2.5 或孔径较小(如 M3 至 M6)的材料——单齿螺纹铣刀是我们实现无人值守加工的首选。它的优势显而易见:在整个加工循环中,只有单个齿与材料啮合。这种径向切削压力的显著降低,能够有效保护主轴和刀架免受剧烈变形的影响。
一家瑞士医疗客户需要加工M4×0.7螺纹,采用HRC64硬度的盲孔刀片,锥度公差为零。全齿铣刀在高负荷下发出尖锐的噪音,并在刀片侧面留下严重的颤纹。我们改用单齿爬刀,沿螺旋线爬进。噪音降低,颤纹消失,刀具寿命也趋于稳定。牺牲几秒钟的加工时间来减少废品,永远都是正确的选择。
多排螺纹铣刀:平衡速度、切削压力和刀具故障
我们并未完全否定多齿刀具。多排螺纹铣刀在速度方面仍然无可匹敌,因为它只需一个轴向节距进给,即可在一次360度旋转中铣削出完整的螺纹轮廓。在高产量冲压加工中,加工硬度介于HRC 60至62之间的浅孔时,这种设计能够显著提高日产量,同时将刀具悬伸量控制在1.5倍直径以内。
然而,您必须重视其机械极限。多刃刀具同时切削硬化钢会形成较长的接触线,从而产生巨大的径向推力。我们在英国的工厂试验中,对硬度为HRC65的工件进行2×D深度的切削,刀具挠曲导致锥度接近0.02毫米,并且在切削过程中刀齿断裂。除非您的立式加工中心主轴刚性极高且排屑空间充足,否则在硬度为HRC65的工件上使用多刃刀具会带来不必要的风险。
基材晶粒尺寸和耐热纳米涂层对HRC60-65的影响
宏观几何形状控制切削力,而硬质合金的微观结构决定其耐高温性能。在磨削定制的内螺纹铣刀时,我们不采用标准的 0.6–0.8 μm 硬质合金牌号,而是使用钴含量较低的超细 0.2–0.4 μm 碳化钨基体。这种致密的基体能够抵抗热软化,并在微崩刃发生之前就将其扼杀在萌芽状态。
标准的TiN或TiAlN涂层在干切削HRC65条件下,三个孔内就会氧化并烧蚀。我们采用一种AlTiSiN纳米复合涂层,其显微硬度超过HV 3600,热稳定性高达1100°C。在切削过程中,硅成分形成非晶态阻挡层,阻止摩擦热传递到碳化物基体。
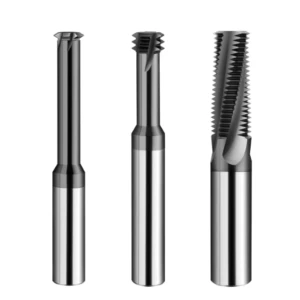
HRC65 螺纹铣削刀具路径规划和内螺纹铣削策略
即使是优质的超细晶粒刀具,如果按照适用于软钢的激进线性进给路径进行编程,也会在第一次旋转时就损坏。在加工HRC65工件时,刀具的工作状态接近其机械极限。由于工件无法发生塑性变形,突然的刀具路径变化会以破坏性的冲击载荷作用于刀槽。
成熟的内螺纹铣削策略侧重于保持恒定的切屑厚度和稳定的刀具啮合。您的CAM程序必须考虑三轴动力学、刀具挠曲以及孔内的热量积聚。精心设计的刀具路径可以将高冲击力转化为可预测的平稳切削循环。
利用顺铣和多道径向进给消除锥度误差
如果您在深而硬化的孔中铣削螺纹,您可能遇到过螺距规卡在孔口或松动的情况。这种螺纹锥度误差直接来源于刀柄的挠曲。在北美一家粉末冶金厂,操作人员尝试一次性铣削 M8 螺纹。极强的径向推力迫使细长的刀具后退,导致底部螺纹尺寸偏小 0.03 毫米。
我们通过将顺铣与三次渐进式径向走刀相结合来解决这个问题——通常分别为螺纹总深度的 60%、30% 和 10%——最后再进行一次零深度的回转走刀。顺铣产生的切屑在切削过程中逐渐变薄,从而最大限度地减少摩擦。将切削深度分成可控的阶梯式进行,能够使横向压力保持在刀具的弹性极限之内。
1/4弧形进出刃:防止刀尖崩刃
以90度直角切入HRC65侧壁,如同将硬质合金猛击砖墙。显微镜下的车间检查显示,这种直线切入会产生严重的机械冲击,沿着硬质合金晶界引发微裂纹。槽刃可能不会立即断裂,但受损的晶粒会迅速剥落,破坏螺纹节距表面。
我们要求所有加工作业均采用平滑的1/4圆弧进出刀具。刀具沿孔中心下落至预定深度,然后沿切线圆弧扫入切削,并平滑地达到预定切削深度。刀具沿同一平滑圆弧退出后再回退。这种简单的轨迹改变可以消除突发冲击载荷,并保持切削刃的完整性。
冷却液选择:为什么我们禁止在气动喷射系统中使用水基冷却液
机械加工人员经常会问:“HRC65钢材加工时温度这么高,为什么要关闭冷却液?”在高硬度内螺纹铣削中,水基乳液冷却液会导致刀具过早失效。断续切削会导致刀槽在每转一圈内经历多次加热和冷却。这种热冲击会在刀具表面产生微小的梳状裂纹,并在几分钟内破坏刀刃。
我们采用干式切削,并以 6 至 8 巴的洁净压缩空气直接吹向切削面。加装冷风涡流枪,将空气温度降至 0°C,可进一步延长刀刃寿命。超硬切削会产生细小的粉状切屑;如果切屑留在孔内,刀具会将其压碎,导致刀槽崩刃。高速气流可瞬间排出切屑,确保刀槽只切削新鲜材料。
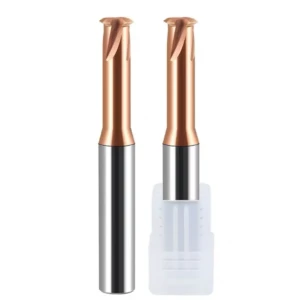
刀具夹持系统和螺纹铣刀跳动控制
当出现刀刃崩刃时,加工人员通常首先归咎于刀具涂层或切削速度,而忽略了刀柄。在加工结构钢时,0.010毫米或0.015毫米的刀尖偏差可能由于材料的延展性而被忽略。然而,在HRC65硬度下,工件几乎没有塑性变形;任何跳动都会直接放大为剧烈的循环冲击。
建立刚性、高精度的夹紧组件是可靠控制螺纹铣刀跳动的必要条件。刀柄不仅要传递主轴扭矩,还必须吸收高频颤振,并使切屑载荷均匀分布在每个齿上。如果锥度清洁度、动平衡和孔径公差控制不当,刀具刃口过早失效将不可避免。
为什么螺纹铣刀跳动必须保持在 0.003 毫米以下
一家比利时液压设备制造商在HRC63 440C不锈钢上铣削M6螺纹时,每铣削4到6个孔就会更换一次刀具。激光测量显示,其刀尖动态跳动为0.008毫米。在每齿仅0.010毫米的预设切削量下,如此大的跳动导致一个刀齿承受了近200%的切削载荷,而另一侧的刀槽几乎不接触切削面。
我们对主轴接口进行了研磨,升级了刀柄,并将螺纹铣刀的总跳动严格控制在 0.003 毫米以内。尖锐的啸叫声立即消失,刀具寿命也大幅提升,加工超过 28 个孔后,刀刃磨损均匀平滑,不再出现崩刃。在 HRC62–65 硬度切削中,0.003 毫米并非理论教科书上的数字,而是刀具寿命与脆性断裂之间的物理临界点。
热缩式刀柄与液压刀柄:避免筒夹夹头跳动
如果您的车间仍在使用标准ER夹头加工超硬螺纹,请立即停止主轴并更换夹头。ER夹头的制造公差会累积在夹头本体、分体式夹头和夹紧螺母上,导致跳动通常超过0.010毫米。在高切削阻力下,夹头会发生径向弯曲,并产生微颤动,从而损坏脆性硬质合金齿。
我们只在热缩刀柄和高精度液压刀柄之间进行选择。热缩刀柄具有纤细的刀尖轮廓、高夹紧力和优异的同心度,尤其适用于加工长悬伸的深孔,但其实心钢制刀体阻尼有限。液压刀柄则采用内部加压油膜来吸收切削过程中产生的冲击;如果您的主轴磨损轻微,液压阻尼将显著延长刀刃寿命。
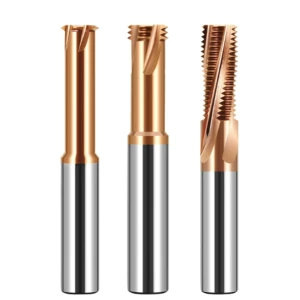
内螺纹铣削刀具的切削参数基准测试与优化
从单齿选择到 0.003 毫米的跳动限制,每一项机械安全措施最终都体现在数控系统中设定的进给量和转速上。我们经常看到操作人员走极端:要么出于恐惧而降低转速(这会导致切削面摩擦和加工硬化),要么过度追求高进给量,使刀具超出结构极限。
参数调优是一门使涂层耐热性与机械切削载荷相匹配的科学。在平衡的参数范围内运行内螺纹铣刀,可以激活现代纳米涂层上的自润滑氧化层,同时阻止热量传递到硬质合金刀芯。合适的参数范围可以将高风险的螺纹加工转化为可重复的标准化生产步骤。
推荐切割速度(Vc)和每齿进食量(fz)适用于 HRC 62–65
对于D2、DC53和硬化粉末冶金刀具钢,切削速度(Vc)应保持在35至55米/分钟之间。使用平衡主轴和纳米复合涂层刀具时,可以谨慎地将切削速度提高到60米/分钟,但应低于70米/分钟,以防止硬质合金粘结剂的热软化。低于30米/分钟时,断续切削的切屑减薄效果会丧失,从而加速摩擦和后刀面磨损。
目标切削量 ( fz ) 应介于 0.006 至 0.012 毫米/齿之间。如果使用小直径刀具且刀具悬伸较长,则在进行径向多道次分度切削时,可从 0.008 毫米/齿的切削量开始进行测试切削。如果您的设备配备高刚性主轴和液压夹紧装置,则可以将最终精加工切削量降低至 0.005 毫米/齿,以获得镜面般的螺纹侧面光洁度。
通过数控半径偏移补偿螺纹铣刀磨损(G41/G42)
在超硬切削中,微米级的后刀面磨损会在刀具出现肉眼可见的崩刃之前很久就悄然发生,直接影响螺距直径。安装新的螺纹铣刀时,应设置+0.020至+0.030毫米的径向偏移量(使用G41/G42指令)。如果通规在进入刀具时卡住,则以0.005毫米的增量逐步减小刀具半径,直到通规能够旋转通过且止规在两圈内锁定为止。
随着零件数量的增加,刀具的自然磨损会导致通规配合更紧。如果您批量生产昂贵的模具,请每隔 8 到 10 个孔使用通规检查螺纹。当您感觉到通规有阻力时,应将刀具半径偏移量调整 -0.003 毫米,以校正磨损,防止零件偏差超出公差范围。





