


上个月,加州一家医疗器械制造商惊慌失措地联系了我们。他们急于完成一批基于PEEK材料的微流控芯片和植入式骨螺钉的订单,但在铣削深度小于0.5毫米的微型深槽时,工具却不断断裂。
这是北美和欧洲加工车间常见的“隐形地雷”。加工钛合金或航空铝材时,如果加工精度要求很高,加工医用级聚合物时往往会遇到困难,陷入刀具断裂、塑料熔化和毛刺严重的恶性循环。
医疗器械部件不允许进行任何手动去毛刺,否则整个高价值部件将报废。许多加工厂错误地使用专为金属加工设计的标准硬质合金立铣刀。由于排屑空间不足和刀刃磨损,导致热量迅速积聚,在高主轴转速下会瞬间熔化塑料。
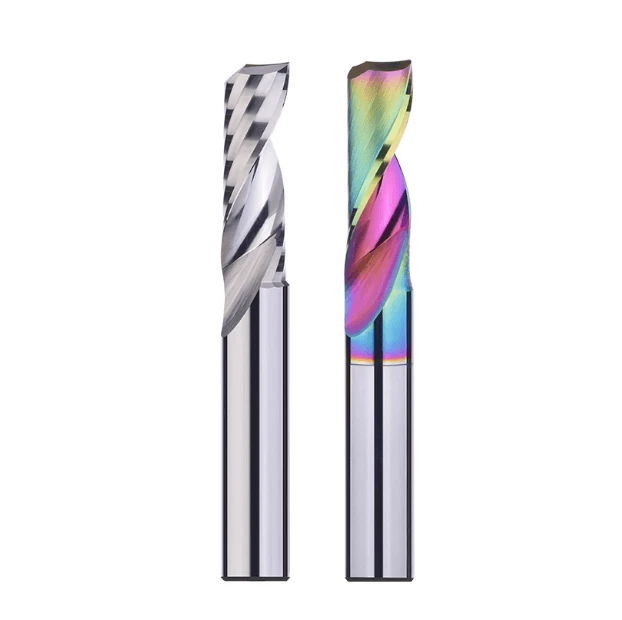
标准刀具几何形状无法应对PEEK、PMMA或PC等材料的回弹。为了在微米级加工中实现真正的冷切削,我们——作为端铣刀的制造商——利用五轴磨床,专门设计了一种单刃端铣刀,其刀刃经过镜面抛光,可瞬间排出切屑。
为了兼顾精度、刀具寿命和成本,越来越多的西方加工企业开始采用高性能的国产立铣刀。作为经验丰富的工程师,我们在测试实验室中已经损坏了数千把刀具,因此我们将摒弃书本理论,直接分享原始的实践数据,帮助您解决塑料加工难题。
你是否厌倦了将主轴转速提高到 20,000 转/分钟,却眼睁睁地看着微型刀具由于排屑不良而立即断裂?
为什么在医用级塑料加工中必须避免使用标准硬质合金立铣刀?
许多北美机械加工车间会从工具柜里拿出标准的硬质合金立铣刀来铣削PEEK骨螺钉或PMMA窗片。这种偷工减料的做法总是会导致灾难性的后果。多刃金属切削刀具的设计是为了承受高切削力,但它们的微观几何形状和排屑能力完全不适用于医用聚合物。
医用级组件直接关系到人体安全,因此表面完整性不容有损。金属切削刀具采用微观精磨刃口,通过挤压和压缩而非干净利落地剪切塑料来实现切削。这种摩擦会在工件中引入巨大的残余应力,导致在后续的消毒或组装过程中产生潜在的微裂纹。
PEEK和PMMA的“弹性恢复”和“热敏感性”
我们排查的微加工故障中,超过70%源于塑料的弹性恢复和低导热性。加工高强度PEEK时,材料在剪切力作用下会发生屈服,但刀具通过后会立即回弹。如果没有专用的塑料加工立铣刀,由于后角不足,回弹的材料会与刀具侧面摩擦,产生强烈的摩擦热。
这种局部高温会破坏聚甲基丙烯酸甲酯(PMMA),其热变形阈值极低。由于塑料不像金属那样通过切屑散热,微米级切削刃的温度会迅速升高。一旦塑料达到玻璃化转变温度,切屑就会变成粘稠的胶状残留物,缠绕在刀具上,堵塞刀槽,最终导致刀具断裂。
医用微流控芯片加工的极限:对刀具径向跳动的极端要求
在铣削宽度小于 100 微米的微流控通道时,公差被严格限制在 ± 2 微米的范围内。在这个精度级别上,加工的成功完全取决于主轴系统的径向跳动。仅仅 ± 3 微米的跳动就会导致每个刀齿的切屑负载完全失衡,迫使微型刀具的单个刀刃承受全部切削载荷。
主轴转速在 20,000 至 30,000 转/分之间时,不均匀的跳动会引发严重的微观颤动。这种颤动会在流体通道内留下鱼鳞状痕迹,破坏流体动力性能,并瞬间导致脆弱的刀尖断裂。针对这些微槽,我们采用超同心中国制造的立铣刀,并搭配高精度热缩或液压刀柄,以消除误差。
案例研究:我们如何使用单刃立铣刀解决医疗零件中的毛刺和熔化问题
一家欧洲医疗器械制造商在加工微型PEEK内窥镜外壳时,遇到了毛刺和热熔化的问题。他们测试了各种高端多刃刀具并降低了进给速度,但热软化后的毛刺仍然残留在边缘。在医疗器械制造中,这些毛刺无法通过质量检验,因为如果它们脱落进入人体,后果不堪设想。
我们通过将多刃刀具更换为专用的单刃立铣刀解决了这个问题。虽然机械加工人员通常认为刀刃数量减少会降低效率,但热敏聚合物需要采用不同的方法。这一简单的改进消除了边缘毛刺,并彻底阻止了材料熔化,证明减少切削刃数量是获得最佳表面质量的最佳途径。
单槽刀具设计中切屑排出的物理原理:在狭小空间内瞬间散发切削热量
在狭窄槽中进行微直径加工时,切屑无法排出切削区是导致加工失败的原因。多刃刀具虽然保持了刀体刚性,但却牺牲了切屑槽的容积,导致切屑无法排出。我们专为塑料加工设计的单刃立铣刀,其横截面超过 50% 的面积完全敞开,使离心力能够在切屑被剪切的瞬间将其甩出。
高效的塑料加工依赖于切屑吸收并带走零件的热量。单刃刀具巨大的切屑槽可防止材料在槽内发生重复切削或摩擦,从而确保真正的冷切削。高速视频显示,这些刀具产生的是连续、完美的卷屑,而不是碎片,从而将热能阻挡在医疗基材之外。
抛光凹槽的威力:消除PMMA光学元件中的“白边”和裂纹
加工易碎的PMMA镜头座时,经常会出现令人头疼的“白边”或微小的应力裂纹。加工车间通常将问题归咎于机床刚性不足,但真正的罪魁祸首是未经抛光的槽壁表面微观粗糙度。粗糙的砂轮会留下微小的划痕,当粘稠的塑料屑试图滑过时,这些划痕会产生巨大的摩擦阻力。
作为端铣刀的原始制造商,我们对每把微型刀具的内槽进行镜面抛光,使其表面光洁度达到亚微米级。这种抛光槽设计将摩擦系数降至最低,并将刀刃锋利度提升至剃刀级别。该刀具能够干净利落地剪切PMMA材料,而不是将其推入,从而消除了困扰医疗器械行业的刃口泛白裂纹问题。
为欧洲和北美的机械师定制切削参数(速度和进给量)
如果切削速度和进给量设置不当,即使是优质刀具也无法正常加工。多年来,我们为北美各地的加工车间提供技术支持,并针对医用聚合物开发出一种“高进给、中速”的调校逻辑。例如,对于加工PEEK材料的1.0毫米单刃铣刀,我们建议将主轴转速保持在15,000至18,000转/分之间,而不是追求极限转速。
秘诀在于根据槽深将每齿进给量提高到 0.02 毫米至 0.04 毫米。更高的进给速度会形成更厚的切屑,而切屑本身就是加工区域的主要散热器。如果转速过高而进给速度过慢,刀刃会反复摩擦同一点,导致塑料瞬间熔化。

作为专业的端铣刀制造商,我们如何打破微直径刀具断裂的魔咒
直径小于0.5毫米的刀具出了名的脆弱,即使是主轴轻微的振动也可能导致其断裂。作为一家专门为西方医疗机构提供端铣刀的制造商,我们深知频繁的刀具断裂会扰乱生产计划、损坏昂贵的零件并导致停机时间大幅增加。我们打破这种恶性循环的方法并非降低加工参数,而是通过重新设计刀具本身的结构刚性来实现。
最大限度地减少微型刀具的断裂需要兼顾基材、几何形状和严格的检验标准。我们摒弃了以往只追求硬度或韧性的做法,转而寻求一种精准的平衡点。通过直接分析车间现场的微观断裂表面,我们优化了研磨工艺,使其能够承受高速间歇冲击。
芯材选择:为什么我们只使用欧洲进口的超细晶粒碳化钨棒材
基材直接决定刀具的横向断裂强度和刃口保持性。含玻璃纤维或碳纤维的增强型医用塑料会对微型刀具造成严重的磨损。钴分布不均的标准硬质合金棒材容易出现局部晶格缺陷,导致标准立铣刀的微小刀尖过早崩刃。
为确保结构完整性始终如一,我们采用欧洲产的亚微米级和纳米级晶粒结构的碳化钨棒材。这种优质基材具有极高的致密度和均匀的钴分布。由此加工出的刃口能够承受横向切削力而不发生脆性断裂,从而降低零件单价,为加工车间带来更高的投资回报率。
微调后角和刃宽:平衡刀尖刚性和刃口锋利度的艺术
在0.5毫米刀具上平衡后角和刃宽是一个极其精细的研磨过程。较大的后角可以形成极其锋利的刃口,轻松切割塑料,但同时也会缩小刀具的芯部支撑楔形区域。这会显著降低刀尖刚性,导致微型刀具在遇到轻微的主轴谐波时瞬间断裂。
相反,减小后角并加宽后刃会产生破坏性的摩擦力,导致弹性塑料立即熔化。为了解决这个问题,我们为国产立铣刀系列产品采用了专有的微梯度后角设计。我们将主后角和副后角研磨至极高的精度,并结合微米级的刃口抛光,从而兼顾强度和锋利度。
检验流程:每件微直径刀具在出厂前都必须通过ZOLLER的全面3D检测。
肉眼或标准影印法无法检测微米级切削刃。为确保每把国产立铣刀性能一致,我们制定了严格的零抽样质量控制流程。在精密医疗加工领域,一百把刀具中哪怕只有一把存在缺陷,都可能毁掉价值数千美元的微流控工件。
我们生产的每一件微型刀具都必须通过德国ZOLLER 3D测量系统的自动化全尺寸检测。光学扫描仪会绘制出切削刃的微观轮廓,检查几何公差、芯径和径向跳动。只有跳动精度达到微米级的刀具才能被包装并交付给客户。
打破偏见:高性能中国立铣刀如何降低成本并提高效率
许多西方采购经理仍然认为中国产立铣刀只适用于低端粗加工。然而,国内供应链的重大升级意味着,如今顶级的中国刀具也能提供卓越的精度。许多以前只依赖欧美高端品牌的加工车间,在进行主轴对比测试后,都已转而使用国产刀具。
在医疗器械合同制造领域,盲目支付巨额品牌溢价会削弱您的竞标优势。盈利能力完全取决于您的单件总成本。过渡到技术成熟的供应商,可以在保持或提高现有良率的同时,降低耗材成本。
西方加工车间的隐性成本:为什么盲目崇拜国内大品牌可能并非微直径塑料加工的理想选择
许多机械加工人员只选择西方传统品牌的刀具,认为其产品目录上的规格参数就能保证可靠性。然而,这些刀具巨头的研发重点在于加工硬钢、钛合金或航空航天级高温合金。他们很少针对加工塑料所需的小尺寸刀具几何形状进行优化,也很少提供现场支持,例如用于加工塑料的微型立铣刀。
此外,这些传统品牌供应链僵化,定制模具费用高昂。如果您在使用新型医用聚合物时遇到突然的芯片粘连或边缘毛刺问题,当地经销商可能需要数周时间才能做出响应。这段等待时间会延误生产,导致加工商错失高价值订单。
真实供应链反馈:高端国产立铣刀在大批量医疗零件加工中的刀具寿命性能
长期反馈证实,中国高端刀具在批量生产中能够与西方顶级品牌相媲美。例如,在PEEK骨螺钉的批量螺纹铣削过程中,我们优化的硬质合金立铣刀的刀具寿命与欧洲同类产品完全一致。我们通过将高刚性硬质合金基体与完美对称的刃口几何形状相结合来实现这一目标。
我们的刀具在加工软聚合物时,性能通常优于通用刀具,因为我们针对塑料优化了刀刃表面光洁度。这种特殊的亚微米级光洁度显著降低了表面粗糙度,并防止材料熔化粘附在刀具上。海外工厂主反馈,这种更高的投资回报率使他们的月耗材支出减少了近一半。
无缝技术支持:实际周转时间——从蓝图咨询到定制微直径工具交付
在专业微加工领域,现成的标准刀具很少能解决所有复杂工程塑料加工难题。如果标准刀具导致客户的PMMA零件出现边缘崩刃,我们的工程师会在当天通过视频通话与您联系。我们会分析您的主轴转速、径向跳动和刀具路径,并在24小时内提供定制的非标准几何解决方案。
得益于我们配备先进五轴磨床的内部车间,我们仅需 7 至 10 个工作日即可交付定制单刃刀具。这一快速周期涵盖了图纸审批、研磨、镜面抛光和严格的质量检验。即使涉及国际运输,我们的交货速度也比从西方当地供应商订购定制刀具更快。

医用级塑料立铣刀现场机器设置和错误预防指南
端铣刀制造商的设计在测量机上看起来可能完美无瑕,但由于装配误差,在车间实际加工中却可能失败。使用PEEK或PMMA材料的微直径刀具对误差的容忍度极低。主轴接口处的任何微小偏差或振动,在高速切削过程中都会被指数级放大。
要达到最佳性能,刀具、刀柄、机床和切削参数之间必须协同工作。在开始加工下一批精密医用聚合物之前,请检查您当前的设置习惯。为了在大规模生产中获得稳定、无毛刺的成品,您必须为工件夹持和冷却建立严格的防错标准。
主轴动平衡和刀柄选择:对于微直径刀具,刀具设定器和热缩刀柄至关重要
当使用微直径单刃立铣刀以超过 20,000 转/分的转速运转时,标准 ER 夹头会失效。夹头组件累积的公差和较差的动态平衡会导致微小跳动,从而瞬间折断脆弱的刀具。对于精密塑料加工,必须改用整体式热缩配合或高精度液压刀柄。
热缩刀柄将径向跳动限制在 3 微米以内,确保单刃承受完全均匀的载荷。此外,集成非接触式激光刀具设定器进行动态长度补偿,解决了主轴热膨胀导致的槽深不一致问题。这种设计可防止尺寸漂移,并确保真正的工业级重复精度。
风冷还是水冷?专家对各种医用塑料冷却介质的建议
传统的高流量水溶性切削液对PMMA或PC等温度敏感型聚合物无效。水基冷却无法冲走粘稠的塑料切屑,并且可能因热冲击而导致微小的应力裂纹。液体残留物还会污染医用级元件所需的无菌基材。
将高压涡流冷空气精确喷射到切割区域,效果远胜于传统方法。强劲的气流能将丝状切屑强力排出通道,防止二次切割并消除流体污染。如果您在微流控器件的严格公差或复杂的塑料加工图纸方面遇到困难,请与我们分享您的项目参数,我们将为您提供切实可行的工程解决方案。






