


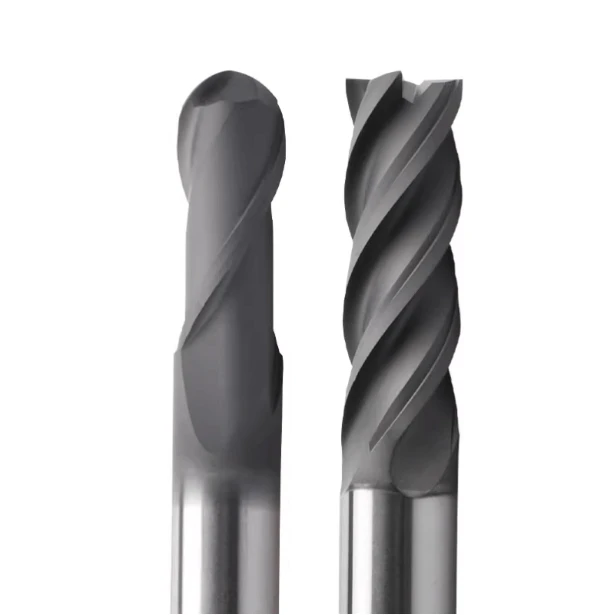
说实话,在我们刀具实验室里,最让人头疼的从来不是20毫米的粗铣刀。真正让人头疼的是那些细小的金刚石铣刀——那些小于1.0毫米的刀具,它们像精美的珠宝一样被小心翼翼地放在天鹅绒衬里的盒子里。
上个月,一位为欧洲一家大型半导体制造商供应石墨模具的客户向我们求助,他们遇到了一个棘手的“精度漂移”问题。他们使用标准的石墨铣刀加工深而窄的槽。仅仅六个小时后,槽底的表面粗糙度就从Ra 0.2 跃升至Ra 0.8。在微米级精度的世界里,这意味着整块昂贵的材料都报废了。
到达现场后,我们发现问题不在于主轴,而在于他们选择的那款金刚石立铣刀。在微加工中,即使3微米的跳动也会对刀刃造成灾难性的冲击载荷。许多金刚石铣刀供应商都吹嘘涂层硬度,但他们却忽略了对于0.5毫米的刀具而言,涂层均匀性和基材韧性才是真正决定加工成正常结果的关键因素。
这不仅仅是更换刀具的问题。作为拥有15年经验的工程师,我们深知微加工就像走钢丝,稍有不慎就会崩刃或热失效。如果仅仅套用标准公式或提高转速来弥补进给率不足,那么昂贵的刀具很可能在真正展现其耐磨性之前就断裂了。我们从多年来刀具损坏和模具报废的经验中提炼出了这份“生存指南”。毕竟,只有在显微镜下才能看到的崩刃,难道不是专业人士压力的终极来源吗?
为什么我们推荐在微加工中使用金刚石立铣刀而不是硬质合金立铣刀?
在加工直径小于 1.0 毫米的刀具时,我们经常被问到:“硬质合金的价格远低于金刚石,为什么还要花更多的钱买金刚石呢?” 从工程角度来看,这不仅仅是硬度的问题。在微米尺度上,硬质合金的局限性就显而易见了。硬质合金中的钴粘结剂在持续摩擦下会软化,导致切削刃发生微观变形。虽然几微米的磨损对于大型刀具来说可以忽略不计,但对于 0.5 毫米的刀具来说却是致命的。
我们引导客户选择金刚石立铣刀,以获得显著的物理优势。金刚石具有极高的杨氏模量和极低的摩擦系数。这意味着即使在高速运转下,刀刃与工件之间产生的热量也保持在极低的水平。从微观层面来看,金刚石能够保持锋利,而不会像硬质合金那样出现常见的“刃口圆化”现象。如果您需要长期、无人值守的自动化加工,经过真正的单件成本分析后,金刚石是唯一合理的选择。
解决亚1.0mm微加工中的“边缘钝化”和“退火”问题
无论是加工高硅铝合金还是增强复合材料,我们都观察到一个反复出现的现象:微型刀具很少因纯粹的断裂而失效,而是因“热疲劳”而失效。由于这些刀具尺寸极小,散热能力有限。热量在刀尖积聚,引发“退火效应”,使原本坚硬的硬质合金刀刃变得像黄油一样柔软。一旦刀刃变钝,切削阻力就会急剧增加,刀具会在径向载荷的作用下瞬间断裂。
我们的金刚石铣刀利用金刚石天然的导热性(自然界中最高的导热性)解决了这个问题。金刚石几乎瞬间就能将热量从切削区域带走并传递到刀体。这种“冷切削”方式可以防止化学磨损,而化学磨损正是其他刀具的致命缺陷。我们发现,即使在干式加工中,金刚石表面也能防止切屑“焊接”在刀刃上。这种热控制能够保持刀尖锋利,并防止因热软化而导致的精度偏差。
案例研究:解决航空航天零部件微米级公差波动问题
最近的一个项目是,一家航空航天行业的客户需要加工由石墨纤维复合材料制成的电子外壳。他们需要在20小时的连续加工周期内保持严格的± 2μm公差。由于他们原有的刀具每加工两个零件就需要重新校准刀具补偿。结果,加工过程中尺寸偏差过大,导致废品率居高不下。
我们介入后,将他们的铣刀更换为定制的金刚石铣刀。由于金刚石具有卓越的耐磨性,我们将偏移频率从每加工两个零件一次降低到每加工100个零件一次。金刚石与工件材料的低亲和力使得每次切削力保持恒定。我们稳定了公差范围,并证明了一个至关重要的观点:在超精密加工中,试图通过手动调整来解决刀具性能问题是徒劳的。你需要的是一把从第一次切削到第一千次切削都具有固有稳定性的刀具。
石墨电极和复合材料:微直径石墨铣刀的选择逻辑
在我们的车间里,加工石墨常常被称作“与粉尘和碎屑的斗争”。对于复杂的手机模具或超细电火花加工肋条来说,尤其如此。在这种情况下,刀具的选择逻辑必须彻底改变。虽然大多数人优先考虑刀具的刚性,但我们发现,排屑空间远比刀具的硬度更为关键。如果刀槽设计不合理,石墨粉尘会瞬间堆积,产生巨大的径向压力。对于微型刀具而言,这会导致“卡滞断裂”——刀具仅仅因为被自身产生的粉尘堵塞而断裂。
我们建议工程师在选择用于加工石墨的铣刀时,找到螺旋角和刀刃锋利度之间的最佳平衡点。对于直径小于 1.0 毫米的工件,较大的螺旋角有助于排屑,但会削弱刀尖的强度。然而,过小的螺旋角则会导致切削力过大。我们发现,实现高精度加工的关键在于使刀具的刀芯直径与石墨的特定晶粒尺寸相匹配。这不仅仅关乎切削速度,更重要的是确保切削力向上拉动材料,而不是横向推动,从而防止电极底部断裂。
避免崩屑:小于0.5mm石墨肋加工的切屑排出策略
加工0.5毫米厚的加强筋时,最令人头疼的问题无疑是“加强筋崩屑”。在薄壁边缘,即使是微小的振动也会导致脆性石墨剥落。根据我们使用3C模具的经验,简单地降低进给速度很少能奏效。真正的解决方案是采用“级联式”排屑路径。你需要将切屑沿着预定的通道排出,这样它们就不会被困在狭窄的排屑槽内,从而避免“二次磨损”。
我们发现,在微加工中,气流的角度和位置比压力更重要。如果气流不能直接冲击0.5毫米刀具的刀尖,粉尘就会在切削底部形成一层坚硬的“石墨垫”。这会导致刀具像“在石头上跳舞”一样颤动。我们将排屑视为气流管理。通过优化刀具路径,确保刀具始终接触到新鲜的材料,就可以消除导致刀刃崩刃的压缩力。
涂层厚度之争:为什么“薄而致密”的涂层更适合微直径刀具
许多B2B买家误以为涂层越厚,耐磨性越好。这在微加工领域是一个危险的陷阱。我们曾遇到一位客户要求为0.3毫米厚的刀具增加涂层以延长其使用寿命;结果刀具一接触工件就断裂了。原因何在?过厚的金刚石涂层会产生“钝化效应”。它会增加刀刃半径,使原本锋利的金刚石铣刀变成钝器,对材料造成“挤压”。
我们的制造标准是“薄而致密”。我们采用物理气相沉积(PVD)技术,使涂层薄如蝉翼,同时保持最高的晶体密度。对于厚度小于1.0毫米的刀具而言,即使1微米的额外厚度也会破坏刀具的动态性能。韧性和锋利度之间的这种平衡是我们的制胜法宝。它使我们能够保持刀具的原始几何形状,确保您获得金刚石的耐磨性,而不会像钝刃那样产生灾难性的冲击力。
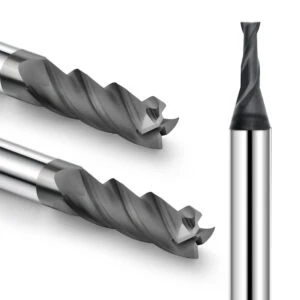
防止金刚石铣刀在高速加工过程中发生“脆性断裂”
高速运转时,金刚石刀具的性能更接近陶瓷而非金属。经验丰富的操作人员常常会错误地凭感觉判断刀具的刚性,但对于金刚石立铣刀而言,这无异于自取灭亡。金刚石硬度极高,但同时也非常脆。它无法承受异常的横向冲击。在高转速下,哪怕是最轻微的机器振动或主轴波动都会导致涂层剥落或基材发生灾难性的“脆性断裂”。
为了防止这种情况发生,您需要考虑系统的刚性,而不仅仅是刀具本身。我们看到的大多数断裂都源于错误的刀具夹持方案。微型刀具会产生高共振频率。如果您不使用高精度热缩或液压刀柄来吸收这些微振动,金刚石刀刃就会疲劳断裂。我们专注于“应力缓解”。您必须创造尽可能稳定的机械环境,才能真正发挥金刚石的耐磨性。
跳动:微直径金刚石立铣刀的无声杀手
在微精密加工中,我们对跳动控制极其严格。我们经常看到客户抱怨刀具寿命不稳定,最终发现他们的主轴跳动超过了0.01毫米。对于一把0.5毫米的刀具来说,这意味着一个刀刃承受了150%的载荷,而另一个刀刃却在“空切”。这种不平衡会在几分钟内损坏刀具。
我们的规则很简单:跳动必须小于刀具直径的 1%。在使用微型刀具之前,务必进行全循环动态检测。如果存在跳动,即使是来自顶级金刚石铣刀供应商的最昂贵的刀具也会失效。微加工是一场精度的较量;跳动就像一个隐形的杀手,蚕食着您的利润。提高夹紧精度,您会发现金刚石刀具的使用寿命远超您的预期。
转速超过 40,000 转/分时调整“每齿进给量”:工程师的视角
转速超过 40,000 转/分钟时,传统的图表就失效了。在这种转速下,“每齿进给量”非常小,刀具很容易停止切削,转而开始“摩擦”。如果进给量过于保守,刀具只会产生摩擦热,从而损坏金刚石涂层。如果进给量过于激进,横向力会瞬间折断细长的刀柄。
我们依靠听觉反馈和切屑形态来判断切削状态。在 40,000 转/分钟的高速下,我们会仔细聆听清脆的切削声,并观察切屑形状的一致性。这需要基于经验的权衡取舍。有时,为了保持微米级的表面光洁度,我们会牺牲切削速度,增加切削次数以确保稳定性。在高速加工中,一致性永远比单纯的速度更重要。如果刀具断裂,你的“效率”会立即降至零。
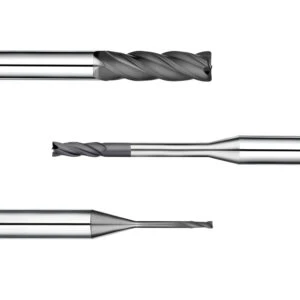
评估金刚石铣刀供应商:B2B客户如何避免低端陷阱
在B2B采购中,低价往往是一个具有欺骗性的切入点。在生产一线,我们看到无数工厂为了节省前期成本,选择那些缺乏严格流程控制的供应商。金刚石铣刀供应商的真正实力不在于其营销手段,而在于其涂层设备的稳定性以及基材的选择。低端供应商常常在粘合处理上偷工减料,导致刀具在不到半个班次内就出现剥落或碎裂。这种停机造成的隐性成本远远超过刀具本身节省的任何成本。
在甄选合作伙伴时,我们优先考虑“闭环”流程控制。成熟的供应商必须监控所有环节:从初始研磨到CVD涂层,再到最终的刃口精磨。不要轻易相信硬度规格。要询问他们的技术人员如何测试涂层应力消除和结合强度。值得信赖的供应商会坦诚地说明批次差异,而不是承诺“绝对完美”。在精密制造领域,坦诚地说明技术限制远比一份完美无瑕的数据表更有价值。
为什么我们坚持要求对微米级边缘进行扫描电镜检测报告
在微加工中,肉眼无法看到导致刀具失效的缺陷。我们坚持要求提供1,000倍或更高倍率的扫描电镜(SEM)报告。在这个倍率下,金刚石晶粒分布、涂层连续性和微裂纹都清晰可见。对于直径小于1.0毫米的金刚石铣刀,刀尖处的微小涂层团块或微屑都会成为应力集中点,导致刀具瞬间失效。
通过扫描电镜(SEM)成像,我们可以观察到金刚石和碳化物之间的界面。我们发现,许多低成本刀具——那些未经SEM检测的刀具——都具有“锯齿状”微观结构,这种结构会在磨料加工过程中产生巨大的摩擦力。工程师之间的技术交流应该基于数据。SEM报告不仅仅是一份证书,更是供应商信心的证明。只有当我们在微观层面验证了真相之后,才会将昂贵的工件托付给这些微型刀具进行加工。
非标定制:提升沟通效果的策略
标准产品目录无法涵盖所有“噩梦”场景,尤其是那些长径比极小的深窄槽。当您需要定制刀具时,不要仅仅发送刀具图纸。相反,您应该向工程师详细说明“工件特征”和“加工环境”。设计定制金刚石立铣刀需要平衡各种变量,例如刀颈倒角长度、涂层梯度以及根据主轴刚度定制的阻尼设计。
我们更愿意与您探讨具体的“痛点”——是排屑不畅还是表面光洁度差?有了这些反馈,我们可以对标准设计进行微调,例如调整螺旋角或珩磨半径。这是一种技术合作,而不仅仅是订单。我们需要您反馈振动或积屑瘤(BUE)的情况;来自您车间的实际数据是定制刀具成功的关键。
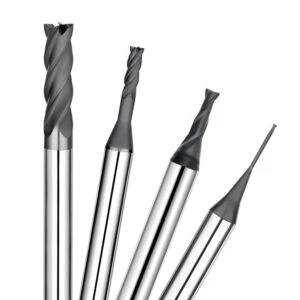
优化铣刀寿命:从刚性到切削液
刀具寿命并非孤立存在,它是整个“系统工程”的最终反馈。如果您的刀具过早磨损,请暂时放下涂层问题,审视一下您的整个系统。我们经常发现客户的主轴跳动出现偏差,或者夹头出现疲劳。在刚性不足的环境中,即使是最好的刀具也会失效。
对于小于 1.0 毫米的微加工,稳定性需要“精细化管理”。如果您加工的是磨蚀性材料,请升级您的夹具——换用超高精度液压刀柄可以消除高频振动,从而避免金刚石刀刃断裂。优化刀具寿命的关键在于消除各种变量。从机床几何形状到切削液的过滤纯度,每一个细节都会反映在金刚石铣刀的磨损曲线上。
微加工并非“轻型”加工:平衡力和结构
人们常常误以为微加工过程中受力很小。实际上,使用0.5毫米的刀具时,悬伸长度与直径之比非常高,导致刀刃上的单位应力往往超过尺寸更大的刀具。这种“不对称载荷”正是微型刀具易折断的原因。为了解决这个问题,我们必须在刀具核心刚度和排屑空间之间做出精确的权衡。
如果您要加工深腔(长径比 > 5:1),请检查您的刀具路径。我们建议采用平衡策略,例如摆线铣削或“阶梯式”铣削,以降低每个刀齿的载荷。微型金刚石刀具的结构完整性是有限的。优秀的工程师会通过编程来防止突然的力峰值。当刀具几何形状和轨迹协调一致时,即使在极端条件下,刀具也能保持稳定。
共同见解:如何在无冷却液(干燥)环境中保持稳定性
切割石墨或复合材料时,我们常常需要干磨。在这种情况下,维护金刚石立铣刀就成了一门艺术。如果您担心过热问题,请重点关注“气流管理”。金刚石虽然耐热,但如果切屑无法排出,“二次切削”会产生局部高温,从而破坏涂层结合力。
我们的秘诀很简单:使用大流量、恒温压缩空气进行持续吹扫。这样可以使切削区域保持“动态热平衡”。如果发现变色或切屑粘附在刀尖上,请尝试降低主轴转速并增加切削深度。这样可以让切屑自身带走工件的热量。
这些经验源于多年来加班加点和工具损坏的教训。每个项目都是独一无二的。如果您遇到难加工的材料或棘手的刀具路径,请与我们联系。我们将竭诚帮助您找到稳定、平衡的解决方案。






