


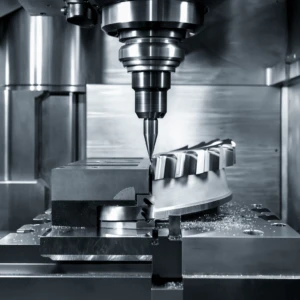
在现代高端模具加工领域,随着模具形状和结构越来越复杂,深腔加工技术得到越来越广泛的应用。深腔结构的复杂性增加了加工难度,刀具不仅要承受巨大的切削力,还要应对排屑不畅、刀具变形、频繁振动等问题。此外,深腔模具对精度和表面质量的要求极高,传统刀具难以满足这些标准,从而限制了加工效率的提高。
同时,在现代模具制造中,随着材料硬度和切削强度的提高,立铣刀在加工过程中经常面临刀尖折断、异常损伤、刃口磨损以及涂层烧伤、脱落等问题,这些问题不仅严重影响加工效率,而且导致加工成本居高不下。
如何保证复杂材质深腔加工的质量和效率?不仅需要刀具具有优异的排屑、减振性能,还要求刀具具备高刚性、高切削力、高耐磨性。为此,三豪凭借多年钨钢刀具研发经验,推出了全新的深腔加工解决方案——三豪钨钢深槽刀具。

SAMHO钨钢长颈刀具:专为深腔加工而设计
三湖钨钢深槽铣刀采用0.3粒度钨钢基体,轻松应对铜、铝、不锈钢、模具钢、钛合金等多种材料的高速高精度切削。其优异的强度和韧性有效防止崩刃,大芯径设计减少变形和振动,确保加工的稳定性。大容屑槽设计确保排屑顺畅,进一步提高加工效率。复合黑色纳米涂层增强了刀具的耐磨性和耐腐蚀性,大大延长了刀具的使用寿命。
依托创新技术和先进材料,该系列工具具有以下显著优势。
超高硬度,轻松应对高硬度材料
钨钢长颈刀具采用0.3粒度高硬度钨钢材料,硬度高达HRA93°,确保刀具锋利耐用。适用于铜、铝、不锈钢、模具钢、钛合金等多种材料的高速高精度切削加工。
强度和韧性可避免崩裂风险
刀具的强度和韧性较高,不仅能承受较大的切削力,而且能避免崩刃和断裂,提高加工的稳定性和安全性。

大芯径设计,适合高速切割
大芯径结构提高了刀具的刚性,减少了变形和振动,特别适合高速切削作业,提高加工效率和精度,减少误差。
锋利刃口,精度与效率双重保障
依靠精密磨削技术,刀具具有锋利的切削刃,成为真正意义上的移动刀具,确保高精度切削。在深槽加工中,能够保持尺寸精度和良好的表面质量,减少切削热,提高加工效率。
高效排屑,提高加工效率
大排屑槽设计,确保切屑排出顺畅,防止堆积和高温,延长刀具寿命,降低加工故障率。
多重先进涂层,更长的使用寿命
刀具采用优质纳米涂层,提高润滑性和耐磨性,减少摩擦和切削热。同时,增强耐腐蚀性能,延长刀具寿命。
经过精心设计和反复测试,钨钢长颈立铣刀展现出广泛的加工适应性和卓越的加工效率。凭借其坚固的材料基体,刀具寿命大幅延长,显著降低了加工成本。该系列铣刀为模具加工提供高效、稳定、经济的解决方案,帮助客户轻松应对各种复杂的深腔模具加工挑战。

三种规格满足不同加工需求
针对不同的深腔加工需求,三和提供三种规格的深槽刀具:球头长颈刀具、平头长颈刀具和圆角长颈立铣刀,以满足不同的加工场景。
球头长颈立铣刀,表面加工的理想选择
专为复杂曲面加工而设计,特别适合高硬度材料的深腔表面精密加工,确保高精度、高质量的表面处理。
平头长颈立铣刀:高效的平面加工刀具
适用于平面、沟槽结构的高效切削,具有优良的排屑能力,特别适合平面模具的加工,提高加工效率和精度。
圆角长颈立铣刀:兼具强度和光洁度的多功能选择
适用于内角圆弧、型腔过渡及高光洁度要求的曲面加工,可减少应力集中,提高刀具耐用度。尤其适用于模具型腔、三维曲面及高硬度材料的高精度加工,实现圆滑过渡和高质量的表面质量。
面对日益复杂的模具深腔加工挑战,选择合适的刀具无疑是提升生产效率和加工质量的关键。三和精密刀具凭借卓越的钨钢深槽刀具系列,结合创新的工艺设计和强大的技术支持,帮助客户轻松应对高硬度材料和复杂的加工要求,大幅提升加工的稳定性和精度。






