


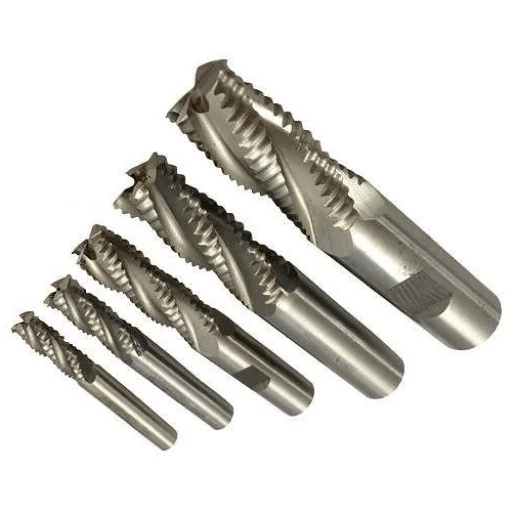
什么是粗加工立铣刀?它是如何工作的?
粗加工立铣刀,也称为粗铣刀,是一种主要用于铣削加工的切削刀具。它采用多个锯齿状切削刃设计,可以分散施加在铣刀上的力,从而减少切屑负荷,优化排屑性能,并最大程度降低刀具故障风险。粗加工立铣刀的工作原理是快速去除大量材料,为精加工刀具提供工件准备,以获得最终尺寸和表面光洁度。这种刀具在数控加工中尤其适用,因为它可以处理比标准立铣刀更高的进给率,从而提高生产率和效率。
了解粗加工立铣刀的结构和功能
粗加工立铣刀通常由以下主要部件组成:
- 柄: 刀柄是立铣刀固定在数控机床刀架上的一侧。刀柄必须结构坚固,因为任何不稳定都可能导致铣削过程不准确。
- 长笛: 这些是沿着刀具向上延伸的深螺旋槽,切屑在此形成。粗加工立铣刀通常比普通立铣刀具有更多的排屑槽,这有助于快速去除材料。
- 前沿: 这是切入工件的槽刃的锋利部分。在粗加工立铣刀中,切削刃呈锯齿状,有助于分散施加在刀具上的力。
- 结束和提示: 铣刀的末端可以是平的(方形铣刀),也可以是圆形的(球头铣刀),而刀尖决定了铣刀切入材料的能力(中心切削或非中心切削)。
了解这些组件有助于您根据特定的铣削操作选择合适的粗加工立铣刀。它还有助于优化刀具的功能,从而提高生产效率并延长刀具的使用寿命。
粗加工立铣刀与标准立铣刀有何不同?
粗加工立铣刀和标准立铣刀在几个方面有所不同:
- 设计: 最显著的区别在于它们的设计。粗加工立铣刀的切削刃呈锯齿状,不同于标准立铣刀的光滑刃口。这种独特的设计使刀具能够吸收更大的切削力,使其成为重型材料去除任务的理想选择。
- 槽数: 通常,粗加工立铣刀比标准立铣刀具有更多的刃口。更多的刃口意味着更多的切削刃,从而实现更快的材料去除率。
- 表面处理: 由于粗加工立铣刀的切削力强,其加工后工件的表面质量通常比标准立铣刀更粗糙。因此,通常需要精加工铣刀来确保最终尺寸和表面质量。
- 进给率: 粗加工立铣刀设计更坚固,切削刃数量更多,因此比标准立铣刀能够处理更高的进给率。这种能力使其在数控加工中能够高效提升生产效率。
- 应用: 粗加工立铣刀主要用于铣削过程初始阶段的大块材料去除,而标准立铣刀通常用于粗加工和精加工任务,具体取决于其具体的设计和材料。
了解这些差异对于优化刀具选择和铣削操作至关重要,从而最大限度地提高生产率、成本效益和刀具寿命。
针对特定材料选择合适的粗加工立铣刀
为特定材料选择合适的粗加工立铣刀需要了解不同立铣刀材料的强度和缺陷。
高速钢(HSS):对于一般用途而言,高速钢立铣刀是一种实用之选。它们兼具耐用性和成本效益,因此适用于多种材料,尤其适用于低碳钢和有色金属。
钴高速钢 (HSCO): HSCO 立铣刀的性能优于高速钢 (HSS)。添加钴元素可增强其耐热性和耐磨性,这在加工不锈钢或特种合金等要求更高的材料时尤为有利。
硬质合金:硬质合金立铣刀具有卓越的硬度和耐热性,是加工硬化钢或铸铁等硬质材料的理想选择。然而,它们可能较脆,因此可能不适用于高冲击应用。
陶瓷:陶瓷立铣刀具有优异的耐热性,适用于铸铁和淬硬钢的高速加工。但是,它们比较脆,在不稳定的加工环境下可能表现不佳。
粗加工立铣刀的选择取决于加工材料、机床功能以及所需的表面光洁度。必须确保立铣刀材料的硬度和韧性与工件材料的可加工性相匹配,以实现最佳的刀具性能和使用寿命。
高品质粗加工立铣刀的关键特性
刀刃数:首先要考虑的特性之一就是刀刃数。刀刃数较少(两刃或三刃)的立铣刀允许更大的切削量和更快的材料去除速度。然而,刀刃数较多(四刃至六刃)的立铣刀可以获得更光滑的表面,是精铣的理想选择。
涂层:高品质立铣刀通常采用涂层来提高其耐用性和耐热性。例如,氮化钛 (TiN) 涂层可以延长刀具寿命并允许更高的进给速度。
螺旋角:螺旋角会影响切削力和切削温度。较小的螺旋角适用于难加工材料,而较大的螺旋角可以提高表面质量,适用于易加工材料。
刀具直径:刀具直径会影响刀具强度和工件表面光洁度。较大的直径能提供更高的稳定性,但可能不适用于复杂或精密加工。
切削长度:切削长度会影响加工表面光洁度和刀具排屑能力。较短的切削长度可以提高进给速度,但可能无法达到所需的切削深度。
通过考虑这些关键特性,您可以选择一款能够在特定应用中提供最佳性能的高质量粗加工立铣刀。
最大限度提高粗加工立铣刀性能的技巧
采用正确的刀具路径策略:实施正确的刀具路径对于优化粗铣刀的性能至关重要。选择能够实现刀具持续啮合的策略,例如高效铣削(HEM)。
正确设置进给速度:根据材料、刀具和切削类型进行精确的进给速度设置,可以提高刀具性能,同时防止刀具故障。
选择顺铣:在大多数情况下,顺铣(即将工件沿刀具旋转方向送入刀具)可以帮助减少切屑负荷并延长刀具寿命。
定期维护:定期检查和维护工具可以帮助您及早发现磨损情况,并在工具发生故障之前更换工具。
正确使用冷却液:正确使用冷却液可以最大限度地减少热量并增强切屑排出,从而延长刀具的使用寿命。
请记住,最大限度地提高粗加工立铣刀的性能不仅取决于刀具的特性,还取决于如何使用刀具。
如何针对不同的材料选择最佳的粗加工立铣刀?

选择铝粗加工立铣刀时要考虑的因素
选择铝粗加工立铣刀时,应考虑以下几个因素:
涂层类型:由于铝是无色金属,最好使用涂层适用于此类材料的立铣刀。未涂层或 ZrN 涂层的立铣刀是理想之选,因为它们本身不会与铝发生反应。
刀槽数量:铝材立铣刀通常刀槽较少(两到三条),这样可以提供更大的切屑槽,从而更好地排出切屑。
螺旋角:建议铝材加工采用较大的螺旋角(通常为 45 度或更大),因为这样有助于有效排出切屑。
切割直径:切割直径的选择应取决于您的作业规模和计划的切割深度。较大的直径可以实现更宽的切割范围,但可能需要更强大的机械设备才能有效操作。
立铣刀几何形状:对于铝材加工,通常最好选择具有锋利尖锐边缘的刀具,而不是圆弧形或球形端头的刀具,因为锋利的边缘可以降低积屑瘤效应的风险。
请记住,在选择用于铝加工的粗加工立铣刀时,必须使刀具的特性与铝加工的特定要求相一致,以确保最佳性能和刀具寿命。
用于切割钢材的最佳粗加工立铣刀有哪些?
在钢材切割方面,几种类型的粗加工立铣刀因其强度、耐热性和耐用性而胜过其他类型:
涂层类型:氮化钛 (TiN) 或氮化钛铝 (TiAlN) 涂层因其优异的耐磨性和耐高温性能,最适合用于钢材。这些涂层还能防止刀具过早磨损,显著延长其使用寿命。
刀刃数量:对于钢材加工,四刃立铣刀通常是理想之选。更多的刀刃可以提供更多的切削刃,从而提高切削速度和表面光洁度。但是,在进行开槽加工或需要注意排屑性能的场合,您可能需要使用刀刃数量较少的刀具。
螺旋角:切割钢材时,建议使用较小的螺旋角,通常在 30 到 40 度左右。这样可以获得更好的表面光洁度和稳定性,这对于加工钢材等较硬的材料至关重要。
切割直径:与铝材加工一样,切割直径应与您的加工规模和切割深度相匹配。请记住,较大的直径可以实现更宽的切割范围,但可能需要更强大的机械设备。
立铣刀几何形状:切削钢材时,圆弧形或球形刀头的刀具通常比锋利刀刃的刀具更佳。这种设计能够承受切削更复杂材料的严苛条件,并降低刀具断裂的风险。
务必记住,虽然这些一般性建议可以指导您的选择,但用于切割钢材的最佳粗加工立铣刀始终取决于您的具体加工要求和所加工钢材等级的特性。
为高速加工应用选择合适的粗加工立铣刀
高速加工需要专门选择粗加工立铣刀,以确保效率和精度。以下是一些需要考虑的重要因素:
材料专用刀具:加工材料应是选择立铣刀的主要依据。例如,高速钢 (HSS) 立铣刀适用于加工较软的材料,而硬质合金立铣刀由于其更高的耐热性和耐磨性,是加工更复杂材料的理想选择。
涂层:某些涂层,例如氮化钛 (TiN) 或碳氮化钛 (TiCN),在高速应用中可能非常有利。这些涂层可以减少摩擦和热量,从而延长刀具的使用寿命。
刀具几何形状:高螺旋角有利于高速加工,因为它能改善排屑效果,降低切屑重切的风险。此外,带圆角半径的刀具可以吸收高速加工过程中产生的高切削力,降低刀具断裂的风险。
刀刃数量:在高速加工中,较高的刀刃数量可以通过提高进给速度来提升生产效率。然而,必须兼顾足够的排屑能力,以防止刀具损坏。
请记住,选择合适的粗加工立铣刀需要平衡加工工艺的性质、加工材料和设备的性能。务必综合考虑这些因素,才能做出最合适的选择。
使用硬质合金粗加工立铣刀加工各种材料的优势
使用硬质合金粗加工立铣刀对于各种类型的材料来说都具有显著的优势,这主要是因为硬质合金具有优异的硬度和耐热性能。
淬硬钢:对于淬硬钢,硬质合金立铣刀相比高速钢立铣刀具有更优异的切削性能,可在不造成刀具过度磨损的情况下实现更高的加工速度。这不仅提高了加工效率,还延长了刀具寿命。
有色金属:硬质合金立铣刀也适用于加工铝、铜等有色金属。这些金属容易粘连,导致刀具上积聚金属屑。硬质合金的耐磨性和耐热性有助于缓解这一问题,从而实现更干净的切削和更光滑的表面光洁度。
塑料和复合材料:在塑料和复合材料加工中,硬质合金立铣刀因其锋利的切削刃和高速性能而表现出色,可实现干净、精确的切削,并将熔化或变形的风险降至最低。
高温合金:高温合金因其强度和耐热性而构成重大挑战。此时,硬质合金立铣刀优异的耐热性便能发挥作用,使其能够在高速加工中避免刀具和工件的损坏。
总之,虽然硬质合金粗加工立铣刀可能需要更高的初始投资,但其耐用性、效率以及在各种材料上的多功能性可以带来显著的长期节省并改善加工效果。
高性能粗加工立铣刀的基本特征是什么?
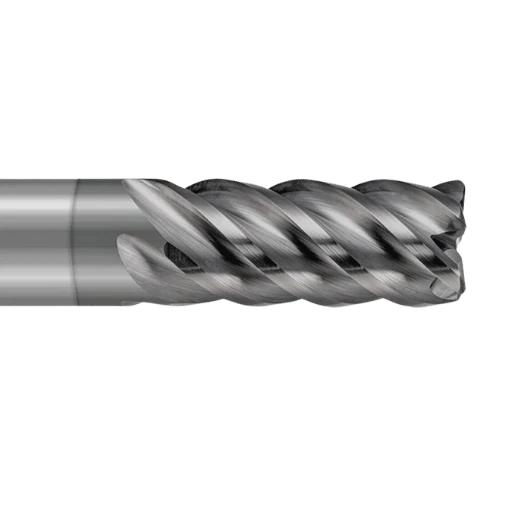
了解螺旋角在粗加工立铣刀中的重要性
粗加工立铣刀的螺旋角在决定切削力、切屑形成和刀具寿命方面起着至关重要的作用。它是切削刃与刀具轴线之间形成的夹角。较低的螺旋角(通常在 30 到 40 度之间)可以提高切削刃的强度,使其适用于加工刚性材料和承受较大的切削负荷。另一方面,较高的螺旋角(通常在 45 到 60 度之间)有利于更好地排屑,减少热量和摩擦,因此更适合较软的材料和高速加工。因此,选择适合材料和加工工序的螺旋角的粗加工立铣刀,可以显著影响加工效率和质量。
使用特殊涂层立铣刀进行粗加工的优势
采用特殊涂层的立铣刀在粗加工应用中具有显著优势。TiN(氮化钛)、TiCN(碳氮化钛)和 TiAlN(氮化铝钛)等涂层可显著提高刀具硬度,减少磨损并延长刀具寿命,尤其是在加工硬质或磨蚀性材料时。这些涂层还具有出色的耐热性,有助于保护刀具免受高速粗加工产生的高温影响,从而减少热变形并保持切削精度。此外,它们还能减少摩擦、增强切屑流动并防止切屑粘附,从而有助于避免刀具过早失效。因此,使用采用特殊涂层的立铣刀可以提高加工效率、缩短刀具更换时间,并提高工件表面质量。
采用正确的粗加工立铣刀槽形设计来提高切削效率
粗加工立铣刀的刃口设计在提高切削效率方面起着关键作用。其刃口设计从两刃到多刃不等,会显著影响材料去除率、排屑和散热性能。两刃立铣刀拥有更大的排屑槽面积,非常适合排屑性能至关重要的开槽和钻孔应用。然而,它们在重切削材料时可能会遇到困难。相反,刃口较多的立铣刀虽然切屑承载能力较小,但表面光洁度更高。它们最适合用于精加工或加工硬度更高的材料。因此,根据具体的加工工序和材料特性,合理选择刃口设计,可以优化切削效率并获得卓越的加工效果。
齿形几何形状对于实现最佳排屑的重要性
立铣刀的齿形是影响切屑去除效率的另一个关键因素。它主要包括两个方面:前角和后角。前角是指切削刃相对于径向线的方向,它会影响切削过程中的剪切作用。例如,正前角使切削更顺畅、功耗更低,从而产生更多更细小的切屑,这些切屑也更容易排出。另一方面,后角位于刀具后刀面和被加工部件之间,可以防止刀具的非切削部分与工件摩擦,从而减少热量的产生。总而言之,根据特定的材料特性和加工要求,合理组合前角和后角,可以确保高效切屑去除,从而提高立铣刀的使用寿命和性能。
影响粗加工立铣刀寿命和抗振性的因素
有几个变量会影响粗加工立铣刀的寿命和抗振性。
首先,刀具本身的材质起着至关重要的作用。高速钢 (HSS) 立铣刀通常更耐热,可以减少长期磨损;而硬质合金刀具硬度更高、切削速度更快,但更容易断裂。
其次,立铣刀上使用的涂层可以增强其硬度、耐热性和耐磨性,从而延长刀具寿命。例如,氮化钛 (TiN) 涂层可以显著提高立铣刀的耐磨性。
第三,进给率和切削速度也会显著影响刀具寿命和振动。较高的进给率会导致刀具过早磨损和振动加剧,而较低的进给率则可能导致切削效率低下和热量积聚。
最后,机床和工件设置的刚性也会影响振动。刚性设置可以最大限度地减少振动,从而实现更平稳的切削并延长刀具寿命。总而言之,了解和控制这些因素可以显著提高粗加工立铣刀的性能和使用寿命。
最大限度提高粗加工立铣刀效率和刀具寿命的技巧

使用粗加工立铣刀进行切屑控制的正确技术
有效的切屑控制对于粗加工立铣刀实现最佳性能至关重要。以下是一些基本方法:
- 优化进给率和切削速度:根据材料硬度和刀具耐用性调整这些参数,可以使切屑尺寸和形状更易于控制。请记住,更高的进给速率通常会产生更大的切屑,这可能需要额外的排屑措施。
- 合适的冷却剂使用合适的冷却液有助于排屑,尤其是在深切削或加工较硬材料时。冷却液还能防止切屑粘连在切削刃上,从而延长刀具的使用寿命。
- 刀具路径策略:实施高速加工等高效的刀具路径策略可以产生一致的切屑厚度,提高切屑形成的可预测性并使切屑控制更容易。
- 断屑槽:使用具有断屑槽几何形状的立铣刀可以产生更小、更易于处理的切屑,从而提高排屑效率并降低切屑重新切削的风险。
总之,通过结合这些策略,机械师可以更好地管理切屑生产,最终提高粗加工立铣刀的功能和使用寿命。
我们如何解决粗加工立铣刀的常见问题?

处理刀具偏转和颤动
粗加工工序中的刀具挠度和颤动会严重影响成品质量。可以通过使用刚度更高的刀具、减少悬伸长度、实施自适应刀具路径或减小切削深度来解决此问题。
刀具过度磨损和过早失效的应对策略
过度磨损会导致刀具过早失效。为了缓解这种情况,请确保根据加工材料优化进给率和切削速度。正确使用冷却液也可以通过保持刀具冷却并最大程度地减少摩擦来减少磨损。建议定期检查刀具是否有磨损迹象。
解决表面光洁度问题
如果在立铣应用中担心表面光洁度不佳,请考虑修改切削参数。降低进给速度或提高主轴转速通常可以改善光洁度。此外,使用细齿粗加工立铣刀也可能有益。
解决切屑排出和加工残留问题
粗加工立铣刀的排屑和加工残留物可能会带来问题。使用冷却液、鼓风或真空系统有助于清除切屑。此外,高效的刀具路径策略能够均匀分布切削力,从而降低切屑再次切削的可能性。
处理刀具破损并找出根本原因
如果刀具断裂,找出根本原因至关重要。这可能是由于切削力过大、切削参数不正确或刀具挠曲造成的。一旦找到原因,就可以采取适当的纠正措施,例如调整速度和进给、使用不同的刀具材料或涂层,或者改变刀具路径。
常見問題解答
问:什么是粗加工立铣刀?
答:粗加工立铣刀是一种用于铣削的切削刀具,可以快速高效地去除大量材料。它采用粗齿几何设计,可将切屑破碎成更小的碎片,从而降低切削压力,并实现更高的进给和切削速度。
问:使用粗加工立铣刀有哪些优点?
答:使用粗加工立铣刀可以比标准立铣刀更快速、更高效地去除大量材料。它还有助于降低切削压力并延长刀具寿命。
问:粗加工立铣刀有哪些不同类型的涂层?
答:粗加工立铣刀可用的涂层类型包括 TiCN(碳氮化钛)、TiAlN(氮化铝钛)和 AlTiN(氮化铝钛)。这些涂层有助于提升刀具性能并延长其使用寿命。
问:粗加工立铣刀的齿形与标准立铣刀有何不同?
答:粗加工立铣刀的齿形设计为粗齿距,有助于将切屑破碎成更小的碎片,从而降低切削压力。相比之下,标准立铣刀可能采用细齿距,用于精加工应用。
问:通常使用什么材料来制造粗加工立铣刀?
答:粗加工立铣刀通常由整体硬质合金制成,具有高硬度和耐磨性。它们还可以涂覆不同的材料,以进一步提高性能和耐用性。
问:粗加工立铣刀的螺旋角对其性能有何影响?
答:粗加工立铣刀的螺旋角通常约为 30° 至 45°,它会影响刀具有效排出切屑的能力,并在切削过程中提供稳定性,尤其是在去除大量材料时。
问:粗加工立铣刀的典型应用有哪些?
答:粗加工立铣刀通常用于高速铣削应用,特别是在航空航天、汽车和模具行业,这些行业高效的材料去除至关重要。
问:标准长度和短长度粗加工立铣刀之间有什么区别?
答:标准长度粗加工立铣刀具有较长的刃长和伸出距离,适用于较深的铣削操作,而短柄长度粗加工立铣刀较短,非常适合较浅或有限深度的铣削。
问:粗加工立铣刀的 4 刃设计对其性能有何影响?
答:粗加工立铣刀的 4 刃设计提供了更出色的切屑空间和更好的切屑排出,从而可以在铣削操作中更有效地去除材料并获得更好的表面光洁度。
问:选择粗加工立铣刀时应考虑哪些因素?
答:选择粗加工立铣刀时,应考虑材料类型、切削参数、涂层选项和具体应用要求等因素,以确保最佳性能和刀具寿命。
案例
- 华纳工具 – 粗加工立铣刀:完整指南:讨论粗加工立铣刀的锯齿状切削刃及其对加工过程的影响。
- UKO 博客 – 您对粗加工立铣刀了解多少?:这篇博文深入探讨了粗加工立铣刀的设计特点,例如尖锐的波纹和螺旋角。
- 半粗加工 立铣刀:精密制造的必备工具:本文强调了粗加工立铣刀的独特切削刃及其在精密制造中的作用。
- 实用机械师 – 粗轧机:该论坛主题讨论了使用粗加工立铣刀去除大量金属。
- 业余机械师 – 粗加工立铣刀:论坛主题解释了如何使用粗加工立铣刀来增大切口,以及如何使用精加工立铣刀来去除留下的锯齿状痕迹。
- Speedtiger 工具 – 机械加工粗加工和精加工的大师指南:该指南深入介绍了粗加工立铣刀,包括其在 CNC 铣削中的使用。
- 华纳工具 – 粗加工立铣刀与精加工立铣刀:它们有何不同?:本文对粗加工立铣刀和精加工立铣刀进行了比较,解释了每种立铣刀在加工过程中的独特作用。
- 永恒工具 – 立铣刀 – 铣削刀具指南:本指南涵盖了有关铣刀的所有内容,包括粗加工立铣刀的具体内容。
- 托马斯 – 了解粗加工立铣刀:一篇内容丰富的文章,讨论了粗加工立铣刀在各种工业环境中的设计和应用。
- 研究之门 – 粗加工立铣刀性能研究:一篇研究粗加工立铣刀在不同加工条件下的性能的学术研究论文。
推荐阅读:钢材加工最佳立铣刀:顶级推荐和技巧






