


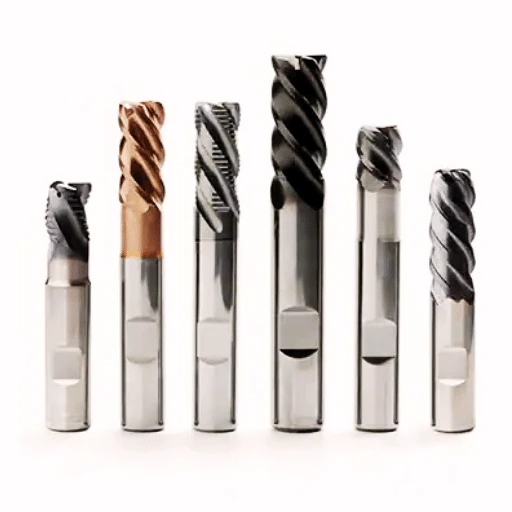
在 CNC 加工中,粗加工和精加工不仅仅是连续的步骤,更是直接影响刀具寿命、表面质量和整体加工效率的关键阶段。尺寸偏差、毛刺和刀具过早磨损等常见加工问题,往往源于每个阶段未能采用正确的刀具策略。
本文将从刀具设计、切削参数和工艺要求等方面探讨粗加工和精加工的根本区别。您将了解到为什么每个阶段都需要专用的硬质合金立铣刀,并获得有关刀具选择和应用的实用见解,从而提高生产的一致性和成本效益。
了解 CNC 铣削中粗加工和精加工之间的区别
在数控铣削工艺中,粗加工和精加工的目的截然不同。每个阶段都需要特定的刀具、加工策略和切削参数。了解这些差异对于优化生产效率、延长刀具寿命和实现卓越的表面质量至关重要。
什么是粗加工?
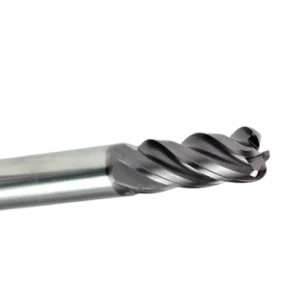
粗加工的主要目的是快速去除大量材料,以确定工件的基本形状。为了改善排屑效果并降低切削阻力,粗加工立铣刀通常采用断屑槽或波浪形刃口设计。
粗加工的主要特点:
-
通过较大的切削深度 (ap) 和较高的每齿进给量 (fz) 实现较高的材料去除率 (MRR)。
-
精度和表面光洁度要求最低;速度和效率优先。
-
为精加工留下预先定义的库存余量(通常为 0.2-0.5 毫米)。
什么是完成?
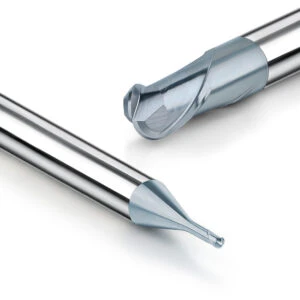
与粗加工不同,精加工注重提高尺寸精度和表面质量。此阶段通常使用硬质合金精加工立铣刀。它们具有锋利的切削刃和较高的几何精度,适合完成高精度轮廓和镜面级表面处理。
整理的主要特点:
-
采用较小的切削深度和较低的进给率以及较高的主轴转速。
-
重点关注尺寸精度和表面粗糙度(Ra)。
-
在模具型腔、航空航天结构和医疗部件等需要高一致性和精细细节的应用中至关重要。
使用专用硬质合金立铣刀进行精加工有助于避免毛刺、热痕和尺寸偏差——这些都是导致质量问题和返工的常见原因。
粗加工立铣刀和精加工立铣刀之间的主要区别
在数控加工中,粗加工刀具和精加工刀具不仅承担不同的加工任务,而且在设计结构、切削参数和经济性方面也存在显著差异。了解它们之间的关键区别将有助于工程师在刀具选择和工艺优化方面做出更科学的判断,从而提高加工效率和最终零件的表面质量。
刀具几何形状和槽设计
粗加工刀具通常采用波浪刃或断屑槽设计。其主要作用是断屑并加速排屑,避免切屑堆积造成的过热和加工干扰。此类设计适用于重切削、粗轮廓去除等高强度工况,尤其是在加工碳钢、不锈钢或铸铁时。
相比之下,硬质合金精加工立铣刀更注重刀刃的锋利度和几何精度,通常采用更多刃(如4刃、6刃甚至8刃),以提高切削稳定性,降低表面粗糙度,特别适用于铝合金、高硬度模具钢和航空材料的高精度加工。
切削参数和进给策略
粗加工阶段的刀具设置通常旨在最大化金属切除率,因此通常采用较大的切削深度、较高的每齿进给量以及中低转速的组合。粗加工对刀具负荷的耐受性更强,但也更容易引起振动并增加机床负荷。
精加工刀具需要极高的切削稳定性和尺寸控制,因此在使用硬质合金立铣刀进行精加工时,建议使用:
- 主轴转速高。
- 小进给(特别是加工小特征或薄壁零件时)。
- 切削深度极浅(通常<0.5mm)。
这样的设置可以最大限度地减少毛刺和加工线,并提高表面一致性。
刀具寿命和成本效益
在实际加工中,刀具的错误使用(例如用粗加工刀具进行精加工)会严重缩短刀具寿命,甚至影响零件的尺寸精度和表面质量。例如,使用粗糙的切削刃进行精加工路径很容易造成表面拖痕、微裂纹,甚至整个零件报废。
虽然专用于高精度加工的硬质合金精加工立铣刀成本略高,但在重复加工一致性、尺寸控制和光洁度方面具有显著优势。从长远来看,粗加工和精加工刀具的合理分工和使用,不仅可以提高生产效率,还可以降低综合成本和返工率。
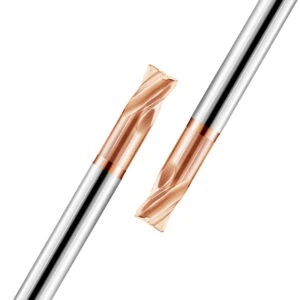
为什么不应使用同一立铣刀进行粗加工和精加工
在数控加工中,将粗加工和精加工视为两个独立的加工阶段,不仅是工艺优化的常识,也是保证加工质量和控制成本的基本原则。虽然有时为了节省时间或库存,有些人会尝试使用一把普通的立铣刀来完成整个加工过程。然而,这种做法往往会带来一系列负面后果,影响最终产品的质量和生产效率。
振动和表面光洁度问题
粗加工刀具通常具有较高的切削强度和排屑能力,但其切削刃不适合进行高质量的表面处理。当使用此类刀具进行精加工时,容易在工件表面产生颤动或波浪形刀痕,导致表面粗糙度超出公差范围。
相比之下,专为表面光洁度设计的镜面精加工硬质合金立铣刀通常具有更锋利的切削刃、更高的几何精度和更低的跳动控制。它可以有效抑制加工振动,提高切削稳定性和轮廓一致性。
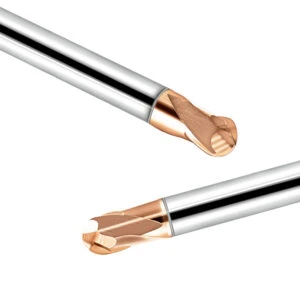
刀具早期磨损和破损
每种刀具的几何设计都针对特定的加工负荷进行了优化。如果将用于轻负荷精加工的立铣刀用于粗加工环境,刀具将承受过大的横向力和热负荷,这很容易导致刃口崩刃或热疲劳开裂。相反,使用粗加工刀具进行精细轮廓加工,也会因刃口钝化和振动放大而加速磨损。
使用专用的高性能硬质合金精加工立铣刀可以显著延长刀具寿命、降低换刀频率、提高整体生产周期的可控性。
尺寸精度受损
精密精加工要求公差高达±0.01毫米。粗加工刀具并非专为此精度而设计。即使刀具路径精确,不良的刃口控制和跳动也会导致偏差,尤其是在需要紧密配合或平稳运动的应用中。
专用硬质合金精加工立铣刀可通过 CNC 控制进行精细调整,确保高几何精度 - 非常适合模具、航空航天部件和医疗设备。
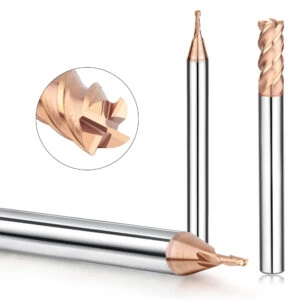
如何为每个加工阶段选择合适的硬质合金立铣刀
在数控加工过程中,粗加工和精加工的工艺目标完全不同,因此刀具选择也应“有所区别”。合理配置用于粗加工和精加工的硬质合金立铣刀,不仅可以提高切削效率,还能有效延长刀具寿命、提高零件精度并优化整体加工成本。以下针对这两个加工阶段最重要的刀具特性进行分析。
粗加工刀具特性
粗加工阶段注重快速去除材料,因此刀具必须具有较高的强度、良好的散热和断屑性能。
- 排屑能力好:粗加工时切屑量较大,采用大容屑空间或断屑槽设计,可减少切屑堆积,避免刀具卡死和高温热量积聚。
- 抗振性强:波浪刃及变距设计,有效抑制切削时因负载变化而产生的振动,提高稳定性。
耐磨涂层(如TiAlN涂层):氮化钛铝涂层具有优异的耐热性和抗氧化性,特别适用于高速切削或干加工环境。
这些设计特点使粗加工立铣刀在面对高进给和深切削条件时也能保持良好的加工稳定性。适用于铸铁、合金钢和不锈钢等难加工材料。
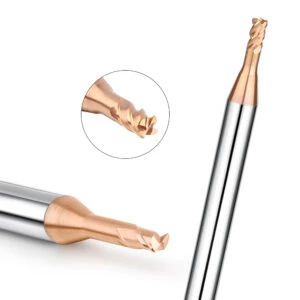
精加工刀具特性
精加工阶段更注重表面质量和尺寸精度,因此刀具需要具有极高的几何精度和切削控制能力。
- 刃口锋利度高:锋利的切削刃可以减少材料塑性变形和加工残留物,从而获得更好的表面粗糙度。
- 优异的跳动控制:精加工刀具通常采用中心定位磨削或精密刀柄连接,以保证刀具在旋转过程中的跳动最小化,并提高轮廓精度。
- 适合高精度加工:对于公差要求±0.01mm甚至更严格的应用,应选择专用的硬质合金精加工立铣刀,以满足紧公差要求,确保加工一致性和尺寸控制。
此外,用于高精度精加工的专用刀具往往配备低摩擦涂层(如DLC、AlTiN),以进一步提高加工质量。它尤其适用于对表面条件极其敏感的工件,例如模具、航空结构件和医疗器械。
CNC加工专家的实用建议
在实际的数控加工过程中,理论知识固然重要,但真正影响产品成品率和效率的,往往是那些“专家”们积累的实践经验。尤其是在粗加工和精加工的切换节点,切削参数的控制策略,以及最后精加工路径的细节处理,往往决定了最终表面质量和尺寸精度的成败。
何时从粗加工切换到精加工
判断何时从粗加工刀具转换为精加工刀具的关键取决于剩余材料厚度、工件稳定性和最终公差要求。
- 当粗加工后剩余加工量控制在0.2mm~0.5mm之间,且工件无明显变形时,即可开始精加工。
- 如果切换过早,粗加工残留物未清理干净,容易造成表面划伤或局部高点。
- 如果切换太晚,刀具负荷可能会超过标准,从而影响精加工用硬质合金立铣刀的寿命和加工效果。
一种好的做法是通过仿真软件或干涉检测准确确定剩余加工余量,并有针对性地设置刀具路径和进给方式,以保证“切换点”既安全又高效。
优化每个阶段的切割参数
在粗加工阶段,建议采用高进给、低主轴转速、大切削深度和大宽度,以最大限度地提高材料去除率。
在完成阶段,您应该使用:
- 更高的主轴转速。
- 较小的进给量(如每齿0.02~0.06mm/齿)。
- 切削深度非常小(<0.3mm)。
特别是在使用最佳硬质合金精加工立铣刀进行镜面加工时,建议使用“等高台阶”或“螺旋精加工路径”,以获得一致的刀痕方向和更好的表面粗糙度控制。
此外,根据材料(例如7075铝和H13钢),建议测试不同的SFM和切削液流量,以找到最佳参数组合。
避免最终工序的表面损伤
在执行最后一条精加工路径时,任何轻微的刀具跳动、切削振动或路径重叠误差都可能导致表面划伤、刀痕扩大或热变色。
避免这些问题的关键包括:
- 使用精加工工具实现最终的通过精度,并具有出色的跳动控制,以确保稳定的刀尖轨迹。
- 刀具预热:在正式走最后一条路径之前,让主轴以空转的方式“预热”,以减少因热膨胀引起的误差。
- 路径优化:避免路径交叉和过大的刀具回程角度;使用“顺铣”策略减少切削力并提高表面一致性。
适当减速:适当降低最后一条路径的进给速度,可以有效避免表面划伤,尤其是在加工镜面或曲面型腔时。
结论:合适的工具总是值得的
深入分析粗加工和精加工工艺之间的差异后,我们可以明确一个核心原则:没有哪把立铣刀能够“包办一切”。无论是在切削力控制、表面质量保证,还是尺寸精度和刀具寿命方面,为每个阶段配备专用的硬质合金立铣刀是实现稳定高效生产的基础。
回顾要点:
- 粗加工刀具应优先考虑强排屑、高进给防振结构和耐高温涂层。
- 精加工刀具应选择切削刃锋利、跳动控制良好、几何精度高的型号。
- 使用推荐的硬质合金精加工立铣刀进行表面光洁度改善,可以有效减少表面磨削时间并提高整体产量。
- 正确的换刀策略与加工路径相匹配,在提高工艺一致性的同时,可以显著降低整个批量生产的单位成本。
从长远来看,这是一个成本较低的选择
虽然精细分类在刀具采购初期似乎会增加预算,但从延长刀具寿命、提高加工一致性、降低废品率等角度进行综合计算,选择一款高性价比的硬质合金精密铣刀,将有助于您在长期运营中获得更高的成本回报。






