



选择用于塑料加工的立铣刀时,了解材料特性和切削要求至关重要。塑料具有柔韧性和低熔点的特点,因此需要刀具设计能够最大限度地减少加工过程中的热量产生并防止材料变形。立铣刀的材料、几何形状和涂层是需要考虑的重要属性。
首先,整体硬质合金立铣刀因其硬度和耐磨性而备受青睐,这对于实现精确切削和延长刀具寿命至关重要。立铣刀的几何形状起着关键作用;具有高前角和更多刀槽的刀具有利于高效排屑,从而降低软化材料重新焊接到工件上的风险。
此外,类金刚石碳 (DLC) 涂层能够显著提升加工磨蚀性或腐蚀性塑料时的刀具性能,其原理是通过降低摩擦并防止切削刃上的材料堆积。选择合适的立铣刀加工塑料需要平衡刀具材料、几何形状和涂层,以应对塑料材料的独特挑战,从而确保高质量的切削和高效的加工过程。
为什么选择合适的塑料立铣刀至关重要
寻找平衡点:塑料立铣刀的锋利度与强度
在加工塑料时,立铣刀需要在锋利度和强度之间取得最佳平衡,这对于保持刀具的结构完整性和实现理想的工件表面光洁度至关重要。虽然加工塑料的难度不如加工金属,但塑料材料可能会在切削刃上产生意想不到的应力,因此需要谨慎选择立铣刀的特性。
- 锐度锋利的刀刃对于防止塑料在切割过程中熔化或沾污至关重要。更锋利的刀刃可以减少所需的切割力,从而最大限度地减少热量的产生和材料变形的可能性。
- 强度:然而,过于锋利的刀刃容易磨损和断裂,尤其是在加工较硬的塑料或含有磨料填料的塑料时。立铣刀的强度取决于其材料成分和结构设计,包括刀芯直径和刀刃设计。
了解凹槽几何形状:塑料与金属切削
由于塑料和金属材料的特性不同,用于加工塑料的立铣刀和用于加工金属的立铣刀的刀槽几何形状设计存在显著差异。塑料立铣刀通常具有更大的前角和后角。这些设计选择有助于实现更平稳的切削,更有效地排出切屑,并降低切屑重焊或再沉积的风险。此外,为了防止过热并确保足够的排屑空间,通常还会减少刀槽的数量。
- 对于金属:金属切削立铣刀通常具有较小的前角,其结构设计能够承受更高的温度和切削力。其重点在于耐用性和快速去除材料的能力,其刃口设计也针对这些致密材料进行了优化。
材料的作用:硬质合金和金刚石在刀具寿命中的作用
- 碳化物:整体硬质合金立铣刀因其卓越的硬度和热稳定性而备受青睐,是精密塑料切削的理想选择。其高刚性显著降低了刃口圆滑或变形的风险,确保在整个使用寿命期间实现一致的切削性能。
- 金刚石涂层:类金刚石 (DLC) 涂层或聚晶金刚石 (PCD) 刀头立铣刀将性能提升到更高水平,尤其适用于加工磨蚀性塑料。这些涂层可减少摩擦,并保护切削刃免受填充或增强塑料的日常磨损,从而大幅延长刀具寿命。
总而言之,选择合适的塑料立铣刀需要深入了解锋利度和强度之间的平衡,选择合适的刃口几何形状以最大程度地减少热量并改善排屑性能,以及先进材料和涂层在最大程度延长刀具寿命方面的作用。通过考虑这些因素,制造商可以高效、高质量地切割塑料工件。
解读长笛的类型:哪种最适合您的项目?
在比较单刃(O形刃)立铣刀和双刃立铣刀时,为了获得最佳性能,需要考虑速度、发热量和切屑去除等几个重要因素:
- 单刃立铣刀:单刃设计非常适合塑料和其他软质材料,每转可实现更显著的切屑去除。这一特性使其在减少热量积聚方面尤为有效,因为更大的刃间距可确保更少的摩擦,从而减少材料上的热应力。它们在高速下表现出色,适合快速高效切割,并将工件熔化的风险降至最低。
- 2 刃立铣刀:这些立铣刀在单刃立铣刀的强力排屑性能与多刃立铣刀的卓越表面光洁度之间取得了平衡。由于采用双刃设计,它们可以承受比 O 刃更高的进给率,但由于排屑空间减小,可能会产生更多热量。它们用途广泛,适用于各种材料,包括中等速度和进给条件下的塑料。
对于塑料加工用三刃立铣刀,是否使用应根据具体情况而定:
- 增强切屑清除:附加的凹槽可提高切屑去除率,这在使用易于熔化的塑料材料或在更高的进给率下需要更光滑的表面时非常有用。
- 均衡的热量分布:额外的切削刃可更均匀地分散切削过程中产生的热量。这有助于防止局部加热和工件的潜在变形。
专为亚克力和其他塑料设计的专用瓦楞纸板通常采用一些策略来最大限度地减少切屑重焊,并确保抛光效果:
- 抛光长笛:这些设计旨在通过有效排出碎屑并降低碎屑重新焊接到工件上的可能性,在丙烯酸等材料上产生高质量的表面处理。
- 螺旋角:较大的螺旋角可切割软塑料,将碎屑从材料中拉出并防止热量积聚。
总而言之,选择单刃、双刃或三刃立铣刀时,应根据项目的具体要求,包括塑料类型、所需的速度和进给率,以及表面光洁度的重要性。仔细考虑这些因素将有助于确保最佳的刀具性能和工件质量。
实现塑料的卓越表面光洁度
螺旋角选择的关键作用
选择合适的立铣刀螺旋角对于获得更平滑的表面处理至关重要,尤其是在加工塑料时。较高的螺旋角(通常在 35 度到 45 度之间)可以产生剪切作用,从而实现更平滑的切削,并有助于高效排屑。切削力的降低可以减少材料变形并获得更优异的表面光洁度。
减少去毛刺工作的策略
选择合适的立铣刀对于最大限度地减少加工后去毛刺的必要性至关重要。具有更多刃口和抛光表面的刀具可以提供更平滑的切削和更好的表面质量,从而显著减少毛刺的产生。此外,实施以下策略也有助于减少毛刺:
- 优化进给率和速度:根据被切割的材料调整这些参数可以防止毛刺的形成。
- 锋利的工具:确保切削工具锋利、保养良好,以减少材料拉出和撕裂。
- 顺铣:与传统铣削相比,这种技术通常产生的毛刺较少。
最大限度地减少热量产生,实现更清洁的切割
为减少加工过程中产生的热量,从而确保更干净的切割,实用策略包括:
- 适当的冷却液使用:冷却剂可以帮助消散切削区的热量,防止材料熔化和变形。
- 刀具路径优化:实施摆线铣削等策略可以通过限制刀具与材料的啮合时间来减少热量。
- 选择合适的涂层:立铣刀上的某些涂层可以减少摩擦和热量的产生。
- 维护锋利的工具:钝的工具由于摩擦增加会产生更多热量;因此,保持工具锋利对于热量管理至关重要。
通过仔细考虑这些因素和策略,机械师可以显著提高其工作质量,减少后处理的需要,并延长其切削工具的使用寿命。
优化塑料切削的进给率和速度
设置理想进给率并调整转速
在数控加工中,对于塑料切削操作而言,设定理想的进给速度并调整转速(RPM)对于获得最佳加工性能以及防止塑料因过热而熔化至关重要。以下是详细的进给速度调整方法:进给速度需要根据加工塑料的类型进行优化。较高的进给速度有利于塑料加工,因为它可以最大限度地减少刀具与材料之间的摩擦时间,从而降低热量。然而,切勿使用切削效率过高的刀具,以免造成切削损伤和刀具断裂。
- 最佳 RPM 设置:转速设置应根据刀具直径、材料和所需的表面光洁度进行调整。对于较软的塑料,通常建议使用较低的转速,以防止熔化和烧焦。一般规则是先参考制造商的推荐,然后根据观察到的切削性能和材料特性进行必要的调整。
- 一致性的工具和技术:
- 单刃立铣刀:这些是塑料的首选,因为它们可以让碎屑快速清除出切割路径,从而减少热量的积聚。
- 冷却液系统:雾化冷却系统始终适用于每种类型的塑料,可以帮助散热,而不会导致翘曲或环境应力开裂。
- 啄钻:钻孔时,啄钻循环可以帮助将切削动作分解为更小的段,从而使热量消散并防止钻头周围的塑料熔化。
通过精心调整这些参数并采用适合塑料切削的技术,数控机床加工人员可以实现稳定的加工质量,最大限度地减少刀具磨损,并防止材料因热量积聚而变形。这种微妙的平衡需要持续的调整,并根据特定的材料和切削条件积累经验。
使用专用立铣刀解决常见的塑料切削难题
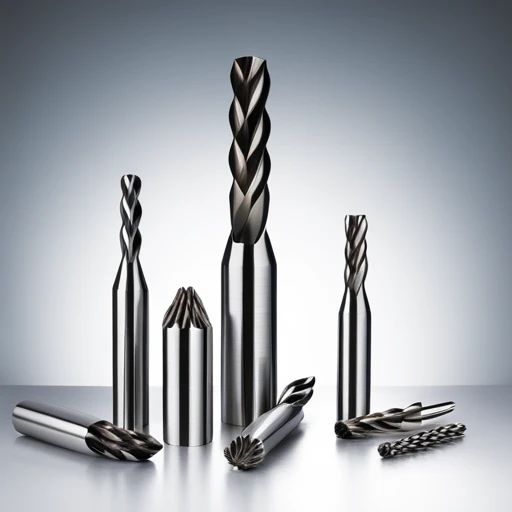
利用上切和下切螺旋解决塑料板材翘起问题
为了减轻塑料板材在切割过程中的翘起,了解上切螺旋立铣刀和下切螺旋立铣刀之间的区别至关重要。上切螺旋立铣刀的设计目的是将切屑向上排出,有效地清理切割路径,但可能会导致塑料板材翘起或与夹具分离。另一方面,下切螺旋立铣刀将切屑向下推,有助于将材料牢固地固定在适当位置,但可能会导致切屑再次切割和热量积聚。
选择适当的类型取决于几个因素:
- 夹具稳定性:当固定装置不能牢固地固定材料时,使用下切螺旋可以防止材料被抬起。
- 材料厚度:对于较薄的塑料,下切螺旋可以帮助最大限度地降低变形的风险。
- 切割深度和策略:对于多次浅切的切削,上切螺旋线可以更好地排屑。相比之下,下切螺旋线更适合单次深切,以避免切削时产生抬升。
为软塑料和硬塑料选择具有特殊几何形状的立铣刀
立铣刀的几何形状在切削不同类型的塑料时起着关键作用。对于软塑料,最好使用具有大前角和锋利切削刃的刀具,以便干净利落地切割材料,从而减少刀具熔化或卡死的可能性。相反,对于硬塑料,则需要使用具有小前角的刀具,以获得更坚固的切削刃,从而承受切削力而不会崩刃。
关键参数包括:
- 前角:软塑料较高,硬塑料较低。
- 尖端设计:对于软质材料使用较锋利的边缘,对于硬质材料使用较坚固的边缘。
- 螺旋角:较高的螺旋角(30 度以上)可通过减少切削力来改善软塑料的光洁度,而较低的螺旋角更适合硬塑料,以增加刀具强度。
选择确保边缘更清洁并减少后处理的工具
为了确保边缘更清洁,并最大限度地减少后处理需求,选择切削刀具时,需要考虑那些产热最小、材料熔化或磨损倾向较低的刀具。这涉及以下刀具:
- 镀层:选择具有适当涂层的工具可以减少摩擦和热量,并防止塑料粘在刀具上。
- 刀具材质:整体硬质合金立铣刀具有适合塑料的刚性和导热性。
- 笛数:对于塑料来说,较低的刃数(1-2 刃)通常更有利,因为这样可以提供充足的空间来排出切屑并最大限度地减少热量积聚。
通过仔细考虑堆积参数并采用专门为被切割材料设计的立铣刀,机械师可以在塑料部件上实现高质量的表面处理,从而显着减少或消除去毛刺或抛光等后处理步骤的需要。
塑料加工的未来:立铣刀设计的创新
涂层和表面处理在延长刀具寿命中的作用
立铣刀上的涂层和表面处理在延长刀具寿命的同时确保加工塑料的表面质量方面起着至关重要的作用:
- PVD涂层:物理气相沉积 (PVD) 涂层(例如 TiB2(二硼化钛))具有低摩擦和硬度,可防止塑料粘附和切削刃磨损。
- CVD涂层:化学气相沉积 (CVD) 技术可提供比 PVD 涂层更厚、更复杂的涂层,适用于多种塑料。
- 金刚石涂层:表面处理的巅峰之作,可提高耐用性和性能,尤其适用于磨蚀性塑料材料。
探索金刚石涂层立铣刀的超精密切削能力
金刚石涂层立铣刀代表了塑料加工领域的前沿技术,提供无与伦比的精度和耐用性。这些刀具尤其擅长处理最具挑战性的塑料,包括那些通常会快速磨损标准刀具的含有磨料填料的塑料。其优势包括:
- 延长刀具寿命:与未涂层或其他涂层选项相比,钻石的极高硬度可显著减少磨损,从而将工具寿命延长数倍。
- 卓越的表面光洁度:金刚石涂层的光滑度和锋利度使得塑料加工表面能够实现超精细的表面处理。
- 降低模具成本:尽管初始成本较高,但随着时间的推移,延长的使用寿命和减少的工具更换需求可以得到补偿,从而降低工具成本。
总之,利用独特的刀具设计、先进涂层的战略性应用以及金刚石涂层立铣刀的精密性能可以显著提高塑料加工工艺的效率和质量。
案例
1. 资料来源:期刊 of 制造工艺 - “优化端面铣刀几何形状以实现塑料高效加工”
- 网址: https://www.sci”ncedirect.com/science/article/pii/S1526612520304147
- 注解: 这篇来自《制造工艺杂志》的同行评审文章,全面介绍了优化塑料加工立铣刀槽形的研究。该研究重点在于确定立铣刀的设计特点,以最大程度地减少毛刺和熔化等缺陷,而这些缺陷是塑料加工中常见的挑战。本文提供了详细的刃数、螺旋角和切削刃设计分析,为选择能够提升塑料材料切削质量的立铣刀提供了科学依据。对于希望了解立铣刀设计与塑料加工效率之间技术细节的专业人士来说,这是一份必不可少的资源。
2. 来源: 现代 机械车间 - “选择合适的塑料立铣刀的技巧”
- 网址: https://www.mms”nline.com/articles/tips-for-choosing-the-right-end-mill-for-plastic
- 注解: 《现代机械车间》杂志在本文中概述了选择针对塑料加工优化的立铣刀的实用指南。文章强调了考虑材料兼容性、刀具涂层以及加工塑料的物理特性的重要性。文章解释了不同的立铣刀特性(例如刀槽几何形状和刀具材料)如何显著影响加工过程的结果。对于寻求切实可行的建议以改进塑料加工应用选择流程的加工从业者来说,本指南清晰、专业地呈现了这些建议,非常有价值。
3. 资料来源:Harvey Performance Company – “加工塑料:最佳 结束 塑料材料研磨机”
- 网址: https://www.har”eyperformance.com/in-the-loupe/machining-plastics/
- 注解: Harvey Performance Company 提供了一份关于塑料加工立铣刀最佳实践和建议的深入指南。该指南涵盖各种塑料类型,详细说明了每种塑料面临的具体挑战以及应对这些挑战的最佳立铣刀特性。指南探讨了切削速度、进给率和刀具材料等关键因素,为制造商提供了塑料加工的视角和效率。该指南以其全面的覆盖范围和精准性脱颖而出,成为致力于最大限度提高塑料加工性能的专业人士的重要资源。
常見問題解答
问:选择用于切割塑料材料的钻头时应考虑哪些因素?
答:选择用于切割塑料材料的钻头时,务必考虑所加工的塑料材质,并根据要求选择合适的排屑槽,例如双刃槽钻头。这种排屑槽可以有效去除切屑,减少熔化,并防止材料再次熔接。通常使用整体硬质合金或高速钢(HSS)制成的钻头,但硬质合金立铣刀因其更锋利的刃口和更长的使用寿命而更受青睐。此外,考虑选择具有特定前角、特殊刀头几何形状以及专为塑料设计的涂层的钻头,可以显著提高切割质量。
问:如何确定塑料的最佳立铣刀头几何形状?
答:最适合塑料加工的立铣刀头几何形状取决于所用塑料的类型和预期效果。对于较软的塑料,更锋利的刀刃和更大的前角有助于实现干净的切割,而不会使塑料变形。对于较硬的塑料,选择专为硬质材料设计的独特几何形状的立铣刀可以减少施加在塑料上的力,防止塑料开裂。具有大螺旋角的立铣刀通常更擅长排出切屑、减少热量积聚,并防止塑料熔化。根据所需的切削深度和类型,考虑立铣刀的轮廓(例如铣刀的末端或钻尖)也很重要。
问:我可以使用传统的金属切削立铣刀来加工塑料吗?
答:虽然传统的金属切削立铣刀可以用于加工塑料,但它们并不总是能获得最佳效果。与塑料相比,加工金属所需的钻头特性有所不同,例如切削力、刃口锋利度和排屑槽几何形状。塑料的优势在于其能够防止过度加热和熔化的特性,例如更少的排屑槽和更大的排屑空间。专用的塑料切削立铣刀通常具有更大的前角和更锋利的刃口,旨在加工出更光滑的表面并减少材料变形。为了在加工塑料时获得最佳效果,建议选择专为塑料设计的钻头。
问:为什么整体硬质合金立铣刀成为塑料切削的首选?
答:整体硬质合金立铣刀因其卓越的强度、更锋利的刃口和耐磨性而成为塑料切削的首选。硬质合金比高速钢更具刚性,因此切削刃更锋利,且能保持更长时间的锋利。这对于在塑料加工中实现精准、干净的切割,避免产生毛刺或熔化至关重要。整体硬质合金立铣刀还可以采用特殊的涂层和槽型设计,以进一步提升其在塑料加工中的性能,例如减少切屑熔接并改善排屑性能。
问:主轴转速和进给速度如何影响立铣刀的塑料切削?
答:使用立铣刀加工塑料时,主轴转速和进给率对切削质量至关重要。正确的主轴转速和进给率组合可确保切削平稳,最大限度地减少热量积聚,并防止积聚物堆积或崩刃。通常,较低的主轴转速和合适的进给率可使刀具有效工作,且不会产生过多的热量。然而,最佳设置取决于塑料类型、立铣刀特性和所需的表面光洁度。进行试切并咨询立铣刀制造商有助于确定适合您应用的最佳设置。
问:切割塑料时,排屑时有什么特别的注意事项吗?
答:是的,由于塑料材料如果不能有效排屑,很容易发生熔接,因此在切割塑料时,排屑至关重要。使用排屑槽较少的立铣刀可以为切屑提供更多排出空间,从而降低热量积聚的风险。此外,使用积聚真空系统持续清除工件区域的切屑可以显著提高切削效率。在某些情况下,冷却系统也可能有所帮助,但应谨慎使用,以免温度突然变化导致塑料受到冲击或变形。
问:切割塑料时,我应该多久更换或磨一次立铣刀?
答:更换或刃磨立铣刀的频率取决于多种因素,包括塑料类型、切削条件以及立铣刀的质量。例如,整体硬质合金立铣刀的锋利度通常比高速钢立铣刀更高。然而,刀具钝化是不可避免的,这会导致表面质量下降、产热增加,并可能损坏工件。密切监测刀具性能并留意磨损迹象至关重要,例如表面粗糙或切削力增加。出现这些迹象时,及时刃磨或更换立铣刀有助于保持最佳切削条件并延长刀具寿命。
推荐阅读:探索四刃立铣刀的世界






