


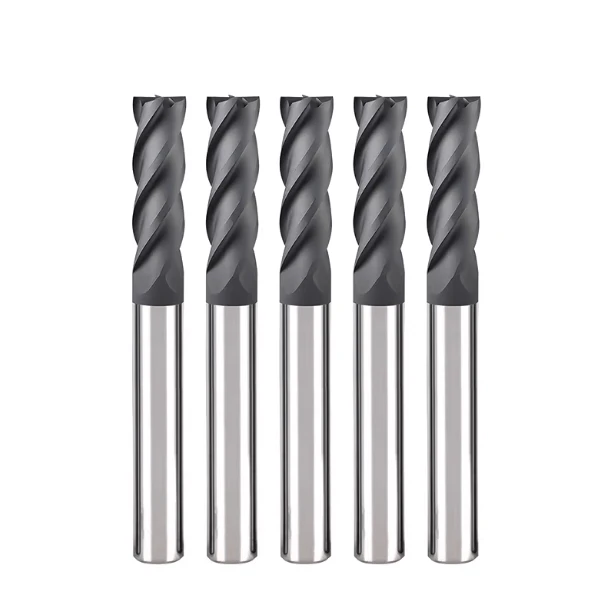
在为一家德国汽车供应商搭建一条加工氧化铝 (Al2O3) 基材的自动化生产线时,我们遇到了一个似曾相识的问题。为了缩短加工周期,他们的工程师直接将高硬度钢的加工参数应用于 CVD 金刚石涂层刀具。结果不到三分钟,刀具刃口就出现了微剥落,严重的崩刃损坏了基材,整批刀具全部报废。
在超过十五年的 B2B 现场支持中,我们反复看到这种错误:将金属切削逻辑强加于易碎陶瓷上。
作为一家为欧洲和北美精密加工车间供货的金刚石立铣刀制造商,我们每天都会遇到这些难题。工程师要么出于恐惧而采用过于保守的参数,从而加速干摩擦磨损;要么过于激进地提高加工速度。这种热冲击会瞬间损坏优质的金刚石硬质合金立铣刀。
成功加工氧化锆或氧化铝等陶瓷材料需要精确的平衡:高主轴转速配合极小的切削深度,以在“延展性区域”进行加工。无论您是使用刚性金刚石四刃立铣刀进行侧铣,还是使用金刚石圆头立铣刀来分散拐角应力,您的加工参数都决定了刀具的寿命。
本指南将一万小时的车间测试和故障排除经验提炼成可操作的规则。如果您想最大限度地发挥金刚石立铣刀在陶瓷加工中的性能,或者评估性价比高的国产金刚石铣刀,这些经过现场验证的指导原则将为您节省数千美元的材料浪费。
当您的金刚石涂层立铣刀开始颤动或崩刃时,涂层本身很少出现问题。相反,很可能是您的每齿进给量过大,导致材料超过了其断裂韧性极限。
车间痛点:为什么陶瓷加工过程中速度和进给量经常会损坏刀具
十六年来,我们为欧洲和美国客户提供技术支持,从中发现了一个清晰的加工模式。近70%的陶瓷加工失败并非源于刀具缺陷,而是由于加工速度和进给量不当。习惯于金属加工的编程人员常常将钢材或钛材的加工逻辑应用于硬质陶瓷。结果,他们的设置会在几分钟内迅速损坏高品质的金刚石立铣刀。
陶瓷材料缺乏传统金属的热导率和塑性变形能力。当切削参数设置不当时,巨大的切削力和积聚的热量会集中在刀刃处。操作人员常常将刀刃过早崩刃归咎于刀具制造商。然而,快速检查一下CAM参数通常就能发现真正的罪魁祸首:错误的切削逻辑。
氧化锆和氧化铝的脆性陷阱:降低切削力
在协助一家北美医疗器械供应商处理氧化锆(ZrO2)骨科组件时,我们发现了一种典型的失效模式。客户反映,他们的金刚石立铣刀在切削时立即发生崩刃,他们认为这是由于刀具刚性不足造成的。我们使用现场测力仪测量发现,法向切削力是切向力的三倍。这种不平衡的应力分布导致了剧烈的晶粒剥落。
氧化铝 (Al₂O₃) 和氧化锆都具有高硬度,但断裂韧性极低。当工程师采用过大的径向切削深度时,刀刃会压碎材料而不是干净利落地剪切。我们始终建议客户监控正常的切削力。一旦超过脆性到韧性的临界点,灾难性的刀刃崩刃就不可避免。
盲目地将硬质合金参数应用于金刚石刀具的代价
一家欧洲制造商尝试通过应用硬化钢策略来提高陶瓷部件的材料去除率。他们降低了主轴转速并增加了每齿进给量以减少热量。然而,金刚石在空气中温度高于 600°C 至 700°C 时会氧化。由此产生的摩擦导致金刚石涂层和硬质合金基体之间出现极大的热膨胀系数不匹配,最终使涂层剥落。
硬质合金基体和金刚石薄膜对热应力的反应截然不同。当切削温度骤升而散热不足时,会产生严重的界面剪切应力。我们提醒加工人员,盲目降低主轴转速并增加切削深度并不能保护刀具。相反,严重的热应力会瞬间损坏昂贵的金刚石涂层刀具。
强制破碎与微切削:速度和进给量如何决定微裂纹的形成
精密陶瓷加工依赖于在材料临界切削深度以下进行加工。当每齿进给量(IPT)保持在微米级的精确范围内时,陶瓷的加工表现为韧性切削。然而,如果进给量略微超过此阈值,切削模式就会转变为脆性断裂。在车间测试中,我们发现操作人员为了降低噪音而将进给量降低得过低,导致严重的摩擦,从而加速了磨损。
切削速度(SFM)与每齿进给量的平衡可以调节摩擦热、切屑排出和微裂纹。过高的进给量会在工件上产生深的微裂纹。相反,过低的进给量会导致刀刃几乎瞬间磨平。最佳方法是在保持较低进给量的同时,提高表面速度以软化切削区域。
实用参数表:陶瓷立铣刀推荐参数
多年来,我们为全球制造商建立切削数据库,从中发现了一条绝对规律:不存在通用的陶瓷刀具参数。供应商提供的参数图表通常反映的是理想的实验室环境。一旦应用于实际的数控机床,即使主轴跳动很小(超过 0.003 毫米),刀具的实际寿命也会显著下降。加工人员需要切实可行的指导原则,既能提高材料去除率,又能避免刀具损坏。
我们始终将粗加工和精加工的参数分开设置,因为它们的物理载荷截然不同。除了基本的主轴转速(RPM)和进给速度(FPM)之外,成功的加工设置还需要控制轴向切削深度(ADOC)和动态刀具路径。掌握这些变量能够确保对不同工程陶瓷进行安全、可预测的加工。
粗加工参数:平衡材料去除率与基材保护
陶瓷粗加工的主要挑战在于如何在不破坏硬质合金刀柄的情况下,最大限度地提高材料去除量。在为一家德国工业客户优化氮化硅 (Si3N4) 阀芯加工时,传统的重切削会产生巨大的法向力。这些力会穿透涂层并导致硬质合金基体断裂。我们通过采用高速摆线铣削和较小的径向啮合解决了这个问题。
粗加工时,保持表面速度在 120–180 m/min 之间,进给量为每齿 0.008–0.015 mm。径向切削深度保持在刀具直径的 8% 至 12% 以下,以最大限度地减少接触面积。这种轻切削策略可将热量散发到空气中,防止硬质合金基体内部出现热冲击和微裂纹。
精加工参数设置:通过高速和微进给消除微崩边
在精加工过程中,您的主要目标是获得光滑的表面光洁度(Ra ≤ 0.2 μm)并消除边缘崩边。在为一家瑞士仪器制造商加工氧化铝基板时,将进给速度降低到每齿 0.003 mm 以下,成功地将切削机制转变为延性切削。高主轴转速会产生局部热软化,从而形成洁净如镜的表面。
我们建议表面速度保持在 200–300 米/分钟,主轴转速保持在 20,000 至 40,000 转/分钟,具体数值取决于刀具尺寸。使用刚性四刃金刚石立铣刀具有显著优势,可在保持较低进给速度的同时实现较高的工作台速度。始终将径向切削深度保持在 0.02–0.05 毫米之间,以防止工件边缘出现晶粒脱落。
转弯、斜坡和俯冲操作的速度和进给规则
我们的现场记录显示,超过60%的陶瓷刀具失效发生在刀具改变方向或切入过程中。当立铣刀进入内角时,刀具啮合力急剧增加,导致切削力飙升。同样,螺旋切入也会对下切削刃施加巨大的轴向载荷。在这些加工过程中保持直线进给速度必然会导致刀具过早失效。
我们强烈建议编程人员在CAM程序中嵌入动态进给补偿功能。加工内圆弧时,将进给速度降低至基准速度的30%至50%。对于螺旋斜坡(1°至3°角),将进给速度降低至基准速度的20%至30%,同时保持较高的气流压力,以清除切削路径上的细小陶瓷粉尘。
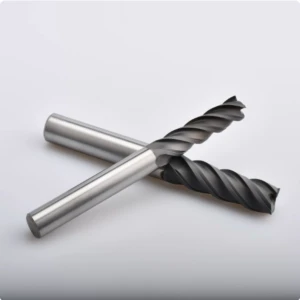
刀具几何形状和参数:金刚石四刃立铣刀与圆鼻铣刀的比较
在欧洲和美国的工厂里,我们经常看到操作人员在所有工序中使用相同的刀具几何形状。使用方头刀具加工复杂曲面,或者强行使用双刃刀具精加工深壁,都会导致效率低下和刀具寿命难以预测。通常,性能不佳并非由于切削速度和进给量计算错误,而是由于忽略了刀具几何形状对切削力分布和排屑的影响。
选择合适的刀具几何形状是实现硬陶瓷加工理想机械载荷分布的关键。无论是采用四刃刀具以获得精细表面光洁度,还是使用圆头刀保护易损刃口,刀具结构都决定了可实现的进给速度和切削深度。根据零件几何形状重新配置车间刀具设置始终是我们稳定切削参数的第一步。
排屑能力与刚性:何时使用金刚石四刃立铣刀
在协助一家英国航空航天供应商加工氧化钛/氧化铝复合材料时,我们发现他们为了防止堵塞,使用双刃铣刀进行侧铣。然而,双刃刀具较薄的刀芯导致严重的偏转、颤动和表面光洁度差。引入金刚石四刃立铣刀后,提高了刀芯刚性,消除了颤动,并将进给速度提高了80%。
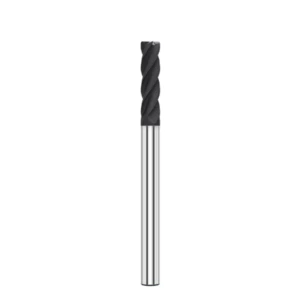
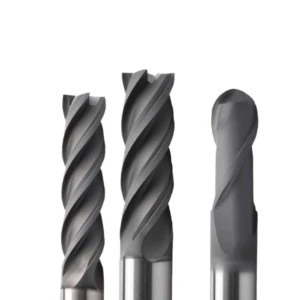
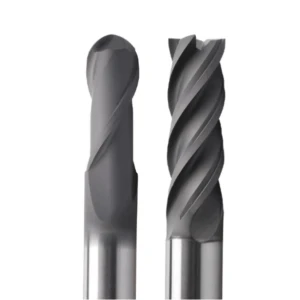
四刃金刚石立铣刀在侧铣和精加工中表现出色,尤其适用于切削量小、进给速度快的加工。在主轴转速恒定的情况下,更多的刀刃可以实现更高的工作台进给量,同时保持极小的单齿进给量。然而,在排屑受限的深槽加工中,较窄的刀刃容易积聚陶瓷粉尘。在狭小空间内,切削力强的四刃刀具可能会增加刀刃崩刃的风险。
使用金刚石圆头刀具防止曲面边缘崩刃
在三维曲面加工过程中,平底刀具脆弱的90度直角往往是最先发生微崩刃的部位。在一次医疗部件试验中,高速视频显示,锋利的刀具棱角会将法向切削力集中在一点。这种局部应力会迅速导致金刚石涂层沿非平面刀具路径发生分层。
改用金刚石圆头立铣刀解决了应力集中问题。圆角半径使切削力沿圆弧均匀分布,保护脆弱的金刚石涂层免受高冲击载荷的影响。我们建议使用圆头铣刀进行三维轮廓加工和螺旋清理,以实现平滑的表面过渡,同时延长刀具寿命。
浅轴向切削和高速切削:延长金刚石立铣刀寿命
许多工程师采用的金属加工策略是将较大的轴向切削深度(ADOC)与较小的径向切削量相结合。在加工硬质工程陶瓷时,这种方法会导致侧刃快速磨损和涂层失效。德国的测试表明,将ADOC降低至刀具直径的3%至5%,同时将表面速度提高30%,可以提高总材料去除率并减缓刃口磨损。
这种浅切削、高速加工策略最大限度地提高了高品质金刚石立铣刀的结构刚性和耐磨性。最小的轴向切削深度将主要切削力从横向弯曲转移到轴向压缩,从而充分利用主轴刚性最高的区域。通过增加切削量来提高切削频率,可以减少硬质陶瓷中的微裂纹,同时将局部热应力控制在可控范围内。
冷却和芯片管理:通过参数优化最大限度地延长刀具寿命
切削速度和进给量决定了刀具的切削速度,而冷却策略则决定了刀具的使用寿命。加工高密度工程陶瓷时,冷却液使用不当往往会导致热冲击,在几分钟内就损坏优质刀具。如果瞬态切削温度没有得到科学控制,即使参数计算得再完美也无法挽救刀刃。
与金属切屑不同,细小的陶瓷粉尘具有极强的磨蚀性,在再次切削时会像研磨膏一样产生磨损。冷却系统必须提供高压冲洗,以清除切削区域内的微小粉尘,同时还要进行温度控制。将冷却液压力、输送角度和流量与 CAM 路径同步,对于充分发挥金刚石立铣刀的性能至关重要。
高压冷却液与雾化冷却:热冲击的现场经验教训
一家瑞士制造商在使用传统冷却液加工氧化锆零件时,遭遇了严重的开裂问题。波动的液流飞溅到高温切削区,导致金刚石薄膜和硬质合金基体之间快速的热循环。这种界面应力造成了大面积的涂层剥落。升级为70巴连续式刀具内冷却系统后,消除了热冲击,并能立即冲走磨料粉尘。
当主轴冷却液无法使用时,采用高压气油雾进行精准微量润滑 (MQL) 是一种有效的替代方案。雾化冷却成功的关键在于绝对的流动连续性,因为微滴能够稳定地带走热量,避免剧烈的热循环。不稳定的液流冷却比持续的气雾冷却更具破坏性,后者能够确保高速陶瓷加工过程中平稳的热分布。
干式加工策略:平衡除尘和热裂解
加工对湿度敏感的材料,例如氮化铝,需要采用干式切削策略来防止污染。在德国的一个半导体项目中,我们采用了高压气流来冷却切削区域。干式加工的主要挑战是热量快速积聚和磨蚀性粉尘,如果处理不当,这两者都会加速刀具磨损。
对于干式加工,应将高压气嘴精确地放置在切削界面处,压力至少为 6 至 8 巴。这样可以形成一道气幕,将陶瓷粉尘直接吹入真空吸尘罩。为防止过热损坏金刚石涂层立铣刀,应降低切削速度并采用较浅的轴向切削深度,以保持刀具的完整性。
刀具路径优化:螺旋斜坡如何使立铣刀寿命翻倍
刀具切入材料时的几何路径决定了其机械冲击和热量产生。编程人员经常指示刀具垂直向下切入硬质陶瓷工件。这种垂直冲击会在刀具底部切削刃上产生巨大的压缩载荷,导致刀具在短短几个切削周期内出现微崩刃。
我们要求所有陶瓷加工工序均采用浅螺旋斜坡(1°–3°)或切向弧线进给。弧线进给路径可使刀具啮合逐渐增加,从而为刀具涂层提供必要的热缓冲和机械缓冲。在初始啮合阶段,将进给速度降低50%,并结合平滑的斜坡进给,可防止力峰值,从而使金刚石立铣刀的使用寿命延长一倍。
现场故障排除:根据故障症状调整参数
十六年的数控机床一线支持经验告诉我们,即使是完美的配方也会遇到车间实际操作中的各种问题。当机床刚性发生变化、夹具夹持发生偏移或原材料硬度波动时,快速故障排除可以挽救整批产品。操作人员通常会立即更换损坏的刀具,但新刀具往往几分钟内就会失效,从而不必要地增加采购成本。
掌握参数微调是顶尖数控工程师的必备技能。当观察到工件出现微崩刃、异常切削声或严重磨损时,切勿急于更换刀具或归咎于原材料。检查故障模式有助于分析切削力和热分布。针对性地调整切削速度和进给量通常可以使刀具恢复高效稳定的性能。
边缘崩刃严重:进给过大还是表面速度不足?
在协助一家北美汽车供应商处理氧化铝陶瓷基板时,我们解决了一个严重的边缘崩刃问题。现场技术人员认为过高的表面速度导致材料破碎,因此降低了主轴转速,结果反而加剧了崩刃。对刀具出口点进行显微镜检查后发现脆性断裂扩展,证明刀具在过大的正压力下强行压碎了陶瓷。
当每齿进给量 (IPT) 超过材料的韧脆转变临界值,或低切削速度无法产生局部热软化时,就会发生刃口崩裂。与其降低切削速度,不如将每齿进给量降低 30%–50% 以减小切屑厚度。同时,提高主轴转速,利用高速热软化效应,防止工件边缘崩裂。
异常金刚石涂层剥落:控制热量积聚和切削深度
在为一家欧洲阀门制造商排查氧化锆部件生产问题时,我们发现刀具寿命极不稳定。有时刀具可以加工数十个零件;而有时,金刚石涂层在加工几个零件后就会剥落。显微分析显示,碳化物基体完好无损,但切削刃附近的界面涂层出现大面积分层,这直接表明局部热应力过大。
涂层大面积剥落表明摩擦生热过大或径向切削深度 (RDOC) 超过了界面承载能力。我们建议将 RDOC 降低 20%–30%,以减小啮合角和摩擦接触面积。配合高压内冷或定向气流吹扫,可快速散热,保护金刚石涂层立铣刀免受热应力失效的影响。
严重刀具振动:陶瓷刀具主轴转速谐波
在精密陶瓷加工中,颤振是隐形的杀手。在德国一个涉及深腔氮化硅部件的项目中,严重的高频啸叫破坏了零件表面光洁度,并导致刀具快速崩刃。脆性陶瓷极易受到冲击;即使是轻微的机械共振也会产生强烈的冲击力,导致超硬切削刃断裂。
简单地降低进给速度很少能消除颤振;最有效的解决方案是主轴转速协调。动态地将主轴转速改变 5%–10% 可以扰乱切削力谐波,从而打破驱动共振的物理反馈回路。升级到刚性金刚石涂层硬质合金立铣刀、最大限度地减少刀具悬伸量以及使用热缩配合刀柄可以从根本上消除振动。
采购和供应链现状:评估海外钻石铣刀
十五年来,我们服务过数百家欧美制造企业,发现他们最初都会问一个共同的问题:“你们的刀具使用寿命能达到欧洲顶级刀具的水平吗?”然而,一旦工程师进行机上测试,他们的关注点就会迅速从初始采购价格转移到零件总成本和批次一致性上。务实的全球供应链会根据实际车间性能来评判刀具质量。
金刚石立铣刀在陶瓷加工中的真正价值远不止于其标称硬度值。它取决于在长时间连续加工高磨料工程陶瓷的过程中,能否保持稳定的切削力和刀刃完整性。如果仅仅依赖低采购成本而忽略几何匹配,则会导致频繁换刀和零件报废,从而增加总成本。
超越价格考量:金刚石工具测试中的关键细节
在协助海外客户进行样品测试时,工厂往往仅以初始表面粗糙度 (Ra) 来评判金刚石刀具,而忽略了碳化物晶粒尺寸和 CVD 涂层附着力。高性能陶瓷刀具需要具有超细碳化物基体和卓越横向断裂强度。此外,基体在涂层前必须经过彻底的钴蚀刻,以确保牢固的化学和机械结合。
如果初始刀具测试结果令人满意,但在加工几个零件后突然出现大面积分层,则应仔细检查刀具侧面。这种失效模式通常是由于基材与涂层之间的附着力弱,而非切削速度过快造成的。在最终确定刀具供应商之前,务必索取涂层厚度均匀性和基材处理方面的验证数据。
从样品测试到批量生产:定制规格和质量控制
作为一家服务于全球高精度行业的金刚石立铣刀制造商,我们深知样品成功与稳定批量生产之间存在巨大差异。客户往往基于出色的样品结果下达批量生产订单,但之后却会遇到刀柄断裂或刀角崩刃等问题。这些问题的出现是因为现成的标准刀具难以应对机床刚性、主轴跳动和动态CAM刀具路径的变化。
加工复杂的陶瓷零件、深腔或薄壁时,标准刀具可能难以达到所需的材料去除率。与制造商直接合作,可以针对非标准几何形状进行定制优化。通过微调刀芯厚度比、刀槽曲率、刃口倒角和拐角半径等参数,针对您的特定设备,确保大批量加工的一致性和最佳刀具寿命。
工厂成本削减策略:单件加工成本降低 40%
真正降低制造成本并非来自购买廉价的切削刀具,而是依赖于优化切削参数、使用高价值刀具以及采用智能CAM工艺路径。通过匹配主轴转速和微进给量,使其与材料的延展性切削特性相匹配,并实施动态摆线铣削,可以显著延长刀具寿命并减少停机时间。
如果您遇到加工效率低下或刀具出口处频繁出现崩刃的情况,分析参数数据库是快速改进的最佳途径。收集具体的切削条件、工件材料和CAM刀具路径文件,可以进行精确的力分析和几何匹配。应用这些行之有效的策略,有助于优化车间参数并降低总制造成本。






