


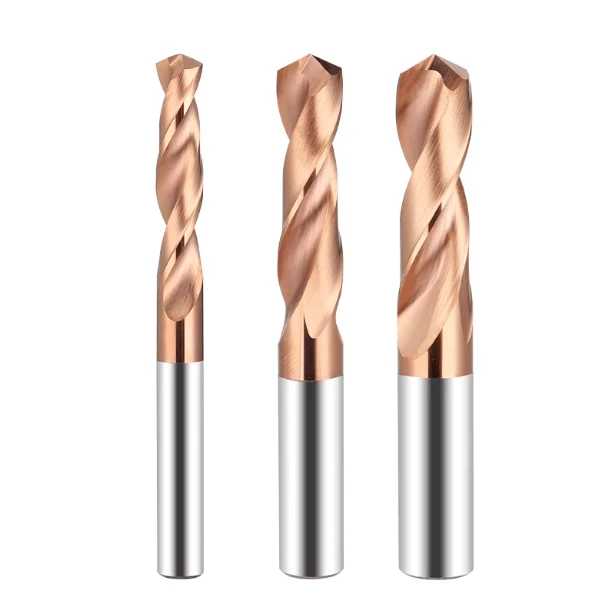
在钻孔领域,钻头的排屑槽设计直接影响加工稳定性、孔精度和材料适用性。直槽钻和麻花钻的结构差异显著,因此适用于不同的加工场景。工程师若想获得一致的孔径、光滑的表面光洁度和较长的刀具寿命,就必须了解这些差异,从而优化加工效果。
直槽钻头的特点是其笔直的槽形。它们在加工铝、铜、黄铜和塑料等高延展性材料时表现出色。直槽设计可减少因切屑拉扯造成的孔偏,从而确保在浅孔、盲孔和高精度加工中的稳定性。当采用硬质合金制造时,直槽钻头具有更高的刚性和耐磨性,从而能够在更高的转速下实现稳定的切削。
麻花钻则依靠螺旋槽高效排屑。它们更适合加工硬度较高、切屑较长的材料,例如钢和不锈钢。在深孔或连续钻孔作业中,螺旋槽有助于高效排屑,降低刀具过载和断裂的风险。
随着零件几何形状日益复杂,标准钻头可能已无法满足需求。定制直槽钻头越来越多地用于加工非标准孔径、特殊材料和满足特定加工要求的零件。通过调整槽型、顶角和材料组合,定制直槽钻头可以在保持高孔加工精度的同时,提高加工稳定性。

高精度加工中直槽钻和麻花钻的结构差异
在钻孔作业中,钻头的排屑槽设计直接影响切削效率、排屑效果和孔壁质量。直槽钻头和麻花钻头具有不同的几何结构,这决定了它们在不同材料和钻孔深度下的性能。
直槽钻头从刀尖到刀柄保持平行的排屑通道,使切屑能够沿最短路径排出。这确保了孔径的稳定性,并最大限度地减少了浅孔和高精度应用中的偏心率。相比之下,螺旋槽麻花钻头通过螺旋角引导切屑排出,提高了深孔钻削和连续加工的稳定性,但需要精确匹配进给速度和转速。
了解这些结构差异对于选择适合不同材料、孔深和精度要求的钻头至关重要。直槽钻头在控制横向力和径向振动方面表现出色,因此非常适合需要光滑孔壁和高重复性的工件。螺旋槽钻头能更均匀地将力分布在刀体上,降低断裂风险,尤其适用于较硬材料或长切屑情况。
直槽钻头设计对排屑和刀具稳定性的影响
直槽设计使切屑能够沿轴向排出,最大限度地减少卷曲或堵塞。加工铝、铜或塑料等延展性材料时,切屑不易缠绕,从而降低孔偏心或材料撕裂的风险。在浅孔、盲孔或高精度应用中,直槽钻头可保持孔径和表面光洁度的一致性,同时延长刀具寿命。
对于高速钻孔或硬质合金直槽钻头,径向振动进一步降低,从而在小直径或非标准直径孔中保持钻孔稳定性。在这些情况下,高效的排屑直接提高了加工效率、成品率和零件质量。用于高精度铝零件的定制直槽钻头在微孔和小直径应用中提供了更佳的控制性能。
用于深孔和硬材料加工的螺旋槽麻花钻
螺旋槽可连续排出切屑,使麻花钻适用于深孔和连续钻孔作业。这种连续排屑方式可防止堵塞和过热。对于钢或不锈钢等高强度材料,螺旋设计可减少横向振动并均匀分散切削力,从而最大限度地减少断屑和崩刃。
螺旋槽钻头对进给速度和转速的调整非常敏感。根据材料硬度和孔深优化这些参数,可以确保加工效率和孔壁质量。在多层板或大批量生产中,螺旋槽钻头能够显著提高钻孔稳定性。
螺旋槽几何形状对钻头刚度的影响
螺旋槽几何形状直接影响刀具的刚性和稳定性。直槽钻头由于其浅而直的螺旋槽,具有较高的径向刚性,可减少小孔或高精度加工中的振动,并提高直径重复性。螺旋槽钻头的刚性较低,但螺旋角可以分散切削力,从而增强深孔钻削的稳定性。
对于硬质合金或定制钻头,调整槽深和顶角可以优化排屑效果,同时保持刚性。对于非标准孔或特殊材料,定制直槽钻头可在刚性、排屑和加工稳定性之间取得平衡,从而提供更大的灵活性。

不同材料加工性能比较
了解刀槽几何形状与材料特性之间的相互作用对于选择最佳钻头至关重要,这关系到加工效率、孔精度和刀具寿命。钻头设计和材料的组合直接影响切削性能、孔质量和刀具寿命。不同的材料对切削力、排屑和热量产生的影响各不相同。
直槽钻头适用于软质材料和浅孔加工,具有高稳定性和精确的孔径精度。螺旋槽钻头则擅长深孔加工或硬质材料加工,能够高效排屑并均匀分布切削力。通过选择合适的钻头类型和材料组合,可以在保持高加工效率的同时延长刀具寿命。特别是硬质合金钻头,在各种槽型设计下均能保持卓越的切削稳定性,使其适用于高速或高精度加工。
直槽钻头在铝、铜等软材料中的性能
直槽钻头在加工铝、铜、黄铜等延展性材料时,可防止切屑缠绕和孔壁变形。切屑沿轴向顺畅排出,确保孔径和表面光洁度的一致性。定制直槽钻头在微孔或浅孔加工应用中优势更为显著,尤其适用于小直径或高精度零件的加工。
在高速钻孔或批量生产中,直槽钻头可减少径向力波动,防止材料撕裂或崩刃。将软金属与硬质合金直槽钻头结合用于微孔加工,可显著提高孔加工一致性,同时保持刀具寿命和生产效率。
螺旋槽麻花钻在钢和不锈钢加工中的排屑优势
螺旋槽麻花钻能够有效应对加工钢、不锈钢等硬质金属时遇到的高切削力和长切屑。螺旋角引导切屑快速排出,从而降低径向振动和刀具过载的风险。
在深孔或连续钻孔作业中,切屑被持续排出,防止孔表面堵塞和过热,从而提高加工稳定性和孔加工质量。选择具有合适螺旋角和进给速度的硬质合金螺旋槽钻头,可最大限度地减少刀具断裂和孔偏差。在大批量生产或厚板钻孔中,螺旋槽钻头在可控性和效率方面具有显著优势。
不同槽型硬质合金钻头的切削稳定性
硬质合金钻头具有优异的刚性和耐磨性,适用于加工硬质或对温度敏感的材料。槽型几何形状会影响切削力分布和排屑效率。直槽钻头具有更高的径向刚性,适用于在软金属上加工高精度浅孔或微孔。螺旋槽钻头可减少深孔加工中的过载和振动,适用于加工钢和不锈钢等硬质材料。
定制硬质合金钻头设计可以优化槽深、顶角和材料组合。例如,用于高精度软金属加工的定制直槽钻头可以提高刀具寿命、零件一致性和生产良率,同时兼顾排屑和加工稳定性。

孔精度和表面质量差异分析
孔径一致性和壁面光洁度是加工质量的关键指标。钻头的设计和材料直接影响这些因素。直槽钻头和螺旋槽钻头在切削力分布、排屑和刚性方面各有优势,从而导致孔精度和表面光洁度存在可测量的差异。
直槽钻头在浅孔或微孔加工中保持径向稳定性,从而降低孔偏心率。螺旋槽钻头通过引导切屑来控制深孔加工中的振动,并最大限度地减少壁面粗糙度。对于高精度或定制零件,选择合适的钻头几何形状和硬质合金材料可确保获得优异的表面光洁度和一致的孔径。
直槽钻头在孔径一致性方面的优势
直槽钻头在浅孔、盲孔和高精度加工应用中表现出色。其笔直的轴向排屑槽可实现顺畅的排屑,消除螺旋拉力,防止孔偏心或扩大。定制的直槽钻头尤其适用于小直径、薄壁或软金属零件的加工。
在批量生产中,直槽钻头可减少振动和径向偏差,从而提高孔径一致性和零件成品率。与硬质合金材料配合使用时,它们在高切削速度下仍能保持稳定的孔径,减少返工并提高生产效率。
螺旋槽麻花钻对深孔加工的影响
螺旋槽钻头通过螺旋角持续引导切屑排出,减少深孔内的切屑堆积和过热。在加工钢、不锈钢或厚板零件时,径向力被分散,从而最大限度地减少振动并提高壁厚均匀性。然而,由于螺旋槽的剪切作用,可能会出现轻微的直径偏差,因此需要优化进给速度和转速以保持孔的精度。
选择合适的螺旋角和材质的钻头可以显著提高深孔加工效率、壁厚质量和刀具寿命,尤其是在大批量或连续生产中。
钻头几何形状对孔壁质量的影响
钻头的顶角、槽深和刀尖设计直接影响孔壁光洁度和切削力分布。直槽钻头可减少振动和毛刺,适用于软金属或微孔加工。螺旋槽钻头可引导切屑并分散切削力,从而改善深孔和硬质材料的孔壁光洁度。
优化的硬质合金几何形状可进一步提高壁厚质量并延长刀具寿命。定制的直槽或螺旋槽钻头,结合合适的材料选择和加工参数,使工程师能够满足高精度铝钻孔或深孔钢钻孔的要求,从而提高效率、一致性和孔精度。
排屑方法对加工安全性的影响
高效的排屑直接影响加工稳定性、刀具寿命和孔壁质量。不同槽型设计的钻头排屑方式不同,这会影响加工安全性和效率。直槽钻头沿轴向最短路径排屑,因此非常适合浅孔或盲孔加工,能够减少孔偏心和毛刺的产生。
螺旋槽钻头通过其螺旋槽引导切屑排出,从而在深孔或连续钻孔中有效分散切削力。然而,切屑排出不畅会导致堵塞、过热或刀具失效。使用具有优化槽型设计和涂层的硬质合金钻头可以改善切屑排出,确保在高速或高转速加工中实现稳定的钻孔和一致的孔质量。
直槽钻头在浅孔和盲孔中的排屑特性
直槽钻头在浅孔和盲孔中排屑效果极佳。切屑沿轴向顺畅排出,最大限度地减少缠绕和堵塞。这确保了孔径一致和孔壁光滑。
对于微孔或高精度零件的加工,定制的高精度直槽钻头可降低径向振动和孔偏心,从而提高加工安全性。在加工铝、铜或黄铜等软金属时,直槽钻头可防止孔壁划伤,减少刀具磨损,并保持切削平稳。当采用硬质合金制成时,即使在高速切削下,这些钻头也能保持稳定的排屑性能。
连续深孔加工中螺旋槽钻头排屑风险
螺旋槽钻头非常适合深孔和连续钻孔,它能引导切屑沿螺旋角排出。然而,进给速度和转速不匹配会导致切屑卷曲、堵塞或过热,从而增加刀具断裂和孔壁损坏的风险。
对于钢材、不锈钢或厚板,选择合适的螺旋角和硬质合金材料可以降低这些风险,同时保持孔壁均匀性。然而,连续深孔钻削仍需密切监控切屑堆积和刀具冷却情况,以确保加工安全和零件质量。
高速下硬质合金钻头切屑控制
硬质合金钻头具有高刚性和耐磨性,但排屑设计对于保持其稳定性至关重要。通过优化排屑槽深度、顶角和涂层,高速加工用硬质合金钻头可以有效排屑,同时保持切削效率并防止刀具过热。
在软金属或高精度零件加工中,硬质合金直槽钻头可保持孔壁光滑,延长刀具寿命。在深孔或连续钻孔中,硬质合金螺旋槽钻头可改善排屑效果,从而提高加工安全性、孔径一致性和批量生产稳定性。

针对不同加工场景的选择建议
工件材料、孔径和深度决定了钻头的选择。正确的选择能够提高效率、延长刀具寿命并提升加工精度。直槽钻头在浅孔、微孔或高精度加工中表现稳定,能够有效控制孔偏心和壁振动。螺旋槽钻头则在深孔加工或连续加工中表现出色,能够高效排屑并降低过热风险。
与硬质合金材料配合使用时,这两种钻头都能提高高速或重复加工中的批量一致性和安全性。优化钻头类型、槽型设计、材料和加工参数,可确保加工质量和生产效率之间的最佳平衡。
直槽钻在数控加工中心的应用场景
直槽钻头非常适合浅孔、盲孔和高精度应用。其径向刚性和稳定的排屑路径可确保孔径一致,尤其适用于微孔或薄壁零件的定制直槽钻头。
硬质合金直槽钻头可减少振动和毛刺的产生,从而提高表面光洁度。它们能防止软金属加工过程中切屑缠绕和偏心,减少二次精加工,提高零件成品率。定制的槽型可满足非标准孔径和特殊应用的需求。
麻花钻在通用机械加工中的应用范围
螺旋槽麻花钻广泛用于加工钢、不锈钢以及中等深度的通孔。其螺旋角有利于排屑,均匀分散切削力,降低刀具断裂的风险。
麻花钻采用硬质合金材料,在批量生产或厚板加工中保持稳定性,同时确保孔壁光洁度。合理选择转速、进给量和冷却液可最大限度地提高效率。
根据材料和孔深选择合适的钻头
对于浅孔和软金属,直槽钻头能确保孔径稳定、壁面光滑。而对于深孔或硬质材料,则需要使用螺旋槽钻头来排出切屑、防止过热并确保安全。定制的直槽钻头或硬质合金螺旋槽钻头可满足非标或高精度加工需求。
刀具选择必须考虑孔深、材料硬度、直径精度、刚性和加工速度。使用具有优化槽型设计的硬质合金钻头可确保在各种情况下实现稳定、高效和可控的生产。
硬质合金材料对钻头性能的影响
硬质合金材料因其高刚性、耐磨性和热稳定性,在各种钻孔作业中表现出色。对于不同槽型设计的钻头,硬质合金的优势直接影响切削稳定性、刀具寿命和孔加工精度。
直槽钻头得益于硬质合金材质,在浅孔和微孔加工中保持较高的径向刚性,从而降低振动和孔偏心。而螺旋槽钻头则利用硬质合金的耐磨性,在深孔或高速钻孔中保持稳定的切削,并高效排屑。将槽型设计与硬质合金几何形状相匹配,可以优化刀具寿命、加工效率和孔加工一致性,从而适应不同的加工条件。
硬质合金直槽钻头的刚性和使用寿命
硬质合金直槽钻头具有浅槽和厚钻体,提供高径向刚性。这确保了高精度加工和小直径微孔钻削中孔径的稳定性。对于铝、铜等软金属或精密零件,这些钻头可减少孔壁振动、偏心和毛刺的形成,从而确保孔加工质量的一致性。
硬质合金材料进一步增强了耐磨性,即使在高速或重复钻孔中也能保持稳定的切削力和顺畅的排屑。对于非标准或定制直径,用于微孔加工的硬质合金直槽钻头可为复杂工件提供可靠的支撑,从而提高批量生产的成品率。
硬质合金螺旋槽钻在高速切削中的性能
硬质合金螺旋槽钻头在高切削条件下具有优异的耐热性和耐磨性。螺旋槽设计结合硬质合金材质,能够有效分散深孔或连续钻孔时的切削力,从而降低刀具振动和孔壁粗糙度。
高速硬质合金麻花钻适用于钢材、不锈钢和厚板加工,能够保持稳定的切削力,同时防止切屑堵塞和过热,从而提高深孔加工的安全性和效率。通过优化螺旋角、顶角和切削刃几何形状,硬质合金螺旋槽钻可延长刀具寿命并保持高加工效率,使其成为精密钻孔厚板、钢材和不锈钢零件的理想选择。
材料和槽几何形状对刀具磨损的综合影响
刀具磨损取决于工件材料、刀槽几何形状和切削参数。直槽钻具有较高的径向刚度,在加工软金属时磨损极小,但在加工硬质材料或高温环境时,刀尖磨损可能更快。螺旋槽钻在深孔钻削中排屑性能优异,但加工硬钢或不锈钢时,集中在刀槽壁上的切削力会加剧磨损。
选择合适的硬质合金材料、槽深和顶角可以优化刀具在不同工况下的使用寿命。对于高精度或深孔加工,定制的硬质合金直槽钻头(适用于软金属)和硬质合金螺旋槽钻头(适用于深孔钢材加工)能够最大限度地减少磨损,同时确保钻孔稳定性、孔壁质量和高效的排屑性能。这种方法可以提高批量生产中零件的一致性和生产效率。
定制直槽钻的应用价值
在现代加工环境中,标准钻头往往无法满足复杂工件的加工要求,尤其是在加工非标准孔径、特殊材料或高精度批量生产时。定制直槽钻头通过优化槽型、顶角和材料组合,可提供更高的加工稳定性、一致的孔径和更佳的排屑效率。
对于微孔、高精度孔或薄壁零件,定制的高精度微孔直槽钻头可确保孔径稳定,减少毛刺和偏心,并提高整体生产效率。硬质合金材料进一步增强了刚性和耐磨性,即使在高速加工下也能实现稳定的切削。在大批量生产中,定制直槽钻头可减少二次精加工,提高零件合格率,并为工程师提供可靠的加工解决方案。
非标准孔径对直槽钻头的需求
非标准孔径的工件需要极高的加工精度。标准钻头通常无法直接满足这些要求。可以根据孔径、孔深和材料特性设计定制的直槽钻头,以确保径向刚性和顺畅的排屑性能。
对于微孔和小直径加工,这些钻头可防止孔偏心和壁崩。在大批量生产中,定制几何形状可减少振动和切削力波动,从而提高生产稳定性和零件一致性。
特殊材料加工中的定制化笛形设计
不同的材料需要不同的切削力、排屑方式和耐磨性。通过调整槽深、顶角和切削刃几何形状,可以针对铝、铜、黄铜、复合材料或高硬度钢等材料优化定制的硬质合金直槽钻头。
这有助于高效排屑,提高孔壁质量,并延长刀具寿命。对于微孔、薄壁零件或特殊材料,定制直槽钻头可保持加工稳定性,减少返工,并提高零件质量一致性。
批量生产中定制直槽钻头的稳定性
在大批量生产中,刀具稳定性对于加工效率和零件一致性至关重要。定制的直槽钻头,在槽形、材料硬度和涂层方面均经过优化,可在高速重复加工中保持切削稳定性,从而减少振动、偏心和孔壁缺陷。
这些钻头与硬质合金材料结合使用,可确保在连续钻孔或盲孔加工中孔径和表面光洁度的一致性,为工程师提供可靠的、高性能的批量生产解决方案。
从加工效率角度比较直槽钻和麻花钻
加工效率取决于钻头几何形状、材料和排屑能力。直槽钻头具有切屑路径短、径向刚度高的特点,在浅孔、高精度或软金属加工中,能够在保持孔径一致性的同时,实现更高的进给速度。相比之下,螺旋槽钻头能够有效地分散切削力,并在深孔或连续钻孔中快速排出切屑,从而保持加工稳定性并获得光滑的孔壁。
硬质合金材料能够进一步提高高速或重复加工的效率和刀具寿命。通过匹配刀槽几何形状、主轴转速和进给速度,可以提高加工速度并减少二次精加工,从而优化整体生产效率。
不同刀槽几何形状对进给和主轴转速设置的影响
直槽钻头可在保持孔径稳定和孔壁光滑的同时,实现更高的进给速度。定制的高精度微孔直槽钻头尤其适用于铝、铜等软金属。
螺旋槽钻头在深孔加工中需要精确匹配进给速度和主轴转速。进给过大会导致切屑堵塞和过热,而进给不足则会降低加工效率。适当的参数调整可确保深孔加工的稳定性和效率。
硬质合金钻头:兼顾效率与寿命
硬质合金钻头具有高刚性和耐磨性,即使在高速加工过程中也能保持孔径的一致性。用于软金属的硬质合金直槽钻和用于深孔钢材加工的硬质合金麻花钻能够延长刀具寿命,并减少因频繁换刀而造成的停机时间。
优化钻头材料、螺旋槽几何形状和涂层,可在效率和耐用性之间取得平衡,确保孔径一致、表面质量良好,并降低生产成本。
减少二次加工的钻头选择策略
选择合适的钻头可以减少钻孔后的精加工工作。直槽硬质合金钻头可最大限度地减少孔偏心和毛刺,从而减少铰孔或磨削。螺旋槽硬质合金钻头可确保深孔加工中切屑顺畅排出,降低壁面粗糙度并减少二次加工时间。
选择定制的直槽钻头用于精密生产,或选择优化的硬质合金麻花钻头用于深孔加工,可在保持加工精度的同时提高效率,为大批量零件加工提供可靠的解决方案。

从工程师的角度进行全面比较
从加工和生产管理的角度来看,直槽钻和螺旋槽钻在材料适应性、孔深、加工精度和效率方面各有其优势。
在软金属加工或浅孔高精度加工中,直槽钻头凭借其短排屑路径和高径向刚度,可提供一致的孔径、优异的表面光洁度和刀具稳定性。与硬质合金材料或定制设计结合使用时,它们在高速加工或大批量生产环境中也能保持稳定性。
另一方面,螺旋槽钻头在深孔钻削、连续钻孔和硬质材料加工方面表现出色。其高效的排屑功能可分散切削力,减少孔壁振动,并最大限度地降低刀具过热的风险,从而提高深孔作业的安全性和效率。
在工程实践中,选择合适的钻头类型、槽形和材料组合对于提高整体加工质量、延长刀具寿命和优化生产效率至关重要。工程师必须评估多种因素,包括材料、孔深、加工精度、刀具几何形状和排屑方式,同时还要考虑批量生产和非标孔要求,以在加工稳定性和效率之间取得最佳平衡。
材料、孔深和精度对直槽选择的影响
直槽钻头在软金属加工和微孔加工中能保持较高的径向刚性和顺畅的排屑性能,从而确保孔径和表面质量的一致性。材料硬度、孔深和精度要求是决定是否使用直槽钻头的关键因素。
对于铝、铜和黄铜等软金属,定制的直槽钻头可用于高精度微孔加工,从而降低振动、减少毛刺并延长小直径浅孔加工的刀具寿命。工程师应根据材料类型、孔深和直径公差选择合适的槽型和硬质合金材料,以确保在高精度加工和批量生产中都能保持加工的稳定性和一致性。
麻花钻在一般机械加工中的实际优势
麻花钻仍然是通用机械加工中必不可少的工具。对于钢、不锈钢和厚板的通孔加工,其螺旋槽设计能够有效地排出切屑,分散切削力,并降低深孔加工中的振动和刀具断裂风险。
用于深孔钻削的硬质合金麻花钻能够在连续或中等深度钻孔中兼顾加工效率和孔壁质量,使其成为大批量通用加工的首选。通过匹配合适的螺旋角、进给速度和主轴转速,工程师可以在批量生产环境中获得稳定的孔加工结果,同时提高效率并延长刀具寿命。
利用直槽钻头优化整体加工稳定性
直槽钻头的主要优势在于其在加工微孔、高精度孔和浅孔时的稳定性。定制的直槽钻头适用于大批量生产,可确保孔径一致,减少毛刺和孔偏心,并最大限度地减少二次加工或返工的需要。
结合硬质合金材料和定制的几何设计,直槽钻即使在高速切削环境下也能保持顺畅的排屑和较长的刀具寿命。工程师应根据工件材料、孔深和所需的加工精度来选择钻头类型和材料,以在生产稳定性和效率之间取得最佳平衡。






