
硬质合金钻头在硬化钢工厂应用中的主要特性
上个月,一家北美老牌精密模具制造商惊慌失措地联系我们。他们的数控编程人员在加工一批硬度为HRC62的Cr12MoV模具钢时遇到了难题。由于硬度极高,普通钻头发出刺耳的尖啸声,钻不到两个孔就断裂,造成了灾难性的损坏。
上个月,一家北美老牌精密模具制造商惊慌失措地联系我们。他们的数控编程人员在加工一批硬度为HRC62的Cr12MoV模具钢时遇到了难题。由于硬度极高,普通钻头发出刺耳的尖啸声,钻不到两个孔就断裂,造成了灾难性的损坏。
上个月,美国中西部一家长期合作的汽车客户给我们发来了一封紧急邮件。他们在使用我们的钨钢金属钻头钻削淬火回火的4140钢(硬度HRC 32-35)时,钻头寿命突然急剧下降。原本可以稳定钻800个孔的工艺彻底崩溃,一些钻头在钻孔后发生了灾难性的断裂。
了解刀具磨损:何时需要重新研磨金属加工用钨钢钻头阅读更多 »
上个月,一家来自北美的长期一级汽车模具客户联系我们,寻求紧急帮助。他们的数控加工中心正在赶工生产一批经HRC62热处理的D2模具钢镶件。由于工程变更,他们需要在这些硬化工件上紧急钻出一系列深孔。
上周,俄亥俄州的一位客户寄给我们一包十几支废弃的硬质合金钻头。他们正在加工314不锈钢歧管,标称可钻200孔的钻头经常在钻到30孔左右就出现崩刃或断裂,而且毫无预兆,导致数控机床频繁停机,严重影响了他们的生产计划。这种情况完全是……

上周,一家专门生产重型车辆底盘部件的德国客户联系了我们。他们的数控加工中心正在使用14毫米高速钢钻头加工一批12毫米厚的Q355B钢板。虽然钻孔过程很顺利,但孔出口处形成的厚而硬的挤压毛刺迫使他们不得不增加一项成本高昂的人工工序。
使用硬质合金钻头加工钢板时如何最大限度减少毛刺形成阅读更多 »
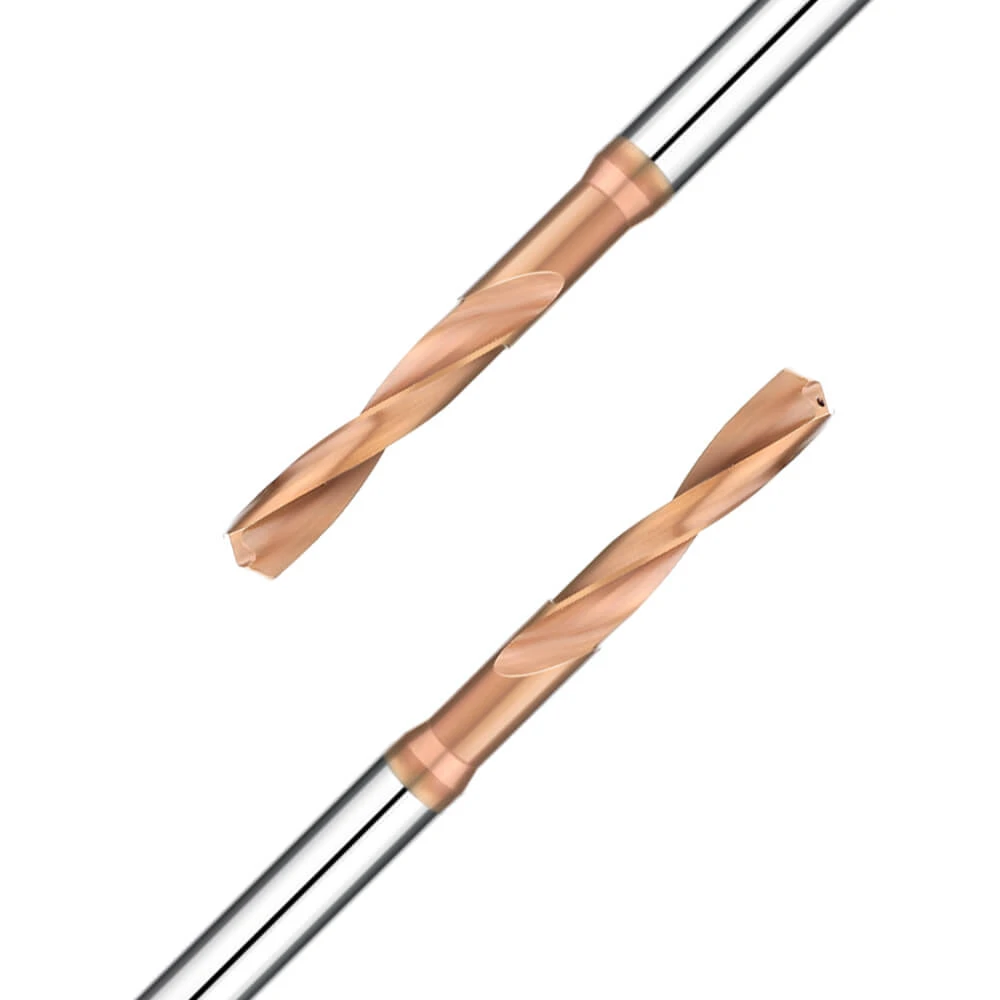
“每十家来我们这里定制硬质合金钻头的西方加工店中,至少有七家在最初几次钻孔过程中就出现了刀具在孔内崩裂的情况。这仅仅是因为他们的参数要么过于保守,要么过于激进。” 作为一家拥有15年车间技术支持经验的切削刀具制造商,我们深知这一点。
数控机床上使用硬质合金钻头加工金属的转速和进给计算阅读更多 »
作为每天在车间与各种难加工材料搏斗的刀具专家,我们深知深孔钻削的要求。上个月,一家北美汽车客户在批量生产淬火42CrMo钢的12D深孔时,遇到了棘手的问题,他们惊慌失措地联系我们。他们常用的金属钻头钻到一半就发出刺耳的噪音,切屑堵塞了孔壁。
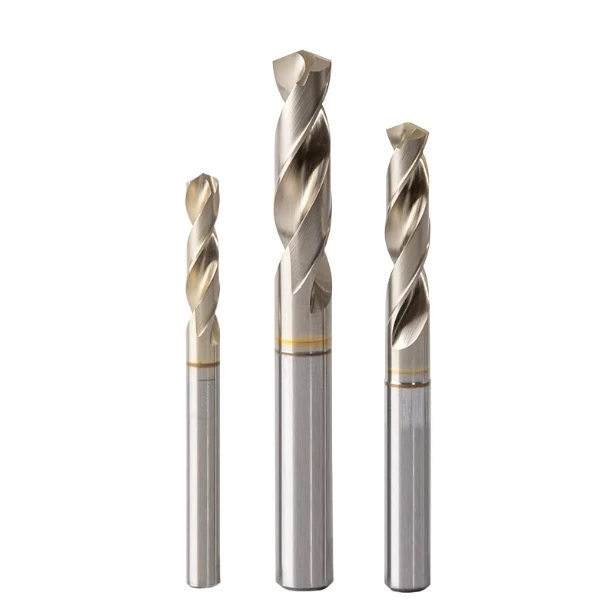
上个月,一家美国医疗器械客户给我们发来一封紧急邮件。他们使用1.2毫米的微型钻头加工Ti-6Al-4V(5级钛)骨螺钉,但钻头在钻了5到7个孔后就断裂了。废品率飙升,导致生产线停工。客户询问:“这批螺钉的涂层是否存在缺陷?”
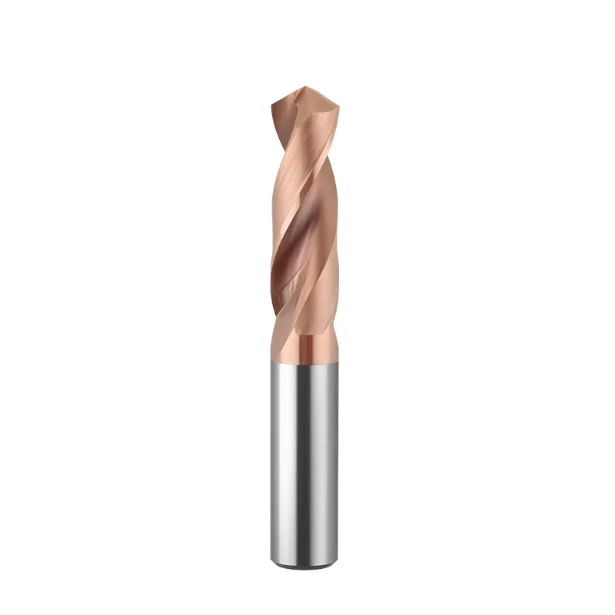
上周,我们团队收到俄亥俄州一位客户的紧急邮件。他们的机械加工厂急需一批经过热处理的H13工具钢零件,硬度达到HRC54。客户直言不讳地说:“我们试用了市面上三种‘超硬’钻头。它们要么在定心时崩刃,要么在钻到所需深度之前就熔化了。”
对于硬度高于 HRC50 的硬金属,哪种钻头最好?阅读更多 »
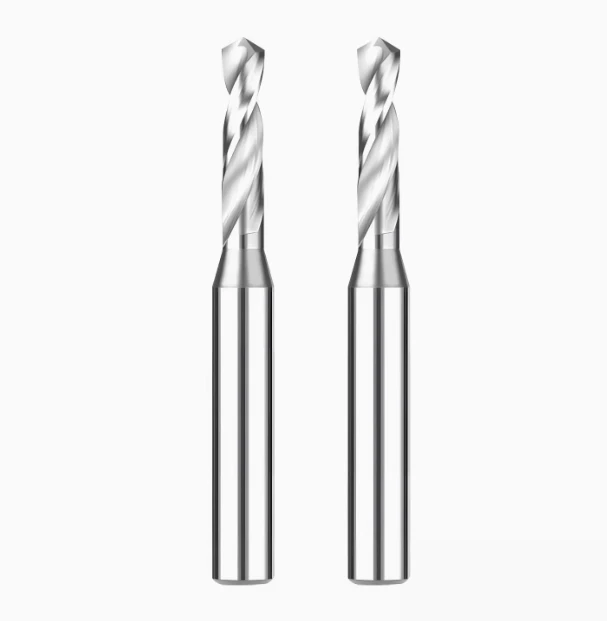
上个月,俄亥俄州一家机械加工厂请我们帮忙解决医用级PEEK组件的一个重大问题。他们以5:1的深度直径比钻深孔,但整个过程简直是一场噩梦。一旦钻头穿透深度超过3倍直径,刀槽就会被熔化的塑料堵塞,导致孔破裂、严重收缩,甚至刀具在加工过程中断裂。