


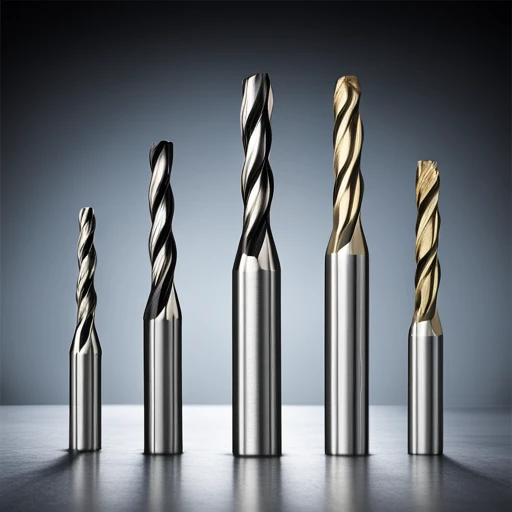
在数控加工中,刀具的选择直接影响加工质量、效率和成本控制。尤其是在模具制造、复杂曲面加工、深腔铣削等精密应用中,锥形立铣刀和传统直立铣刀的作用截然不同。虽然外观相似,但这些刀具在切削性能、应用适用性和刀具寿命方面存在显著差异。
本文从专业角度比较了锥形立铣刀和直柄立铣刀的结构、刚度、材料兼容性和加工策略。此外,本文还探讨了硬质合金锥形立铣刀在硬质材料中的加工性能,以及在特殊应用中何时需要定制锥形立铣刀。
无论您专注于高效粗加工还是深腔高精度轮廓加工,了解这些工具的差异和最佳用途都将显著改善您的加工策略和工具配置。
什么是锥形立铣刀和直形立铣刀?
在数控加工中,锥形立铣刀和直立铣刀是两种常用的刀具,它们具有独特的结构设计和切削特性。了解这些刀具的作用对于有效选择刀具至关重要,尤其是在模具轮廓加工、斜角铣削或深腔加工中。
锥形立铣刀概述
定义和结构
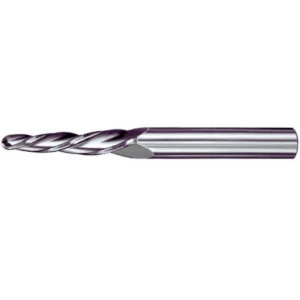
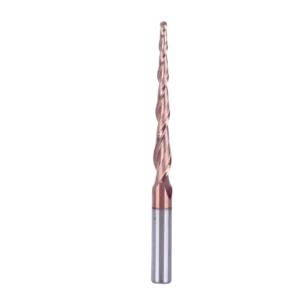
锥形立铣刀的特点是直径从刀柄到刀尖逐渐减小,形成锥形轮廓。这种设计可以提高刚性并减少振动,尤其是在深腔壁或倾斜表面加工中。
常见锥角
锥角通常在 1° 至 10° 范围内,具体取决于应用:
-
1°–2°:适用于微倒角或精细加工
-
5°–10°:用于大幅度去除材料或预成型。
对于较硬的材料,可以考虑使用硬质合金锥形立铣刀或碳化钨锥形铣刀,它们具有增强的耐磨性和切削稳定性。
直端铣刀概述
定义和结构
直立铣刀从刀柄到刀尖的直径一致。由于其用途广泛且成本低廉,它常用于通用加工,例如开槽、仿形加工、端面加工和倒角加工。
优点缺点
✅优点:
-
广泛适用且经济实惠
-
适用于多种材料的通用加工
-
与大多数机器类型兼容
❌缺点:
-
深腔或长悬伸切削时容易产生颤动
-
角度或锥形特征的延伸范围有限
锥形立铣刀和直立铣刀之间的主要区别
虽然锥铣刀和直铣刀主要在几何形状上有所不同,但它们在加工过程中的性能表现却存在很大差异。以下是几个性能维度的详细比较。
结构形状和切割路径
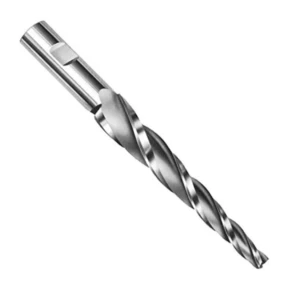
锥形铣刀的锥形几何形状会产生锥形切削路径。这种结构:
-
有助于避免深腔或倾斜表面的壁面干扰
-
支持在受限几何形状中更好地排屑
-
最大限度地减少工具偏转和表面误差
长尾关键词:
用于深腔铣削的锥形立铣刀, 使用锥形铣刀进行无干扰轮廓加工
刚性和抗振性
锥形立铣刀因其圆锥形形状,在长悬伸切削时具有更好的刚度。与等直径直铣刀相比,锥形立铣刀更耐弯曲和颤动,非常适合:
-
模具深腔铣削
-
航空航天零部件的长悬伸加工
-
淬硬材料稳定高速切削
这些刀具采用硬质合金或碳化钨材质,在高负载、易振动的环境下表现出色。
加工表面质量
锥形工具在表面质量控制方面表现出色,因为:
-
改进的接触点进展
-
弯曲或斜面特征的过渡更加平滑
-
减少刀痕重叠
相比之下,直立铣刀在平面和开放轮廓中效率更高,但可能引入:
-
振动引起的颤动
-
倾斜区域的表面覆盖不完整
根据工件材料选择刀具
刀具性能在很大程度上取决于所加工的材料。无论您加工的是钢、铝还是特殊合金,选择正确的刀具结构、材料和涂层都至关重要。
钢铁和硬质材料
对于硬化钢、碳钢和合金材料:
-
使用硬质合金锥形立铣刀或碳化钨锥形铣刀,以获得更好的刚性和耐磨性
推荐涂层:
-
TiAlN:热稳定性高;非常适合干式或高速加工。
-
AlTiN:更高的热硬度;适用于HRC50以上的材料
-
DLC:类金刚石涂层,可实现超低摩擦和洁净表面
用例:
-
深腔模具切割
-
工具钢的 R 角加工
-
长悬伸下的精密轮廓铣削
铝和有色金属
这些材料需要具有出色切屑清除能力的锋利工具。
建议:
-
选择无涂层或 DLC 涂层硬质合金锥形立铣刀
-
选择 2 刃或 3 刃锥形立铣刀,以获得更好的排屑效果
-
使用高转速主轴(≥20,000 rpm)对 3C 产品外壳、铝模具等进行镜面加工。
典型应用:
-
高速铝倒角
-
铜/黄铜部件的深度轮廓清洁
-
装饰表面的镜面加工
何时选择定制锥形立铣刀?
标准工具无法满足要求
在以下情况下使用定制锥形立铣刀:
-
需要独特的锥角(例如 3.75°)
-
凹槽长度必须超过标准产品
-
严格的几何形状需要特定的刀具轮廓
应用环境:
-
具有复杂角度的深模腔
-
航空航天内部组件
-
严格公差医疗器械
要定义的关键设计参数
与供应商合作时,请指定:
-
锥角和槽长
-
刀柄和刀具总直径
-
材质及涂层
-
所需的表面光洁度和机器类型
选择技巧和使用最佳实践
选择正确的锥角和槽长
| 应用领域 | 锥角 | 刃长 | 材料 | 推荐工具 |
|---|---|---|---|---|
| 模具型腔精加工 | 3-5日 | 15–30毫米 | 工具钢 | 涂层硬质合金锥形立铣刀 |
| 3C外壳斜边 | 1-2日 | 10–20毫米 | 铝 | DLC涂层锥形立铣刀 |
一般提示:
-
腔体角度增加 0.5°,作为工具间隙
-
使用硬质合金刀具进行长距离或刚性设置
切削参数和涂层
冷却建议:
-
对于有色金属材料,请使用空气或雾气
-
对钢和硬质金属应用高压冷却剂
示例参数(∅6 毫米):
| 材料 | RPM | 进给速度(毫米/分钟) | 每齿进给量 (fz) |
|---|---|---|---|
| HRC45钢 | 12,000 | 600-800 | 0.02-0.03 |
| 铝 | 20,000+ | 1200-2000 | 0.04-0.08 |
提示:
-
采用逐步降低策略来减轻压力
-
使用刚性刀架
-
定期检查工具以避免突然发生故障
摘要:锥形铣刀与直立铣刀的最佳使用案例
| 特性 | 锥形立铣刀 | 直端铣刀 |
|---|---|---|
| 结构 | 锥形切削体 | 直径均匀 |
| 刚性 | 高,更适合深度和长距离伸展 | 较低,可能在长悬垂处颤动 |
| 表面处理 | 非常好,刀痕较少 | 中等,可能会留下颤动痕迹 |
| 应用领域 | 深腔、模具斜面 | 平面、开槽 |
| 定制 | 高度可定制 | 通常标准 |
| Cost | 更高 | 更经济 |
建议:
-
使用锥形立铣刀进行深腔精加工、模具特征加工和狭窄角落加工。
-
使用直铣刀进行开阔区域的切削、粗加工和一般铣削。
-
当标准几何形状无法满足精度或深度要求时,请选择定制锥形立铣刀。
常见问题解答 – 关于锥形立铣刀的常见问题
锥形立铣刀可以替代标准立铣刀吗?
在某些应用中,是的。在加工锥形壁、深腔或需要更高刚性时,锥形立铣刀可以替代直立铣刀。然而,对于平面和开放区域的加工,直立铣刀效率更高,成本效益更高。
模具加工中使用锥度铣刀应注意什么?
-
锥角与模具壁轮廓相匹配
-
确保凹槽长度覆盖腔体深度
-
避免与夹具或墙壁的干扰
-
根据材料使用适当的涂层(TiAlN、DLC)
何时应使用定制锥形立铣刀?
在以下情况下,您应该考虑定制锥形立铣刀:
-
需要非标准锥角(例如 3.75°)
-
切削深度超出可用的刀具长度
-
几何形状或工具访问受到限制
与工具供应商密切合作,最终确定设计规格、材料和性能目标。






