


在现代制造业中,三维曲面加工已成为模具、航空航天、医疗等高端领域的核心工艺。为了应对这些复杂的轮廓和高精度的表面加工要求,球头铣刀凭借其独特的结构和切削特性,已成为精密加工和高质量表面处理的重要工具。本文将从刀具结构、性能优势、常见问题到优化策略等方面,系统地分析球头铣刀在三维曲面加工中的关键价值,帮助工程师在提高效率、保证质量和控制成本之间找到平衡点。

为什么3D曲面加工需要“球头铣刀”?
随着制造业对零件复杂度和表面精度要求的不断提高,3D曲面加工已成为模具制造、航空航天、医疗器械等高端领域的核心工艺之一。无论是自由曲面的精密成形,还是模具型腔的光洁度控制,都对刀具性能和刀具路径策略提出了更高的要求。
在此背景下,球头立铣刀凭借其独特的结构和切削特性,已成为三维曲面加工的首选刀具。与平铣刀相比,球头立铣刀能够更好地适应复杂轮廓,并在进行Z轴精加工或连续波纹加工时显著提高表面光洁度和表面一致性。
但很多加工企业在实际运营中仍然面临诸多痛点:
- 刀痕明显,精度波动较大,难以达到镜面级要求。
- 加工效率较低,特别是大面积精加工时时间成本太高。
- 刀具磨损快,易断裂,导致加工稳定性差。

在3D曲面加工中,刀具几何形状与用途的匹配程度直接决定了成品质量和加工效率。如果使用不适合当前工况的球头铣刀,往往会带来一系列隐患。例如:
- 切削干涉与路径过切:错误的刀尖半径或刀刃长度配置容易在复杂曲面或型腔内部产生干涉,造成局部过切,破坏设计的曲面轮廓。
- 表面粗糙度异常:使用非精加工刀具进行细节加工时,常常由于刀具刚性不足或接触角异常,残留纹理粗糙、波纹明显,Ra值达不到标准。
- 几何误差累积:如果刀具跳动控制不良或实际叶片形状与设计要求有偏差,误差可能会在多轴插补或螺旋路径中逐层叠加,导致整体轮廓变形。
- 刀具寿命大幅缩短:球头刀具使用不合理,会使切削力集中在刀尖,造成热量积累和微裂纹,严重时甚至会造成崩刃、刀具断裂等事故,影响加工的连续性。
这些问题的根源往往并非设备本身,而是对球头铣刀特性缺乏了解、路径策略不当、参数配置不合理等因素造成的。只有掌握正确的球头铣刀应用策略,才能真正释放其在3D仿形加工和高精度曲面加工中的潜力。
本文将系统分析球头铣刀在3D曲面加工中的应用优势,并结合实践经验,提供一套操作优化思路和技巧,帮助您在实际加工中提高效率、提高精度、延长刀具寿命。

什么是球头立铣刀?
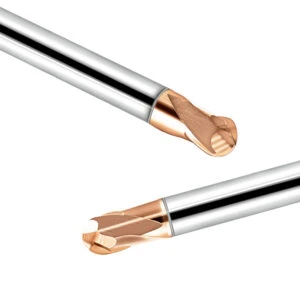
球头铣刀是一种球形刀尖铣刀,专为加工复杂曲面、斜面、型腔和模具型腔而设计。其独特的刀尖几何形状使其在三维曲面加工过程中能够保持连续接触。它有效地减少了轮廓误差和阶梯状加工痕迹,在模具加工、五轴加工和高精度表面处理中发挥着关键作用。
基本结构特征
球头铣刀的刀尖呈半球形,可实现不同角度和方向的多轴插补,是加工自由曲线和倾斜表面的理想刀具。根据应用需求,球头铣刀可设计不同数量的刀片。例如,2刀片适用于具有较高排屑能力的粗加工,而4刀片则更适合对表面质量要求较高的精加工。
此外,一些变体,例如圆角铣刀,虽然外观相似,但不具备全球头铣削的优点,并且经常用于过渡区域或半精加工工序。

常见材料和涂层
高性能球头铣刀通常采用超细硬质合金材质,以确保高强度切削时的耐磨性和抗崩刃性。根据加工材料的不同(如淬硬钢、钛合金、不锈钢等),刀具表面常采用不同的涂层技术:
- AlTiN(铝钛氮):适用于高温干切削,耐磨性强。
- TiSiN(钛硅氮):高硬度材料的首选,具有突出的抗氧化能力。
- DLC(类金刚石碳涂层):用于铝合金、石墨等低摩擦加工。
这些涂层不仅提高了刀具寿命,而且还提高了高速加工中的热稳定性和表面处理能力。
平头铣刀的应用差异
相比平头铣刀,球头铣刀在加工复杂三维轮廓方面表现更佳,尤其适合表面精加工、倒角、内腔曲率过渡等加工。平头铣刀更适合二维轮廓加工、台阶面、平面粗加工等场景。
一个关键的区别是球头铣刀的接触点是点接触,加工路径较柔和但进给受到限制;而平头铣刀是线接触,适用于大切削深度和高金属去除率的作业。

球头立铣刀在5D曲面加工中的3大优势
在三维轮廓加工中,球头铣刀凭借其独特的刀尖形状和连续接触能力展现出显著的优势。以下五个特点是其在现代数控加工中,特别是在复杂模具和自由曲面零件制造中不可替代的关键价值。
实现复杂轮廓和自由曲面加工
球头铣刀的球形切削刃能够平滑地贴合复杂的几何形状,并轻松应对诸如表面渐变、双曲率、斜面和凹槽等结构。这种能力使其成为曲面造型、3D雕刻、刀片和模具型腔制造的首选刀具。
其点接触切削机制减少了切削干扰,使刀具在路径调整方面具有更高的几何灵活性。
高表面光洁度和完整性
由于切削点位于球体的中心,球头铣刀在进行小台阶精加工时可以保持很小的残余高度,从而获得更为光滑的表面纹理。
特别是在精密模具、医疗植入物、航空航天结构件等对表面要求较高的场景下,球头立铣刀可以有效控制表面完整性,减少二次抛光和后处理成本。

支持多种路径策略
球头铣刀特别适合轮廓加工、等距路径以及五轴联动下的倾斜切削,这些路径形式有助于优化刀具接触角,实现更稳定的切削负荷。
其结构特点也使其适用于自动刀具路径生成系统,并与主流路径优化算法高度兼容。
减少工具更换和工作流程稳定性
在需要粗精加工过渡的场景下,采用大刃长或变刃径设计的球头铣刀,可以在一次装夹中完成多道工序,大幅减少换刀次数,提高加工连续性和机床利用率。
特别是在模具镶件、深腔轮廓和凹空间等区域,使用单个球刀可以避免换刀错误和刀具错位问题。
适用于五轴联动,针对多轴加工进行优化
在五轴加工环境下,球头刀由于其无方向性的球形端部,可以以任意角度接近工件,实现切削刃角度调整、避免干涉、高精度曲面融合等。
例如,在加工深槽、斜孔、倒角过渡区域时,球头铣刀可以平滑过渡而不中断加工路径,是复杂航空零件和汽车模具型面加工中的核心刀具。
球头立铣刀在处理复杂曲面、高质量曲面、灵活的路径策略以及多轴控制方面表现出极高的适应性。它是现代精密制造中不可或缺的刀具类型。掌握其性能优势,并合理使用相应的刀具路径策略和参数设置,将极大地提升您的3D加工效率和质量。
故障排除和常见错误
即使使用高质量的球头立铣刀和优化的CAM路径,许多加工商在实际操作中仍然会遇到各种问题。以下是我们在现场遇到的最常见的误区以及相应的解决方案。
为什么你的表面仍然不够光滑?
问题描述:即使采用较小的步距和合理的刀具路径,零件表面仍然会存在明显的刀痕或颤纹,无法达到理想的镜面效果。
常见原因:
- 残留高度设置不当,导致表面残留纹理明显。
- 进给太快或主轴转速不足,刀具不能稳定切削,形成毛刺或微波纹。
- 刀具跳动不受控制,特别是在精加工阶段。
- 机床精度不够、刚性不够,在高动态加工时产生轻微共振。
优化建议:
- 将步距控制为球头直径的3%-7%,同时优化Z层间距。
- 在精加工阶段采用低进给+高速策略。
- 安装刀具检测器,保证刀具跳动≤0.01mm。
- 检查机床导轨的润滑情况及加工的稳定性,避免加工中断时机床反弹。

球头刀加工沟槽时为何容易断裂?
问题描述:在加工型腔、内槽或凹区时,球头铣刀容易崩刃或直接断裂,尤其是长刃铣刀。
常见原因:
- 刀具悬伸过长,导致刚性不足。
- 切削负荷不均匀,造成刀尖局部负荷过大。
- 下切路径使用不当会导致球头铣刀的刀尖处于非理想切削区域,并且容易发生过载。
- 缺乏有效的冷却会导致刀具和工件之间热量积聚。
优化建议:
- 使用短刀片或锥柄球刀来提高刚性。
- 采用螺旋进给或斜切入,避免强烈的轴向冲击。
- 合理设置切削深度与宽度的比值。
- 加强冷却,如采用雾化冷却或高压油雾。
常见刀痕、颤纹和轮廓精度差的解决方案
问题描述:加工大型曲面或自由曲线段时,经常会出现轻微的台阶感、曲面不平整或出现振痕等现象,影响外观质量。
可能的原因:
- 路径拼接不合理,等高线与等距路径之间过渡突然。
- 机床动态响应滞后,在轮廓急剧变化时不能及时调整。
- 刀具磨损严重或刃口钝。
解决建议:
- 在CAM系统中添加路径过渡平滑设置。
- 使用多轴倾斜工具角度来减少接触角的突然变化。
- 定期检查、更换工具,尽量使用新工具或一次性专用工具进行修整。

如何选择和优化您的球头铣刀加工解决方案
要真正发挥球头铣刀在3D曲面加工中的潜力,必须将刀具选择、路径规划、参数设定和刀具维护作为一个有机系统进行优化。以下是实用且系统的“四位一体”策略建议,旨在帮助工程师实现更高效、更稳定、更经济的加工结果。
刀具选择:根据材料和工作条件匹配刀具特性
选择球头铣刀时,需要根据工件材料类型和加工阶段明确刀具参数:
- 刃数:粗加工时建议使用2刃或3刃,高速排屑。精加工时使用4刃,以提高表面质量。
- 材料与涂层:硬钢优先选用TiSiN涂层,铝采用DLC;软材料可选用裸刃超细碳化物。
- 刀具角度:采用大螺旋角或锥柄刀具可以提高长悬伸条件下的抗振能力。
路径:使用 CAM 进行智能刀具路径规划
通过精确的CAM编程,可以最大限度提高球头铣刀的配合能力和切削稳定性:
- 对于自由曲面,采用等凹陷+多向精加工,减少刀痕积累。
- Z级路径适合等高腔体加工,但需要控制层间残余高度。
- 在多轴加工场景中,应结合刀具倾斜策略来提高接触角和刀具寿命。

参数:合理设置速度、进给、切削深度
切削参数的设定与加工表面质量和刀具寿命直接相关:
- 主轴转速(RPM)应根据刀具直径和工件材料动态匹配。
- 进给速度应结合刀片数量、切割宽度、接触弧长分段设定。
- 精加工时采用浅切深+小步距策略,避免刀尖过热和表面波纹。
维护:刀具状况与冷却系统同样重要
- 定期检查刀具磨损情况,特别是刀刃钝化和刀尖开裂情况。
- 使用高压冷却或微润滑(MQL)系统有效控制热量积聚和切屑保留。
- 刀具视觉检测和磨损记录可以大大降低刀具突发破损率和工件返工成本。
球头立铣刀在三维曲面加工中展现出优异的适应性和切削稳定性,是现代精密制造中不可或缺的刀具。通过正确选择刀具、优化路径和参数设置,并保持刀具的良好状态,可以显著提高加工效率和表面质量,从而为制造企业带来更高的生产力和竞争力。






